










50 Werkzeugbeschichtungs-Einträge: Werkstoffe und Auswahl
Werkzeugbeschichtungen verändern die Oberflächen von Bohrern, Fräsern und anderen Werkzeugen. Diese Liste enthält 50 Beschichtungseinträge, darunter überlappende Namen und Spezialbezeichnungen; sie umfasst keine 50 unterschiedlichen, austauschbaren Handelsprodukte. Ausgangspunkt sind Werkstoff und Bearbeitung; danach konkrete Beschichtungssorte, Substrat, Schneidkantenpräparation und Schnittdaten prüfen. Eine chemische Bezeichnung allein belegt keine Eignung.
Werkzeugbeschichtungen und ihre Eigenschaften
-1. Titannitrid (TiN)
TiN ist eine etablierte Hartstoffbeschichtung für qualifizierte Schneidwerkzeugsorten. Es gibt PVD- und CVD-Ausführungen. Das bekannte goldene Aussehen legt weder Dicke, Struktur, Haftung noch Einsatzbereich fest; die vollständige Werkzeugsorte auswählen. Anwendungsprüfung:
Stahl: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Gusseisen: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Nichtrostende Stähle: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Nichteisenmetalle: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Kunststoffe und Verbundwerkstoffe: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
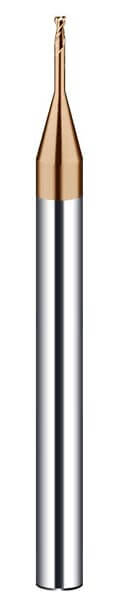
-2. Titanaluminiumnitrid (TiAlN)
TiAlN ist eine etablierte Nitridbeschichtungsfamilie, meist mittels PVD abgeschieden. Zusammensetzung und Schichtaufbau beeinflussen die Leistung bei erhöhten Schnitttemperaturen. Aus dem Namen weder einen universellen Trockenbearbeitungsbereich noch Aluminiumeignung ableiten. Anwendungsprüfung:
Stahl: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Nichtrostende Stähle: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Hochtemperaturlegierungen: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Nichteisenmetalle: TiAlN ist keine automatische Wahl für Aluminium- oder Kupferlegierungen; speziell zur Adhäsionskontrolle qualifizierte Sorten vergleichen.
-3. Aluminiumnitrid (AlN)
AlN ist eine keramische Verbindung; seine thermischen Massivwerkstoffeigenschaften belegen nicht die Leistung einer AlN-beschichteten Schneide. Als Spezialbeschichtung behandeln und vor der Auswahl ein definiertes Beschichtungssystem sowie Bearbeitungsnachweise verlangen. Anwendungsprüfung:
Hochtemperaturlegierungen: aus dieser Bezeichnung folgt keine allgemeine Zerspanempfehlung; konkrete Beschichtung, Werkzeug und Prozess vor Einsatz prüfen.
Keramische Werkstoffe: Aus dieser Bezeichnung folgt keine allgemeine Zerspanempfehlung; konkrete Beschichtung, Werkzeug und Prozess vor Einsatz prüfen.
-4. Aluminiumtitannitrid (AlTiN)
AlTiN und TiAlN beschreiben verwandte Aluminium-Titan-Nitrid-Systeme. Die Namensreihenfolge kann auf Zusammensetzungskonventionen hindeuten, ist aber keine vollständige Sortenspezifikation. Zusammensetzung, Struktur und Anwendungsdaten des Lieferanten verwenden. Anwendungsprüfung:
Stahl: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Nichtrostende Stähle: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Hochtemperaturlegierungen: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Gusseisen: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
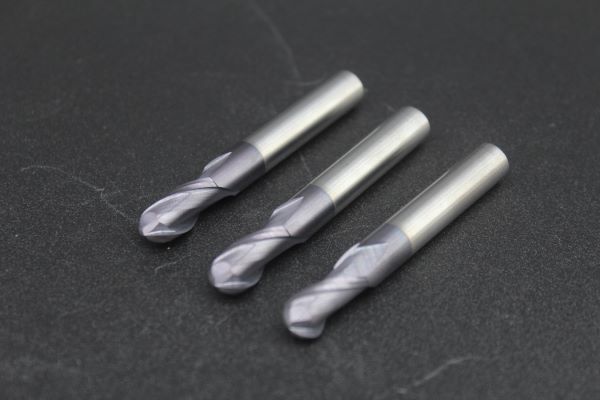
-5. Chromnitrid (CrN)
CrN-Beschichtungen werden in qualifizierten Werkzeug- und Bauteilanwendungen eingesetzt, bei denen Verschleiß oder Adhäsion relevant sind. Eine Spezifikation für Umformwerkzeuge oder Bauteile lässt sich nicht automatisch auf Schneidwerkzeuge übertragen. Anwendungsprüfung:
Nichteisenmetalle: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Kunststoffe und Verbundwerkstoffe: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Stahl: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
-6. Titankarbid (TiC)
TiC ist ein etablierter Bestandteil von CVD-Schneidwerkzeugbeschichtungen. Das beschichtete Hartmetallsubstrat ist nicht zwangsläufig der bearbeitete Werkstoff. Die vollständige beschichtete Sorte für die Bearbeitung auswählen. Anwendungsprüfung:
Stahl: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Gusseisen: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Hartmetall: erforderlich ist ein qualifizierter Prozess für die Bearbeitung von Hartmetallformen. Ein Hartmetall-Werkzeugsubstrat belegt keine Eignung zum Zerspanen dieses Werkstoffs.
-7. Titancarbonitrid (TiCN)
TiCN bedeutet Titancarbonitrid, nicht definitionsgemäß getrennte Titankarbid- und Titannitridschichten. Es gibt PVD- und CVD-basierte Systeme. Zusammensetzung, Abscheideverfahren und Schichtarchitektur bestimmen die tatsächlichen Sorteneigenschaften. Anwendungsprüfung:
Stahl: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Gusseisen: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Nichtrostende Stähle: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Nichteisenmetalle: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
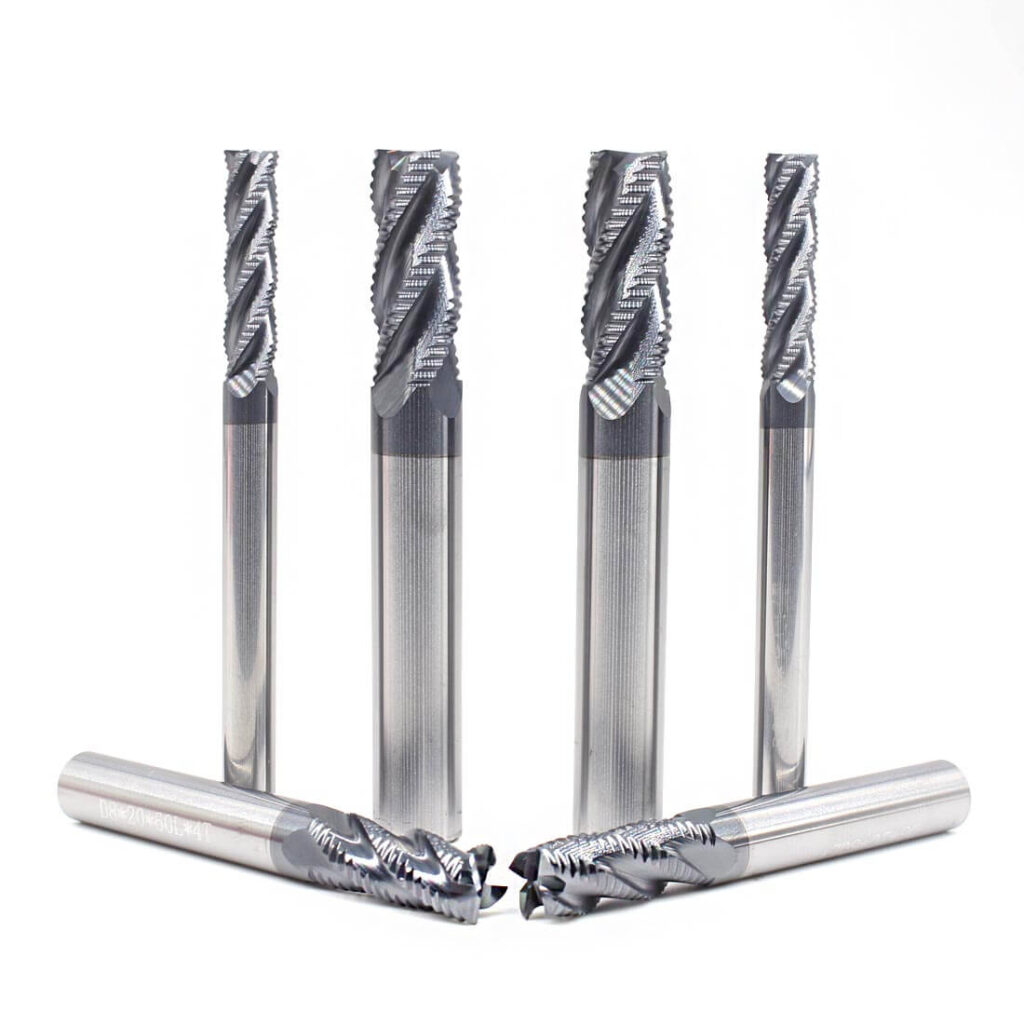
-8. Aluminiumoxid (Al2O3)
Al2O3 wird in etablierten CVD-beschichteten Hartmetallsystemen eingesetzt, oft mit weiteren Schichten. Es kann als thermische und chemische Barriere wirken. Das bedeutet nicht, dass das Werkzeug Aluminiumoxidkeramik oder Hartmetallformen bearbeiten soll. Anwendungsprüfung:
Hochtemperaturlegierungen: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Hartmetall: das beschichtete Werkzeugsubstrat nicht mit dem Werkstückwerkstoff verwechseln. Einen speziell für diesen harten Werkstoff qualifizierten Prozess verlangen.
Keramische Werkstoffe: das beschichtete Werkzeugsubstrat nicht mit dem Werkstückwerkstoff verwechseln. Einen speziell für diesen harten Werkstoff qualifizierten Prozess verlangen.
-9. Diamantähnliche Kohlenstoffbeschichtung (DLC)
DLC ist eine Familie diamantähnlicher Kohlenstoffbeschichtungen und unterscheidet sich von kristallinen Diamantbeschichtungen. Je nach System erfolgt die Abscheidung mittels PVD oder plasmaunterstütztem CVD. Härte, Wasserstoffgehalt, Reibung und Temperaturgrenzen variieren; konkrete Beschichtung spezifizieren. Anwendungsprüfung:
Nichteisenmetalle: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Verbundwerkstoffe: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Kunststoffe: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
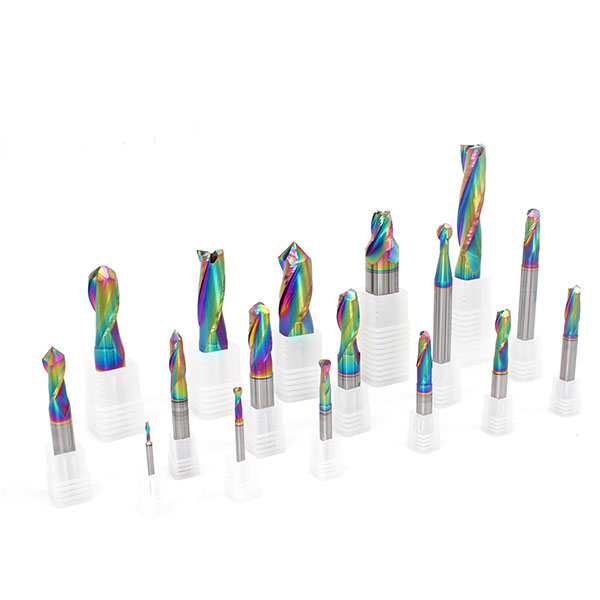
-10. Hartchrom
Hartchrom ist eine galvanische Oberflächenbehandlung für geeignete Bauteile und Werkzeuge. Es ist keine Standard-Schneidkantenbeschichtung für alle Werkstoffe. Schneidengeometrie, Haftung, Dicke und vorgesehenen Einsatz prüfen. Anwendungsprüfung:
Stahl: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Gusseisen: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichteisenmetalle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Kunststoffe und Verbundwerkstoffe: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-11. Titanoxid (TiO2)
TiO2 bezeichnet Titandioxid. Sein Einsatz in der Oberflächentechnik begründet keine universelle Empfehlung als Schneidwerkzeugbeschichtung. Ein benanntes kommerzielles oder experimentelles Beschichtungssystem und passende Zerspannachweise verlangen. Anwendungsprüfung:
Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichteisenmetalle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Kunststoffe und Verbundwerkstoffe: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-12. Titanaluminiumkobaltnitrid (TiAlCoN)
TiAlCoN bezeichnet ein Titan-Aluminium-Kobalt-Stickstoff-Beschichtungssystem. Im ursprünglichen Namen fehlte Titan. Zusammensetzung, Phasen, Abscheideverfahren und nachgewiesene Schnittbedingungen bestätigen; die Formel allein belegt keine Hochgeschwindigkeitseignung. Anwendungsprüfung:
Hochtemperaturlegierungen: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichtrostender Stahl: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-13. Siliziumkarbid (SiC)
SiC ist Siliziumkarbid. Massive SiC-Keramik, SiC-Verstärkung und abgeschiedene SiC-Schichten sind unterschiedliche Werkzeugwerkstoffkonzepte. Härte- oder Wärmebeständigkeitsangaben für Massivwerkstoffe nicht direkt auf eine Beschichtungsanwendung übertragen. Anwendungsprüfung:
Keramische Werkstoffe: das beschichtete Werkzeugsubstrat nicht mit dem Werkstückwerkstoff verwechseln. Einen speziell für diesen harten Werkstoff qualifizierten Prozess verlangen.
Hartmetall: das beschichtete Werkzeugsubstrat nicht mit dem Werkstückwerkstoff verwechseln. Einen speziell für diesen harten Werkstoff qualifizierten Prozess verlangen.
Stahl: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-14. Siliziumnitrid (Si3N4)
Si3N4 ist Siliziumnitrid und wird auch als massive Schneidkeramik verwendet. Eine Siliziumnitrid-Wendeschneidplatte und eine abgeschiedene Beschichtung sind nicht austauschbar. Vor Anwendung dieses Eintrags auf Schneidwerkzeuge konkrete Beschichtungs- und Substratdaten verlangen. Anwendungsprüfung:
Hochtemperaturlegierungen: aus dieser Bezeichnung folgt keine allgemeine Zerspanempfehlung; konkrete Beschichtung, Werkzeug und Prozess vor Einsatz prüfen.
Keramische Werkstoffe: aus dieser Bezeichnung folgt keine allgemeine Zerspanempfehlung; konkrete Beschichtung, Werkzeug und Prozess vor Einsatz prüfen.
Stähle: aus dieser Bezeichnung folgt keine allgemeine Zerspanempfehlung; konkrete Beschichtung, Werkzeug und Prozess vor Einsatz prüfen.
-15. Zirkoniumoxid (ZrO2)
ZrO2 ist Zirkoniumdioxid. Massives Zirkonoxid oder sein Beitrag zur Keramikzähigkeit belegt allein keine nützliche Schneidkantenbeschichtung. Abgeschiedene Schichtstruktur und tatsächliche Zerspananwendung bestätigen. Anwendungsprüfung:
Hochtemperaturlegierungen: aus dieser Bezeichnung folgt keine allgemeine Zerspanempfehlung; konkrete Beschichtung, Werkzeug und Prozess vor Einsatz prüfen.
Keramische Werkstoffe: aus dieser Bezeichnung folgt keine allgemeine Zerspanempfehlung; konkrete Beschichtung, Werkzeug und Prozess vor Einsatz prüfen.
Stähle: aus dieser Bezeichnung folgt keine allgemeine Zerspanempfehlung; konkrete Beschichtung, Werkzeug und Prozess vor Einsatz prüfen.
-16. Molybdändisulfid (MoS2)
MoS2 ist Molybdändisulfid, ein Festschmierstoff für geeignete Oberflächensysteme. Eine reibungsarme Deckschicht ersetzt nicht die Tragfähigkeit des darunterliegenden Werkzeugs. Temperatur, Feuchte, Haftung und Einsatzbedingungen müssen zum qualifizierten System passen. Anwendungsprüfung:
Stahl: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichteisenmetalle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Kunststoffe und Verbundwerkstoffe: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-17. Titanzirkoniumnitrid (TiZrN)
TiZrN bezeichnet ein Titan-Zirkonium-Nitrid-System. Das Elementkürzel legt weder Zusammensetzung noch Schichtaufbau oder Abscheidebedingungen fest. Nur eine definierte Sorte mit Daten für den vorgesehenen Schnitt auswählen. Anwendungsprüfung:
Stahl: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichtrostende Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Gusseisen: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-18. Titanaluminiumsiliziumnitrid (TiAlSiN)
TiAlSiN bezeichnet ein Titan-Aluminium-Silizium-Nitrid-System. Siliziumhaltige Beschichtungen können sich in Phasenstruktur und Schichtaufbau erheblich unterscheiden. Produkt und Anwendungsdaten prüfen, statt für alle Zusammensetzungen gleiches Verhalten anzunehmen. Anwendungsprüfung:
Hochtemperaturlegierungen: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Nichtrostende Stähle: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Stähle: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
-19. Titansiliziumnitrid (TiSiN)
TiSiN bezeichnet ein Titan-Silizium-Nitrid-System. Die Leistung hängt von Zusammensetzung, Phasenstruktur, Dicke und Werkzeugsubstrat ab. Diese Familie erscheint später erneut; der wiederholte Name ist keine eigenständige qualifizierte Sorte. Anwendungsprüfung:
Hochtemperaturlegierungen: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Nichtrostende Stähle: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Stähle: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
-20. Aluminiumtitancarbonitrid (AlTiCN)
AlTiCN bezeichnet ein Aluminium-Titan-Carbonitrid-System. Es vereint nicht automatisch sämtliche Eigenschaften von TiAlN und TiCN. Zusammensetzung und Architektur müssen spezifiziert werden; diese Bezeichnung erscheint später erneut. Anwendungsprüfung:
Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichtrostende Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Gusseisen: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichteisenmetalle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-21. Aluminiumchromnitrid (AlCrN)
AlCrN ist eine etablierte Aluminium-Chrom-Nitrid-Beschichtungsfamilie für qualifizierte Schneidwerkzeugsysteme. Die Leistung hängt weiterhin von konkreter Sorte, Substrat, Schneidkantenpräparation und Bearbeitungsbedingungen ab. Anwendungsprüfung:
Stähle: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Hochtemperaturlegierungen: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Gusseisen: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
-22. Titanchromnitrid (TiCrN)
TiCrN bezeichnet ein Titan-Chrom-Nitrid-System. Tatsächliche Zusammensetzung und Schichtaufbau mit CrTiN-Einträgen vergleichen, statt aus einer anderen Buchstabenreihenfolge eine eigene Beschichtungsfamilie abzuleiten. Anwendungsprüfung:
Stahl: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichtrostende Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichteisenmetalle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-23. Titanaluminiumoxid (TiAl2O3)
Die Bezeichnung TiAl2O3 spezifiziert eine Titan-Aluminium-Oxid-Beschichtung nicht eindeutig. Tatsächliche Zusammensetzung, Phasenstruktur und Abscheideverfahren beim Lieferanten einholen, bevor Eigenschaften oder Werkstoffempfehlungen zugeordnet werden. Anwendungsprüfung:
Hochtemperaturlegierungen: aus dieser Bezeichnung folgt keine allgemeine Zerspanempfehlung; konkrete Beschichtung, Werkzeug und Prozess vor Einsatz prüfen.
Stähle: aus dieser Bezeichnung folgt keine allgemeine Zerspanempfehlung; konkrete Beschichtung, Werkzeug und Prozess vor Einsatz prüfen.
Keramische Werkstoffe: aus dieser Bezeichnung folgt keine allgemeine Zerspanempfehlung; konkrete Beschichtung, Werkzeug und Prozess vor Einsatz prüfen.
-24. Titannickelnitrid (TiNiN)
TiNiN bezeichnet ein Titan-Nickel-Stickstoff-System. Nickelgehalt und Phasenstruktur sind durch dieses Kürzel nicht festgelegt. Beschichtungscharakterisierung und Anwendungsversuche verlangen, statt breite Zerspaneignung vorauszusetzen. Anwendungsprüfung:
Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichteisenmetalle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Kunststoffe und Verbundwerkstoffe: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-25. Siliziumcarbonitrid (SiCN)
SiCN bedeutet Siliziumcarbonitrid. Zusammensetzung, Bindungsstruktur und Abscheideverfahren beeinflussen sein Verhalten. Es ist nicht mit massivem Siliziumkarbid gleichzusetzen; der Name allein belegt keine Schneidwerkzeuganwendung. Anwendungsprüfung:
Keramische Werkstoffe: das beschichtete Werkzeugsubstrat nicht mit dem Werkstückwerkstoff verwechseln. Einen speziell für diesen harten Werkstoff qualifizierten Prozess verlangen.
Hartmetall: das beschichtete Werkzeugsubstrat nicht mit dem Werkstückwerkstoff verwechseln. Einen speziell für diesen harten Werkstoff qualifizierten Prozess verlangen.
Stahl: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-26. Titanwolframnitrid (TiWN)
TiWN bezeichnet ein Titan-Wolfram-Stickstoff-System. Tatsächliche Beschichtungszusammensetzung, Architektur, Haftung und erprobten Schnittbereich prüfen. Wolfram allein belegt keine Hochtemperaturleistung. Anwendungsprüfung:
Hochtemperaturlegierungen: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichtrostender Stahl: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-27. Aluminiumtitancarbonitrid (AlTiCN)
Dieser AlTiCN-Eintrag überschneidet sich mit dem vorherigen Aluminium-Titan-Carbonitrid-Eintrag. Eine separate Lieferantensorte kann anders zusammengesetzt oder aufgebaut sein, doch die wiederholte Bezeichnung allein definiert keine weitere Beschichtung.
-28. Aluminiumchromtitannitrid (AlCrTiN)
AlCrTiN bezeichnet ein Aluminium-Chrom-Titan-Nitrid-System; Chrom darf im Namen nicht fehlen. Eine definierte Beschichtungssorte mit Substrat, Bearbeitung und Werkstoff abstimmen. Anwendungsprüfung:
Hochtemperaturlegierungen: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Stahl: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Gusseisen: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-29. Titanzirkoniumoxid (TiZrO2)
TiZrO2 ist keine vollständige Spezifikation eines Titan-Zirkonium-Oxid-Systems. Stöchiometrie, Phasen, Abscheideverfahren und Haftung prüfen, bevor Wärmebeständigkeit oder Zerspanleistung beurteilt werden.
-30. Wolframdisulfid (WS2)
WS2 ist Wolframdisulfid, ein Festschmierstoff für geeignete Oberflächensysteme. Geringe Reibung in einem Versuch belegt weder Schneidkantenstandzeit noch einen universellen Betriebstemperaturbereich. Anwendungsprüfung:
Geeignete Werkstoffe: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Stahl: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichteisenmetalle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Kunststoffe und Verbundwerkstoffe: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-31. Titankobaltnitrid (TiCoN)
TiCoN bezeichnet ein Titan-Kobalt-Stickstoff-System. Tatsächliche Zusammensetzung und Phasenangaben verlangen; aus dem Kobaltanteil keine allgemeine Hochgeschwindigkeits-Zerspaneignung ableiten. Anwendungsprüfung:
Stahl: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichteisenmetalle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichtrostende Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-32. Aluminiumsiliziumcarbonitrid (AlSiCN)
AlSiCN bezeichnet ein Aluminium-Silizium-Carbonitrid-System. Das Kürzel spezifiziert weder Kohlenstoff- und Stickstoffgehalt noch Bindungsstruktur. Beschichtung und relevante Zerspanversuche vor Auswahl prüfen. Anwendungsprüfung:
Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Keramische Werkstoffe: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Gusseisen: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-33. Titansiliziumnitrid (TiSiN)
Dieser TiSiN-Eintrag wiederholt die obige Titan-Silizium-Nitrid-Familie. Anders benannte Produkte nur dann als eigenständig behandeln, wenn sich ihre Sortenspezifikationen oder validierten Leistungen unterscheiden. Anwendungsprüfung:
Hochtemperaturlegierungen: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Nichtrostende Stähle: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Stähle: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
-34. Aluminiumtitanchromoxid (AlTiCrO)
AlTiCrO ist ein Kürzel für ein Aluminium-Titan-Chrom-Oxid-System, keine vollständige stöchiometrische Spezifikation. Tatsächliche Zusammensetzung und Schichtstruktur einholen, bevor Einsatzgrenzen zugeordnet werden. Anwendungsprüfung:
Hochtemperaturlegierungen: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Keramische Werkstoffe: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-35. Aluminiumtitansiliziumnitrid (AlTiSiN)
AlTiSiN gehört zum gleichen Elementsystem wie TiAlSiN. Unterschiedliche Verhältnisse und Schichtaufbauten können verschiedene Sorten ergeben, doch die Buchstabenreihenfolge allein belegt keine Leistung. Anwendungsprüfung:
Hochtemperaturlegierungen: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Nichtrostende Stähle: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
Stähle: nur Werkzeugsorten berücksichtigen, die für den tatsächlichen Werkstoff, seine Härte oder Verstärkung, die Bearbeitung und die Schnittbedingungen qualifiziert sind.
-36. Nickelsulfid (NiS)
NiS bezeichnet eine Nickelsulfid-Zusammensetzung. Das Kürzel allein belegt keine schmierende PVD-Schneidwerkzeugbeschichtung. Ohne definiertes Produkt und unterstützende Zerspandaten keinen Werkstoffbereich zuordnen. Anwendungsprüfung:
Stahl: aus dieser Bezeichnung folgt keine allgemeine Zerspanempfehlung; konkrete Beschichtung, Werkzeug und Prozess vor Einsatz prüfen.
Nichteisenmetalle: aus dieser Bezeichnung folgt keine allgemeine Zerspanempfehlung; konkrete Beschichtung, Werkzeug und Prozess vor Einsatz prüfen.
Kunststoffe und Verbundwerkstoffe: aus dieser Bezeichnung folgt keine allgemeine Zerspanempfehlung; konkrete Beschichtung, Werkzeug und Prozess vor Einsatz prüfen.
-37. Titanvanadiumnitrid (TiVN)
TiVN bezeichnet ein Titan-Vanadium-Nitrid-System. Zusammensetzung und Oberflächenverhalten hängen von der konkreten Beschichtung ab. Benannte Sorte und validierte Schnittbedingungen verlangen, statt universelle Wärmebeständigkeit anzunehmen. Anwendungsprüfung:
Hochtemperaturlegierungen: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichtrostende Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Schnellarbeitsstahl (HSS) oder Hartmetall bezeichnet das Werkzeugsubstrat, nicht den empfohlenen Werkstückwerkstoff. Prüfen, dass der Beschichtungsprozess Substrateigenschaften und Schneidkante erhält.
-38. Titanbornitrid (TiBN)
TiBN bezeichnet ein Titan-Bor-Stickstoff-System. Zusammensetzung und Phasen spezifizieren, statt das Kürzel als garantierte Einzelverbindung zu lesen. Die Zerspanleistung muss für die konkrete Beschichtung und das Werkzeug nachgewiesen werden. Anwendungsprüfung:
Hochtemperaturlegierungen: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichtrostende Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-39. Chromtitannitrid (CrTiN)
CrTiN überschneidet sich mit dem oben als TiCrN beschriebenen Chrom-Titan-Nitrid-Elementsystem. Lieferantenspezifikationen, Zusammensetzung und Schichtarchitektur vergleichen; ein umgekehrter Name beweist keine eigene Familie. Anwendungsprüfung:
Stahl: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichtrostende Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichteisenmetalle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-40. Aluminiumtitanwolframnitrid (AlTiWN)
AlTiWN bezeichnet ein Aluminium-Titan-Wolfram-Nitrid-System. Zusammensetzung, Schichtstruktur, Haftung und getestete Einsatzbedingungen prüfen. Aus der Elementliste lässt sich keine Hochgeschwindigkeitseignung ableiten. Anwendungsprüfung:
Hochtemperaturlegierungen: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Stahl: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Gusseisen: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-41. Chromtitanaluminiumnitrid (CrTiAlN)
CrTiAlN beschreibt ein Chrom-Titan-Aluminium-Nitrid-System und kann sich mit Namen wie AlCrTiN überschneiden. Für die Auswahl die definierte Produktsorte verwenden, nicht die Reihenfolge der Elemente. Anwendungsprüfung:
Hochtemperaturlegierungen: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichtrostende Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-42. Chromtitancarbonitrid (CrTiCN)
CrTiCN bedeutet Chrom-Titan-Carbonitrid; Kohlenstoff im Namen wegzulassen ist irreführend. Kohlenstoff-Stickstoff-Verhältnis und Schichtstruktur beeinflussen die Beschichtung; tatsächliche Spezifikation und Anwendungsdaten prüfen. Anwendungsprüfung:
Stahl: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichtrostender Stahl: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Gusseisen: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-43. Eisensulfid (FeS)
FeS bezeichnet Eisensulfid. Eine sulfidhaltige Oberflächenbehandlung ist nicht automatisch eine PVD-Schneidwerkzeugbeschichtung. Prozess, Substrat und Einsatz vor einer Zerspanempfehlung bestätigen. Anwendungsprüfung:
Stahl: aus dieser Bezeichnung folgt keine allgemeine Zerspanempfehlung; konkrete Beschichtung, Werkzeug und Prozess vor Einsatz prüfen.
Nichteisenmetalle: aus dieser Bezeichnung folgt keine allgemeine Zerspanempfehlung; konkrete Beschichtung, Werkzeug und Prozess vor Einsatz prüfen.
Kunststoffe und Verbundwerkstoffe: aus dieser Bezeichnung folgt keine allgemeine Zerspanempfehlung; konkrete Beschichtung, Werkzeug und Prozess vor Einsatz prüfen.
-44. Titanzirkoniumcarbonitrid (TiZrCN)
TiZrCN bezeichnet ein Titan-Zirkonium-Carbonitrid-System. Zusammensetzung, Kohlenstoff-Stickstoff-Verhältnis und Beschichtungsarchitektur müssen definiert sein, bevor Werkstoff- oder Temperaturbereiche zugeordnet werden. Anwendungsprüfung:
Hochtemperaturlegierungen: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichtrostende Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-45. Aluminiumtitannickelnitrid (AlTiNiN)
AlTiNiN bezeichnet ein Aluminium-Titan-Nickel-Stickstoff-System. Der Name spezifiziert weder Phasenstruktur noch eine kommerziell qualifizierte Schneidstoffsorte. Nachweise zu Zusammensetzung und Anwendung verlangen. Anwendungsprüfung:
Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichteisenmetalle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichtrostende Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-46. Titanchromsiliziumnitrid (TiCrSiN)
TiCrSiN bezeichnet ein Titan-Chrom-Silizium-Nitrid-System. Eine definierte Kombination aus Beschichtungsarchitektur und Substrat auswählen, belegt durch Daten zum vorgesehenen Werkstoff und zur Bearbeitung. Anwendungsprüfung:
Hochtemperaturlegierungen: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichtrostende Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-47. Aluminiumtitanvanadiumnitrid (AlTiVN)
AlTiVN bezeichnet ein Aluminium-Titan-Vanadium-Nitrid-System. Tatsächliche Zusammensetzung und erprobte Schnittbedingungen prüfen. Eine Formel allein rechtfertigt keine höhere Geschwindigkeit oder Temperatur. Anwendungsprüfung:
Hochtemperaturlegierungen: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichtrostende Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-48. Titankobaltcarbonitrid (TiCoCN)
TiCoCN bezeichnet ein Titan-Kobalt-Carbonitrid-System. Kohlenstoff- und Stickstoffgehalt, Phasen, Abscheideverfahren und Anwendungsergebnisse prüfen, bevor Zerspanempfehlungen gegeben werden. Anwendungsprüfung:
Stahl: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichtrostende Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Gusseisen: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
-49. TiSN — klärungsbedürftige Altbezeichnung
Die Altbezeichnung TiSN ist ohne Beschichtungsspezifikation mehrdeutig. Nicht stillschweigend in TiSiN ändern oder eine bestimmte Titan-Schwefel-Stickstoff-Struktur annehmen. Vor Auswahl einer Werkstoffanwendung die korrekte Produktidentität einholen. Anwendungsprüfung:
Stahl: aus dieser Bezeichnung folgt keine allgemeine Zerspanempfehlung; konkrete Beschichtung, Werkzeug und Prozess vor Einsatz prüfen.
Nichteisenmetalle: aus dieser Bezeichnung folgt keine allgemeine Zerspanempfehlung; konkrete Beschichtung, Werkzeug und Prozess vor Einsatz prüfen.
Kunststoffe und Verbundwerkstoffe: aus dieser Bezeichnung folgt keine allgemeine Zerspanempfehlung; konkrete Beschichtung, Werkzeug und Prozess vor Einsatz prüfen.
-50. Titanmangannitrid (TiMnN)
TiMnN bezeichnet ein Titan-Mangan-Stickstoff-System. Zusammensetzung und Phasen müssen spezifiziert und die Zerspanleistung am tatsächlichen Werkzeug nachgewiesen werden. Das Kürzel belegt keine Universalbeschichtung. Anwendungsprüfung:
Stahl: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichtrostende Stähle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Nichteisenmetalle: die Eignung muss durch das definierte Beschichtungssystem und entsprechende Zerspanversuche belegt werden, nicht allein durch das Zusammensetzungskürzel.
Anwendungen von Werkzeugbeschichtungen
Werkzeugbeschichtungen können die Fertigung in verschiedenen Branchen unterstützen. Die Auswahl hängt weiterhin vom konkreten Werkstoff, der Werkzeugsorte, Bearbeitung und geforderten Oberflächengüte ab.
Automobilindustrie
Die Automobilfertigung nutzt qualifizierte beschichtete Werkzeuge für bestimmte Motor-, Getriebe- und Strukturbauteile. Beschichtung mit Legierung, Schnitt, Produktionsvolumen und Werkzeugwechselstrategie validieren.
Luft- und Raumfahrtindustrie
In der Luft- und Raumfahrtzerspanung können qualifizierte TiAlN-, AlCrN- oder andere Beschichtungssysteme eingesetzt werden. Titan-, Aluminium- und Nickelbasislegierungen erfordern unterschiedliche Werkzeuge; die Branchenbezeichnung allein definiert keine Beschichtung.
Medizintechnik
Bei der Fertigung medizinischer Bauteile werden Schneidwerkzeuge nach tatsächlicher Legierung und Prozess gewählt. Eine zum Zerspanen eines Medizinteils geeignete Beschichtung eignet sich nicht automatisch für ein Implantat oder chirurgisches Instrument; diese Anwendungen benötigen eine eigene Werkstoff- und Produktqualifikation.
Elektronikindustrie
Die Elektronikfertigung kann bei präzisen Merkmalen und geeigneten Werkstoffen von qualifizierten beschichteten Werkzeugen profitieren. Eine DLC-Sorte kann bei bestimmten reibungsarmen Anwendungen helfen, ist aber keine universelle Wahl für jedes elektronische Bauteil.
Holzbearbeitung
In der Holzbearbeitung hängt die Beschichtungswahl von Holzart, Plattenzusammensetzung, Abrasivität, Schneidengeometrie und Bearbeitung ab. TiN oder ZrN ist keine pauschale Empfehlung; konkretes Werkzeugsystem und validierte Leistung vergleichen.
Metallbearbeitung
In der Metallbearbeitung können Beschichtungen wie qualifizierte TiCN- oder TiAlN-Systeme die Leistung in geeigneten Anwendungen verbessern. Vollständige Sorte und Schnittbedingungen für Metall und Bearbeitung auswählen.
Vorteile von Werkzeugbeschichtungen
Die folgenden Vorteile sind mögliche Ergebnisse einer gut abgestimmten Beschichtung und Zerspanung, keine automatischen Folgen einer beliebigen Beschichtung.
Längere Werkzeugstandzeit
Eine geeignete Beschichtung kann Verschleiß verringern und die nutzbare Werkzeugstandzeit verlängern. Das Ergebnis hängt von Substrat, Haftung, Schneidkantenpräparation, Werkstoff und Betriebsbedingungen ab; gemessene Standzeit und Wechselkosten vergleichen.
Verbesserte Leistung
Eine qualifizierte Beschichtung kann unter geeigneten Bedingungen das Verschleiß- oder Reibungsverhalten verbessern. Sie kann nicht jede falsche Geometrie, instabile Aufspannung oder ungeeignete Schnittgröße ausgleichen.
Verbesserte Oberflächengüte
Eine geeignete Beschichtung kann durch weniger Verschleiß oder Adhäsion die Oberflächengüte erhalten helfen. Sie ersetzt nicht automatisch das zeichnungsgemäß erforderliche Schleifen, Polieren oder andere Endbearbeitungen.
Kürzere Bearbeitungszeit
Manche qualifizierten Beschichtungssysteme erlauben höhere Schnittdaten, jedoch nur innerhalb der Werkzeug- und Prozessgrenzen. Maße, Randzonenintegrität, Spankontrolle und Standzeit validieren, bevor Produktionseinstellungen geändert werden.
Wirtschaftlichkeit
Beschichtungskosten gegenüber gemessener Standzeit, Wiederaufbereitung, Zykluszeit und Ausschuss bewerten. Eine Beschichtung garantiert nicht in jeder Anwendung eine Nettoersparnis.
Fazit
Diese Liste hilft, etablierte Beschichtungsfamilien von überlappenden oder unzureichend spezifizierten Bezeichnungen zu unterscheiden. Vollständige Sortenspezifikation und Nachweise für den vorgesehenen Werkstoff anfordern. Leistung am tatsächlichen Prozess validieren, statt nach Farbe, Chemiekürzel oder vermeintlichem Universalnutzen auszuwählen.