










Dynamisches Fräsen: vollständiger Leitfaden für Einsteiger
Dynamisches Fräsen nutzt eingriffsabhängige Werkzeugbahnen, um Schnittbedingungen zu steuern und abrupte Lastwechsel zu vermeiden. Es kann das Schruppen verbessern, garantiert aber weder Schadenfreiheit noch Vibrationsfreiheit.
Inhalt
Was ist dynamisches Fräsen?
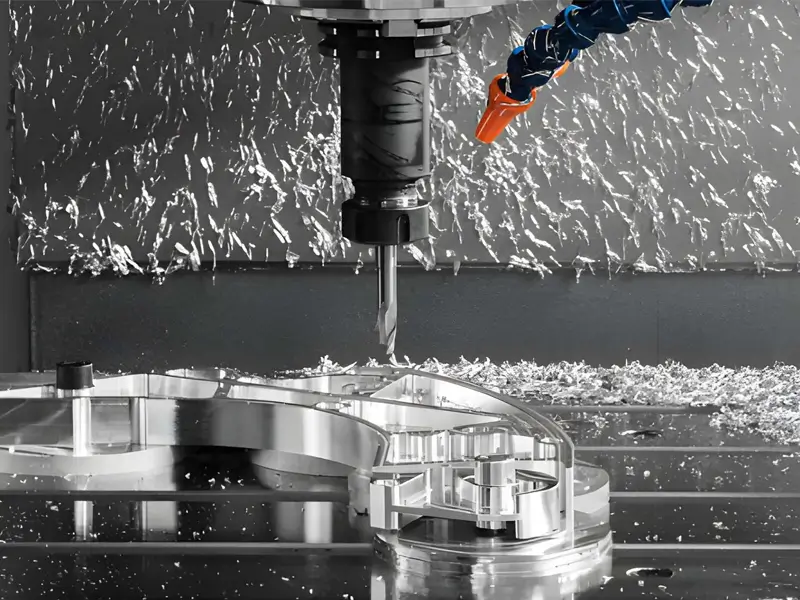
Dynamisches Fräsen soll Werkzeugeingriff und Spanbildung beim Bearbeiten des vorhandenen Rohmaterials steuern. Es ist weder durch Höchstgeschwindigkeit noch durch exakt konstante gemessene Last definiert; Ecken und Übergänge benötigen weiterhin geeignete Bahnen und Einstellungen.
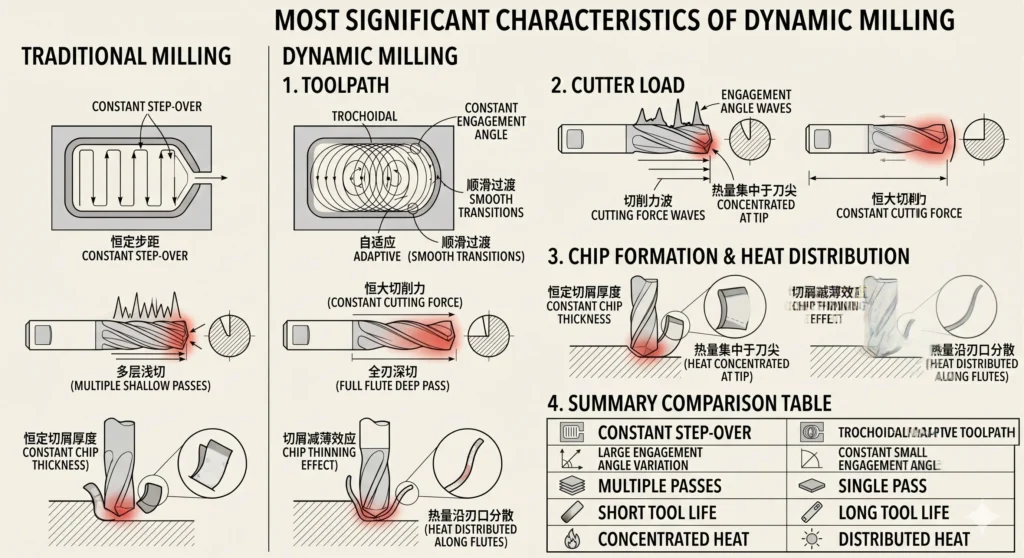
CAM berechnet eingriffsabhängige Bahnen zur Verringerung von Überlast. Trochoidale Schleifen sind eine mögliche Methode, kein Synonym für jede dynamische Strategie. Korrekte Einstellungen bleiben erforderlich beim Einsatz von Vollhartmetallwerkzeugen.
Fräsen mit konstanter Spandicke
Bei geringem radialem Eingriff kann radiale Spanverdünnung die maximale Spandicke unter den programmierten Zahnvorschub senken. Beachten Sie die Kompensationsempfehlungen des Werkzeugherstellers innerhalb der Maschinen- und Werkzeuggrenzen; erhöhen Sie den Vorschub nicht einfach ohne Prüfung von Eingriff und Einrichtung.
Viele Hocheffizienzstrategien kombinieren geringen radialen Eingriff mit größerer axialer Schnitttiefe, um mehr Schneidenlänge zu nutzen. Die gesamte Schneidenlänge ist nicht vorgeschrieben: Wählen Sie die Tiefe nach nutzbarer Werkzeuglänge, Steifigkeit, Spanabfuhr und Maschinengrenzen.
Warum eine dynamische Frässtrategie nutzen?
Zykluszeitverkürzungen hängen von Teil, Vergleichsstrategie, Maschine und Werkzeugen ab. Die ursprüngliche Angabe von 50% oder mehr ist kein allgemeines Versprechen; vergleichen Sie gemessene Ergebnisse des tatsächlichen Auftrags.
Gleichmäßigerer Eingriff kann Stoßbelastung und ungleichmäßigen Verschleiß verringern bei Schruppfräsern. Standzeit- und Kostenvorteile müssen im tatsächlichen Prozess bewertet werden; eine Amortisation nach wenigen Teilen ist nicht gesichert.
Die nötigen Werkzeuge
Wählen Sie Fräswerkzeuge passend zu Werkstoff, Eingriff und Maschinenleistung. Die Werkzeugbahn hebt die Einsatzgrenzen des Fräsers nicht auf.
- Schaftfräser mit variablem Drallwinkel: Können die Ratterneigung verringern, beseitigen jedoch nicht Vibrationen jeder Ursache.
- Dynamisches Fräsen mit Vollhartmetallwerkzeugen: Hartmetall-Schaftfräser sind üblich; ihre Eignung hängt von Anwendung und Einrichtung ab, nicht einfach von schnellen Richtungswechseln.
- Hohe Schneidenzahl: Varianten mit 5 oder 7 Schneiden können bei geringem radialem Eingriff passen, sofern Spanabfuhr und Einsatzgrenzen eingehalten werden.
Ein 3-schneidiger Fräser ist eine Option für Aluminium; höhere Schneidenzahlen können für manche Stahlanwendungen passen. Wählen Sie Geometrie und Schneidenzahl nach Spanraum, Eingriff, Auskragung und Anwendungsdaten des Herstellers.
Software und CAM-Integration
CAM ist der praktikable Weg für komplexe eingriffsgesteuerte Bahnen. Einfache Schleifenbahnen können manuell programmiert werden; Handprogrammierung ist also mathematisch nicht unmöglich.
- Mastercam Dynamic Milling: Einer der frühen Vorreiter dieser Technologie.
- Fusion Adaptive Roughing: Autodesks eingriffsgesteuerte Schruppstrategien hießen zuvor Adaptive Clearing; sie unterscheiden sich von Mastercam Dynamic Motion.
- SolidCAM iMachining: Nutzt eigene Werkzeugbahn- und Schnittbedingungstechnologie; prüfen Sie die unterstützten Operationen der installierten Version.
- hyperMILL MAXX Machining: Enthält Hochleistungsschruppstrategien; die Möglichkeiten hängen von lizenzierten Modulen und Maschinenkonfiguration ab.
Definieren Sie Rohteil, Grenzen, Werkzeugdaten, Eingriff, Tiefe, Vorschub, Eintritt und Freiraum korrekt. CAM berechnet daraus die Bahn; prüfen Sie sie und verwenden Sie einen passenden Postprozessor, statt allein die seitliche Zustellung für eine vollständige Einrichtung zu halten.
Wärme und Geschwindigkeit steuern
Späne führen sowohl beim konventionellen als auch beim Hocheffizienzfräsen einen Teil der Schnittwärme ab. Geeignete Spanbildung und weniger erneutes Zerschneiden verbessern das Wärmemanagement; dennoch gelangt Wärme in Werkzeug und Werkstück.
Satzverarbeitung, Vorausschau, Interpolation und Achsdynamik der Steuerung beeinflussen den gleichmäßigen Bahnlauf. Passen Sie Bahntoleranzen, Glättung und Vorschübe an die Maschine an; das Alter allein bestimmt die Eignung nicht.
Werkstoffbesonderheiten
Jedes Metall verhält sich anders.
- Aluminium: Verwenden Sie werkzeugspezifische Schnittdaten und sichern Sie die Spanabfuhr; hohe Drehzahl (RPM) und Vorschub sind keine universellen Einstellungen.
- Titan: Steuern Sie Schnitttemperatur und Eingriff mit passenden Schnittdaten und Kühlung; Werkzeugbewegung allein verhindert keine Überhitzung.
- Gehärteter Stahl: Geeignete Werkzeuge und Strategien können bestimmte gehärtete Sorten innerhalb ihrer Einsatzgrenzen bearbeiten; dynamische Bewegung macht nicht jeden zuvor unzerspanbaren Werkstoff geeignet.
Ungewöhnliches Kreischen oder Vibrieren muss untersucht werden und ist kein Zeichen sichereren Spindelbetriebs. Wählen Sie Kühlschmierstoff, Luft oder Trockenbearbeitung nach Werkzeug-, Werkstoff- und Maschinenvorgaben mit geeigneter Spanabschirmung.
Häufige Herausforderungen beim dynamischen Fräsen
Ein lautes Pfeifen kann auf Rattern hindeuten; ermitteln Sie die Ursache vor Parameteränderungen. Prüfen Sie Werkzeugüberstand, Halterzustand, Rundlauf und Werkstückspannung und wählen Sie stabile Bedingungen innerhalb der Herstellergrenzen.
Schlechte Spanabfuhr kann erneutes Zerschneiden, Wärme und Werkzeugschäden verursachen. Prüfen Sie den Spanraum und verwenden Sie eine zu Werkstoff und Maschine passende Abfuhrmethode; Druckluft allein reicht nicht immer aus.
Wirtschaftlichkeit des dynamischen Fräsens
Warum also umsteigen?
- Zeit: Geeignete Aufträge können kürzere Zyklen haben; prüfen Sie die gesamte Prozesszeit.
- Werkzeuge: Gleichmäßigere Belastung kann den Werkzeugverbrauch senken; messen Sie tatsächlichen Verschleiß und Ersatzkosten.
- Strom: Die Energie pro Teil kann bei kürzerem Zyklus sinken; Leistungsbedarf und Nebenverbraucher müssen jedoch gemessen werden. Die Maschine arbeitet nicht zwangsläufig weniger intensiv.
Die Verkürzung eines Auftrags von einer Stunde auf 20 Minuten ist ein Beispiel, keine Prognose. Berechnen Sie die Wirtschaftlichkeit anhand gemessener Zykluszeit, Werkzeug-, Programmier- und Rüstkosten sowie Produktionsmenge.
Fehlerbehebung beim dynamischen Fräsen
Ein verbrannt wirkendes Werkzeug kann auf ungeeignete Drehzahl oder Vorschub, Reiben, schlechte Spanabfuhr, Kühlprobleme oder Verschleiß hinweisen. Ermitteln Sie die Ursache vor Änderungen; höherer Vorschub ist kein Allheilmittel. Untersuchen Sie Vibrationen an Werkzeug, Halter, Spannung und Maschine.
Prüfen Sie, ob die Eintrittsmethode zu Platzverhältnissen und Fräser passt. Helikales Eintauchen eignet sich bei rampfähigem Werkzeug und genügend Freiraum; andere Anwendungen brauchen einen anderen Eintritt oder eine vorbereitete Öffnung.
Abschlussprüfung
Nutzen Sie den Verlauf der Spindellast als einen Prozessindikator. Ein- und Austritt sowie wechselnde Bedingungen können Änderungen verursachen; eine vollkommen flache Anzeige definiert oder validiert eine dynamische Bahn nicht allein.
Anfangs kann es mehrere Versuche brauchen, um eine passende Bahn zu finden. Eine bewährte Strategie kann dann die bisherige Methode ersetzen. Wie immer erleichtert die richtige Strategie schwierige Arbeit.
Fazit
Dynamisches Fräsen kann das Schruppen durch eingriffsabhängige Bahnen und passende Schnittbedingungen verbessern. Wählen Sie axiale Tiefe, radialen Eingriff, Werkzeuge und CAM-Einstellungen für die reale Einrichtung und prüfen Sie die Leistung, statt volle Schneidenlänge oder garantierte Einsparungen vorauszusetzen.
Häufige Fragen
Was unterscheidet dynamisches und konventionelles Fräsen?
Konventionelles Fräsen umfasst viele Schnitttiefen und -breiten. Hocheffizienzstrategien nutzen oft größere axiale Tiefe bei geringerem radialem Eingriff, jedoch nicht zwingend die gesamte Schneidenlänge. Entscheidend sind tatsächliche Last, Verschleiß und Zykluszeit des Auftrags.
Ist trochoidales Fräsen dasselbe wie dynamisches Fräsen?
Trochoidales Fräsen nutzt wiederholte Schleifenbewegungen mit Vorschub durch das Material. Es kann Teil einer eingriffsgesteuerten Strategie sein; dynamische oder adaptive Bahnen sind jedoch nicht durchweg trochoidal und garantieren keine exakt konstante Schnittkraft.
Warum kann dynamisches Fräsen die Werkzeugstandzeit verlängern?
Gesteuerter Eingriff und passende Spandicke können Überlast und ungleichmäßigen Verschleiß mindern. Die Standzeit hängt weiterhin von Werkstoff, Geometrie, Wärme, Spanabfuhr und Einrichtung ab; Wärme bleibt nicht ausschließlich in den Spänen.
Kann jede CNC-Maschine dynamisch fräsen?
Die Maschineneignung hängt von Steuerungsverarbeitung, Vorausschau, Achsverhalten, Steifigkeit, Spindelleistung und Bahn ab. Prüfen Sie Vorschübe und postprozessierte Bewegungen an der konkreten Maschine, statt gleiche Einstellungen für jede moderne CNC anzunehmen.
Welche Software benötige ich für dynamische Werkzeugbahnen?
CAM-Produkte bieten unterschiedliche eingriffsabhängige Strategien, darunter Mastercam Dynamic Motion und Autodesk Fusion Adaptive Roughing, vormals Adaptive Clearing. Prüfen Sie installierte Version, Lizenz, Postprozessor und Maschinenunterstützung; Softwareupdates allein validieren den Prozess nicht.