










Фрезерование с наклонным врезанием: виды, применение, плюсы и минусы
Наклонное врезание позволяет входить в закрытые элементы, сочетая боковое движение с заглублением. Совместимые фреза и траектория могут исключить отдельное начальное отверстие. В статье рассмотрены методы, применение и ограничения.
Содержание
Что такое наклонное врезание?
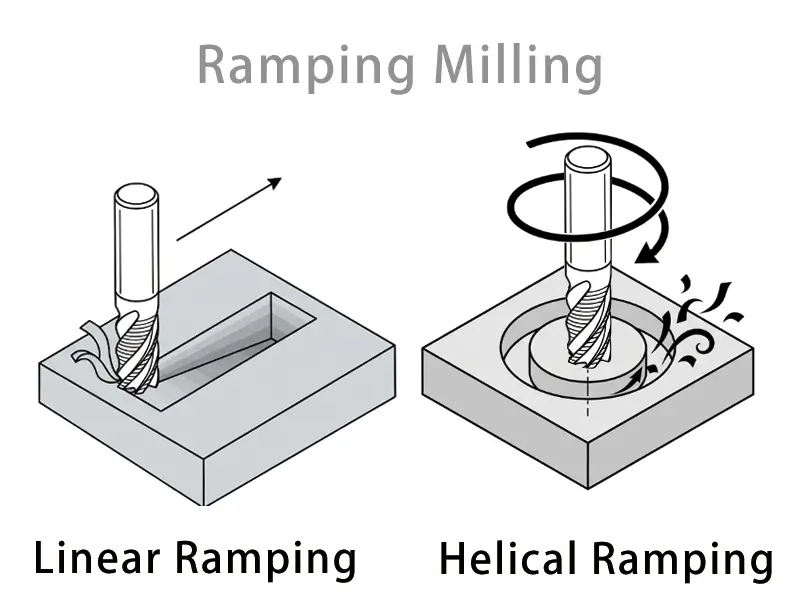
Фреза врезается одновременной боковой и осевой подачей. Нагрузки зависят от геометрии и зацепления, а не общего утверждения, что бок сильнее торца. Используйте фрезу, разрешённую для траектории.
Распространённые применения наклонного врезания:
- Вход в подходящие труднообрабатываемые материалы по проверенной стратегии
- Исключение отдельного направляющего отверстия, если это допускают конструкция инструмента и зазоры элемента
- Создание закрытых карманов или полостей без предварительного сверления
- Работа со сложными формами
Виды фрезерования с наклонным врезанием
Виды наклонного врезания:
Линейное наклонное врезание
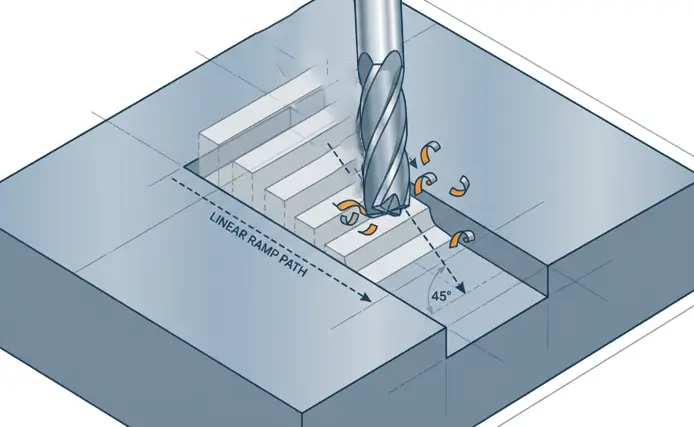
При линейном наклонном врезании инструмент движется вперёд и одновременно заглубляется под постоянным углом. На такой простой траектории удобно управлять глубиной и направлением.
Линейное наклонное врезание сочетает осевое снижение с боковым движением. Угол должен соответствовать пределам фрезы для материала, диаметра и врезания. Траектория вдоль X или Y использует две оси, диагональная XY может требовать всех трёх.
- Простая обработка карманов
- Неглубокие пазы
- Более мягкие материалы
- Базовые операции
Винтовое врезание (круговая интерполяция)
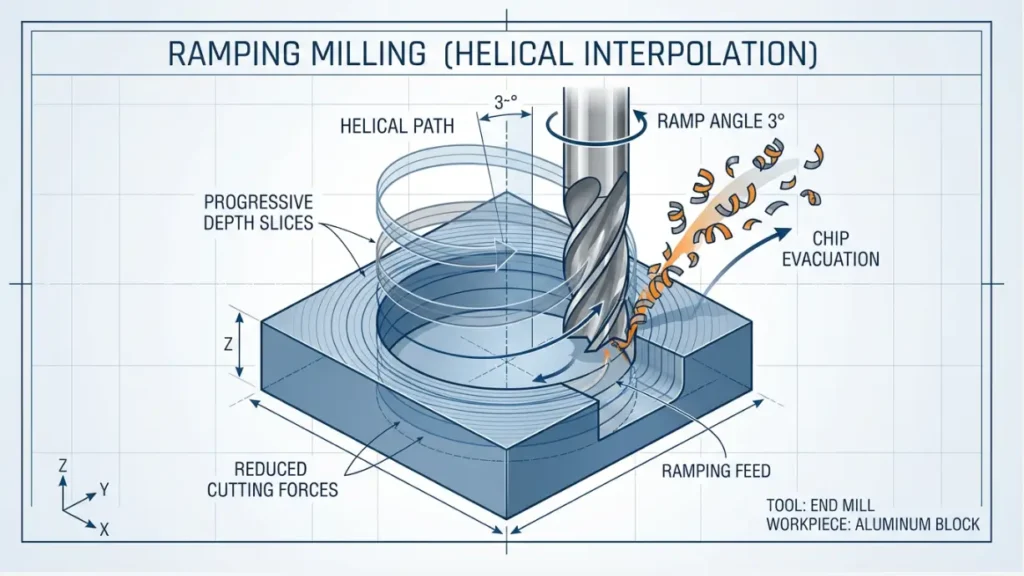
Винтовое врезание сочетает круговой путь центра в XY со снижением Z; сама фреза вращается независимо. Выбирайте диаметр окружности и шаг под фрезу и элемент. Хорошие поверхность и удаление стружки требуют подходящих условий.
- Глубокие отверстия и полости
- Твёрдые материалы, например сталь
- Точная обработка
- Сложные 3D-формы
Преимущества наклонного врезания
Рассмотрим преимущества наклонного врезания:
Увеличенная стойкость инструмента
Подходящая стратегия врезания уменьшает резкую входную нагрузку на режущие инструменты. Фактический износ, риск поломки и затраты зависят от фрезы, врезания, материала и наладки; больший ресурс не гарантирован.
Улучшение поверхности
Контролируемый вход помогает управлять следами и нагрузками. Он не исключает дефектов и не гарантирует точности; проверяйте элемент и сохраняйте необходимые чистовые операции.
Лучшее удаление стружки
Обеспечьте пространство и способ выхода стружки. Наклонное врезание тоже может уплотнять или повторно резать её, особенно в тесных элементах; контролируйте отвод, не предполагая автоматического предотвращения скопления.
Меньшее тепловыделение
Тепловыделение и деформация зависят от режимов, врезания, материала и охлаждения. Одно наклонное врезание не гарантирует меньшей температуры или сохранения всех свойств материала.
Производительность обработки
Используйте подачу врезания для конкретной фрезы и зацепления; она может быть ниже обычной. Сравнивайте полный цикл, не предполагая более быстрого резания без потери качества.
Ограничения наклонного врезания
Несмотря на преимущества, наклонное врезание имеет компромиссы.
- Более длинный вход может вызвать увеличение времени цикла, но общее время включает сверление, смены инструмента и отделку. Сравнивайте полные операции, а не только длину входа.
- Винтовые траектории увеличивают сложность программирования. Перед применением проверьте контроллер, траекторию и пределы параметров; отдельный продвинутый программный пакет нужен не всегда.
- Возможности станка должны соответствовать заданному движению. Для трёхосевого станка винтовая интерполяция требует совместимого управления и согласованного перемещения; один возраст станка не определяет поддержку.
- Наконец, наклонное врезание требует больше места в заготовке: инструменту нужна наклонная или круговая траектория. В малых карманах и тесной геометрии не хватает зазора, что ограничивает применение.
Материалы для наклонного врезания
Наклонное врезание эффективно на разных материалах, но требует подхода с учётом твёрдости и обрабатываемости.
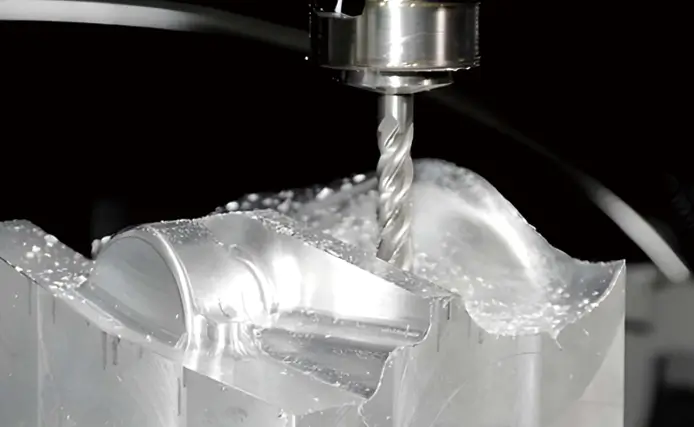
Мягкие материалы
Твердые материалы
Для титана и нержавеющей стали, а также сталей и чугунов выбирайте режимы под фактическую марку, состояние и инструмент. Эти материалы не одинаково твёрдые, а один–три градуса не являются универсальным диапазоном угла.
Сплавы
Его применяют для титановых сплавов в авиации и алюминиевых деталей автомобильных двигателей. Подобные методы работают для имплантатов, где важна целостность материала. Реакция материалов зависит от тепловых свойств и сопротивления силам резания.
Применение фрезерования с наклонным врезанием
Наклонное врезание помогает при создании карманов и полостей прямо в сплошной материал при подходящей фрезе и достаточном зазоре. Проверьте, нужно ли стартовое отверстие для выбранного инструмента и элемента.
Фрезерование пазов может использовать линейное врезание, если форма не допускает кругового входа. Ширина менее тридцати миллиметров — не универсальный критерий, а контролируемый вход не исключает прогиба.
Винтовое врезание — вариант изготовления отверстий. Сравнивайте со сверлением по диаметру, количеству, возможностям и поверхности; цилиндрическую точность нужно подтверждать.
Гравирование, цекование и профильная обработка могут использовать подходящее наклонное врезание. Выбирайте его для конкретного элемента, не считая обязательным для любой детальной поверхности.
В микрообработке, малому инструменту нужны тщательно контролируемые зацепление и биение. Одна наклонная траектория не предотвращает отказ.
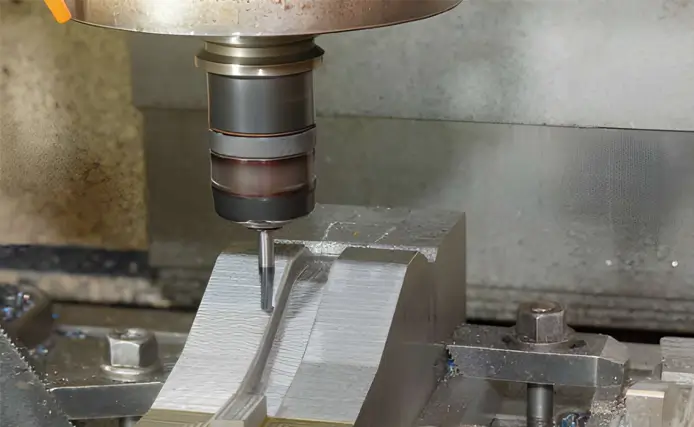
Наклонное врезание и осевое погружение
Способ входа
Наклонное врезание сочетает боковое движение с заглублением. Осевое врезание постепенно достигает заданной глубины, а не сразу нагружает инструмент всей конечной глубиной. Используйте инструмент, разрешённый для выбранного входа.
Нагрузка на инструмент
Наклонное врезание и осевое погружение по-разному распределяют нагрузку. Специальный погружной инструмент подходит для осевого резания; не считайте любое погружение вредным ударом и не предполагайте, что наклонный вход всегда продлевает стойкость.
Время цикла
Прямой осевой путь короче, но цикл зависит также от разрешённой подачи, стружки, перемещений и смены инструмента. Сравнивайте полные циклы; ни один метод не всегда быстрее.
Требования к станку
Осевое погружение отличается от согласованного наклонного врезания. Проверяйте функции контроллера и поддержку траекторий на реальном станке, не судя по возрасту.
Заключение
Наклонное врезание полезно, когда его допускают инструмент, управление и форма. Сравнивайте фактические стойкость, качество и общий цикл с альтернативами; совместимость и экономию нужно подтвердить для задачи.
Частые вопросы о наклонном врезании
Чем винтовая интерполяция отличается от наклонного врезания?
Винтовое врезание — один вид наклонного входа, который также включает линейный. Термины не полностью взаимозаменяемы. Круговая интерполяция при постоянной Z — круговое фрезерование, а не нисходящее винтовое врезание.
Что лучше: наклонное врезание или осевое погружение?
Ни один метод не лучше универсально. Выберите совместимый инструмент и сравните нагрузки, стружку, поверхность и полный цикл для реального элемента и станка.
Можно ли применять наклонное врезание у тонких стенок?
Можно при подходящих опоре, зацеплении и зазоре. Сравните направления сил и прогиб; пологий линейный вход не всегда лучше винтового.
Что такое наклонное врезание фрезы?
Здесь наклонное врезание означает запрограммированный вход. Угол и шаг должны оставаться в пределах инструмента; меньший угол не автоматически защищает, если вызывает неправильное врезание или трение.
Какие параметры применяют при наклонном врезании?
Главные параметры: угол или шаг врезания, скорость, подача, зацепление и диаметр траектории центра. Для внутренних винтовых путей различайте программную подачу центра и подачу по режущей окружности.
- Угол врезания: соблюдайте предел конкретной фрезы и рекомендации по материалу; исходный диапазон от одного до десяти градусов не универсален.
- Подача: баланс скорости и возможностей инструмента.
- Осевой шаг: количество снимаемого материала за проход.
Проверяйте настройки по характеристикам инструмента и фактическому результату.
Можно ли выполнять наклонное врезание на 3-осевом станке?
Да, если станок и контроллер поддерживают нужное согласованное движение. Перед резанием проверьте интерполяцию, зазоры и выполнение траектории; трёх осей самих по себе недостаточно.