










Rampenfräsen: Arten, Anwendungen, Vor- und Nachteile
Rampenfräsen ermöglicht den Eintritt in geschlossene Konturen durch gleichzeitige seitliche Bewegung und Absenkung. Ein geeigneter Fräser und Werkzeugweg können eine separate Startbohrung vermeiden. Dieser Artikel erläutert Verfahren, Anwendungen und Grenzen.
Inhalt
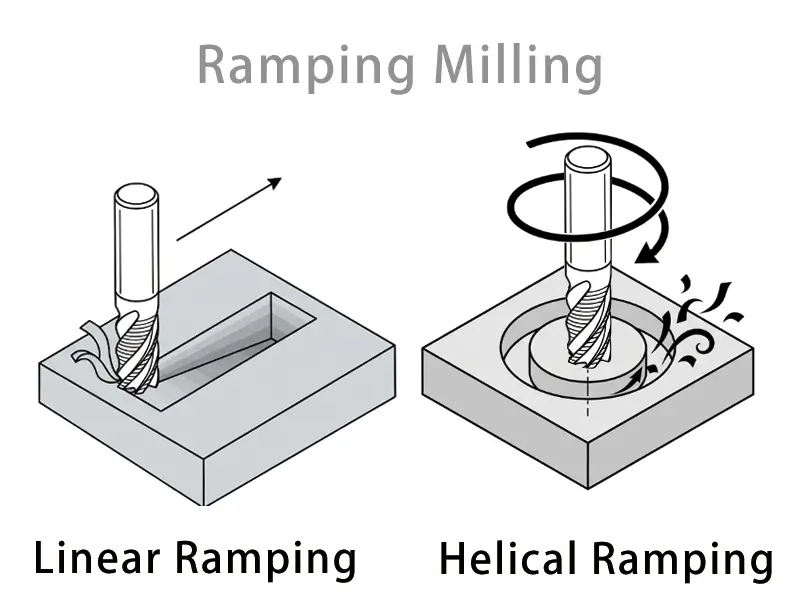
Was ist Rampenfräsen?
Ein Fräser führt eine Rampe aus, indem er gleichzeitig seitlich und axial vorschiebt. Die Schnittbelastung hängt von Geometrie und Eingriff ab, nicht von der pauschalen Behauptung, seine Seiten seien stärker als seine Spitze. Verwenden Sie einen für den gewählten Rampenweg freigegebenen Fräser.
Typische Einsatzsituationen für Rampenfräsen sind:
- Eintritt in geeignete schwer zerspanbare Werkstoffe mit einer validierten Strategie
- Vermeidung einer separaten Vorbohrung, sofern Werkzeugbauart und Freiraum der Kontur dies erlauben
- Geschlossene Taschen oder Kavitäten ohne Vorbohren herstellen
- Komplexe Formen bearbeiten
Arten des Rampenfräsens
Folgende Arten des Rampenfräsens werden unterschieden:
Lineares Rampenfräsen
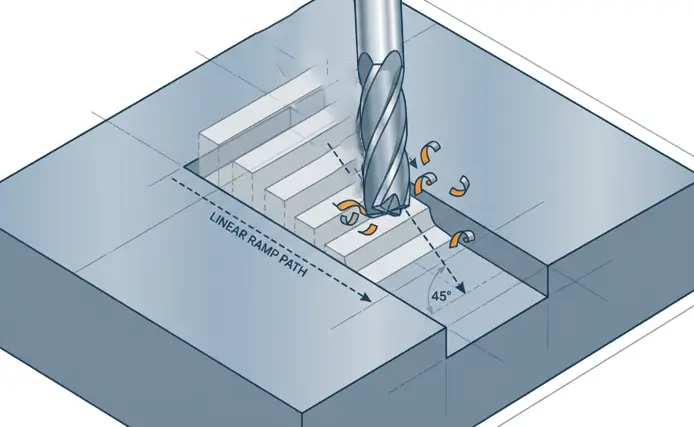
Beim linearen Rampenfräsen bewegt sich das Werkzeug vorwärts und senkt sich unter konstantem Winkel in den Werkstoff. Bei dieser einfachen Bahn lassen sich Tiefe und Richtung gut kontrollieren.
Eine lineare Rampe kombiniert axiales Absenken mit seitlichem Vorschub. Wählen Sie den Winkel innerhalb der Fräsergrenzen für Werkstoff, Durchmesser und Eingriff. Ein Weg entlang X oder Y nutzt zwei Achsen; eine diagonale XY-Bahn kann alle drei erfordern.
- Einfaches Taschenfräsen
- Flache Nuten
- Weichere Werkstoffe
- Einfache Bearbeitungen
Helikales Rampenfräsen (Kreisinterpolation)
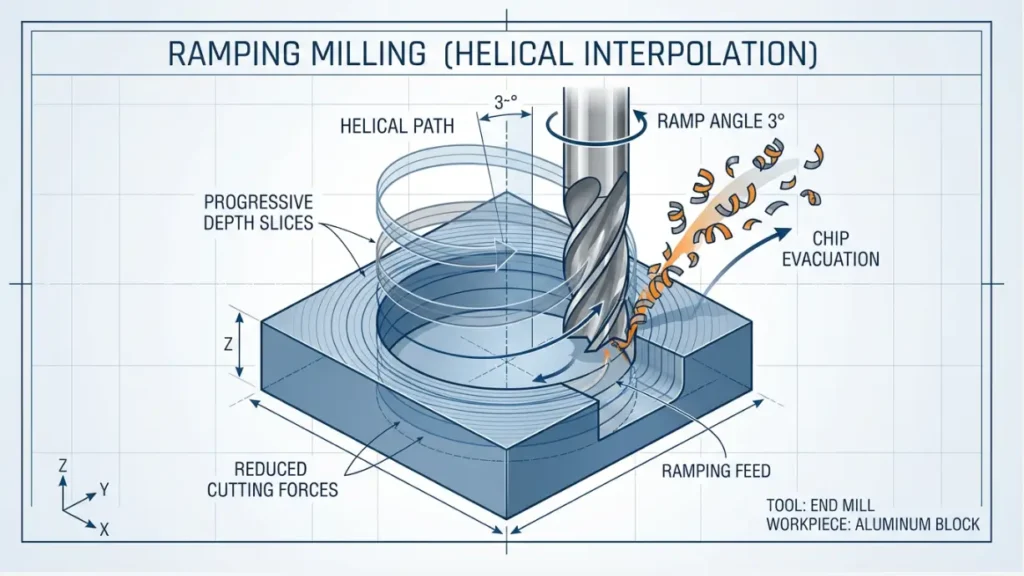
Helikales Rampenfräsen kombiniert eine kreisförmige XY-Bahn des Werkzeugmittelpunkts mit einer Z-Absenkung; der Fräser dreht sich zusätzlich unabhängig davon. Wählen Sie Kreisdurchmesser und Steigung passend zu Fräser und Kontur. Gute Oberflächen und Spanabfuhr erfordern geeignete Bedingungen und entstehen nicht automatisch.
- Tiefe Bohrungen und Kavitäten
- Harte Werkstoffe wie Stahl
- Präzisionsarbeiten
- Komplexe 3D-Formen
Vorteile des Rampenfräsens
Betrachten wir einige Vorteile des Rampenfräsens:
Längere Werkzeugstandzeit
Eine geeignete Rampenstrategie kann abrupte Eintrittsbelastungen an Zerspanungswerkzeugen verringern. Tatsächlicher Verschleiß, Bruchrisiko und Kosten hängen von Fräser, Eingriff, Werkstoff und Einrichtung ab; längere Standzeit ist nicht garantiert.
Verbesserte Oberflächenqualität
Kontrollierter Eintritt hilft, Bearbeitungsspuren und Schnittbelastungen zu beherrschen. Rampenfräsen beseitigt nicht alle Oberflächenfehler und garantiert keine Genauigkeit; prüfen Sie die Kontur und behalten Sie erforderliche Schlichtoperationen bei.
Bessere Spanabfuhr
Sorgen Sie für Platz und ein geeignetes Verfahren zur Spanabfuhr. Auch beim Rampenfräsen können sich Späne verdichten oder erneut zerspant werden, besonders in engen Konturen; überwachen Sie die Abfuhr, statt eine Verstopfung allein durch die Bahn auszuschließen.
Geringere Wärmeentwicklung
Wärmeentwicklung und thermischer Verzug hängen von Schnittdaten, Eingriff, Werkstoff und Kühlstrategie ab. Rampenfräsen allein garantiert weder niedrigere Temperatur noch den Erhalt sämtlicher Werkstoffeigenschaften.
Bearbeitungsproduktivität
Verwenden Sie den für den konkreten Fräser und Eingriff empfohlenen Rampenvorschub; er muss gegebenenfalls niedriger als der normale Fräsvorschub sein. Vergleichen Sie die gesamte Zykluszeit, statt höhere Schnittgeschwindigkeit ohne Qualitätseinbußen vorauszusetzen.
Grenzen des Rampenfräsens
Rampenfräsen bietet mehrere Vorteile, erfordert jedoch auch Abwägungen.
- Der längere Eintrittsweg kann eine längere Zykluszeit verursachen, doch die gesamte Produktionszeit umfasst auch Bohren, Werkzeugwechsel und Schlichten. Vergleichen Sie vollständige Abläufe statt allein den Eintrittsweg.
- Helikale Bahnen erhöhen die Programmierkomplexität. Prüfen Sie Steuerung, Werkzeugbahn und Parametergrenzen vor dem Einsatz; ein separates fortgeschrittenes Softwarepaket ist nicht immer nötig.
- Die Maschinenfähigkeit muss zur programmierten Bewegung passen. Dreiachsige Helixinterpolation erfordert eine geeignete Steuerung und koordinierte Bewegung; das Alter allein belegt nicht, ob eine Maschine sie unterstützt.
- Außerdem benötigt Rampenfräsen mehr Platz im Werkstück. Das Werkzeug braucht Raum für seine schräge oder kreisförmige Bahn. Kleine Taschen oder enge Geometrien können bei unzureichendem Freiraum problematisch sein. Dieser Platzbedarf begrenzt die sinnvollen Einsatzmöglichkeiten.
Geeignete Werkstoffe zum Rampenfräsen
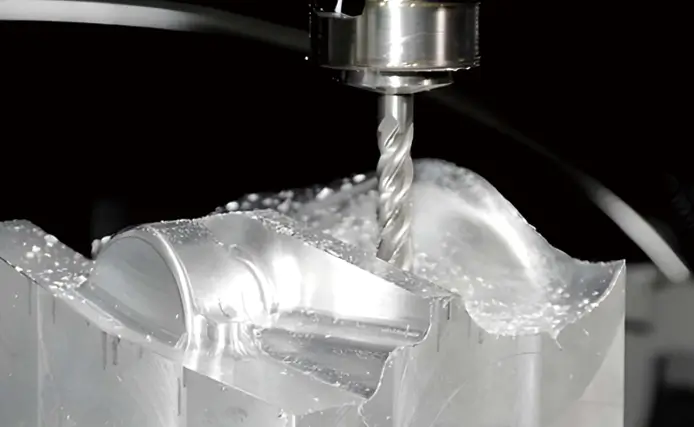
Rampenfräsen lässt sich bei unterschiedlichen Werkstoffen einsetzen; die Vorgehensweise muss jedoch an Härte und Zerspanbarkeit angepasst werden.
Weiche Werkstoffe
Für Aluminium, Kupfer und Kunststoffe wählen Sie den Rampenwinkel aus den Anwendungsdaten des konkreten Fräsers. Der ursprünglich genannte Bereich von drei bis zehn Grad ist keine allgemeine Empfehlung; Sorten und thermisches Verhalten unterscheiden sich ebenfalls.
Harte Werkstoffe
Für Titan und rostfreie Stähle sowie Stähle und Gusseisen wählen Sie Rampendaten passend zu Sorte, Zustand und Werkzeug. Diese Werkstoffe sind nicht durchgehend hart; ein bis drei Grad ist kein allgemeingültiger Winkelbereich.
Legierungen
Rampenfräsen wird in verschiedenen Branchen eingesetzt, etwa bei Titanlegierungen in der Luft- und Raumfahrt sowie bei Aluminiummotorteilen im Automobilbau. Ähnliche Verfahren eignen sich für Implantate, bei denen Werkstoffintegrität besonders wichtig ist. Jeder Werkstoff reagiert entsprechend seinen thermischen Eigenschaften und seinem Widerstand gegen Schnittkräfte anders.
Anwendungen des Rampenfräsens
Rampenfräsen ermöglicht das Herstellen von Taschen und Kavitäten direkt aus dem Vollen, wenn der Fräser geeignet ist und genügend Freiraum hat. Prüfen Sie, ob Werkzeug und Kontur dennoch eine Startbohrung erfordern.
Nutfräsen kann eine lineare Rampe nutzen, wenn die Kontur einen kreisförmigen Eintritt einschränkt. Eine Breite unter dreißig Millimetern ist kein allgemeines Eignungskriterium; kontrollierter Eintritt beseitigt Durchbiegung nicht.
Helikales Rampenfräsen ist eine Option zur Bohrungsherstellung. Vergleichen Sie es mit Bohren anhand von Durchmesser, Stückzahl, Maschinenkapazität und Oberflächenanforderungen; die Zylinderformgenauigkeit muss geprüft werden.
Gravieren, Flachsenken und Profilbearbeitung können geeignete Rampeneintritte nutzen. Wählen Sie das Verfahren für die konkrete Kontur, statt Rampenfräsen für jede detaillierte Oberflächenbearbeitung als notwendig anzusehen.
Bei der Mikrobearbeitung erfordern kleine Werkzeuge sorgfältig kontrollierten Eingriff und Rundlauf. Eine Rampenbahn allein verhindert keinen Werkzeugbruch.
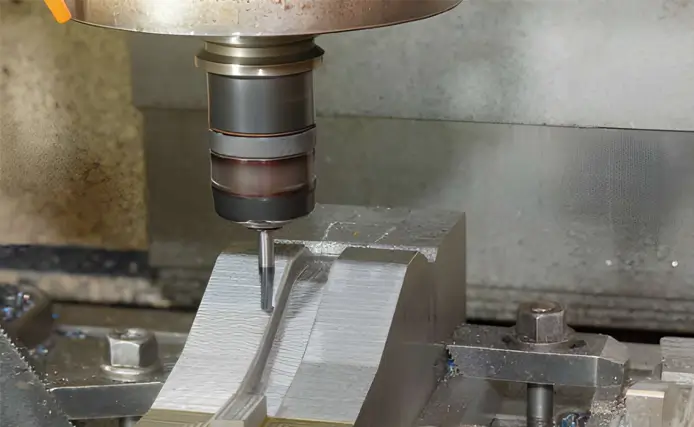
Rampenfräsen und axiales Eintauchen im Vergleich
Eintrittsmethode
Rampenfräsen kombiniert seitliche Bewegung und Absenken. Beim axialen Eintauchen wird die programmierte Tiefe schrittweise erreicht; die gesamte Endtiefe kommt nicht augenblicklich in Eingriff. Verwenden Sie ein für die gewählte Eintrittsmethode geeignetes Werkzeug.
Werkzeugbelastung
Rampenfräsen und axiales Eintauchen erzeugen unterschiedliche Lastverteilungen. Ein speziell ausgelegtes Eintauchwerkzeug kann für axiales Schneiden geeignet sein; setzen Sie nicht jede Eintauchoperation mit einem schädlichen Stoß gleich und nehmen Sie keine stets längere Standzeit durch Rampenfräsen an.
Zykluszeit
Ein direkter axialer Weg ist kürzer, doch die Zykluszeit hängt auch von zulässigem Vorschub, Spanabfuhr, erforderlichen Bewegungen und Werkzeugwechseln ab. Vergleichen Sie vollständige Zyklen; keine Methode ist immer schneller.
Maschinenanforderungen
Axiales Eintauchen nutzt eine andere Bewegung als koordiniertes Rampenfräsen. Prüfen Sie Steuerungsfunktionen und Bahnunterstützung an der konkreten Maschine, statt Fähigkeiten aus ihrem Alter abzuleiten.
Fazit
Rampenfräsen kann eine sinnvolle Eintrittsmethode sein, wenn Werkzeug, Steuerung und Kontur dies zulassen. Vergleichen Sie tatsächliche Standzeit, Qualität und Gesamtzykluszeit mit Alternativen; Maschinenkompatibilität und Kosteneinsparung sind für die Anwendung nachzuweisen.
Häufige Fragen zum Rampenfräsen
Was unterscheidet Helixinterpolation und Rampenfräsen?
Helikales Rampenfräsen ist eine Form des Rampenfräsens. Dazu gehören auch lineare Bahnen; die Begriffe sind daher nicht vollständig austauschbar. Kreisinterpolation bei konstantem Z ist Kreisfräsen und kein absteigendes helikales Rampenfräsen.
Was ist besser: Rampenfräsen oder axiales Eintauchen?
Keine Methode ist allgemein besser. Wählen Sie ein geeignetes Werkzeug und vergleichen Sie Lasten, Spanabfuhr, Oberfläche und Gesamtzykluszeit für die konkrete Kontur und Maschine.
Eignet sich Rampenfräsen für dünnwandige Teile?
Rampenfräsen kann nahe dünnen Wänden eingesetzt werden, wenn Abstützung, Eingriff und Freiraum passen. Vergleichen Sie Kraftrichtungen und Verformung; eine flache lineare Rampe ist nicht automatisch besser als ein helikaler Eintritt.
Was ist eine Fräserrampe?
Hier bezeichnet eine Fräserrampe den programmierten Eintrittsweg. Winkel und Steigung müssen innerhalb der Werkzeuggrenzen bleiben; ein flacherer Winkel schützt nicht automatisch, wenn dadurch ungeeigneter Eingriff oder Reiben entsteht.
Welche Parameter gelten beim Rampenfräsen?
Wichtige Parameter sind Rampenwinkel oder Steigung, Schnittgeschwindigkeit, Vorschub, Eingriff und Durchmesser der Werkzeugmittelpunktbahn. Unterscheiden Sie bei inneren Helixbahnen den programmierten Mittelpunktvorschub vom Vorschub am Schnittumfang.
- Rampenwinkel: Beachten Sie die werkzeugspezifische Grenze und Werkstoffempfehlung; der ursprünglich genannte Bereich von einem bis zehn Grad gilt nicht allgemein.
- Vorschubgeschwindigkeit: stimmt Geschwindigkeit und Werkzeugfähigkeit aufeinander ab.
- Zustelltiefe: bestimmt die pro Durchgang abzutragende Materialmenge.
Validieren Sie diese Einstellungen anhand der Werkzeugspezifikation und des tatsächlichen Bearbeitungsergebnisses.
Ist Rampenfräsen auf 3-Achs-Fräsmaschinen möglich?
Ja, sofern Maschine und Steuerung die erforderliche koordinierte Bewegung unterstützen. Prüfen Sie Interpolation, Freiräume und Bahnausführung vor dem Schneiden; drei Achsen allein reichen nicht aus.