










Fraisage en rampe : types, applications, avantages et inconvénients
L’entrée en rampe permet d’accéder à des formes fermées en combinant déplacement latéral et descente. Une fraise et une trajectoire compatibles peuvent éviter un trou de départ séparé. Cet article explique méthodes, utilisations et limites.
Sommaire
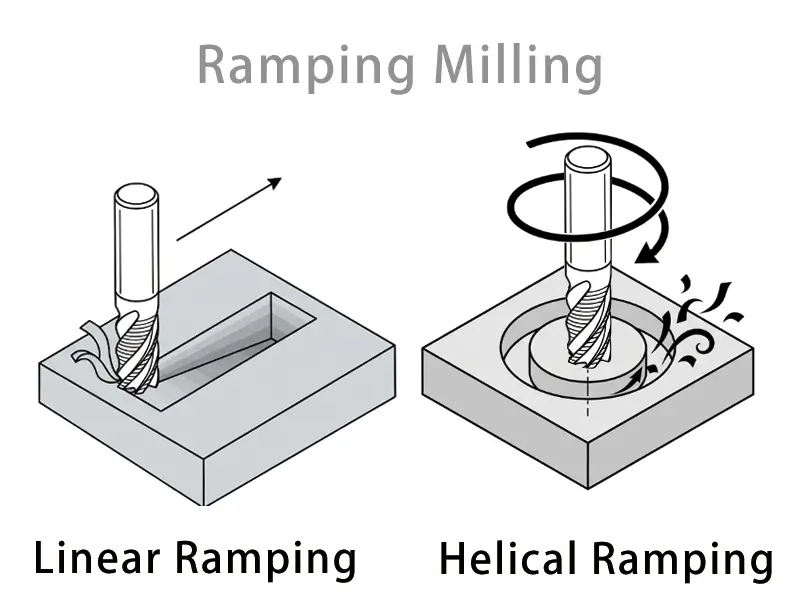
Qu’est-ce que l’entrée en rampe ?
Une fraise entre en rampe par avance latérale et axiale simultanée. Les charges dépendent de sa géométrie et de son engagement, pas d’une affirmation générale selon laquelle ses côtés seraient plus résistants que sa pointe. Utilisez une fraise approuvée pour la trajectoire choisie.
Voici quelques situations courantes d’utilisation de la rampe :
- Entrée dans des matériaux difficiles à usiner adaptés avec une stratégie validée
- Éviter une opération de perçage pilote séparée lorsque la conception de l’outil et le dégagement le permettent
- Créer des poches ou cavités fermées sans préperçage
- Usiner des formes complexes
Types d’entrée en rampe
Voici les types d’entrée en rampe :
Entrée en rampe linéaire
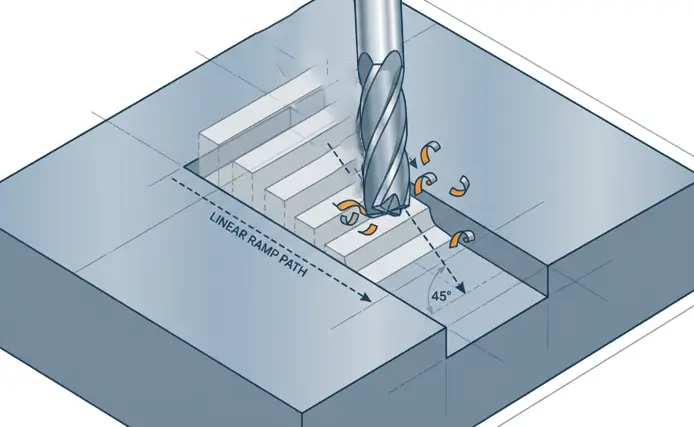
En rampe linéaire, l’outil avance tout en descendant dans la matière à angle constant. Cette trajectoire simple facilite la maîtrise de la profondeur et de la direction.
Une rampe linéaire associe descente axiale et déplacement latéral. Réglez l’angle dans les limites de la fraise pour le matériau, le diamètre et l’engagement. Une trajectoire suivant X ou Y utilise deux axes ; une diagonale XY peut nécessiter les trois.
- Fraisage de poches simples
- Rainures peu profondes
- Matériaux plus tendres
- Opérations d’usinage de base
Entrée hélicoïdale (interpolation circulaire)
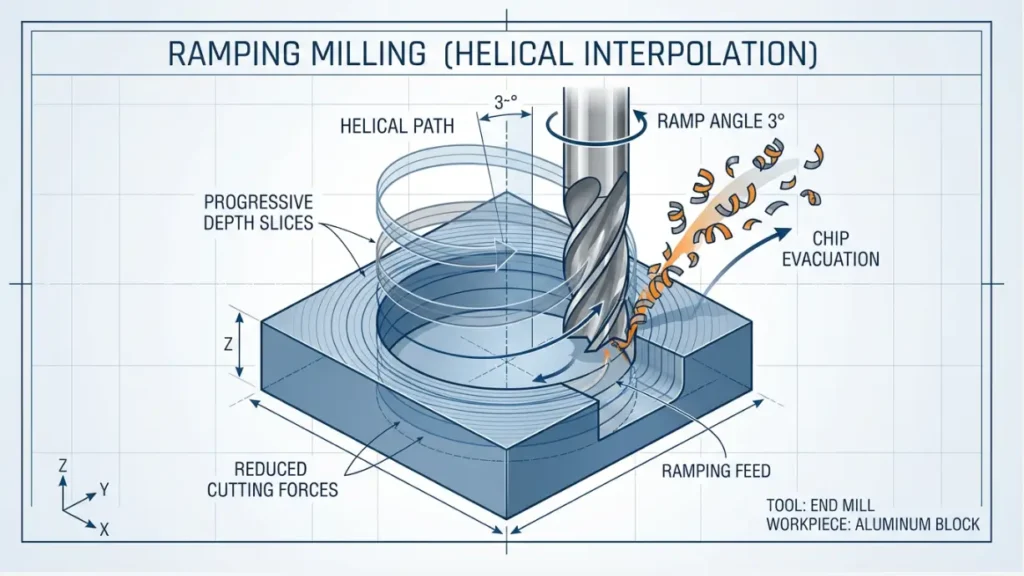
L’entrée hélicoïdale combine une trajectoire circulaire XY du centre d’outil et une descente Z ; la fraise tourne aussi indépendamment. Choisissez diamètre du cercle et pas selon la fraise et la forme. Finition et évacuation des copeaux exigent des conditions adaptées ; elles ne sont pas automatiques.
- Trous et cavités profonds
- Matériaux durs comme l’acier
- Travaux de précision
- Formes 3D complexes
Avantages de l’entrée en rampe
Examinons quelques avantages de l’entrée en rampe :
Durée de vie de l’outil prolongée
Une stratégie de rampe adaptée peut réduire les charges brusques à l’entrée sur les outils de coupe. L’usure réelle, le risque de rupture et le coût dépendent de la fraise, de l’engagement, du matériau et du montage ; une durée de vie supérieure n’est pas garantie.
Meilleure qualité de surface
Une entrée maîtrisée aide à gérer marques et charges de coupe. La rampe n’élimine pas les défauts et ne garantit pas la précision ; contrôlez la forme et conservez les opérations de finition nécessaires.
Meilleure évacuation des copeaux
Prévoyez de l’espace et un moyen adapté d’évacuer les copeaux. Ils peuvent encore s’accumuler ou être recoupés en rampe, surtout en espace fermé ; surveillez leur évacuation sans supposer que la trajectoire empêche tout bourrage.
Moindre production de chaleur
La chaleur et les déformations thermiques dépendent des paramètres, de l’engagement, du matériau et du refroidissement. La rampe seule ne garantit ni une température plus basse ni la préservation de toutes les propriétés du matériau.
Productivité d’usinage
Utilisez l’avance en rampe recommandée pour la fraise et l’engagement réels ; elle peut devoir être inférieure à l’avance normale de fraisage. Comparez le temps de cycle total sans supposer que la rampe permet d’accélérer sans effet sur la qualité.
Limites de l’entrée en rampe
L’entrée en rampe présente plusieurs avantages, mais aussi des compromis.
- La trajectoire d’entrée plus longue peut entraîner une augmentation du temps de cycle, mais le temps total comprend aussi perçage, changements d’outil et finition. Comparez les opérations complètes plutôt que la seule distance d’entrée.
- Les trajectoires hélicoïdales augmentent la complexité de programmation. Vérifiez commande, trajectoire et limites des paramètres avant utilisation ; un logiciel avancé séparé n’est pas toujours nécessaire.
- Les capacités de la machine doivent correspondre au mouvement programmé. L’interpolation hélicoïdale sur trois axes exige une commande compatible et des mouvements coordonnés ; l’âge seul ne permet pas de savoir si une machine la prend en charge.
- Enfin, l’entrée en rampe exige plus d’espace dans la pièce. L’outil doit disposer de place pour sa trajectoire inclinée ou circulaire. Petites poches et formes étroites posent problème si le dégagement manque. Ce besoin d’espace limite les applications possibles.
Matériaux adaptés à l’entrée en rampe
La rampe peut être utilisée dans divers matériaux, mais exige des approches adaptées à leur dureté et à leur usinabilité.
Matériaux tendres
Pour l’aluminium, le cuivre et les plastiques, choisissez l’angle dans les données d’application de la fraise concernée. La plage initiale de trois à dix degrés n’est pas une recommandation universelle ; nuances et comportement thermique varient aussi.
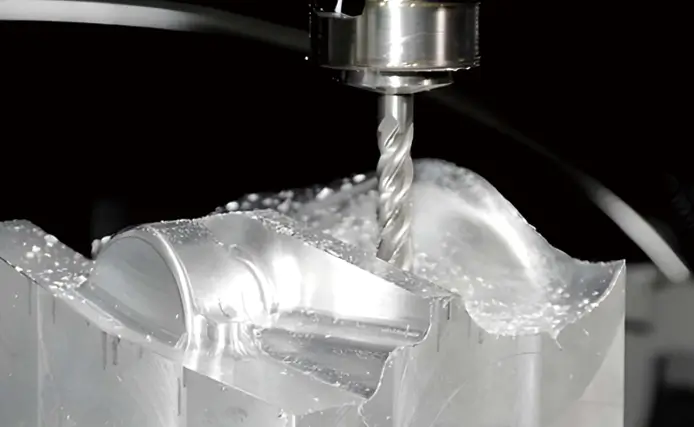
Matériaux durs
Pour le titane et les aciers inoxydables, ainsi que les aciers et fontes, choisissez les paramètres selon la nuance, l’état et l’outil réels. Ces matériaux ne sont pas tous durs, et un à trois degrés n’est pas une plage universelle.
Alliages
La rampe s’utilise dans plusieurs secteurs, notamment pour les alliages de titane aéronautiques et les pièces de moteurs automobiles en aluminium. Des techniques similaires servent aux implants, où l’intégrité du matériau est essentielle. Chaque matériau réagit selon ses propriétés thermiques et sa résistance aux efforts de coupe.
Applications de l’entrée en rampe
La rampe peut permettre de créer des poches et cavités directement dans le plein si la fraise convient et dispose du dégagement nécessaire. Vérifiez si l’outil et la forme exigent malgré tout un trou de départ.
Le rainurage peut utiliser une rampe linéaire lorsque la forme limite une entrée circulaire. Une largeur inférieure à trente millimètres n’est pas un critère universel, et une entrée maîtrisée n’élimine pas la flexion.
L’entrée hélicoïdale est une option pour la réalisation de trous. Comparez-la au perçage selon diamètre, quantité, capacité de machine et finition requise ; la précision cylindrique doit être vérifiée.
La gravure, le lamage et le profilage peuvent utiliser des entrées en rampe adaptées. Choisissez selon la forme précise plutôt que de considérer la rampe comme nécessaire à tout travail de surface détaillé.
En micro-usinage, les petits outils exigent un engagement et un faux-rond soigneusement maîtrisés. Une trajectoire en rampe seule n’empêche pas la rupture.
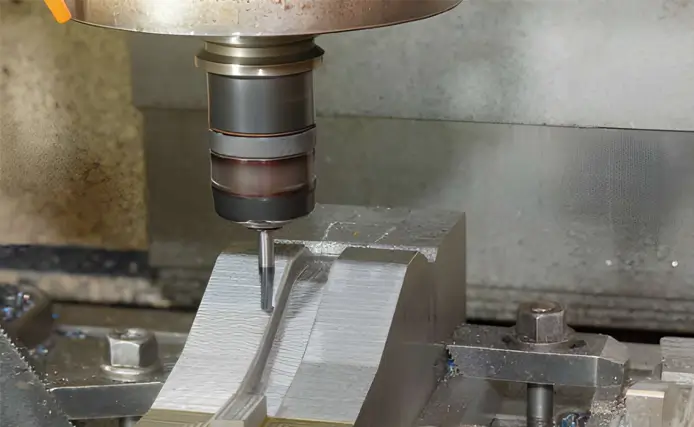
Entrée en rampe et plongée axiale
Méthode d’entrée
La rampe combine déplacement latéral et descente. La plongée avance axialement dans la matière jusqu’à atteindre progressivement la profondeur programmée ; elle n’engage pas instantanément toute la profondeur finale. Utilisez un outil prévu pour la méthode choisie.
Sollicitations de l’outil
Rampe et plongée produisent des répartitions de charge différentes. Un outil conçu pour la plongée peut convenir à la coupe axiale ; n’assimilez pas toute plongée à un choc dommageable et ne supposez pas que la rampe prolonge toujours la durée de vie.
Temps de cycle
Une trajectoire axiale directe est plus courte, mais le temps de cycle dépend aussi de l’avance autorisée, de l’évacuation des copeaux, des déplacements et des changements d’outil. Comparez les cycles complets ; aucune méthode n’est toujours plus rapide.
Exigences de la machine
La plongée axiale utilise un mouvement différent d’une rampe coordonnée. Vérifiez les fonctions de commande et les trajectoires prises en charge sur la machine réelle, sans déduire ses capacités de son âge.
Conclusion
La rampe peut être une entrée utile si outil, commande et forme le permettent. Comparez durée de vie réelle, qualité et temps de cycle total aux alternatives ; compatibilité et économies doivent être établies pour l’application.
Questions fréquentes sur l’entrée en rampe
Quelle différence entre interpolation hélicoïdale et entrée en rampe ?
L’entrée hélicoïdale est une forme d’entrée en rampe. Celle-ci inclut aussi les trajectoires linéaires ; les termes ne sont donc pas entièrement interchangeables. Une interpolation circulaire à Z constant est du fraisage circulaire, pas une descente hélicoïdale.
Vaut-il mieux entrer en rampe ou en plongée ?
Aucune méthode n’est universellement meilleure. Choisissez un outil compatible et comparez charges, évacuation, finition et temps total pour la forme et la machine réelles.
Peut-on utiliser la rampe pour des parois minces ?
La rampe peut être utilisée près de parois minces si support, engagement et dégagement conviennent. Comparez directions des efforts et flexion ; une rampe linéaire à faible pente n’est pas automatiquement meilleure qu’une entrée hélicoïdale.
Qu’est-ce qu’une rampe de fraise ?
Ici, une rampe désigne la trajectoire d’entrée programmée. Angle et pas doivent rester dans les limites de l’outil ; un angle plus faible ne protège pas automatiquement s’il entraîne engagement inadapté ou frottement.
Quels paramètres utilise-t-on en entrée en rampe ?
Les paramètres clés sont angle ou pas, vitesse de coupe, avance, engagement et diamètre de trajectoire du centre d’outil. Pour une hélice intérieure, distinguez l’avance programmée au centre de celle à la circonférence de coupe.
- Angle de rampe : respectez la limite propre à la fraise et les conseils matériau ; la plage initiale d’un à dix degrés n’est pas universelle.
- Vitesse d’avance : équilibre vitesse et capacités de l’outil.
- Profondeur de passe : contrôle la quantité de matière enlevée à chaque passe.
Validez ces réglages selon la spécification de l’outil et le résultat réel d’usinage.
L’entrée en rampe est-elle possible sur des fraiseuses à 3 axes ?
Oui, si machine et commande prennent en charge le mouvement coordonné requis. Vérifiez interpolation, dégagement et exécution de trajectoire avant la coupe ; trois axes seuls ne suffisent pas.