










Porque se deformam as ligas de alumínio durante a maquinagem e como resolver o problema com uma fresa
As ligas de alumínio são importantes no fabrico moderno pela resistência, leveza e resistência à corrosão. Contudo, o processamento pode causar deformações que afetam a qualidade e a funcionalidade do produto final. Este artigo analisa as causas, as estratégias de prevenção e a escolha de uma fresa adequada para uma maquinagem eficaz.

Compreender a deformação das ligas de alumínio
O que causa a deformação?
A distorção durante a maquinagem de alumínio pode resultar da redistribuição de tensões residuais à medida que se remove material, dos esforços de corte e fixação e das alterações de temperatura. As paredes finas e as formas esbeltas são particularmente sensíveis à flexão. Devem considerar-se a liga, o estado metalúrgico, o historial do material em bruto, a geometria e a sequência de maquinagem; um ponto de fusão relativamente baixo não explica, por si só, a distorção na maquinagem.
Efeitos da deformação no fabrico
A deformação pode causar dificuldades importantes de produção, como maior desperdício de material, custos operacionais superiores e operações adicionais de acabamento. Pode também comprometer a integridade estrutural e o aspeto das peças de alumínio.
Prevenir a deformação na maquinagem de ligas de alumínio
Métodos de pré-tratamento
Utilize material num estado adequado ao desenho e ao processo de maquinagem. Qualquer tratamento de alívio de tensões ou envelhecimento deve ser aprovado para a liga e o estado metalúrgico específicos, pois o aquecimento pode alterar a resistência, as dimensões e outras propriedades exigidas. Não aplique recozimento ou envelhecimento como solução universal para a distorção.
Avanços tecnológicos
Trajetórias adequadas, envolvimento controlado e sequências apropriadas de remoção de material podem limitar as cargas de corte. O controlo adaptativo exige hardware e software adequados; a maquinagem CNC não corrige automaticamente as tensões em tempo real. Valide qualquer tratamento adicional de alívio de tensões para a liga e a especificação, em vez de assumir que a vibração ou o envelhecimento estabilizam qualquer peça em bruto.
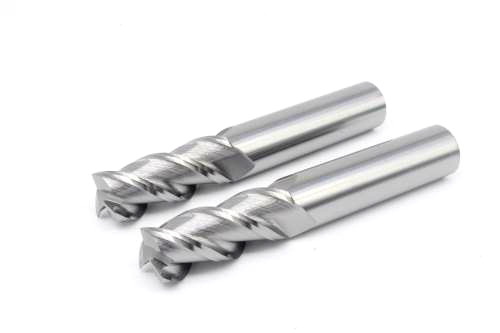
Escolher a fresa adequada para ligas de alumínio
- Fatores a considerar
Uma fresa adequada pode ajudar a controlar os esforços de corte e a evacuação das aparas, mas não evita, por si só, a distorção causada por tensões residuais ou pela fixação. Selecione o material, a geometria e o eventual revestimento para a liga de alumínio e a operação, em conjunto com a fixação e a sequência de maquinagem.
- Tipos de fresas
Existem vários tipos de fresas adequadas para ligas de alumínio, incluindo as de aço rápido (HSS), metal duro e as fresas com pontas de diamante. Cada tipo oferece vantagens diferentes, como maior durabilidade ou velocidade de corte.
Guia detalhado de fresas para ligas de alumínio
- Número de canais
Selecione o número de canais em conjunto com o envolvimento, o espaço para as aparas, o avanço por dente e a capacidade da máquina. Menos canais proporcionam frequentemente mais espaço para as aparas, mas não produzem necessariamente um acabamento pior. Verifique a evacuação das aparas e a qualidade superficial para a fresa e a trajetória em causa.
- Considerações geométricas
Selecione o ângulo de ataque, a hélice, a preparação da aresta e a geometria de canto para a liga e o envolvimento. Estas características influenciam os esforços de corte, a carga axial, a resistência da aresta e a evacuação das aparas. Adapte-as ao apoio e à rigidez da peça, em vez de assumir que uma geometria reduz sempre a distorção.
Validar as melhorias do processo
Avalie as alterações propostas através de ensaios documentados. Registe a liga e o estado metalúrgico, a preparação do material em bruto, a ferramenta, a fixação, as condições de corte e as dimensões após libertar a peça, para que qualquer redução da distorção possa ser atribuída ao processo ensaiado.
Considerações sobre materiais
O metal duro oferece geralmente maior dureza e resistência ao desgaste do que o HSS, enquanto o custo e a adequação da ferramenta dependem do desenho e da operação. Compare ferramentas de HSS, metal duro e diamante adequadas segundo a abrasividade da liga, as condições de corte, a qualidade da peça e o custo por peça conforme.
Geometria de corte e controlo dos esforços
Uma geometria de corte positiva e afiada adequada pode reduzir os esforços na maquinagem de alumínio. O ângulo de ataque deve também proporcionar resistência suficiente à aresta e corresponder ao desenho da fresa. Não retifique arbitrariamente um ângulo maior numa ferramenta; utilize uma geometria aprovada e valide os esforços de corte e o acabamento.
Consistência do processo
Mantenha as ferramentas e os dispositivos de fixação em bom estado, utilize procedimentos de preparação repetíveis e registe os resultados dimensionais. A formação dos operadores e a manutenção favorecem a consistência, mas não substituem a validação do estado do material e da sequência de maquinagem.
Boas práticas de fresagem de ligas de alumínio
Configurações da máquina
Ajustar a velocidade do veio, o avanço e a profundidade de corte às especificações da ferramenta e às propriedades da liga pode influenciar significativamente o resultado da fresagem.
Velocidade de corte e avanço
Uma velocidade de corte e um avanço ótimos são essenciais para minimizar a acumulação de calor, uma causa comum de deformação na maquinagem de alumínio.

Erros comuns e como evitá-los
Sobreaquecimento
Utilize lubrificação, alimentação de fluido de corte e evacuação das aparas adequadas para controlar a adesão e o calor. Considere também os efeitos da temperatura ao medir a peça; o arrefecimento, por si só, não evita a distorção causada por tensões residuais ou força de fixação excessiva.
Fixação inadequada
Apoie a peça perto do corte e aplique força de fixação suficiente para a segurar sem deformação elástica excessiva. Verifique as dimensões após a libertação, pois uma peça fina pode recuperar a forma ao retirar os elementos de fixação. Planeie os apoios e as posições de fixação em função da sequência de maquinagem.
Inovações na maquinagem de ligas de alumínio
Ferramentas e tecnologias recentes
Avalie novos equipamentos ou métodos de maquinagem assistida em função da peça e do material em causa. O corte a laser é um processo diferente da fresagem e pode introduzir efeitos térmicos; não é uma solução geral para a distorção na fresagem. Exija resultados de ensaios específicos da aplicação antes de adotar uma tecnologia proposta.
O futuro da maquinagem de ligas de alumínio
Previsões e tendências futuras
Com o aumento da procura de componentes mais leves e duráveis, prevê-se que as técnicas e ferramentas para maquinar ligas de alumínio evoluam, com maior enfoque na precisão e na sustentabilidade.
Conclusão
Compreender os fatores que causam deformação nas ligas de alumínio e adotar práticas adequadas é essencial para melhorar a qualidade e a eficiência. Escolher as ferramentas certas e incorporar avanços tecnológicos pode ajudar os fabricantes a reduzir significativamente estas dificuldades.
Perguntas frequentes
P:Qual é a melhor fresa para alumínio?
R: Não existe uma única fresa ideal para todas as ligas de alumínio e operações. Selecione ferramentas adequadas de HSS, metal duro ou diamante em função da composição da liga, do envolvimento, da evacuação das aparas, do acabamento e da economia de produção.
P:Como evitar o empeno do alumínio durante a maquinagem?
R: Reveja as tensões residuais e o estado do material, apoie a peça sem força de fixação excessiva, planeie a sequência de remoção de material e utilize condições de corte e arrefecimento adequadas. Verifique as dimensões após libertar a peça e estabilizar a temperatura.
P:Quais são os sinais de uma fresa sem corte?
R: Esforços de corte acrescidos, mau acabamento e calor podem indicar desgaste, mas também resultar do recorte de aparas, da adesão, de parâmetros inadequados ou de problemas de montagem. Inspecione a aresta antes de decidir a substituição.
P:Com que frequência se devem substituir as fresas para alumínio?
R:A frequência depende da utilização e do desgaste, mas monitorizar o desempenho de corte ajuda a determinar o momento certo.
P:Uma liga de alumínio pode ser reciclada após deformação?
R:Sim, o alumínio é altamente reciclável e as peças deformadas podem frequentemente ser fundidas e transformadas em novos produtos.