










Pourquoi les alliages d’aluminium se déforment à l’usinage et comment y remédier avec une fraise
Les alliages d’aluminium jouent un rôle majeur dans la fabrication moderne grâce à leur résistance, leur légèreté et leur tenue à la corrosion. Leur usinage peut toutefois provoquer des déformations qui affectent la qualité et la fonctionnalité du produit final. Cet article examine les causes, les stratégies de prévention et le choix d’une fraise adaptée pour un usinage efficace.

Comprendre la déformation des alliages d’aluminium
Quelles sont les causes de la déformation ?
La déformation lors de l’usinage de l’aluminium peut résulter de la redistribution des contraintes résiduelles lors de l’enlèvement de matière, des efforts de coupe et de bridage, ainsi que des variations de température. Les parois minces et les formes élancées sont particulièrement sensibles à la flexion. Il faut considérer l’alliage, son état métallurgique, l’historique de l’ébauche, la géométrie et la séquence d’usinage ; un point de fusion relativement bas n’explique pas à lui seul les déformations d’usinage.
Effets de la déformation sur la fabrication
La déformation peut entraîner des difficultés de production importantes : davantage de déchets, des coûts d’exploitation supérieurs et des opérations de finition supplémentaires. Elle peut aussi compromettre l’intégrité structurelle et l’aspect des pièces en aluminium.
Prévenir la déformation lors de l’usinage des alliages d’aluminium
Méthodes de prétraitement
Utilisez un matériau dans un état adapté au plan et au procédé d’usinage. Tout traitement de détente ou de vieillissement doit être approuvé pour l’alliage et l’état métallurgique concernés, car le chauffage peut modifier la résistance, les dimensions et d’autres propriétés requises. N’appliquez pas le recuit ou le vieillissement comme remède universel à la déformation.
Avancées technologiques
Des trajectoires adaptées, un engagement maîtrisé et des séquences d’enlèvement de matière appropriées peuvent limiter les charges de coupe. Le contrôle adaptatif exige du matériel et des logiciels adaptés ; l’usinage CNC ne corrige pas automatiquement les contraintes en temps réel. Validez tout traitement supplémentaire de détente pour l’alliage et la spécification, plutôt que de supposer qu’un traitement vibratoire ou un vieillissement stabilise chaque ébauche.
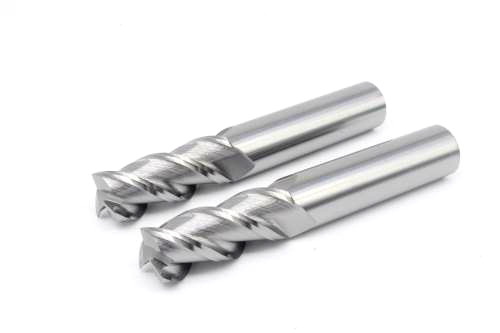
Choisir la fraise adaptée aux alliages d’aluminium
- Facteurs à prendre en compte
Une fraise adaptée peut aider à maîtriser les efforts de coupe et l’évacuation des copeaux, mais ne peut pas à elle seule éviter la déformation due aux contraintes résiduelles ou au bridage. Choisissez le matériau, la géométrie et l’éventuel revêtement selon l’alliage d’aluminium et l’opération, en tenant compte du bridage et de la séquence d’usinage.
- Types de fraises
Plusieurs types de fraises conviennent aux alliages d’aluminium, notamment celles en acier rapide (HSS), en carbure et les fraises à pointes diamant. Chaque type offre des avantages différents, comme une durabilité accrue ou une vitesse de coupe supérieure.
Guide détaillé des fraises pour alliages d’aluminium
- Nombre de goujures
Choisissez le nombre de goujures en fonction de l’engagement, de l’espace pour les copeaux, de l’avance par dent et des capacités de la machine. Moins de goujures offrent souvent davantage d’espace pour les copeaux, sans nécessairement dégrader la finition. Vérifiez l’évacuation des copeaux et la qualité de surface avec la fraise et la trajectoire réelles.
- Considérations géométriques
Choisissez l’angle de coupe, l’hélice, la préparation d’arête et la géométrie des angles selon l’alliage et l’engagement. Ces caractéristiques influent sur les efforts de coupe, les charges axiales, la résistance des arêtes et l’évacuation des copeaux. Adaptez-les au support et à la rigidité de la pièce plutôt que de supposer qu’une géométrie réduit toujours les déformations.
Valider les améliorations du procédé
Évaluez les modifications proposées par des essais documentés. Consignez l’alliage et son état métallurgique, la préparation de l’ébauche, l’outil, le bridage, les conditions de coupe et les dimensions après débridage, afin d’attribuer toute réduction de déformation au procédé testé.
Considérations relatives aux matériaux
Le carbure offre généralement une dureté et une résistance à l’usure supérieures à celles du HSS, tandis que le coût et l’aptitude de l’outil dépendent de sa conception et de l’opération. Comparez les outils HSS, carbure et diamant adaptés selon l’abrasivité de l’alliage, les conditions de coupe, la qualité des pièces et le coût par pièce conforme.
Géométrie de coupe et maîtrise des efforts
Une géométrie de coupe positive et affûtée adaptée peut réduire les efforts lors de l’usinage de l’aluminium. L’angle de coupe doit aussi assurer une résistance suffisante de l’arête et correspondre à la conception de la fraise. Ne rectifiez pas arbitrairement un angle plus grand sur un outil ; utilisez une géométrie approuvée et validez les efforts et la finition.
Régularité du procédé
Maintenez les outils et les montages en bon état, utilisez des procédures de réglage répétables et consignez les résultats dimensionnels. La formation des opérateurs et la maintenance favorisent la régularité, mais ne remplacent pas la validation de l’état du matériau et de la séquence d’usinage.
Bonnes pratiques de fraisage des alliages d’aluminium
Réglages de la machine
Adapter la vitesse de broche, l’avance et la profondeur de passe aux spécifications de l’outil et aux propriétés de l’alliage peut influencer fortement le résultat du fraisage.
Vitesse de coupe et avance
Une vitesse de coupe et une avance optimales sont essentielles pour limiter l’accumulation de chaleur, cause fréquente de déformation lors de l’usinage de l’aluminium.

Erreurs courantes et moyens de les éviter
Surchauffe
Utilisez une lubrification, une alimentation en fluide de coupe et une évacuation des copeaux adaptées pour maîtriser l’adhésion et la chaleur. Tenez aussi compte des effets de la température lors des mesures ; le refroidissement seul ne prévient pas la déformation due aux contraintes résiduelles ou à un bridage excessif.
Bridage insuffisant
Soutenez la pièce près de la coupe et appliquez un effort de bridage suffisant pour la maintenir sans déformation élastique excessive. Vérifiez les dimensions après débridage, car une pièce mince peut reprendre sa forme lorsque les brides sont retirées. Planifiez les appuis et les positions de bridage selon la séquence d’usinage.
Innovations dans l’usinage des alliages d’aluminium
Outils et technologies récents
Évaluez les nouveaux équipements ou procédés d’usinage assisté selon la pièce et le matériau réels. La découpe laser est un procédé différent du fraisage et peut produire des effets thermiques ; elle n’est pas un remède général aux déformations de fraisage. Exigez des résultats d’essais propres à l’application avant d’adopter une technologie proposée.
L’avenir de l’usinage des alliages d’aluminium
Prévisions et tendances à venir
Avec la demande croissante de composants plus légers et durables, les techniques et outils d’usinage des alliages d’aluminium devraient évoluer en privilégiant davantage la précision et la durabilité environnementale.
Conclusion
Comprendre les facteurs de déformation des alliages d’aluminium et adopter des pratiques d’usinage adaptées est essentiel pour améliorer la qualité et l’efficacité. En choisissant les bons outils et en intégrant les avancées technologiques, les fabricants peuvent réduire considérablement ces difficultés.
Questions fréquentes
Q :Quelle fraise convient le mieux à l’aluminium ?
R : Il n’existe pas de fraise unique idéale pour tous les alliages d’aluminium et toutes les opérations. Choisissez des outils HSS, carbure ou diamant adaptés selon la composition de l’alliage, l’engagement, l’évacuation des copeaux, la finition et l’économie de production.
Q :Comment éviter le gauchissement de l’aluminium pendant l’usinage ?
R : Examinez les contraintes résiduelles et l’état du matériau, soutenez la pièce sans bridage excessif, planifiez la séquence d’enlèvement de matière et utilisez des conditions de coupe et de refroidissement adaptées. Vérifiez les dimensions après débridage et stabilisation de la température.
Q :Quels sont les signes d’une fraise émoussée ?
R : Des efforts de coupe accrus, une mauvaise finition et la chaleur peuvent signaler une usure, mais aussi résulter de la recoupe des copeaux, de l’adhésion, de paramètres inadaptés ou de problèmes de montage. Inspectez l’arête avant de décider du remplacement.
Q :À quelle fréquence faut-il remplacer les fraises pour aluminium ?
R :La fréquence dépend de l’utilisation et de l’usure, mais surveiller les performances de coupe aide à déterminer le bon moment.
Q :Un alliage d’aluminium peut-il être recyclé après déformation ?
R :Oui, l’aluminium est très recyclable et les pièces déformées peuvent souvent être refondues pour fabriquer de nouveaux produits.