










Скорости и подачи 4-зубой концевой фрезы: сначала наладка
Настройка режимов фрезы с 4 зубьями начинается не с единственной правильной частоты и подачи. Полезная исходная точка определяется конкретной фрезой, материалом и операцией. После этого расчёт прост: определите частоту шпинделя, умножьте её на четыре зуба и выбранную подачу на зуб, затем проверьте, выдерживают ли результат операция и станок.
Последняя проверка важна. Четырёхзубая фреза делает четыре реза за оборот, но имеет меньше места между зубьями, чем малозубая близкого диаметра. Расчёт подачи может быть верным, а процесс всё равно забивает стружку в пазу, трётся при слишком осторожном чистовом проходе или перегружает длинную нежёсткую сборку.
Подтвердите исходные данные конкретного инструмента
Начните с данных реального инструмента. Общая таблица материалов объясняет переменные, но не учитывает основу, покрытие, подготовку кромки, канавки и рабочую длину. Производитель обычно даёт диапазон скорости и подачу на зуб для заданных материалов и условий. Считайте их начальным диапазоном, а не нормой для любой четырёхзубой фрезы.
| Значение | Источник | Что определяет |
|---|---|---|
Диаметр фрезы, D | Реальный инструмент или его чертёж | Переводит скорость резания в частоту вращения |
Скорость резания, Vc или SFM | Данные конкретного инструмента и материала | Исходная частота вращения шпинделя |
Подача на зуб, fz или IPT | Данные конкретного инструмента с условиями контакта | Целевая толщина стружки до поправок на контакт |
Число зубьев, z | Реальная фреза | Четыре в этом расчёте |
| Радиальный и осевой контакт | Операция CAM и проверенная траектория | Место для стружки, нагрузка, прогиб и нагрев |
| Пределы станка по частоте, подаче и мощности | Документация станка и текущая наладка | Возможность выполнения расчётной команды |
| Биение, вылет и состояние патрона | Измерение и проверка наладки | Распределяется ли резание между всеми четырьмя кромками |
Эта серия S650 четырёхзубых концевых фрез для высокотвёрдых материалов служит для поиска подходящих серий. Это не заменяет проверку геометрии, размера и данных применения выбранной фрезы перед программированием.
Для сравнения универсальных изделий изучите серию S550 универсальных четырёхзубых концевых фрез, затем подтвердите выбранные диаметр, геометрию и заявленное применение до переноса исходного значения.
Чтобы сравнить более широкий диапазон геометрий перед выбором конкретной четырёхзубой серии, используйте раздел твердосплавных концевых фрез , затем вернитесь к точным данным инструмента для окончательного расчёта.
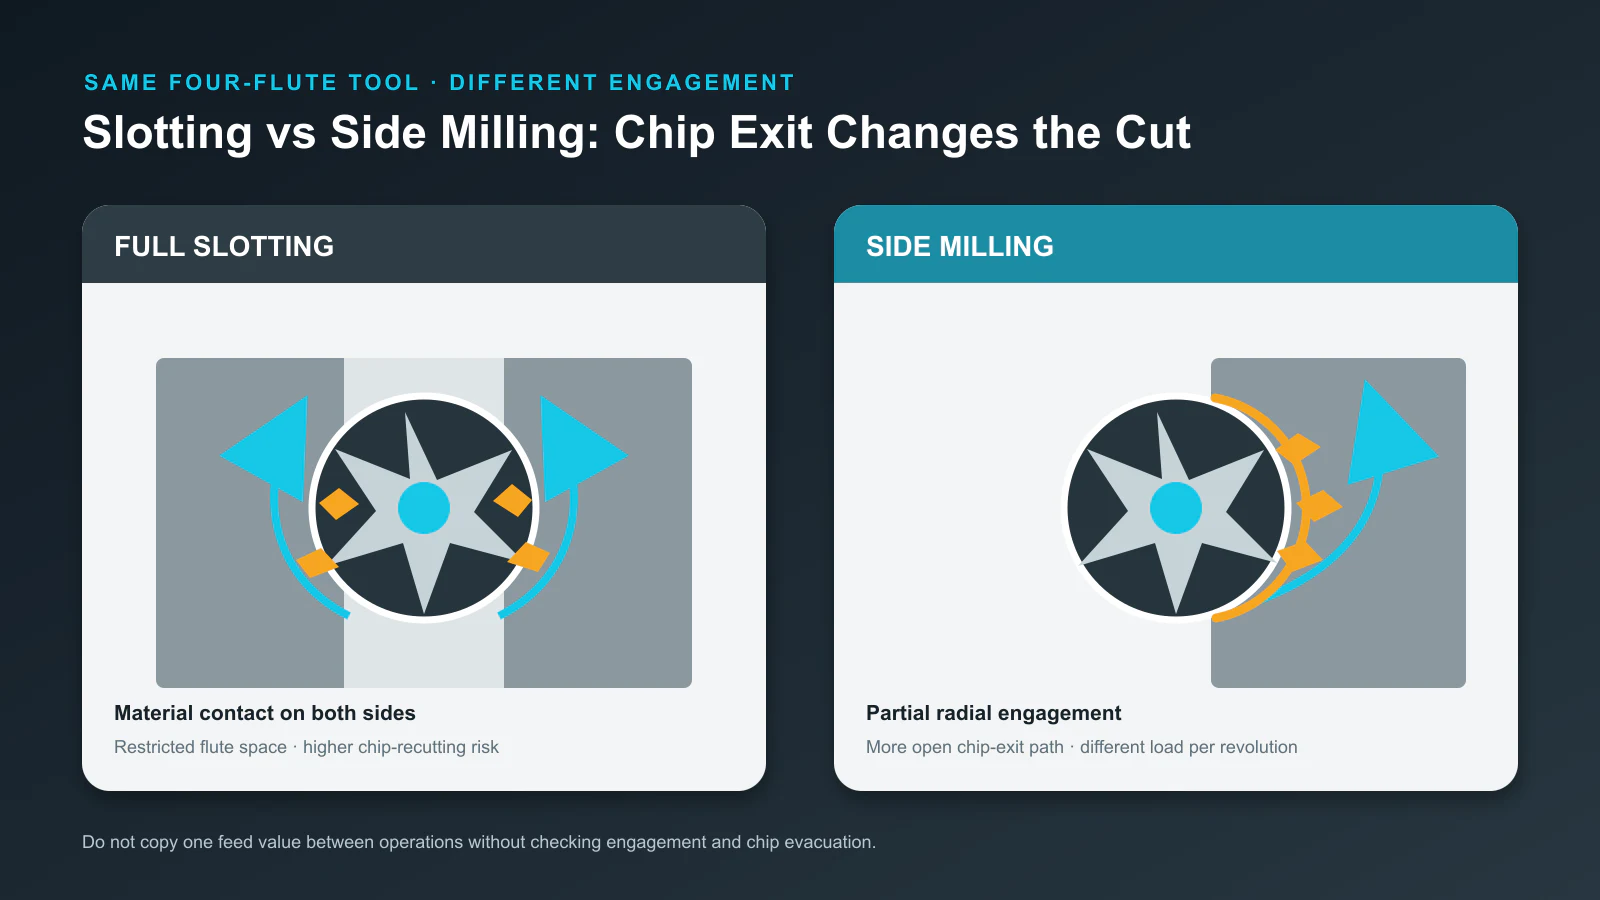
Также определите операцию. Полный паз окружает фрезу большим объёмом материала и затрудняет выход стружки по сравнению с лёгким боковым проходом. Чистовой проход с малым радиальным контактом создаёт другую задачу толщины стружки. Поэтому одной номинальной фрезе нужны разные исходные условия для этих операций.
Сначала рассчитайте частоту вращения, затем минутную подачу
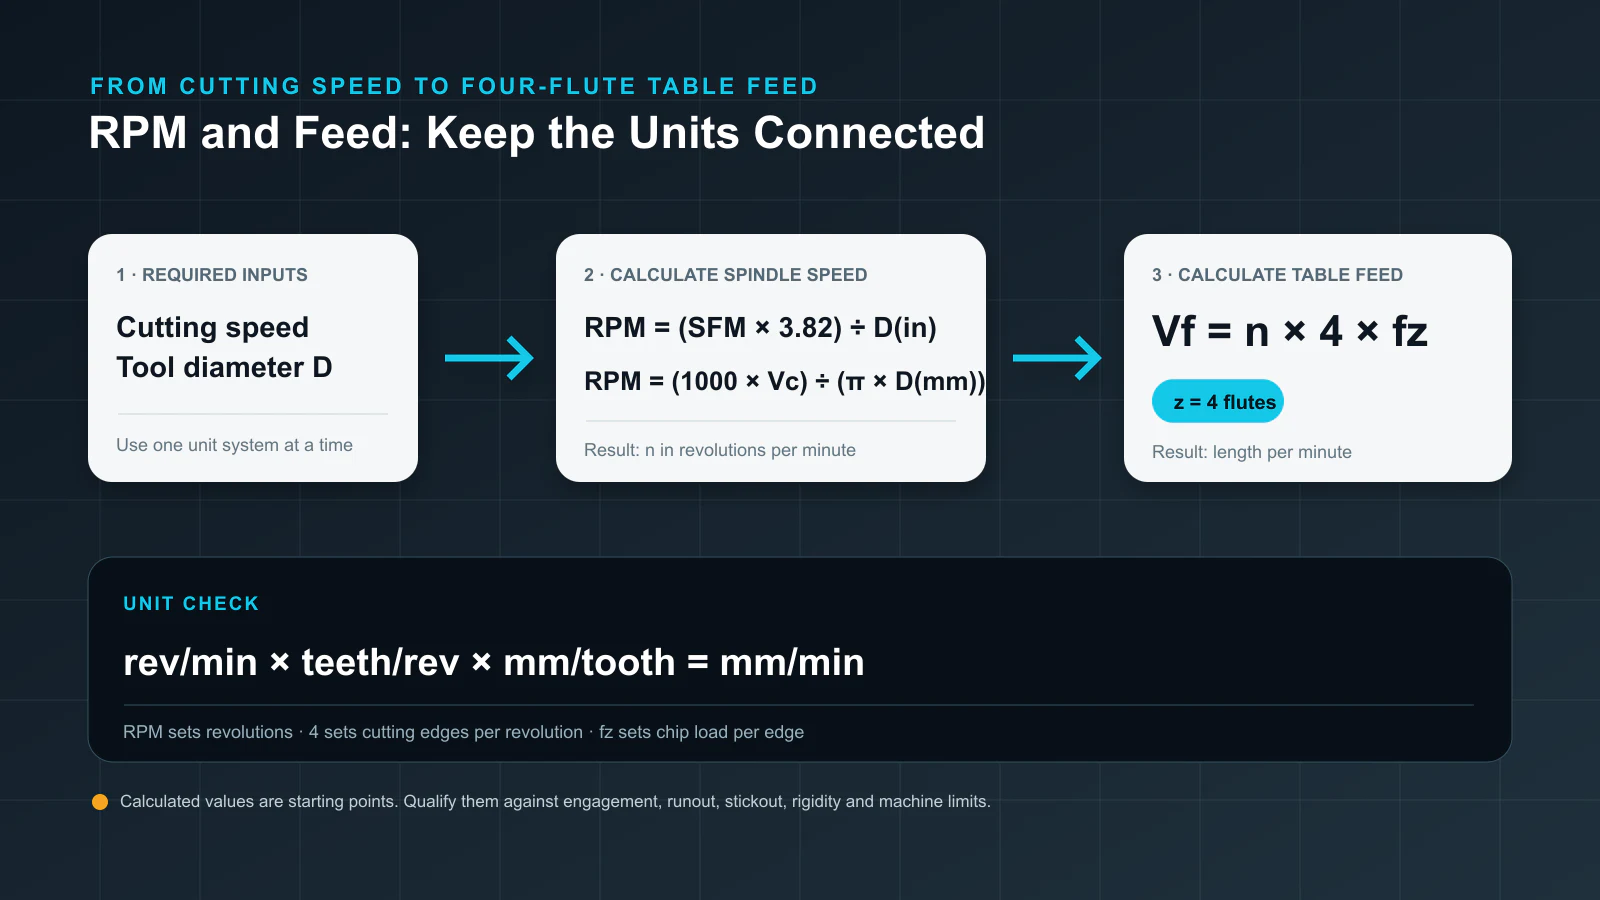
В дюймовой системе частоту шпинделя рассчитывают по скорости в футах в минуту:
RPM = (SFM × 3.82) ÷ D(in)
В метрической системе:
RPM = (1000 × Vc) ÷ (π × D(mm))
Берите скорость резания из данных выбранного инструмента для условий, соответствующих материалу и операции. Затем проверьте рабочий диапазон шпинделя. Если расчётные RPM превышают предел станка, используйте достижимые RPM и пересчитайте минутную подачу. Не оставляйте команду подачи прежней.
Минутная подача:
Vf = n × z × fz
где:
Vf— минутная подача в дюймах в минуту или миллиметрах в минуту;n— частота вращения шпинделя в оборотах в минуту;z— число зубьев, здесь 4;fz— подача на зуб в дюймах или миллиметрах на зуб.
Единицы позволяют быстро проверить ошибку:
(об/мин) × (зубьев/об) × (длина/зуб) = длина/мин
Если RPM меняются при сохранении подачи на зуб, минутная подача должна меняться пропорционально. Уменьшение RPM вдвое при неизменной IPM удваивает заданную подачу на зуб. Уменьшение подачи вдвое при неизменных RPM может недогрузить кромку и вызвать трение. Оба изменения иногда оправданны при диагностике, но должны быть осознанными.
Четыре зуба также объясняют, почему нельзя без изменения перенести подачу с двухзубого инструмента. При той же частоте и подаче на зуб четырёхзубой требуется вдвое большая минутная подача. Но арифметика не доказывает способность удалять стружку вдвое быстрее: контакт и объём канавок задают практические пределы.
Проверьте число применительно к резанию
Формула описывает работу зубьев, но не весь диапазон процесса. Перед запуском расчётных команд проверьте следующие условия.
Пазовое и боковое фрезерование
В полном пазу каждый зуб дольше находится в резании, а стружка выходит через ограниченное пространство. Четырёхзубая геометрия может хорошо работать при подходящих материале и конструкции, но паз с повторным резанием стружки или накоплением тепла требует другого исходного режима, чем открытое боковое фрезерование.
При малом радиальном контакте толщина стружки может быть меньше, чем предполагает заданная подача на зуб. Это радиальное утонение стружки— отдельный расчёт, зависящий от диаметра фрезы и радиального контакта. Не компенсируйте его произвольным процентом. Используйте рекомендации производителя по контакту или проверенный расчёт утонения для данной траектории.
Биение и нагрузка зубьев
Подача на зуб предполагает распределение работы между кромками. Биение перегружает одну кромку, пока другая почти не режет. Тогда четырёхзубый инструмент действует скорее как одна или две перегруженные кромки, чем четыре равные. Осмотрите патрон, цангу, конус и инструмент; измерьте биение при чувствительном процессе или повторяющихся отказах кромки, указывающих на неравномерную нагрузку.

Вылет, патрон и отклик станка
Дополнительный вылет повышает риск прогиба. Податливые инструмент, патрон, деталь или станок могут превратить разумную нагрузку на зуб в вибрацию, конусность или плохую поверхность стенки. Ограничение частоты шпинделя — не единственный предел: важны доступная мощность во всём диапазоне и достижимая минутная подача.
Правильный ответ — не всегда уменьшение всех чисел. При трении может требоваться большая толщина стружки. При вибрациях — меньшее радиальное зацепление, меньший вылет, лучшая опора или другой диапазон частот. Определите ограничение до правки программы.
Проверьте настройку, не меняя всё одновременно
Считайте первый проход контролируемым испытанием.
- Подтвердите идентификацию инструмента, диаметр, число зубьев, полезную длину и состояние.
- Проверьте чистоту патрона, зажим, вылет, закрепление детали и запрограммированную траекторию.
- Запишите источник скорости резания и подачи на зуб вместе с условиями контакта этих данных.
- Рассчитайте RPM и минутную подачу. Проверьте единицы и пределы станка.
- Начните с осторожного зацепления или разрешённого испытательного режима. Сохраняйте запланированную подачу на зуб, если именно толщина стружки не является проверяемой переменной.
- Наблюдайте нагрузку шпинделя и отвод стружки. Контролируйте устойчивость звука и проверяйте, выходит ли стружка, а не режется повторно.
- Остановитесь при накоплении стружки, неустойчивом звуке, резком росте нагрузки, аномальном нагреве патрона или инструмента, движении или прогибе детали.
- До повышения нагрузки осмотрите стружку, кромки, поверхность стенки или дна и измерьте результат.
- Измените один параметр и запишите результат.
Корректоры подачи и скорости полезны при отладке, но могут скрывать соотношение частоты вращения и минутной подачи. Если изменены оба, запишите эффективные значения и рассчитайте полученную подачу на зуб до принятия новой программы.
Изучите признак отказа до его исправления
| Признак | Что проверить первым | Первое направление корректировки |
|---|---|---|
| Мелкая пыль, размазывание, плохое формирование кромки или быстрое заполировывание | Фактическая подача на зуб, биение и повышение RPM без подачи | Восстановите целевую нагрузку на зуб в пределах инструмента; не снижайте подачу автоматически |
| Накопление стружки в пазу, следы повторного резания или рост нагрева | Подача воздуха или СОЖ, вместимость канавок, радиальное зацепление и выход стружки | Улучшите отвод или уменьшите контакт; пересмотрите пригодность этой четырёхзубой геометрии для паза |
| Высокая нагрузка, прогиб, конусность или сколы кромки | Идентификация инструмента, материал, зацепление, вылет, патрон и мощность станка | Уменьшайте фактор нагрузки по одной переменной; по возможности сокращайте вылет или повышайте жёсткость |
| Повторяющиеся вибрационные следы или нестабильный звук | Биение, патрон, закрепление, собственная частота и диапазон скорости | Сначала устраните механическую слабину, затем проверьте осознанное изменение скорости или контакта |
| Один зуб изнашивается или скалывается раньше остальных | Биение, состояние кромки, цанга и посадка инструмента | Исправьте распределение нагрузки до снижения всех параметров |
Одна температура не даёт полной диагностики. Нагрев может быть вызван трением, чрезмерной скоростью, повторным резанием стружки или плохой подачей СОЖ. Направление коррекции различается в каждом случае.
Проверка перед запуском
Перед запуском процесса запись наладки должна отвечать на вопросы:
- Связан ли источник скорости и подачи на зуб с конкретным инструментом и материалом?
- Дают ли заданные RPM, четыре зуба и минутная подача нужную подачу на зуб?
- Указаны ли радиальный и осевой контакт?
- Выходит ли стружка без повторного резания?
- Приемлемы ли биение, вылет, патрон и закрепление для требуемого результата?
- Достигает ли станок заданных частоты и подачи на реальной траектории?
- Дал ли пробный проход стабильный звук, управляемую нагрузку, целые кромки и приемлемую деталь?
- Имеет ли каждое изменение зафиксированную причину?
Если какой-либо ответ неизвестен, процесс всё ещё проходит проверку. Таблица или калькулятор дают начальное число. Станок, стружка и измеренная деталь определяют, подходит ли оно для производства.