










Fraises à 4 dents : régler vitesses et avances à partir du montage
Le réglage d’une fraise à 4 dents ne commence pas par une unique valeur correcte de RPM et d’avance. Le point de départ dépend de la fraise exacte, du matériau et de l’opération. Une fois ces entrées connues, le calcul est simple : calculer la vitesse de broche, multiplier les RPM par quatre dents et par l’avance par dent choisie, puis vérifier que la coupe et la machine peuvent supporter le résultat.
Cette dernière vérification compte. Une fraise à quatre dents coupe quatre fois par tour, mais dispose de moins d’espace entre goujures qu’un outil de même diamètre à moins de dents. Le calcul peut être correct alors que le procédé bourre dans une rainure, frotte lors d’une finition trop timide ou surcharge un montage long et souple.
Confirmer les entrées propres à l’outil
Commencez par les données de l’outil réel. Un tableau matière général peut expliquer les variables, mais pas intégrer substrat, revêtement, préparation des arêtes, goujures ou longueur utile. Le fabricant donne normalement une plage de vitesse de coupe et une avance par dent pour des matériaux et conditions définis. Ce sont des fenêtres de départ, pas une norme applicable à toute fraise à quatre dents.
| Valeur | Source | Ce que cela contrôle |
|---|---|---|
Diamètre de fraise, D | Outil réel ou plan d’outil | Conversion de vitesse de coupe en RPM |
Vitesse de coupe, Vc ou SFM | Données de l’outil et du matériau exacts | Vitesse initiale de broche |
Avance par dent, fz ou IPT | Données exactes, dont les conditions d’engagement | Épaisseur de copeau visée avant corrections d’engagement |
Nombre de dents, z | Fraise réelle | Quatre pour ce calcul |
| Engagement radial et axial | Opération CAM et trajectoire vérifiée | Espace à copeaux, charge, flexion et chaleur |
| Limites machine en RPM, avance et puissance | Documentation machine et montage actuel | Possibilité d’exécuter la consigne calculée |
| Faux-rond, porte-à-faux et état du porte-outil | Mesure et inspection du montage | Partage de la coupe entre les quatre arêtes |
La série S650 de fraises à quatre dents pour fortes duretés permet d’identifier des familles candidates. Elle ne remplace pas la vérification de la géométrie, de la taille et des données d’application avant programmation.
Pour une comparaison de produits polyvalents, consultez la série S550 de fraises polyvalentes à quatre dents, puis confirmez diamètre, géométrie et application avant de transférer une valeur initiale.
Pour comparer davantage de géométries avant de retenir une série à quatre dents, utilisez la page « Fraises en carbure » , puis revenez aux données de l’outil exact pour le calcul final.
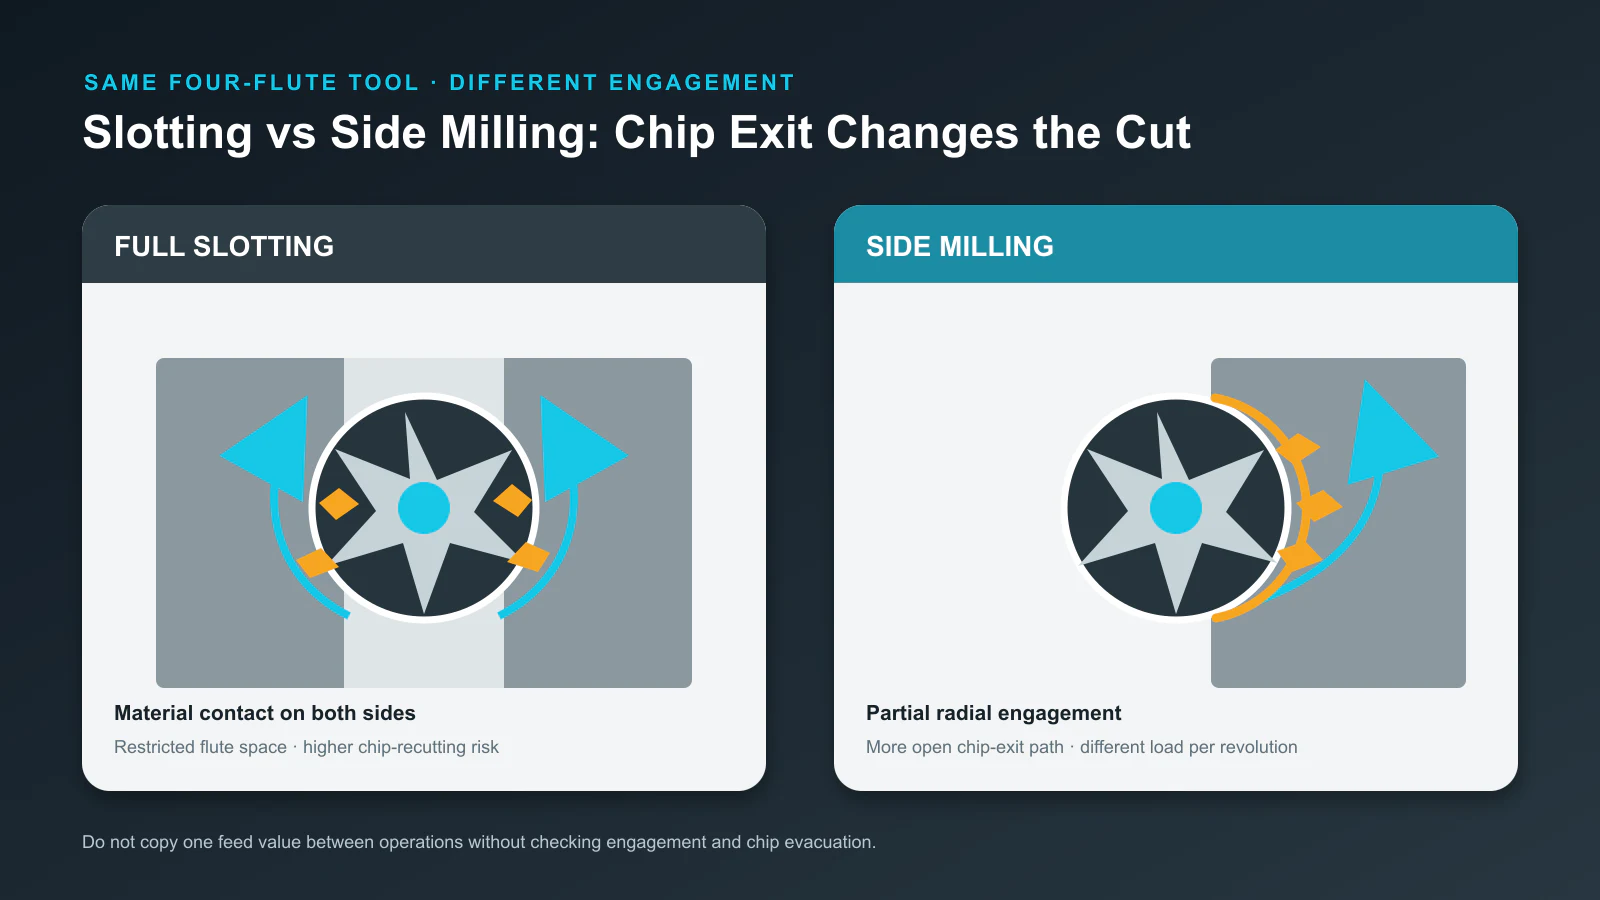
Définissez aussi l’opération. Le rainurage pleine largeur entoure davantage la fraise et complique la sortie des copeaux par rapport à une coupe latérale légère. Une finition à faible engagement radial crée un autre problème d’épaisseur. La même fraise nominale exige donc des conditions de départ différentes.
Calculer les RPM, puis l’avance de table
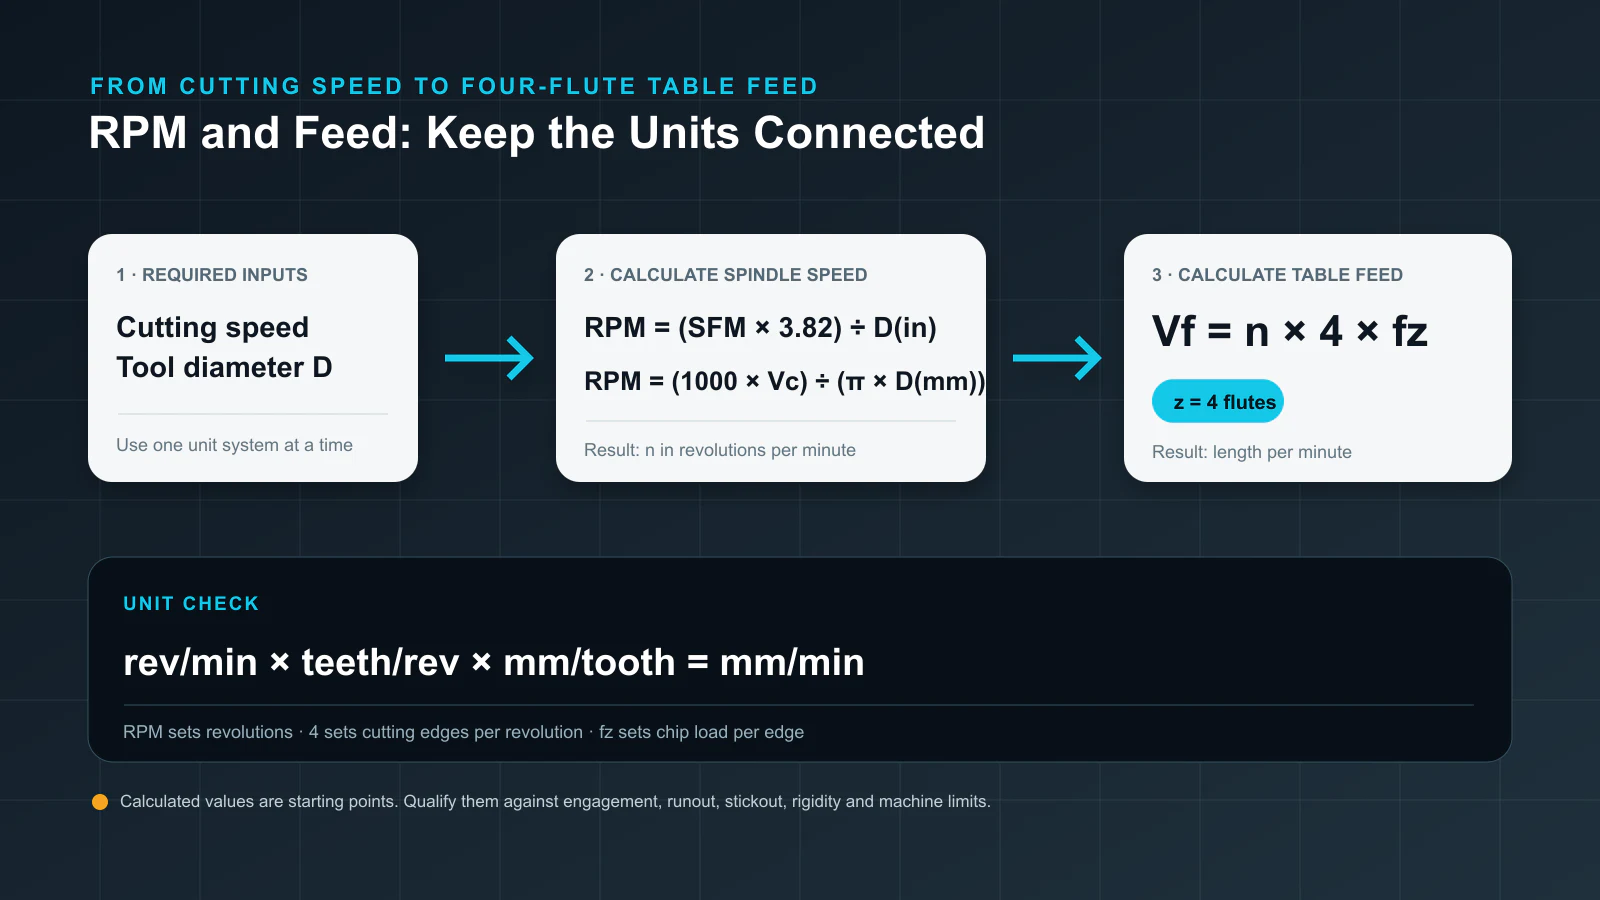
En unités impériales, la vitesse de broche se calcule depuis la vitesse périphérique en pieds par minute :
RPM = (SFM × 3.82) ÷ D(in)
En unités métriques :
RPM = (1000 × Vc) ÷ (π × D(mm))
Utilisez une vitesse issue des données de l’outil pour le matériau et l’opération correspondants. Vérifiez ensuite la plage utile de broche. Si les RPM dépassent la limite, utilisez les RPM atteignables et recalculez l’avance de table. Ne gardez pas la consigne d’avance inchangée.
L’avance de table est :
Vf = n × z × fz
où :
Vfest l’avance de table en pouces ou millimètres par minute ;nest la vitesse de broche en tours par minute ;zest le nombre de dents, ici 4 ;fzest l’avance par dent en pouces ou millimètres par dent.
Les unités permettent un contrôle rapide :
(tours/min) × (dents/tour) × (longueur/dent) = longueur/min
Si les RPM changent à avance par dent constante, l’avance de table doit suivre dans la même proportion. Diviser les RPM par deux en gardant les IPM double l’avance par dent programmée. Diviser l’avance par deux à RPM constantes peut sous-alimenter l’arête et provoquer du frottement. Chaque changement peut se justifier en diagnostic, mais doit être voulu.
Quatre dents expliquent aussi pourquoi l’avance d’un outil à deux dents ne se copie pas telle quelle. À RPM et avance par dent égales, quatre dents exigent le double d’avance de table. Le calcul ne prouve pas une évacuation deux fois supérieure. Engagement et espace à copeaux restent limitants.
Qualifier la valeur par rapport à la coupe
La formule décrit l’engagement des dents, pas toute la fenêtre du procédé. Avant d’exécuter les consignes, confrontez-les aux conditions suivantes.
Rainurage et fraisage latéral
Dans une rainure pleine, chaque dent reste plus longtemps en coupe et le copeau sort par un espace confiné. Quatre dents peuvent convenir avec le bon matériau et outil, mais une rainure qui recoupe ou retient la chaleur exige d’autres conditions qu’un fraisage latéral ouvert.
À faible engagement radial, l’épaisseur du copeau peut être inférieure à ce que suggère l’avance par dent programmée. C’est l’amincissement radial du copeau, un calcul distinct dépendant du diamètre et de l’engagement radial. Ne compensez pas par un pourcentage inexpliqué. Utilisez les consignes du fabricant ou un calcul validé pour cette trajectoire.
Faux-rond et charge des dents
L’avance par dent suppose un partage du travail. Le faux-rond peut surcharger une arête tandis qu’une autre coupe à peine. La fraise à quatre dents se comporte alors plutôt comme une ou deux arêtes surchargées que comme quatre dents égales. Inspectez porte-outil, pince, cône et outil ; mesurez le faux-rond si le procédé est sensible ou si des défaillances répétées suggèrent une charge inégale.

Porte-à-faux, porte-outil et réponse machine
Un porte-à-faux accru augmente le risque de flexion. Un outil, porte-outil, pièce ou machine souple peut transformer une charge raisonnable en vibrations, conicité ou mauvaise finition de paroi. La limite RPM n’est pas la seule : puissance disponible sur la plage de vitesse et avance atteignable comptent aussi.
La bonne réponse n’est pas toujours de tout réduire. Une coupe qui frotte peut nécessiter plus d’épaisseur. Une coupe qui vibre peut demander moins d’engagement radial, moins de porte-à-faux, un meilleur support ou une autre vitesse. Identifiez la contrainte avant de modifier le programme.
Valider le réglage sans tout changer à la fois
Traitez la première coupe comme un essai contrôlé.
- Confirmez identité, diamètre, nombre de dents, longueur utile et état de l’outil.
- Vérifiez propreté du porte-outil, serrage, porte-à-faux, bridage et trajectoire.
- Consignez la source de vitesse et d’avance par dent, ainsi que les conditions d’engagement associées.
- Calculez RPM et avance de table. Vérifiez unités et limites machine.
- Commencez avec un engagement prudent ou une condition d’essai approuvée. Conservez la relation d’avance par dent prévue, sauf si l’épaisseur du copeau est la variable testée.
- Surveillez charge de broche et évacuation. Écoutez la stabilité de coupe et vérifiez que les copeaux sortent sans être recoupés.
- Arrêtez en cas de bourrage, de bruit instable, de hausse brutale de charge, de chaleur anormale du porte-outil ou de l’outil, ou si la pièce bouge ou fléchit.
- Inspectez copeaux, arêtes, finition de paroi ou fond et dimensions avant d’augmenter la sollicitation.
- Modifiez une variable et consignez le résultat.
Les corrections d’avance et de vitesse sont utiles en essai, mais peuvent masquer la relation RPM–avance. Si les deux changent, consignez les valeurs effectives et calculez l’avance par dent résultante avant de les intégrer au programme.
Lire le signal de défaillance avant de corriger
| Signal | Vérifier d’abord | Première direction de réglage |
|---|---|---|
| Poussière fine, étalement de matière, mauvaise formation de l’arête ou polissage rapide | Avance par dent réelle, faux-rond et hausse des RPM sans hausse d’avance | Rétablir la charge prévue dans les limites de l’outil ; ne pas réduire automatiquement l’avance |
| Copeaux accumulés, marques de recoupe ou chaleur croissante | Air ou arrosage, espace à copeaux, engagement radial et sortie | Améliorer l’évacuation ou réduire l’engagement ; reconsidérer cette géométrie à quatre dents pour la rainure |
| Charge élevée, flexion, conicité ou écaillage | Identité d’outil, matériau, engagement, porte-à-faux, porte-outil et puissance | Réduire une cause de charge à la fois ; raccourcir ou rigidifier le montage si possible |
| Marques répétées de vibration ou bruit instable | Faux-rond, porte-outil, bridage, fréquence propre et plage de vitesse | Corriger d’abord les jeux mécaniques, puis tester une modification ciblée de vitesse ou d’engagement |
| Une dent s’use ou s’écaille avant les autres | Faux-rond, état d’arête, pince et assise de l’outil | Corriger le partage de charge avant de réduire tous les paramètres |
La température seule ne suffit pas au diagnostic. Un outil chaud peut résulter de frottement, vitesse excessive, recoupe de copeaux ou mauvais arrosage. La correction diffère dans chaque cas.
Contrôle de mise en service
Avant validation, la fiche de réglage doit répondre à ces questions :
- La source de vitesse et d’avance par dent correspond-elle à l’outil et au matériau exacts ?
- Les RPM, les quatre dents et l’avance programmés reproduisent-ils l’avance par dent visée ?
- Les engagements radial et axial sont-ils indiqués ?
- Les copeaux peuvent-ils sortir sans être recoupés ?
- Faux-rond, porte-à-faux, porte-outil et bridage conviennent-ils au résultat requis ?
- La machine atteint-elle les RPM et l’avance sur la trajectoire réelle ?
- L’essai a-t-il produit un bruit stable, une charge maîtrisable, des arêtes intactes et une pièce acceptable ?
- Chaque réglage avait-il une raison consignée ?
Si une réponse manque, le procédé reste en cours de validation. Tableau ou calculateur fournit la première valeur ; machine, copeaux et pièce mesurée déterminent sa place en production.