










Vorschub und Drehzahl für 4-Schneider: Zuerst die Aufspannung prüfen
Die Einstellung von Vorschub und Drehzahl eines Schaftfräsers mit 4 Schneiden beginnt nicht mit einem einzig richtigen RPM- und Vorschubwert. Der sinnvolle Ausgangspunkt ergibt sich aus konkretem Fräser, Werkstoff und Bearbeitung. Sind diese bekannt, ist die Rechnung einfach: Spindeldrehzahl berechnen, RPM mit vier Schneiden und gewähltem Zahnvorschub multiplizieren und anschließend prüfen, ob Schnitt und Maschine das Ergebnis zulassen.
Diese letzte Prüfung zählt. Ein Vierschneider führt vier Schnitte je Umdrehung aus, hat aber weniger Raum zwischen den Nuten als ein vergleichbarer Fräser mit weniger Schneiden. Die Vorschubrechnung kann stimmen, während der Prozess dennoch Späne in einer Nut staut, beim zu vorsichtigen Schlichten reibt oder eine lange, nachgiebige Aufspannung überlastet.
Werkzeugspezifische Eingangsdaten bestätigen
Beginnen Sie mit Daten des tatsächlichen Werkzeugs. Eine allgemeine Werkstofftabelle erklärt vielleicht die Variablen, berücksichtigt aber nicht Schneidstoff, Beschichtung, Schneidenpräparation, Spannutgeometrie oder nutzbare Länge. Herstellerempfehlungen nennen gewöhnlich Schnittgeschwindigkeitsbereich und Zahnvorschub für bestimmte Werkstoffe und Bedingungen. Behandeln Sie diese als Startfenster, nicht als allgemeingültigen Standard für jeden Vierschneider.
| Wert | Datenquelle | Beeinflusste Größe |
|---|---|---|
Fräserdurchmesser, D | Tatsächliches Werkzeug oder Werkzeugzeichnung | Umrechnung von Schnittgeschwindigkeit in RPM |
Schnittgeschwindigkeit, Vc oder SFM | Daten für konkretes Werkzeug und Werkstoff | Anfängliche Spindeldrehzahl |
Zahnvorschub, fz oder IPT | Konkrete Werkzeugdaten einschließlich Eingriffsbedingungen | Vorgesehene Spandicke vor Eingriffskorrekturen |
Schneidenzahl, z | Tatsächlicher Fräser | Vier in dieser Berechnung |
| Radialer und axialer Eingriff | CAM-Bearbeitung und verifizierte Werkzeugbahn | Spanraum, Last, Durchbiegung und Wärme |
| Maschinengrenzen für RPM, Vorschub und Leistung | Maschinendokumentation und aktueller Aufbau | Ausführbarkeit des berechneten Befehls |
| Rundlauf, Auskragung und Halterzustand | Messung und Aufspannprüfung | Gleichmäßige Schnittverteilung auf vier Schneiden |
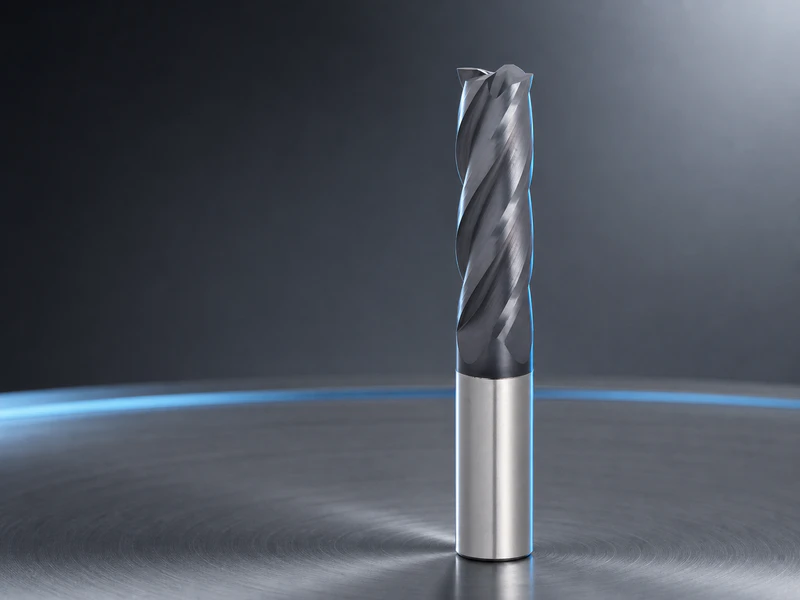
Die S650-Serie vierschneidiger Schaftfräser für hohe Härten dient zur Identifikation möglicher Werkzeugfamilien. Sie ersetzt nicht die Prüfung von Geometrie, Größe und Anwendungsdaten des gewählten Fräsers vor der Programmierung.
Für einen produktbezogenen Vergleich universeller Werkzeuge betrachten Sie die S550-Serie universeller vierschneidiger Schaftfräser und bestätigen Sie anschließend Durchmesser, Geometrie und vorgesehene Anwendung, bevor Sie Startwerte übernehmen.
Nutzen Sie vor der Eingrenzung auf eine vierschneidige Serie zum Vergleich weiterer Geometrien die Seite „Hartmetall-Schaftfräser“ und kehren Sie für die abschließende Rechnung zu den konkreten Werkzeugdaten zurück.
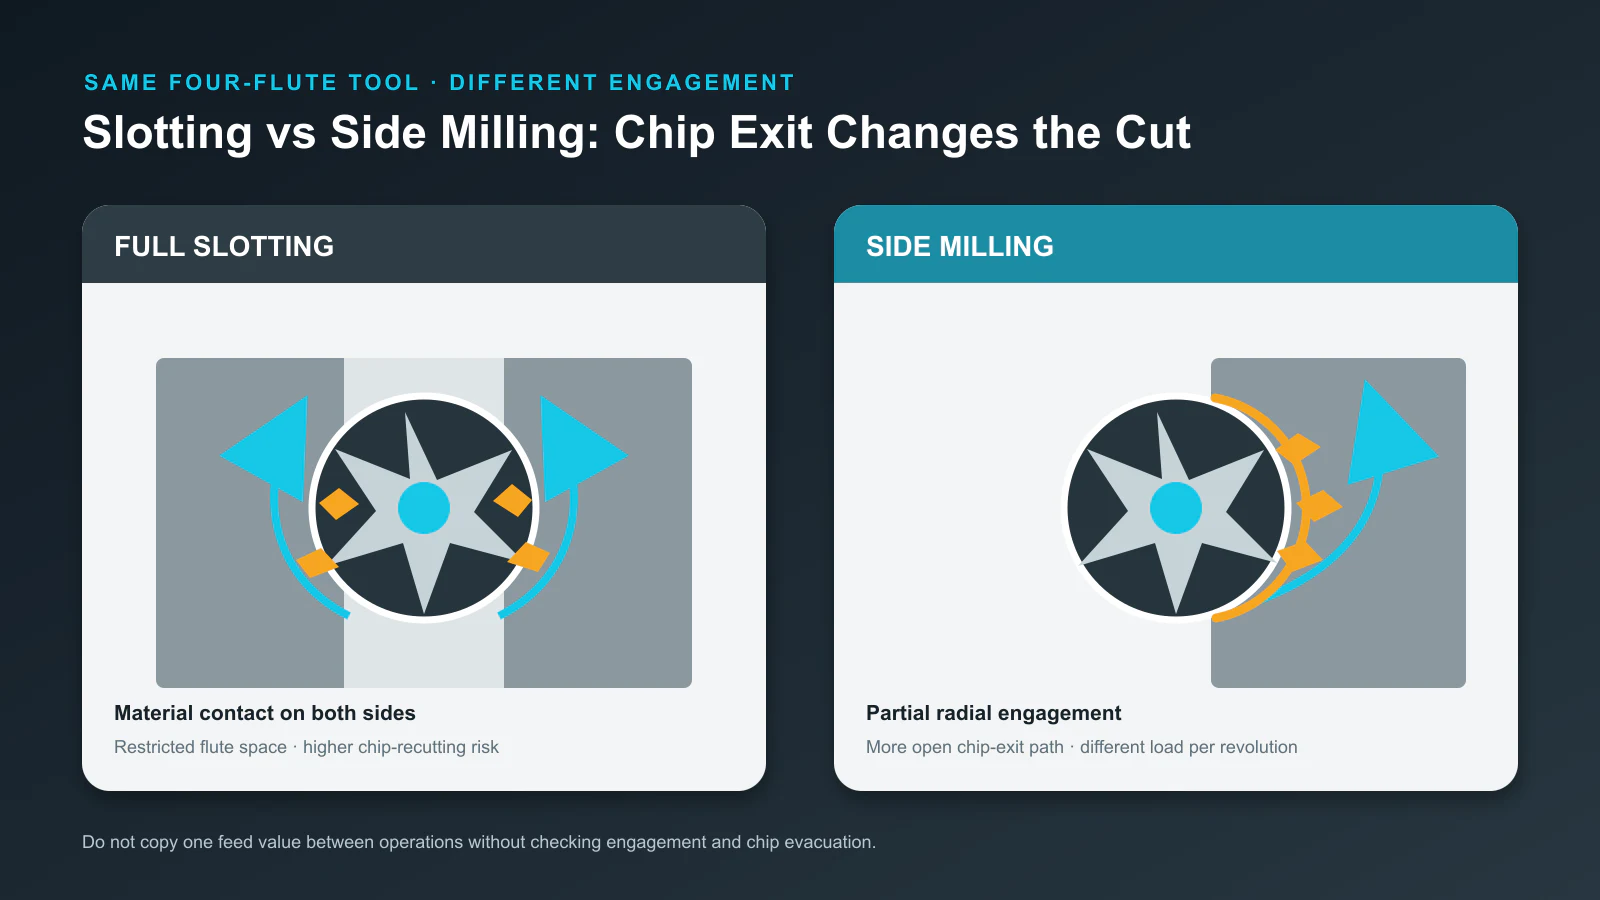
Definieren Sie auch die Bearbeitung. Vollnutfräsen umschließt mehr vom Fräser mit Material und erschwert den Spanaustritt gegenüber einem leichten Seitenschnitt. Schlichten mit geringem radialem Eingriff erzeugt wiederum andere Spandickenbedingungen. Derselbe nominale Fräser benötigt deshalb unterschiedliche Startbedingungen.
Zuerst RPM, dann Tischvorschub berechnen
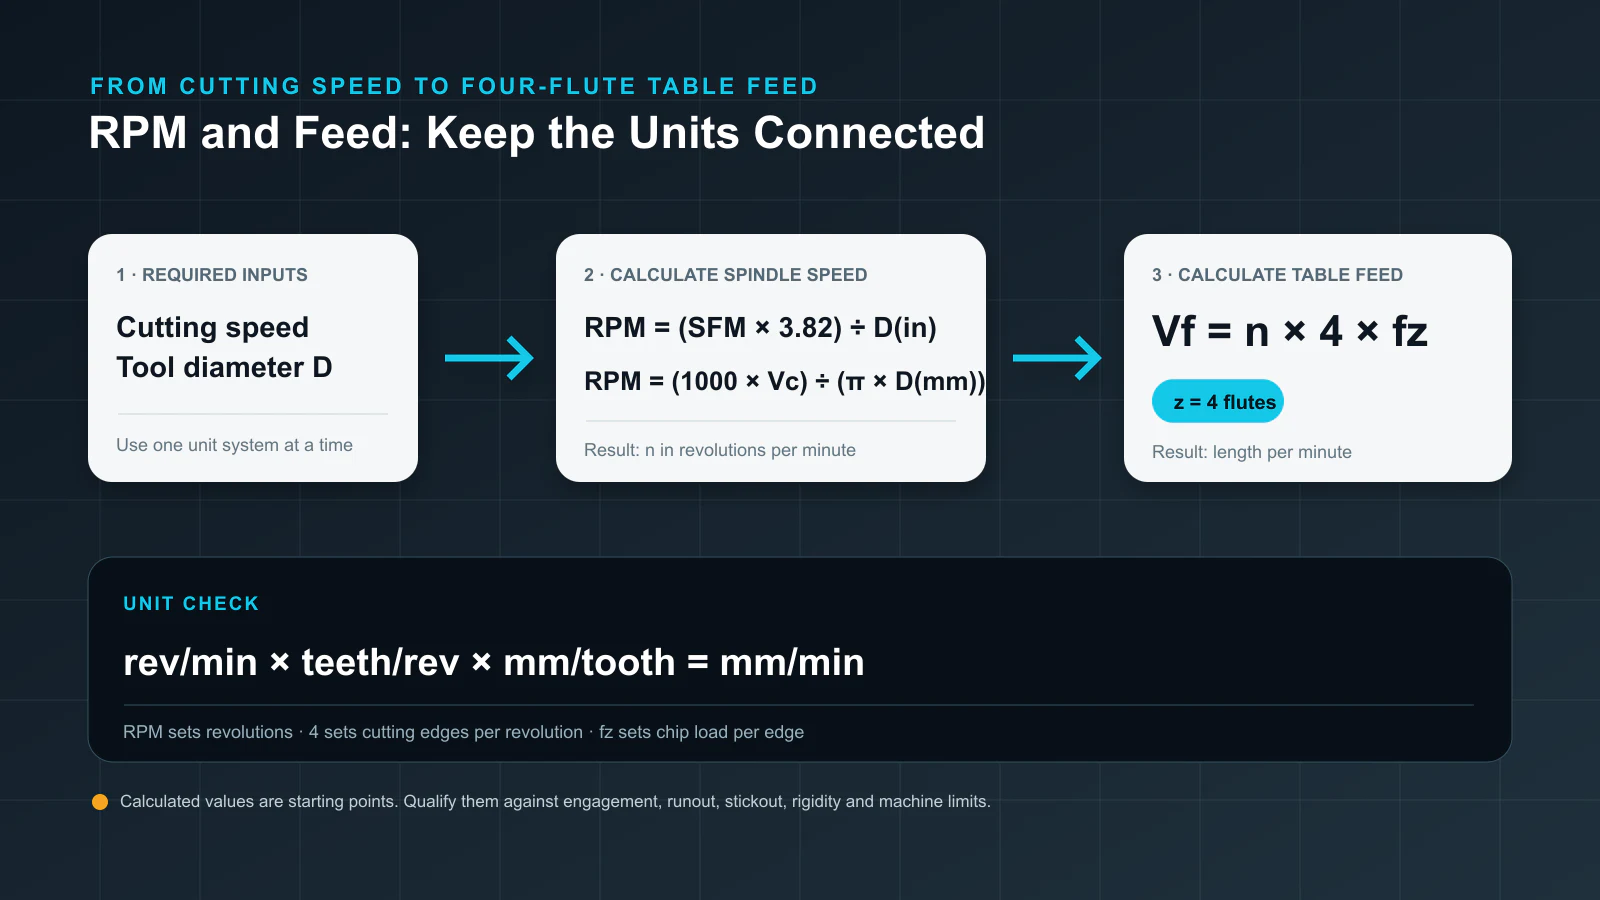
Bei Zollmaßen lässt sich die Spindeldrehzahl aus der Schnittgeschwindigkeit in Fuß pro Minute berechnen:
RPM = (SFM × 3.82) ÷ D(in)
Für metrische Einheiten:
RPM = (1000 × Vc) ÷ (π × D(mm))
Verwenden Sie die Schnittgeschwindigkeit aus den gewählten Werkzeugdaten unter passenden Werkstoff- und Bearbeitungsbedingungen. Prüfen Sie anschließend den nutzbaren Spindelbereich. Übersteigt die berechnete RPM die Maschinengrenze, verwenden Sie die erreichbare RPM und berechnen den Tischvorschub neu. Lassen Sie den Vorschubbefehl nicht unverändert.
Der Tischvorschub ist:
Vf = n × z × fz
Dabei gilt:
Vfist der Tischvorschub in Zoll oder Millimetern pro Minute;nist die Spindeldrehzahl in Umdrehungen pro Minute;zist die Schneidenzahl, hier 4;fzist der Zahnvorschub in Zoll oder Millimetern je Zahn.
Die Einheiten erlauben eine schnelle Fehlerkontrolle:
(Umdr/min) × (Zähne/Umdr) × (Länge/Zahn) = Länge/min
Ändert sich die RPM bei konstant vorgesehenem Zahnvorschub, muss der Tischvorschub proportional folgen. Halbierte RPM bei gleicher IPM verdoppelt den programmierten Zahnvorschub. Halbierter Vorschub bei gleicher RPM kann die Schneide unterfüttern und Reiben erzeugen. Beide Änderungen können diagnostisch sinnvoll sein, müssen aber bewusst erfolgen.
Vier Schneiden erklären auch, warum sich der Vorschub eines Zweischneiders nicht unverändert übertragen lässt. Bei gleicher RPM und gleichem Zahnvorschub braucht der Vierschneider den doppelten Tischvorschub. Die Rechnung beweist nicht, dass er doppelt so viele Späne abführen kann. Eingriff und Spanraum bleiben praktische Grenzen.
Den Wert anhand des Schnitts qualifizieren
Die Formel beschreibt den Zahneingriff, nicht das gesamte Prozessfenster. Prüfen Sie berechnete Befehle vor der Ausführung anhand der folgenden Bedingungen.
Nutenfräsen und seitliches Fräsen
In einer Vollnut bleibt jede Schneide länger im Schnitt, und der Span muss durch begrenzten Raum entweichen. Vier Schneiden können bei passendem Werkstoff und Werkzeug gut funktionieren; eine Nut mit erneut geschnittenen Spänen oder Wärmestau braucht aber andere Startbedingungen als offenes Seitenfräsen.
Bei geringem radialem Eingriff kann die Spandicke kleiner sein, als der programmierte Zahnvorschub vermuten lässt. Das ist radiale Spanverdünnung, eine separate Berechnung aus Fräserdurchmesser und radialem Eingriff. Korrigieren Sie nicht mit einem unbegründeten Prozentsatz. Verwenden Sie Herstellerempfehlungen zum Eingriff oder eine validierte Spanverdünnungsberechnung für diese Bahn.
Rundlauf und Schneidenbelastung
Der Zahnvorschub setzt eine Lastverteilung zwischen den Schneiden voraus. Rundlauffehler können eine Schneide überlasten, während eine andere kaum schneidet. Ein Vierschneider verhält sich dann eher wie ein oder zwei überlastete Schneiden als vier gleichmäßige Zähne. Prüfen Sie Halter, Spannzange, Kegel und Werkzeug und messen Sie den Rundlauf bei empfindlichen Prozessen oder wiederholten Schneidenausfällen mit Verdacht auf ungleiche Last.

Auskragung, Halter und Maschinenreaktion
Zusätzliche Auskragung erhöht die Durchbiegungsgefahr. Nachgiebigkeit in Werkzeug, Halter, Werkstück oder Maschine kann aus vernünftiger Zahnlast Rattern, Konizität oder schlechte Wandoberfläche machen. Die RPM-Grenze ist nicht die einzige Maschinengrenze; verfügbare Leistung über dem Drehzahlbereich und erreichbarer Tischvorschub zählen ebenfalls.
Nicht immer ist das Senken aller Werte richtig. Reibender Schnitt kann mehr Spandicke brauchen. Rattern kann geringeren radialen Eingriff, kürzere Auskragung, bessere Abstützung oder einen anderen Drehzahlbereich erfordern. Ermitteln Sie die Grenze vor der Programmänderung.
Die Einstellung prüfen, ohne alles gleichzeitig zu ändern
Behandeln Sie den ersten Schnitt als kontrollierten Versuch.
- Bestätigen Sie Werkzeugidentität, Durchmesser, Schneidenzahl, nutzbare Länge und Zustand.
- Prüfen Sie Haltersauberkeit, Spannung, Auskragung, Werkstückspannung und programmierte Bahn.
- Dokumentieren Sie die Quelle von Schnittgeschwindigkeit und Zahnvorschub sowie die zugehörigen Eingriffsbedingungen.
- Berechnen Sie RPM und Tischvorschub. Prüfen Sie Einheiten und Maschinengrenzen.
- Beginnen Sie mit vorsichtigem Eingriff oder einer freigegebenen Prüfbedingung. Behalten Sie das geplante Zahnvorschubverhältnis bei, sofern nicht die Spandicke die Prüfvariable ist.
- Beobachten Sie Spindellast und Spanabfuhr. Achten Sie auf stabiles Schnittgeräusch und darauf, dass Späne austreten statt erneut geschnitten zu werden.
- Stoppen Sie bei Spanstau, instabilem Geräusch, stark steigendem Lastwert, ungewöhnlicher Wärme an Halter oder Werkzeug oder beginnender Werkstückbewegung bzw. Durchbiegung.
- Prüfen Sie Spanform, Schneidenzustand, Wand- oder Bodenoberfläche und Maßhaltigkeit vor höherer Beanspruchung.
- Ändern Sie eine Variable und dokumentieren Sie das Ergebnis.
Vorschub- und Drehzahl-Overrides helfen beim Einfahren, können aber die Beziehung zwischen RPM und Tischvorschub verdecken. Werden beide geändert, erfassen Sie die wirksamen Werte und berechnen den tatsächlichen Zahnvorschub, bevor Sie sie als neues Programm übernehmen.
Fehlersignal vor der Korrektur interpretieren
| Signal | Zuerst prüfen | Erste Korrekturrichtung |
|---|---|---|
| Feiner Staub, Verschmieren, schlechte Schneidenbildung oder rasches Polieren der Schneide | Tatsächlichen Zahnvorschub, Rundlauf und RPM-Erhöhung ohne Vorschuberhöhung | Vorgesehene Spanlast innerhalb der Werkzeuggrenzen wiederherstellen; Vorschub nicht automatisch senken |
| Späne in der Nut, Nachschnittspuren oder steigende Wärme | Luft-/Kühlmittelzufuhr, Spanraum, radialen Eingriff und Spanaustritt | Abfuhr verbessern oder Eingriff senken; Eignung dieser Vierschneidergeometrie für die Nut neu bewerten |
| Hohe Last, Durchbiegung, Konizität oder Schneidenausbrüche | Werkzeugidentität, Werkstoff, Eingriff, Auskragung, Halter und Maschinenleistung | Lastverursachende Bedingung jeweils einzeln reduzieren; Aufspannung nach Möglichkeit verkürzen oder versteifen |
| Wiederholte Rattermarken oder instabiles Geräusch | Rundlauf, Halter, Werkstückspannung, Eigenfrequenz und Drehzahlbereich | Zuerst mechanisches Spiel beseitigen, dann gezielt Drehzahl- oder Eingriffsänderung testen |
| Eine Schneide verschleißt oder bricht vor den anderen aus | Rundlauf, Schneidenzustand, Spannzange und Werkzeugsitz | Lastverteilung korrigieren, bevor alle Parameter reduziert werden |
Temperatur allein ist keine vollständige Diagnose. Ein heißes Werkzeug kann durch Reiben, zu hohe Schnittgeschwindigkeit, erneut geschnittene Späne oder schlechte Kühlmittelzufuhr entstehen. Die richtige Korrektur unterscheidet sich jeweils.
Prüfung zur Inbetriebnahme
Vor der Freigabe sollte das Einrichtprotokoll diese Fragen beantworten:
- Bezieht sich die Quelle für Schnittgeschwindigkeit und Zahnvorschub auf das konkrete Werkzeug und den Werkstoff?
- Ergeben programmierte RPM, vier Schneiden und Tischvorschub den vorgesehenen Zahnvorschub?
- Sind radialer und axialer Eingriff angegeben?
- Können Späne ohne erneutes Schneiden austreten?
- Sind Rundlauf, Auskragung, Halter und Werkstückspannung für das Sollresultat geeignet?
- Erreicht die Maschine die programmierten RPM und den Vorschub auf der tatsächlichen Bahn?
- Ergab der Probeschnitt stabiles Geräusch, beherrschbare Last, intakte Schneiden und ein akzeptables Teil?
- Wurde jede Anpassung aus einem dokumentierten Grund vorgenommen?
Ist eine Antwort unbekannt, läuft die Prozessvalidierung noch. Tabelle oder Rechner liefern den ersten Wert. Maschine, Späne und gemessenes Teil entscheiden, ob er in die Produktion gehört.