










Fresas de 4 arestas: avanços e velocidades a partir da montagem
Definir avanços e velocidades de uma fresa de 4 arestas não começa por umas RPM e um avanço únicos corretos. O ponto de partida depende da fresa exata, material e operação. Com esses dados, o cálculo é simples: calcular a rotação do fuso, multiplicar as RPM por quatro arestas e pelo avanço por dente escolhido e verificar se corte e máquina suportam o resultado.
A última verificação importa. Quatro arestas cortam quatro vezes por rotação, mas deixam menos espaço do que uma fresa semelhante com menos arestas. O cálculo pode estar correto enquanto o processo acumula aparas num rasgo, roça num acabamento demasiado leve ou sobrecarrega uma montagem longa e flexível.
Confirmar os dados específicos da ferramenta
Comece pelos dados da ferramenta real. Uma tabela geral pode explicar variáveis, mas não considerar substrato, revestimento, preparação da aresta, canais ou comprimento útil. O fabricante fornece normalmente uma gama de velocidade de corte e avanço por dente para materiais e condições definidos. São uma janela inicial, não uma norma aplicável a toda a fresa de quatro arestas.
| Valor | Obter de | O que controla |
|---|---|---|
Diâmetro da fresa, D | Ferramenta real ou desenho | Converte velocidade de corte em RPM |
Velocidade de corte, Vc ou SFM | Dados da ferramenta e material exatos | Rotação inicial do fuso |
Avanço por dente, fz ou IPT | Dados exatos, incluindo condições de envolvimento | Espessura de apara prevista antes de corrigir pelo envolvimento |
Número de arestas, z | Fresa real | Quatro neste cálculo |
| Envolvimento radial e axial | Operação CAM e trajetória verificada | Espaço para aparas, carga, flexão e calor |
| Limites de RPM, avanço e potência da máquina | Documentação da máquina e montagem atual | Se o comando calculado pode ser executado |
| Batimento, balanço e estado do porta-ferramentas | Medição e inspeção da montagem | Se as quatro arestas partilham o corte |
A série S650 de fresas de quatro arestas para elevada dureza permite identificar famílias candidatas. Não substitui a verificação de geometria, tamanho e dados de aplicação antes de programar.
Para comparar produtos de uso geral, consulte a série S550 de fresas gerais de quatro arestas e confirme depois diâmetro, geometria e aplicação antes de transferir valores iniciais.
Para comparar mais geometrias antes de escolher uma série de quatro arestas, use a página «Fresas de metal duro» e volte depois aos dados da ferramenta exata para o cálculo final.
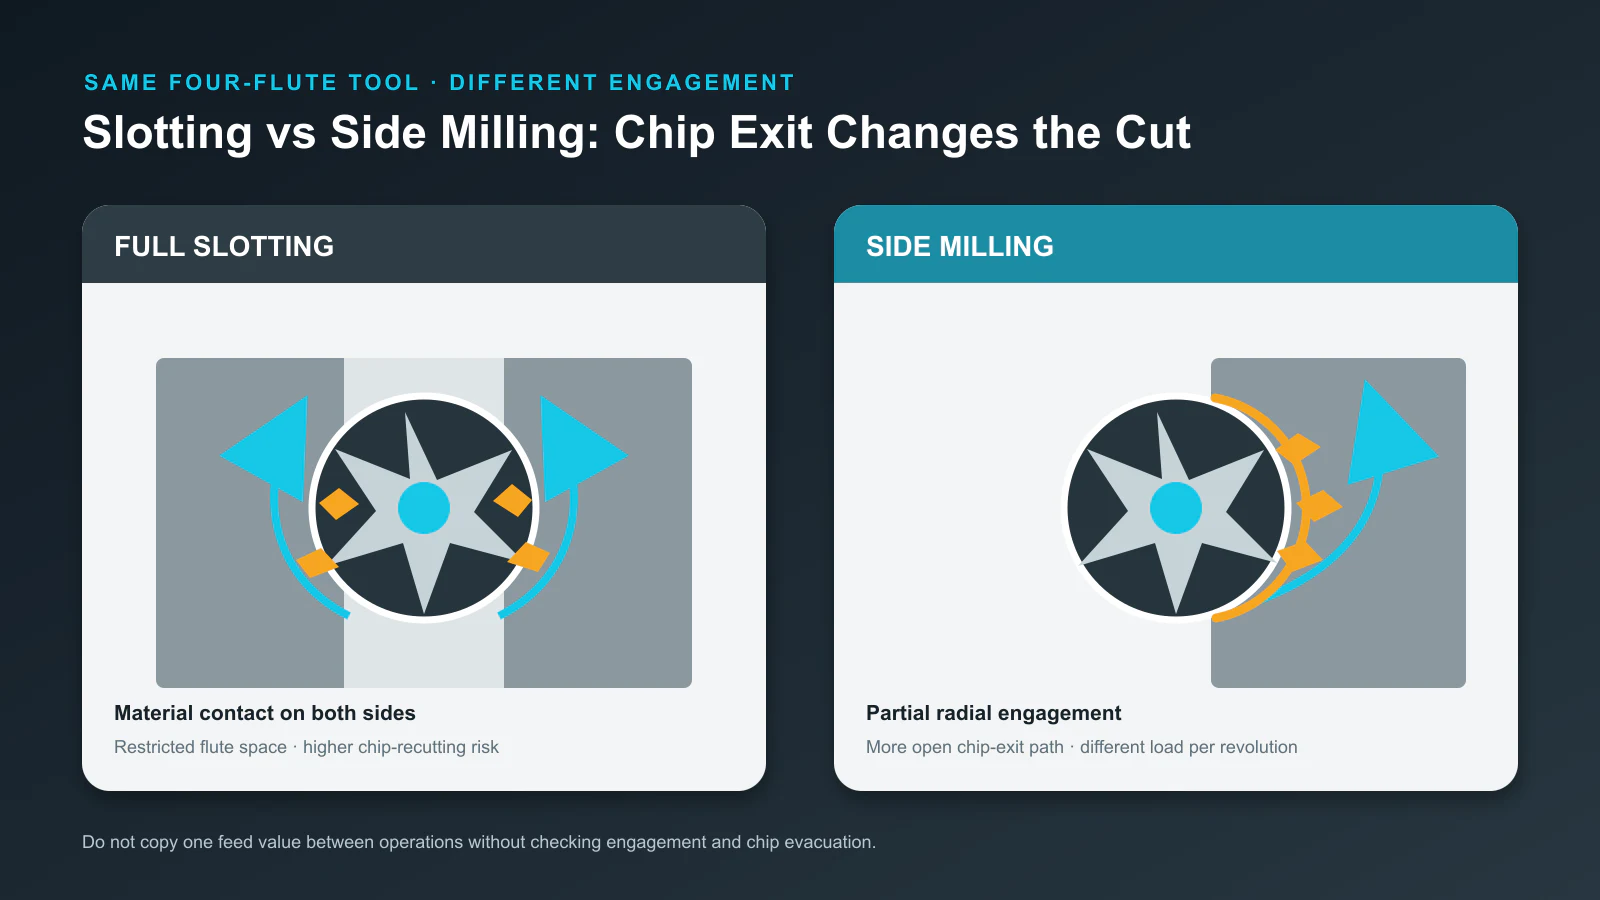
Defina também a operação. Um rasgo completo envolve mais a fresa e dificulta a saída face a um corte lateral leve. Um acabamento com pouco envolvimento radial cria outro problema de espessura de apara. A mesma fresa nominal precisa de condições iniciais diferentes.
Calcular primeiro RPM e depois avanço da mesa
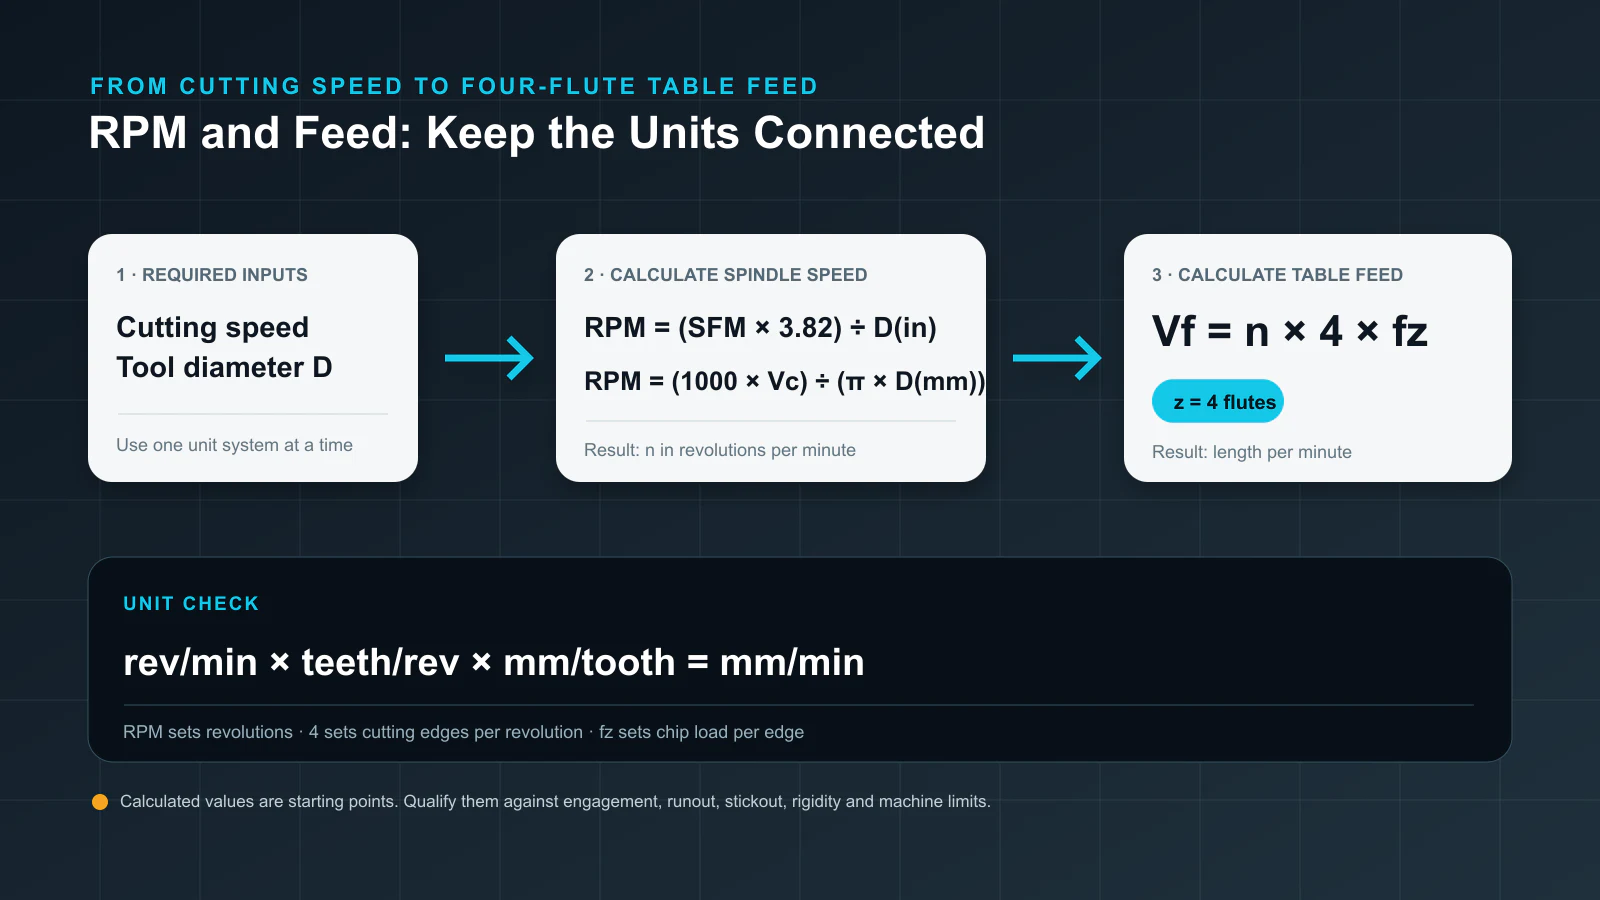
Em polegadas, a rotação do fuso pode ser calculada a partir da velocidade superficial em pés por minuto:
RPM = (SFM × 3.82) ÷ D(in)
Para unidades métricas:
RPM = (1000 × Vc) ÷ (π × D(mm))
Use uma velocidade dos dados da ferramenta em condições equivalentes de material e operação. Verifique a gama útil do fuso. Se as RPM calculadas excederem o limite, use as RPM atingíveis e recalcule o avanço da mesa. Não mantenha o comando de avanço inalterado.
O avanço da mesa é:
Vf = n × z × fz
onde:
Vfé o avanço da mesa em polegadas ou milímetros por minuto;né a rotação do fuso em rotações por minuto;zé o número de arestas, aqui 4;fzé o avanço por dente em polegadas ou milímetros por dente.
As unidades permitem verificar erros rapidamente:
(rot/min) × (dentes/rot) × (comprimento/dente) = comprimento/min
Se as RPM mudarem mantendo o avanço por dente pretendido, o avanço da mesa deve variar proporcionalmente. Reduzir as RPM para metade mantendo as IPM duplica o avanço por dente. Reduzir o avanço para metade mantendo as RPM pode deixar a aresta sem carga suficiente e gerar roçamento. Ambas as alterações podem justificar-se no diagnóstico, mas devem ser deliberadas.
Quatro arestas explicam porque não se pode copiar sem alterações o avanço de duas. Com iguais RPM e avanço por dente, quatro exigem o dobro do avanço da mesa. O cálculo não prova que evacue o dobro das aparas. Envolvimento e espaço continuam a limitar.
Validar o valor face ao corte
A fórmula descreve o contacto dos dentes, não toda a janela de processo. Antes de executar os comandos, confronte-os com estas condições.
Abertura de rasgos versus fresagem lateral
Num rasgo completo, cada aresta passa mais tempo em corte e a apara sai por espaço limitado. Quatro arestas podem funcionar com material e desenho adequados, mas um rasgo que recorta aparas ou retém calor exige condições diferentes da fresagem lateral aberta.
Com pouco envolvimento radial, a espessura da apara pode ser menor do que sugere o avanço por dente. É o afinamento radial da apara, um cálculo separado que depende do diâmetro e envolvimento radial. Não compense com uma percentagem sem explicação. Use as indicações do fabricante ou um cálculo de afinamento validado para essa trajetória.
Batimento e carga das arestas
O avanço por dente pressupõe distribuição do trabalho. O batimento pode sobrecarregar uma aresta enquanto outra mal corta. Quatro arestas comportam-se então como uma ou duas sobrecarregadas. Inspecione porta-ferramentas, pinça, cone e ferramenta e meça o batimento em processos sensíveis ou se falhas repetidas sugerirem carga desigual.

Balanço, porta-ferramentas e resposta da máquina
Mais balanço aumenta o risco de flexão. A flexibilidade da ferramenta, porta-ferramentas, peça ou máquina pode transformar uma carga razoável em vibração, conicidade ou mau acabamento da parede. O limite de RPM não é o único: potência disponível e avanço atingível também importam.
A resposta correta nem sempre é reduzir tudo. O roçamento pode exigir maior espessura de apara. A vibração pode precisar de menor envolvimento radial, menos balanço, melhor apoio ou outra zona de velocidade. Identifique a limitação antes de editar o programa.
Testar o ajuste sem alterar tudo ao mesmo tempo
Trate o primeiro corte como um ensaio controlado.
- Confirme identidade, diâmetro, arestas, comprimento útil e estado.
- Verifique limpeza, aperto, balanço, fixação da peça e trajetória.
- Registe a fonte de velocidade e avanço por dente e as condições de envolvimento associadas.
- Calcule RPM e avanço da mesa. Verifique unidades e limites.
- Comece com envolvimento conservador ou condição de ensaio aprovada. Mantenha a relação prevista de avanço por dente, salvo se estiver a testar a espessura da apara.
- Observe carga e evacuação. Ouça um corte estável e verifique se as aparas saem sem serem recortadas.
- Pare se as aparas se acumularem, o som ficar instável, a carga subir bruscamente, houver calor anormal ou a peça começar a mover-se ou fletir.
- Inspecione aparas, arestas, acabamento da parede ou fundo e dimensões antes de aumentar a exigência.
- Altere uma variável e registe o resultado.
Os ajustes de avanço e velocidade ajudam no ensaio, mas podem ocultar a relação RPM–avanço. Se ambos mudarem, registe os valores efetivos e calcule o avanço por dente antes de os aceitar como novo programa.
Interpretar o sinal de falha antes de corrigir
| Sinal | Verificar primeiro | Primeira direção de ajuste |
|---|---|---|
| Pó fino, arrastamento de material, má formação da aresta ou polimento rápido | Avanço por dente real, batimento e aumento de RPM sem avanço | Restabelecer a carga prevista dentro dos limites; não reduzir automaticamente o avanço |
| Aparas acumuladas, marcas de recorte ou calor crescente | Ar ou fluido, espaço, envolvimento radial e saída de aparas | Melhorar evacuação ou reduzir envolvimento; reconsiderar se as quatro arestas servem para esse rasgo |
| Carga elevada, flexão, conicidade ou lascagem | Identidade, material, envolvimento, balanço, porta-ferramentas e potência | Reduzir uma condição de carga de cada vez; encurtar ou rigidificar quando possível |
| Marcas repetidas de vibração ou som instável | Batimento, porta-ferramentas, fixação, frequência natural e velocidade | Corrigir primeiro folgas mecânicas e depois testar alteração deliberada de velocidade ou envolvimento |
| Uma aresta gasta-se ou lasca antes das restantes | Batimento, aresta, pinça e assentamento da ferramenta | Corrigir a distribuição de carga antes de reduzir tudo |
A temperatura, por si só, não completa o diagnóstico. O calor pode resultar de roçamento, velocidade excessiva, recorte de aparas ou má refrigeração. A correção difere em cada caso.
Verificação de entrada em serviço
Antes de validar, o registo deve responder a estas perguntas:
- A fonte de velocidade e avanço por dente corresponde à ferramenta e material exatos?
- As RPM, quatro arestas e avanço programados reproduzem o avanço por dente previsto?
- Estão indicados o envolvimento radial e axial?
- As aparas podem sair sem serem recortadas?
- São adequados batimento, balanço, porta-ferramentas e fixação?
- A máquina atinge RPM e avanço programados na trajetória real?
- O ensaio produziu som estável, carga controlável, arestas intactas e peça aceitável?
- Cada ajuste tinha um motivo registado?
Se faltar alguma resposta, o processo continua em validação. Tabela ou calculadora dão o primeiro valor; máquina, aparas e peça medida determinam se deve ser usado em produção.