










Утонение стружки при фрезеровании: коррекция подачи по радиальному контакту
При фрезеровании с утонением стружки уменьшение радиального зацепления может сделать стружку на кромке тоньше, чем предполагает заданная подача на зуб. Это кажется безобидным, но кромка, снимающая слишком мало материала, может больше тереться, нагреваться и изнашиваться, чем нормально резать. Поправка не означает «всегда повышать подачу». Нужно установить наличие радиального утонения, рассчитать подачу по целевой максимальной толщине стружки для конкретного инструмента и проверить результат на реальном станке.
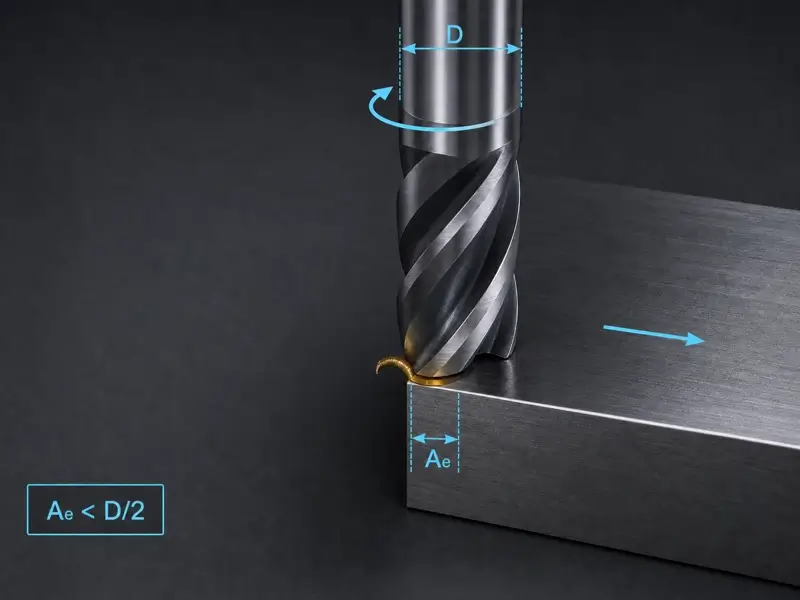
Сначала определите, применимо ли радиальное утонение стружки
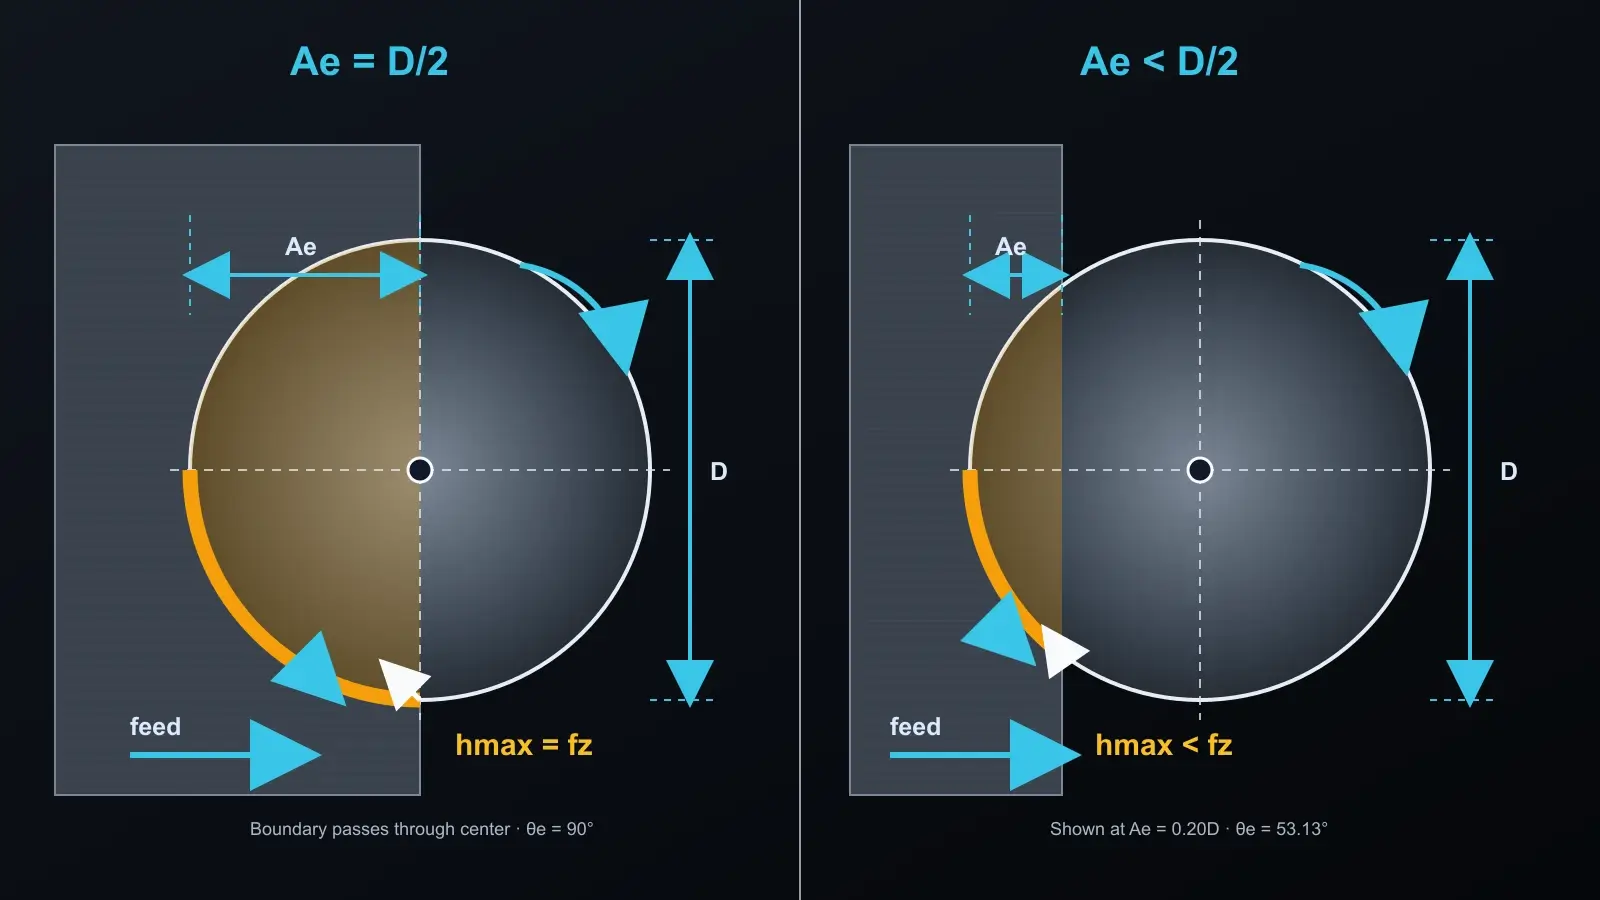
Для плоскоторцевой концевой фрезы с углом 90 градусов на прямолинейной траектории радиальное утонение стружки становится существенным, когда радиальная глубина резания, обычно обозначаемая Ae, меньше радиуса фрезы. При зацеплении на половину диаметра зуб доходит до осевой линии фрезы и максимальная толщина стружки ещё может равняться заданной подаче на зуб. При меньшем зацеплении зуб выходит из резания раньше положения, обеспечивающего полную заданную толщину.
Это различие важно, поскольку CAM обычно задаёт подачу на зуб, а режущая кромка реагирует на реальную толщину стружки. Когда Ae меньше радиуса, эти значения перестают совпадать.
Не переносите правило для прямой фрезы на все операции. Сферические фрезы, круглые пластины, фасочные и высокоподачные фрезы также создают утонение стружки, но угол в плане или криволинейная кромка меняют расчёт. Для них нужны данные конкретной геометрии. Эта статья рассматривает радиальное утонение стружки у периферийной фрезы с углом 90 градусов.
Соберите исходные данные, действительно определяющие результат
Полезный расчёт начинается с рекомендуемой целевой толщины стружки для конкретного инструмента и материала. Общая таблица или коэффициент с другой траектории не определяют эту величину.
| Обозначение или величина | Значение | Источник |
|---|---|---|
| D | Эффективный диаметр резания | Чертёж инструмента или технический паспорт |
| Ae | Заданная радиальная глубина резания | Траектория CAM |
| Cl | Целевая максимальная толщина стружки | Данные по применению конкретного инструмента и обрабатываемого материала |
| z | Эффективное число зубьев | Спецификация инструмента |
| n | Заданная частота вращения шпинделя | Расчёт скорости и ограничение станка |
| Тип траектории | Прямая, внутренняя или наружная дуга | Геометрия CAM |
Если вы ещё выбираете инструмент, а не рассчитываете конкретный проход, каталог цельнотвердосплавных концевых фрез служит отправной точкой для сравнения семейств фрез. Он не доказывает пригодность конкретного инструмента или режима для задачи; перед применением проверьте данные выбранной модели.
Используйте эффективный диаметр резания, требуемый выбранным методом расчёта, а не автоматически диаметр хвостовика. Также фиксируйте единицы. Смешение миллиметров с дюймовыми данными подачи на зуб даёт аккуратный на вид, но бессмысленный результат.
Рассчитывайте по целевой толщине стружки, а не по запомненному коэффициенту
Расчёт должен идти от требуемой толщины стружки на кромке к команде подачи, необходимой системе управления.
Во-первых, убедитесь, что Ae меньше D/2. В противном случае для описанного прямолинейного резания фрезой с углом 90 градусов компенсация радиального утонения не нужна.
Во-вторых, введите D, Ae и выбранную целевую нагрузку на зуб в калькулятор или набор формул, явно учитывающий радиальное утонение. Такие средства возвращают коэффициент утонения либо скорректированную подачу на зуб. Пересчитывайте при изменении зацепления: признанные руководства связывают коэффициент с толщиной стружки, подачей на зуб, диаметром и радиальной глубиной. Пример расчёта по ширине резания приведён в руководство DAPRA по радиальному утонению стружки; используйте его коэффициенты как геометрические ориентиры, а не замену данным конкретного инструмента.
В-третьих, пересчитайте скорректированную подачу на зуб в минутную подачу:
Минутная подача = скорректированная подача на зуб × эффективное число зубьев × частота вращения шпинделя
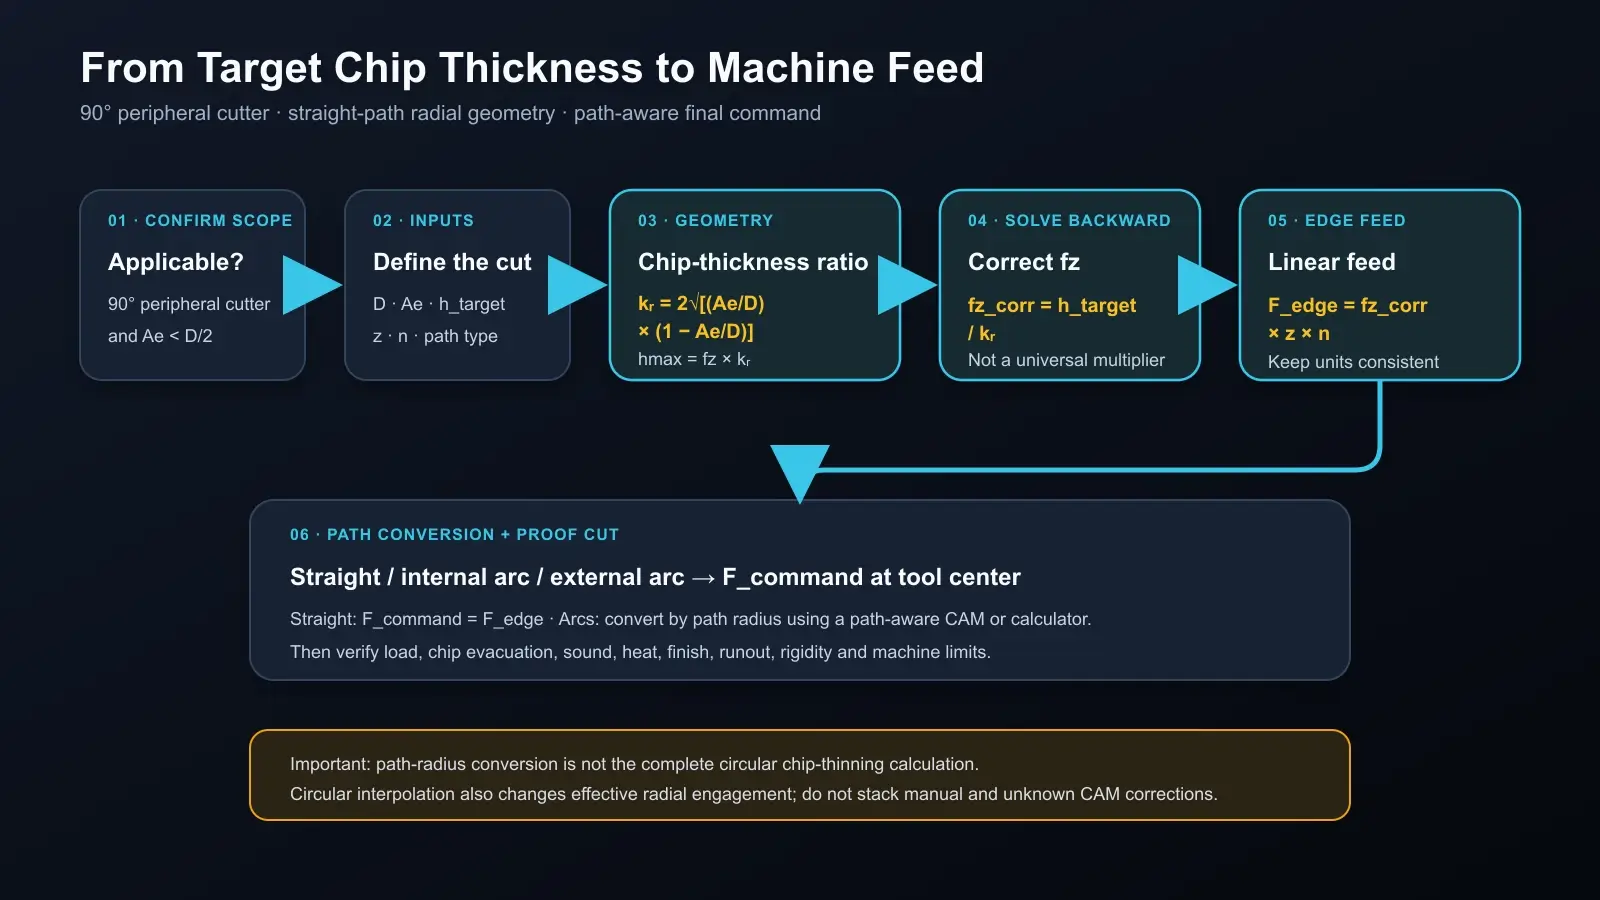
Разделяйте величины. Целевая нагрузка на зуб — требуемая максимальная толщина стружки на кромке. Скорректированная подача на зуб — большее заданное перемещение зуба, необходимое при данной геометрии для получения этой толщины. Минутная подача — результирующая линейная команда станка.
Поэтому таблица поставщика может быть полезной, не будучи универсальной. Она может дать геометрический коэффициент для определённого отношения ширины резания к диаметру, но не выбирает целевую толщину стружки, не подтверждает геометрию, не учитывает биение и не гарантирует выполнение режима станком.
Рассматривайте дуги как отдельную задачу траектории, а не как прямые проходы
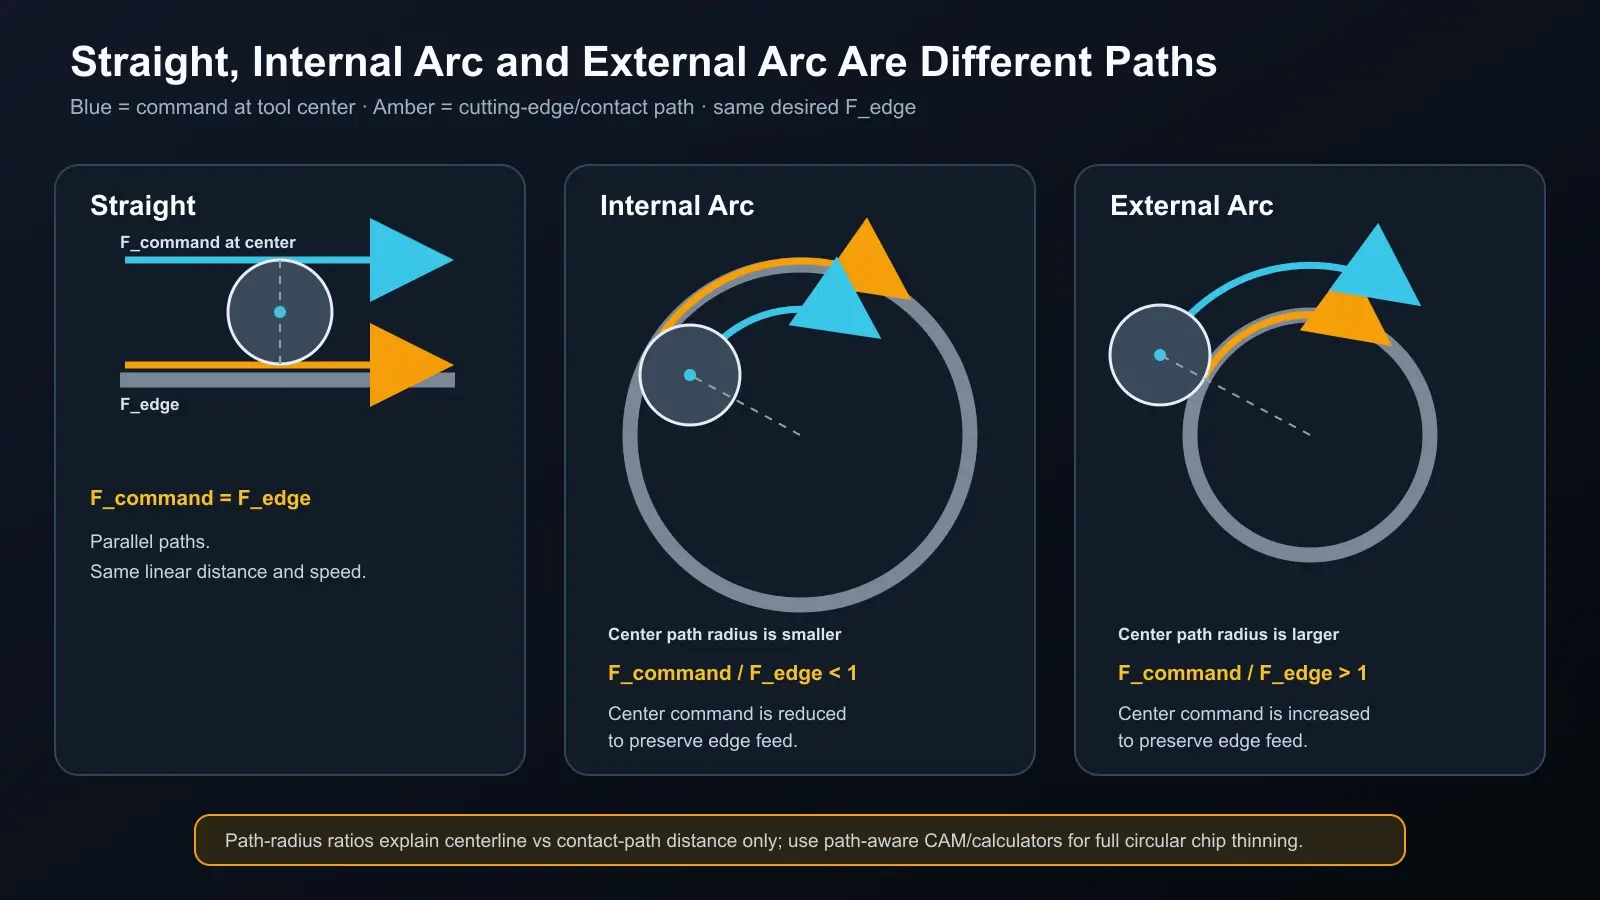
Круговая интерполяция добавляет ещё один фактор. Признанные руководства по расчёту разделяют прямолинейное движение, внутреннюю и наружную круговую интерполяцию. Поэтому одного коэффициента радиального утонения для прямого участка недостаточно для расчёта подачи на дуге.
Используйте калькулятор или функцию CAM, явно различающие прямолинейную, внутреннюю и наружную круговую интерполяцию. Введите необходимые диаметры фрезы и траектории в требуемых единицах и проверьте, относится ли результат к центру инструмента или режущей кромке. Например, используемая документация калькулятора Iscar разделяет эти типы траекторий, а не считает все движения прямолинейными.
Если программа не раскрывает способ коррекции подачи на дуге, не накладывайте ручной радиальный множитель на неизвестную автоматическую поправку. Сначала установите, какой уровень отвечает за каждую корректировку.
Проверьте коррекцию на станке
Считайте рассчитанную подачу контролируемой исходной точкой.
Начните с проверки патрона, вылета, закрепления детали и выхода стружки. Правильная толщина стружки не исправляет неустойчивую наладку. Затем убедитесь, что частота вращения, заданная подача и мощность соответствуют возможностям станка.
Выполните первый проход с запланированным радиальным зацеплением и обоснованной осевой глубиной из тех же данных по применению. Наблюдайте образование стружки, звук, нагрузку шпинделя, нагрев, качество поверхности и повторное перерезание стружки. Нужны стабильный звук, повторяемая нагрузка и сформированная стружка, выходящая из зоны резания, а не просто более высокая подача на экране.
Остановитесь, если нагрузка резко растёт, стружка забивает канавки, инструмент начинает прогибаться, появляется вибрация или тепло концентрируется у кромки. Выполните диагностику до изменения программы. При изменении частоты вращения пересчитывайте минутную подачу для сохранения расчётной подачи на зуб. Если меняется Ae, пересчитайте коэффициент утонения, поскольку геометрия изменилась.
Меняйте одну переменную за раз и записывайте результат. Иначе удачный проход не покажет, какая коррекция помогла, а неудачный — какое предположение оказалось неверным.
Запись не должна быть сложной. Зафиксируйте обозначение инструмента, эффективный диаметр, Ae, целевую толщину стружки, расчётную подачу на зуб, RPM, минутную подачу и тип траектории вместе с наблюдаемым результатом. Это сохраняет условия выбора режима и делает следующую корректировку прослеживаемой, не превращая один удачный проход в необоснованное правило для всего цеха.
Типичные ошибки, делающие компенсацию опасной
Первая ошибка — копировать коэффициент, поскольку ширина резания «похожа». Коэффициент зависит от отношения контакта к эффективному диаметру, а целевая толщина стружки по-прежнему зависит от инструмента и материала.
Вторая ошибка — путать малую подачу с малой силой резания. Когда толщина стружки становится меньше рабочего диапазона, трение и нагрев могут расти, хотя заданное значение кажется осторожным.
Третья ошибка — совмещать радиальную компенсацию с расчётом сферической или высокоподачной фрезы. Эти инструменты связаны с влиянием угла в плане; перемножение несвязанных коэффициентов может перегрузить кромку.
Четвёртая ошибка — игнорировать геометрию траектории. Прямое движение, внутренняя дуга кармана и наружный контур не задают режущей кромке одинаковый радиус траектории.
Пятая ошибка — принимать арифметический результат без испытания наладки. Расчёт задаёт целевое стружкообразование; пробный проход показывает, способен ли реальный процесс обеспечить устойчивое резание, сформированную стружку и повторяемую нагрузку.
Заключение
Радиальное утонение стружки — прежде всего задача геометрии, а затем подачи. Убедитесь, что периферийная фреза с углом 90 градусов работает при зацеплении менее половины диаметра, используйте документированную целевую максимальную толщину стружки и рассчитайте скорректированную подачу на зуб по фактическому D и Ae, пересчитайте её в минутную подачу и учитывайте геометрию дуг. Затем проверьте результат на станке. Надёжность коэффициента определяется геометрией, данными инструмента и пробным проходом, на которых он основан.