










Попутное и встречное фрезерование: различия, риски и условия применения
При выборе попутного или встречного фрезерования начинайте с попутного на жёстком станке с ЧПУ при контролируемом люфте, надёжном закреплении, подходящей фрезе и чистой заготовке. Начинайте со встречного на старом или ручном станке, если люфт допускает самоподачу оси, либо когда фреза должна входить через твёрдую окалину или поверхностную корку. Этот ориентир полезен только после понимания, какая сторона фрезы работает и куда направлена сила резания.
Попутное фрезерование не становится автоматически «профессиональным», а встречное не устарело. Они формируют стружку в противоположной последовательности, по-разному размещают её и нагружают систему станок–заготовка. Это влияет на поверхность, трение, нагрев, закрепление, прогиб инструмента и безопасность.
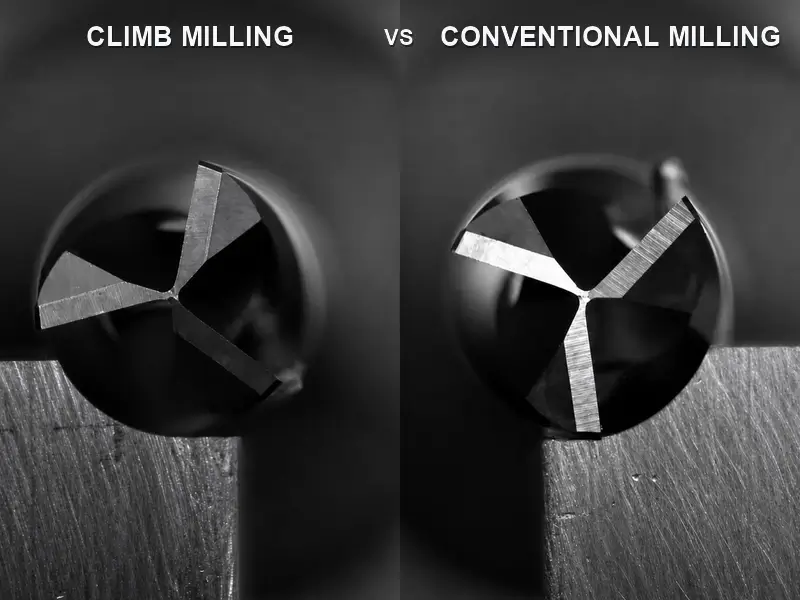
Различие начинается с образования стружки
Названия описывают соотношение вращения фрезы и подачи у работающей кромки.
При попутном фрезеровании движение поверхности фрезы в точке контакта совпадает с направлением подачи. Зуб входит при максимальной или близкой к максимальной толщине стружки, затем она уменьшается к выходу зуба.
При встречном фрезеровании поверхность фрезы в зоне контакта движется против подачи. Зуб начинает с почти нулевой толщины стружки, трётся или пластически оттесняет материал до начала резания, а к выходу стружка утолщается.
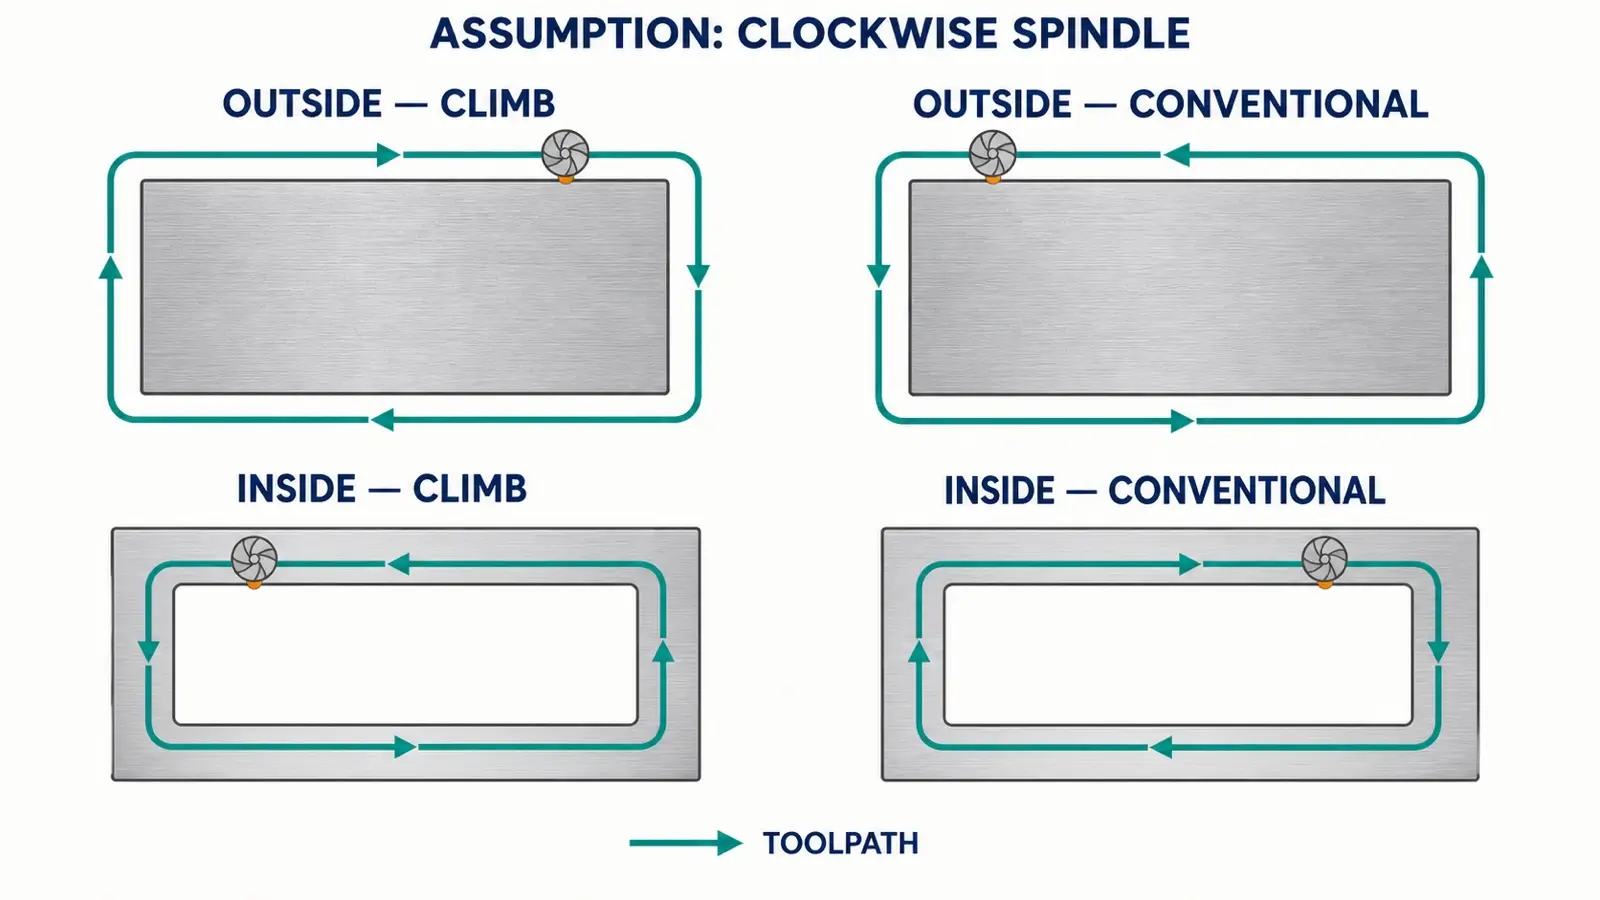
Не определяйте методы как вращение «по часовой» и «против часовой». Обычная праворежущая концевая фреза может сохранять вращение шпинделя, пока направление траектории вокруг детали меняется. На наружном контуре смена направления меняет попутное фрезерование на встречное. На внутреннем контуре физическое направление перемещения для попутного резания противоположно направлению у наружной стенки.
Переход от толстой стружки к тонкой или наоборот определяет большую часть различий. Попутное фрезерование резче нагружает зуб на входе. Встречное наращивает силу постепенно, но более длительная начальная фаза проходит при очень малой толщине стружки.
Чтобы определить направление на реальной траектории, остановитесь мысленно в точке стенки и изобразите фрезу окружностью. Отметьте местную скорость поверхности работающего зуба по вращению шпинделя, затем направление подачи. Совпадение стрелок в контакте означает попутный проход, противоположность — встречный. Повторяйте проверку при переходе от наружной стенки к внутренней: результат меняется даже при неизменном вращении шпинделя.
Такой локальный подход также предотвращает распространённую ошибку CAM. На экране траектория центра инструмента может идти по часовой стрелке, а работающая кромка вести себя иначе из-за внутреннего, а не наружного контура. Направление определяется контактом фрезы с заготовкой, а не видимой ориентацией всей фигуры.
Краткое сравнение попутного и встречного фрезерования
| Параметр | Попутное фрезерование | Встречное фрезерование | Значение для выбора |
|---|---|---|---|
| Движение зуба в зоне контакта | Движется по подаче | Движется против подачи | Определяйте работающую сторону, а не только вращение шпинделя |
| Толщина стружки | Максимальна у входа, затем уменьшается | Начинается почти с нуля, затем увеличивается | Попутное сокращает фазу входа с малой толщиной; встречное смягчает начало нагрузки |
| Расположение стружки | Стружка обычно остаётся позади фрезы | Стружка обычно переносится в область перед фрезой | При плохом отводе встречное может повышать риск повторного резания стружки |
| Направление сил в типовой модели периферийного резания | Сближает фрезу и заготовку и включает составляющую вниз | Противодействует подаче и включает составляющую вверх | Попутное требует контроля люфта; встречное — надёжного закрепления против подъёма |
| Типичная чистота поверхности на проверенном станке с ЧПУ | Часто первый выбор | Возможны трение и повторное резание стружки, но метод может решить конкретную проблему устойчивости | Рассматривайте качество поверхности как результат конкретных условий, а не гарантию |
| Ограничение станка | Лучше подходит для жёсткого движения с контролем люфта | Более безопасный исходный вариант при люфте ходовых винтов или риске самоподачи оси | Состояние станка может перевесить все остальные преимущества |
| Исключение для поверхностного слоя | Зуб ударяет по наружному слою при большой толщине стружки | Зуб может подходить из-под поверхностного слоя | Грубая окалина или закалённая корка могут быть аргументом в пользу встречного входа |
Описания сил отражают тенденции документированной модели периферийного горизонтального фрезерования. Спираль, зацепление, сторона контура, патрон, вылет и геометрия заготовки меняют полную трёхмерную нагрузку. Используйте таблицу для постановки выбора, затем оценивайте реальную наладку.
Почему попутное обычно служит исходным вариантом на станке с ЧПУ
Современные станки с ЧПУ обычно управляют осями через предварительно нагруженные или компенсированные системы, минимизирующие холостой ход. В этих условиях попутное фрезерование даёт ряд полезных эффектов.
Во-первых, зуб сразу срезает реальную стружку, а не входит почти с нулевой толщиной. Это уменьшает фазу трения, характерную для встречного входа. Для материалов, склонных к наклёпу или поверхностному заглаживанию кромкой, это может быть существенно.
Во-вторых, стружка обычно выходит позади фрезы, а не перед следующим зубом. Лучшее разделение стружки уменьшает вероятность её повторного резания, хотя воздух, СОЖ и вместимость канавок по-прежнему определяют, покинет ли она зону обработки.
В-третьих, типичное направление сил может прижимать деталь к опоре, а не поднимать её. Это полезно для надёжно поддерживаемой плиты или чистовой обработки дна. Но слабое приспособление это не спасает, а при изгибе тонкой стенки к инструменту может навредить.
В-четвёртых, сочетание меньшего трения и повторного резания стружки часто даёт попутному фрезерованию преимущество по поверхности на подходящем оборудовании с ЧПУ. В документированном случае обработки алюминия 6061 попутная сторона была чистой, а на встречной оставалась вдавленная стружка. Это полезное описание дефекта, указывающее на отвод и повторное резание стружки, но не доказательство необходимости попутного направления для любой обработки алюминия.
Черновая и чистовая обработка по-прежнему предъявляют разные требования. При черновой выбор могут определять устойчивый контакт, отвод стружки и нагрузка. При чистовой важнее поверхность и направление упругого восстановления, поскольку небольшой прогиб превращается в окончательную погрешность стенки. Разумно выполнять черновую обработку в устойчивом направлении, оставлять контролируемый припуск и отдельно проверять направление чистового прохода.
Используйте попутное направление как исходное, если выполнены все условия:
- люфт оси контролируется;
- серводвигатели и привод работают исправно;
- патрон, шпиндель, инструмент и закрепление достаточно жёстки для нагрузки на входе;
- заготовка не имеет твёрдой окалины или неизвестной корки;
- отвод стружки сохраняет зону резания свободной;
- CAM обеспечивает постоянное направление там, где важно качество поверхности.
Люфт — жёсткое ограничение безопасности
Люфт — это холостой ход между командой или движением маховика и фактическим откликом оси. В изношенной паре ходовой винт–гайка смена направления может проходить через участок, где винт вращается, но стол ещё не получает принудительного движения.
При попутном фрезеровании сила действует по подаче. Если она способна протянуть стол через зазор люфта, фреза может внезапно захватить больше материала, чем задано. Перемещение оси уже определяется не только винтом: резание само её подаёт. Производственные описания прямолинейны: при самоподаче усилие на маховике падает, затем стол может рывком сместиться, сколоть инструмент, повредить деталь или создать опасность для оператора.
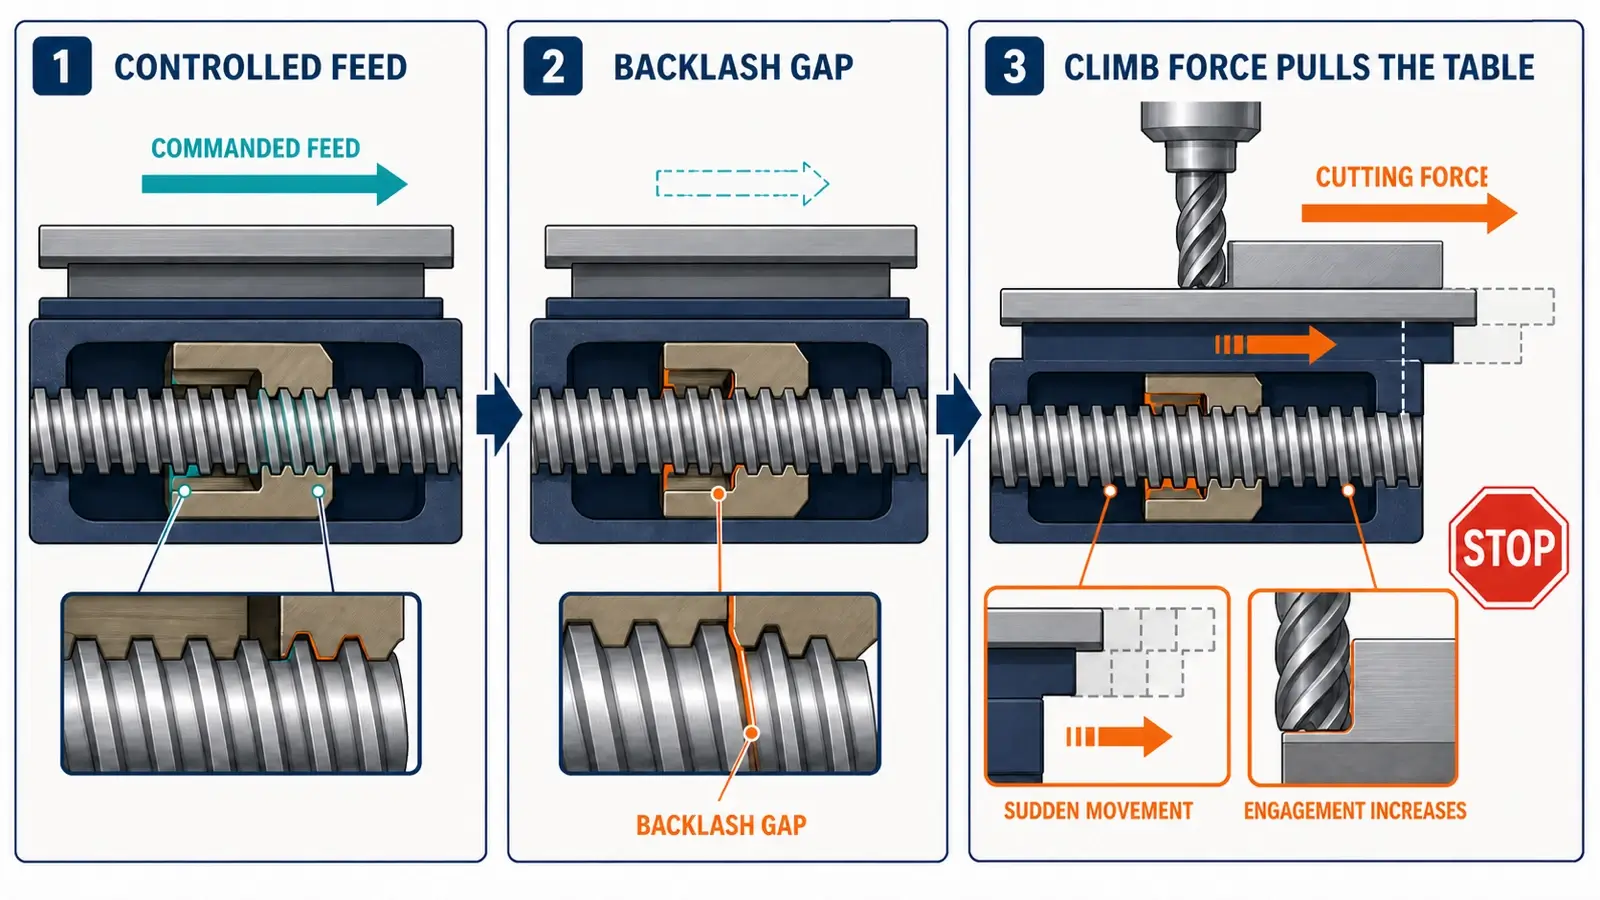
Сила встречного резания противодействует подаче. На том же изношенном ручном станке это сопротивление обычно прижимает винт и гайку к одной стороне зазора. Поэтому встречное фрезерование традиционно служит исходным вариантом для станков без надёжного контроля люфта.
Универсального безопасного значения люфта нет. Риск зависит от диаметра и числа зубьев фрезы, радиального зацепления, глубины, материала, спирали, остроты, сопротивления стола, состояния винта и управления оператором. Малое измеренное значение не подтверждает безопасность тяжёлого резания, а успешный лёгкий проход не гарантирует такого же поведения при большей глубине.
Программная компенсация и механическое удержание — разные вещи. Система управления может корректировать заданную координату при реверсе оси, но сама настройка не доказывает, что сила резания не протянет свободный механизм через зазор. Важно, удерживает ли привод ось под контролем в течение всего прохода.
Поэтому рекомендации плохо переносятся между станками типа Bridgeport. При одинаковом показании люфта они могут различаться трением направляющих, состоянием винта, массой стола и нагрузкой резания на ось. Проверка относится к конкретному станку и операции.
Перед попутным фрезерованием на ручном или непроверенном станке:
- измерьте и оцените холостой ход каждой оси;
- проверьте наличие эффективного устройства устранения люфта или предварительно нагруженного привода;
- проверьте, может ли сила резания протянуть ось через привод маховика;
- используйте фиксаторы стола или подтормаживание только согласно правильной методике эксплуатации станка;
- не используйте производственный проход как эксперимент для обнаружения самоподачи.
Если маховик неожиданно становится лёгким, ось совершает рывок или контакт увеличивается без команды, остановитесь. Не продолжайте подачу в надежде, что процесс стабилизируется.
Когда встречное фрезерование выбирают осознанно
Люфт — наиболее очевидная причина, но не единственная.
Грубая отливка, кромка после газовой резки, прокатная окалина или закалённая корка могут благоприятствовать встречному входу. При попутном зуб встречает наружный слой толстой частью стружки, а материал под слоем поддерживает его. При встречном зуб может начать в более мягком нижнем материале и подойти к поверхностному слою у выхода. Преимущество зависит от поверхности и фрезы, но это реальное исключение из исходного попутного режима для чистой заготовки.
Встречное фрезерование также может помочь, когда резкое нагружение при попутном входе возбуждает податливую систему. Поскольку толщина стружки растёт почти от нуля, сила возникает плавнее. Это не делает метод безвибрационным: трение на входе и сила вверх могут создавать другую неустойчивость. Но направление является обоснованной диагностической переменной, если наладка плохо реагирует на попутный вход.
Некоторые специалисты используют контролируемый встречный выхаживающий или чистовой проход для изменения направления прогиба. Рассматривайте это как приём для конкретной геометрии, а не универсальный рецепт. Сторона стенки, направление траектории, остаточный припуск и изгиб инструмента определяют, движется ли кромка к целевой поверхности или от неё.
Для некоторых фрез и операций нужны отдельные указания. Прорезные дисковые фрезы, фрезы для шпоночных пазов, фасонный инструмент и прерывистые поверхности требуют соблюдения рекомендаций производителя и процедуры станка. Не переносите правило периферийной концевой фрезы на любой инструмент.
Сила резания — вектор, а не лозунг
Фраза «попутное прижимает вниз, встречное поднимает» полезна лишь как отправная точка.
На фрезу действуют тангенциальная и радиальная составляющие силы. Винтовая канавка добавляет осевую составляющую. Направление изгиба инструмента и детали зависит от работающей стороны и локального направления траектории.
Для тонкого дна сила вниз может быть благоприятной, если оно плотно опирается на приспособление. Если снизу полость, та же сила прогибает дно. Сила вверх может оторвать лист от опор или прижать к прихвату. Ни одно название не заменяет проверки направления опоры.
Для тонкой стенки определите, отталкивает ли радиальная сила стенку от инструмента или притягивает и изгибает к нему. Затем оцените смещение кромки из-за прогиба инструмента. Черновая траектория может оставлять припуск и выбирать направление, уменьшающее риск зареза; чистовая может менять направление на противоположной стенке для сохранения одинакового эффекта прогиба.
При слабом закреплении тенденция встречного фрезерования поднимать заготовку может быть серьёзной проблемой. Тянущее действие попутного также смещает деталь, если приспособление не удерживает горизонтальную нагрузку. Закрепляйте против всех значимых составляющих силы, а не только подъёма.
При большом вылете, малом диаметре или тонком инструменте направление с теоретически лучшим стружкообразованием всё равно может давать плохую точность, если преобладает радиальный прогиб. Устраняйте причину — вылет, контакт, недостаточную жёсткость или неподходящую геометрию, — не ожидая решения только от смены направления.
Геометрия инструмента по-прежнему важна
Направление резания не определяет вместимость канавок, спираль, покрытие или подготовку кромки. Встречный проход с отличным отводом может быть лучше попутного со скоплением стружки, а попутное направление не превращает многозубую фрезу для стали в идеальную фрезу для паза в алюминии.
Проверьте:
- правое или левое исполнение фрезы и направление шпинделя;
- геометрия с отводом стружки вверх, вниз или компрессионная геометрия, где эти термины применимы;
- число зубьев и объём стружечных канавок;
- спираль и направление осевой силы;
- острота кромки и состояние углов;
- биение, состояние патрона и вылет;
- совместимость покрытия с материалом заготовки;
- является ли операция пазовой, боковой, торцевой или контурной.
Эти цельнотвердосплавные концевые фрезы можно использовать для поиска серий фрез при планировании операции. Это не доказывает пригодность конкретной геометрии, покрытия или направления для прохода; проверяйте данные выбранного изделия.
Для пазов и периферийного профилирования твердосплавная концевая фреза с плоским торцом и прямым углом представляет один из вариантов геометрии, оцениваемых вместе с материалом, зацеплением и отводом стружки.
Различайте попутное фрезерование и концевую фрезу с отводом стружки вниз. Первое описывает направление подачи относительно вращения фрезы. Второе — геометрию канавок и осевое направление стружки и силы. Смешение терминов может привести к формально правильно обозначенной траектории с поведением, неожиданным для программиста.
Внутренние и наружные контуры, пазы и смешанные направления CAM
На наружном контуре со стандартной праворежущей фрезой одно направление движения даёт попутное резание наружной стенки, а обратное — встречное. На внутренней стенке кармана соотношение обратное. Программируйте по стороне контакта и вращению шпинделя, а не запоминайте «по часовой стрелке — попутное».
В пазу на полную ширину одна сторона фрезы работает попутно, а противоположная — встречно. Такой проход нельзя считать чисто одним из двух методов. Отвод стружки, число зубьев, баланс радиальных сил и прогиб становятся полезнее единственного обозначения направления.
На адаптивных и трохоидальных траекториях зацепление перемещается вокруг фрезы. CAM обычно сохраняет выбранное направление на рабочей стороне, но входы, переходы и углы могут менять локальную нагрузку. Проверяйте сформированную траекторию, а не только название операции.
CAM со смешанным направлением чередует попутные и встречные проходы для сокращения холостых перемещений. Это полезно при черновой обработке, где эффективность движения важнее одинаковых следов. При чистовой чередование может заметно менять текстуру, нагрузку и прогиб. Если поверхность важна, однонаправленные проходы обычно проще проверить.
Проверяйте входы и выходы как часть решения. Чистовой контур может быть попутным, но автоматический переход способен коснуться стенки во встречном направлении до основного прохода или оставить след входа. Размещайте вход на допустимом участке, обеспечивайте стабильное зацепление до ответственной стенки и проверяйте симуляцию в углах и узких местах, а не только на длинной прямой.
Если CAM предлагает «не поднимать инструмент», «кратчайший путь» или похожую оптимизацию, проверьте, допускается ли смена направления резания. Экономия на отводе полезна, но не должна незаметно заменять проверенную стратегию получения поверхности.
Доработка остаточного припуска требует такого же внимания. Малый остаточный участок способен дать намного большее местное зацепление, чем основная траектория. Метка «попутное» в CAM не делает нагрузку входа безвредной.
Проверьте направление, прежде чем менять все режимы
Если встречное фрезерование оставляет размазанную поверхность или следы стружки, проверьте направление выброса стружки и её повторное резание следующим зубом. Улучшите отвод, проверьте стружкообразование и сравните с контролируемым попутным проходом, если станок это допускает.
Если при попутном фрезеровании происходит захват или рывок оси, рассматривайте это как проблему люфта или управления движением. Остановите резание. Не снижайте просто подачу до менее резкого проявления: механизм самоподачи остаётся опасным.
Если при попутном входе возникает вибрация, а встречное резание устойчиво, проверьте жёсткость, контакт и резкое вхождение с толстой стружкой. Уменьшите дестабилизирующий фактор и повторяйте испытание, меняя одну переменную. Не считайте встречное фрезерование лучше во всех случаях по результату одной податливой наладки.
Если тонкая стенка получается конусной или выгнутой, определите направление радиальной силы и прогиба инструмента именно на этой стороне. Сравните черновой и чистовой припуски, направление траектории и опору. Обратный проход может лишь перенести ошибку, а не устранить её.
Если оба направления дают плохую поверхность, причина может быть не в направлении. Проверьте биение, изношенные кромки, нарост, повторное резание стружки, патрон, вылет, закрепление, подачу СОЖ и достижение запрограммированной подачи на зуб.
Если встречное фрезерование вызывает быстрый износ или заполированную кромку, вход с почти нулевой толщиной стружки может сопровождаться трением. Проверьте подачу на зуб и состояние кромки, прежде чем просто увеличивать скорость.
Если попутное резание повреждает поверхность с окалиной или выкрашивает кромку при входе, проверьте роль наружного слоя и целесообразность встречного входа либо отдельной операции снятия окалины.
Записывайте для каждого испытания направление, сторону контакта, радиальное и осевое зацепление, RPM, подачу, инструмент, вылет, состояние материала и наблюдаемый признак. Меняйте один параметр за раз. Иначе улучшение поверхности не покажет, вызвано ли оно направлением, отводом стружки или одновременной сменой режимов.
Заключение
Попутное фрезерование — обычный исходный вариант на жёстком станке с ЧПУ при контролируемом люфте, чистой заготовке, надёжном закреплении и подходящей геометрии. Встречное выбирают осознанно, когда люфт допускает самоподачу, твёрдый поверхностный слой меняет условия входа зуба либо фактическое нарастание силы и прогиб делают его предпочтительным.
Выбирайте по станку и условиям резания, а не лозунгу. Определите сторону контакта, проследите стружку от входа до выхода, разложите силы на инструмент и заготовку и немедленно остановитесь, если попутное резание начинает тянуть ось быстрее заданной подачи.