










Fresagem concordante ou discordante: diferenças, riscos e aplicações
Para escolher entre concordante e discordante, parta da concordante numa CNC rígida com folga controlada, fixação segura, fresa adequada e material limpo. Parta da discordante numa máquina antiga ou manual se a folga permitir autoavanço do eixo, ou ao entrar numa camada dura de óxido ou pele superficial. A resposta só é útil depois de identificar o lado envolvido e a direção dos esforços.
A concordante não é automaticamente «profissional», nem a discordante está obsoleta. Formam e depositam aparas de modo diferente e carregam de forma distinta máquina e peça. Afetam acabamento, roçamento, calor, fixação, flexão e segurança.
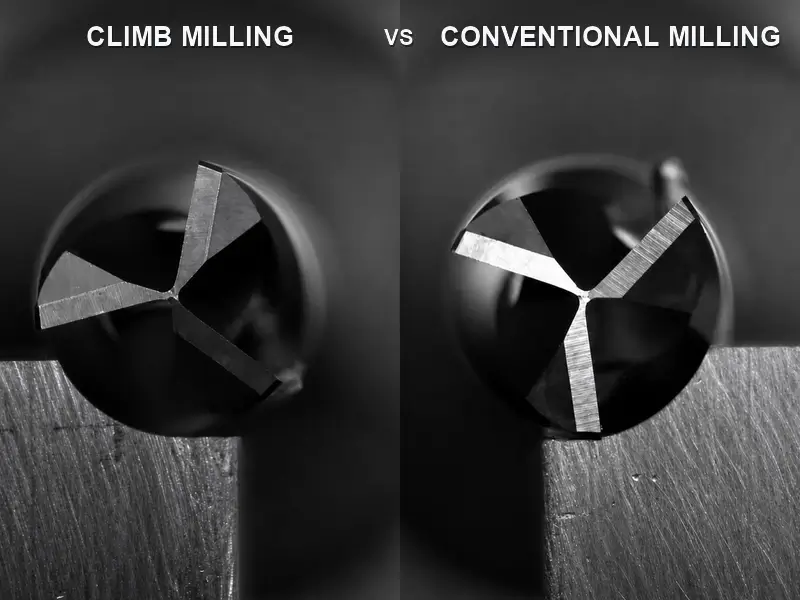
A diferença começa na formação da apara
Os termos descrevem a relação entre rotação e avanço na aresta em contacto.
Na fresagem concordante, a superfície da fresa no contacto move-se no sentido do avanço. O dente entra com espessura máxima ou quase máxima e a apara diminui até à saída.
Na discordante, a superfície no contacto move-se contra o avanço. O dente começa com espessura quase nula, roça ou sulca antes de cortar e a apara engrossa até à saída.
Não defina os métodos como «horário versus anti-horário». Uma fresa normal de corte à direita pode manter a rotação enquanto a trajetória muda. Num contorno exterior, inverter o percurso troca concordante e discordante. Num interior, o deslocamento que produz concordante inverte-se relativamente à parede exterior.
A evolução grossa-fina ou fina-grossa determina grande parte da comparação. A concordante carrega o dente mais bruscamente na entrada. A discordante aumenta o esforço gradualmente, mas passa mais tempo com espessura mínima.
Para identificar o sentido, pare num ponto da parede e desenhe a fresa como círculo. Marque a velocidade local da aresta pela rotação e depois o avanço. Setas no mesmo sentido no contacto indicam concordante; opostas, discordante. Repita ao passar de parede exterior para interior, mesmo sem mudar a rotação.
O método local evita um erro CAM comum: o centro pode percorrer o sentido horário no ecrã, mas o contacto muda se o contorno for interior. A direção pertence ao contacto ferramenta–peça, não à orientação aparente da forma completa.
Concordante e discordante de relance
| Aspeto | Fresagem concordante | Fresagem discordante | Implicação na decisão |
|---|---|---|---|
| Movimento do dente no contacto | Com o avanço | Contra o avanço | Identificar o lado envolvido, não apenas a rotação |
| Espessura da apara | Máxima na entrada, depois diminui | Começa quase nula e aumenta | A concordante reduz a entrada fina; a discordante suaviza o início do esforço |
| Deposição de aparas | Tende a deixar aparas atrás da fresa | Tende a levar aparas para a frente da fresa | A discordante pode aumentar o recorte com má evacuação |
| Tendência de esforço no modelo periférico habitual | Aproxima ferramenta e peça e inclui componente descendente | Opõe-se ao avanço e inclui componente ascendente | A concordante exige controlar folga; a discordante, fixação contra levantamento |
| Acabamento típico em CNC validada | Frequentemente primeira escolha | Pode roçar ou recortar, mas resolver um problema específico de estabilidade | Tratar o acabamento como evidência condicionada, não garantia |
| Limite da máquina | Adequado a movimento rígido com folga controlada | Base mais segura com folga nos fusos de avanço ou risco de autoavanço | O estado da máquina pode sobrepor-se a qualquer vantagem |
| Exceção de camada superficial | O dente atinge a camada externa com apara espessa | O dente pode aproximar-se por baixo da camada | Óxido grosseiro ou pele dura podem favorecer entrada discordante |
Os esforços são tendências do modelo periférico/horizontal documentado. Hélice, envolvimento, lado do contorno, porta-ferramentas, balanço e peça alteram a carga tridimensional completa. Use a tabela para orientar e avalie a montagem real.
Porque a concordante é geralmente o ponto de partida em CNC
As CNC modernas controlam normalmente os eixos com sistemas pré-carregados ou compensados que minimizam o movimento perdido. Nessas condições, a concordante oferece vários mecanismos úteis.
Primeiro, o dente corta apara real em vez de entrar com espessura quase nula. Reduz o roçamento da entrada discordante, importante em materiais que encruam ou tendem a polir a aresta.
Segundo, as aparas tendem a sair atrás da fresa, não à frente do dente seguinte. Reduz o recorte, embora ar, fluido e espaço continuem a determinar a saída real.
Terceiro, o esforço pode pressionar a peça contra o apoio em vez de a levantar. Pode ajudar em chapas bem apoiadas ou acabamento de fundos. Não compensa uma fixação fraca e pode prejudicar se dobrar uma parede fina para a ferramenta.
Quarto, menos roçamento e recorte favorecem frequentemente o acabamento concordante em CNC validada. Um caso documentado em alumínio 6061 descreve um lado limpo em concordante e aparas incrustadas em discordante. Aponta para fluxo e recorte, não prova que todo o alumínio deva ser fresado em concordante.
Desbaste e acabamento colocam questões diferentes. No desbaste podem dominar envolvimento estável, evacuação e carga. No acabamento importam mais superfície e recuperação elástica, pois pequena flexão torna-se erro final da parede. É razoável desbastar no sentido estável, deixar sobremedida controlada e validar separadamente a direção de acabamento.
Parta da concordante se todas estas condições se verificarem:
- a folga dos eixos está controlada;
- servos e acionamentos funcionam corretamente;
- porta-ferramentas, fuso, ferramenta e fixação resistem à carga de entrada;
- o material não tem óxido duro nem pele desconhecida;
- a evacuação mantém o corte livre;
- CAM mantém a direção onde o acabamento importa.
A folga marca um limite estrito de segurança
A folga é o movimento perdido entre comando ou volante e resposta real do eixo. Com fuso e porca gastos, a inversão atravessa uma zona onde o fuso roda sem ainda acionar positivamente a mesa.
O esforço concordante atua com o avanço. Se conseguir arrastar a mesa através da folga, a fresa pode tomar subitamente mais envolvimento do que o comandado. O eixo deixa de ser movido apenas pelo fuso; o corte ajuda a movê-lo. A descrição de oficina é clara: baixa o esforço no volante ao começar o autoavanço e a mesa pode saltar, lascar a ferramenta, danificar a peça ou pôr o operador em perigo.
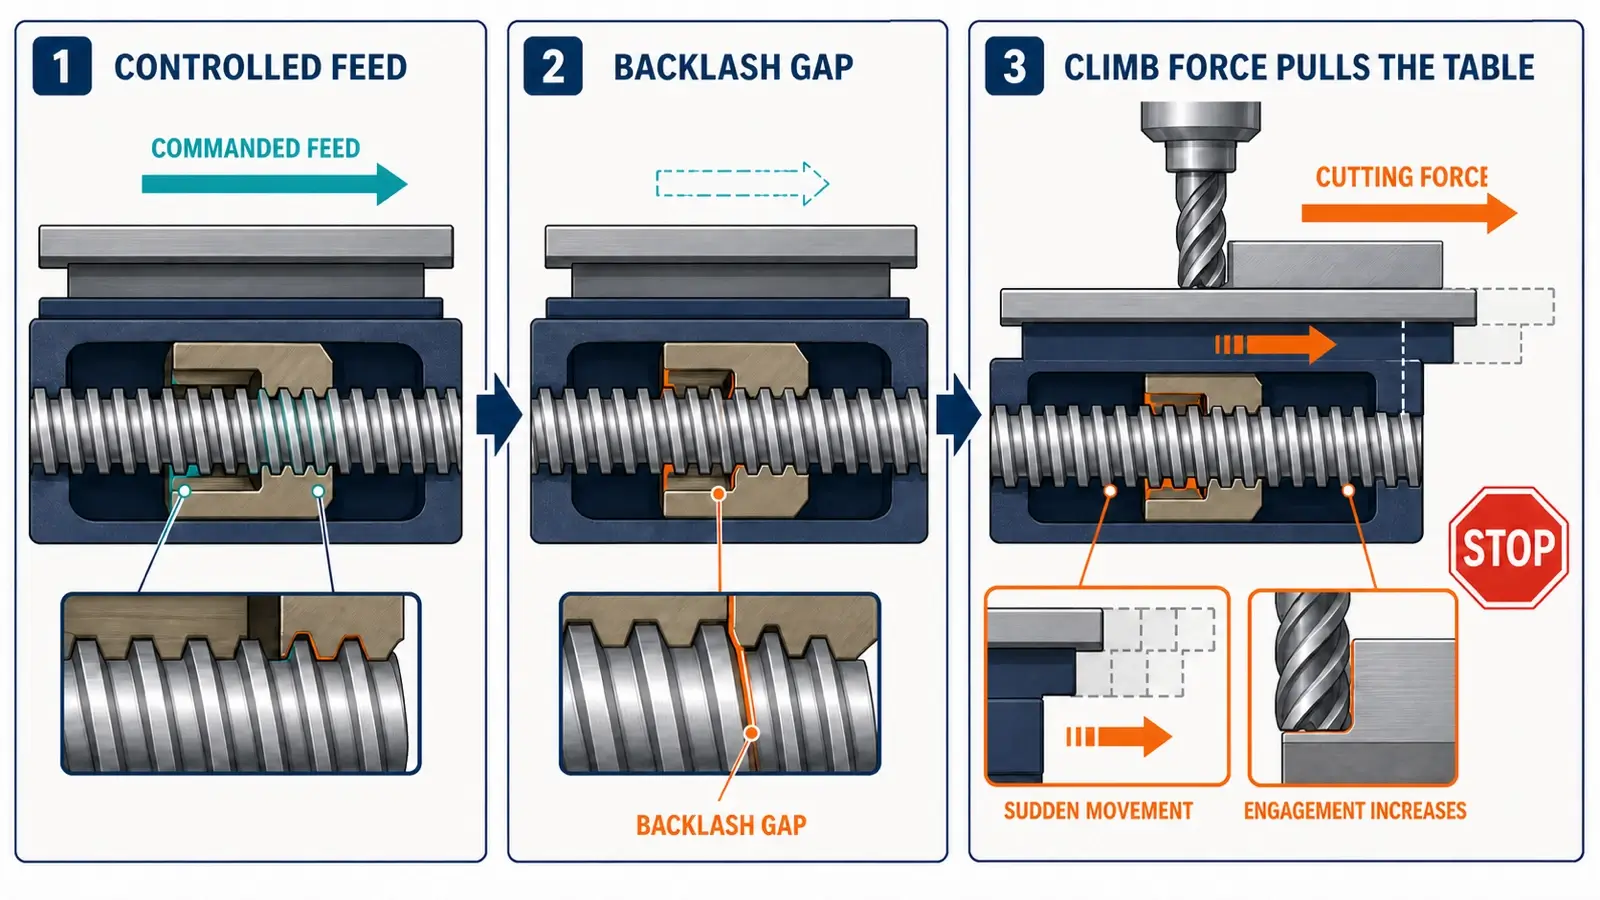
O esforço discordante opõe-se ao avanço. Na mesma máquina manual gasta tende a manter fuso e porca carregados contra um lado da folga. Por isso é a base tradicional sem controlo fiável da folga.
Não existe folga universalmente segura. O risco muda com diâmetro, arestas, envolvimento, profundidade, material, hélice, afiação, resistência da mesa, estado do fuso e controlo do operador. Um valor pequeno não certifica um corte pesado; uma passagem leve bem-sucedida não valida outra mais profunda.
Compensação por software e controlo mecânico são diferentes. Corrigir a posição na inversão não prova que o esforço não possa arrastar um sistema solto pela folga. Importa se o acionamento mantém controlo positivo durante todo o corte.
Por isso os conselhos não se transferem bem entre máquinas tipo Bridgeport. Uma folga semelhante pode ocultar diferenças de atrito das guias, estado do fuso, massa da mesa e carga do eixo. A validação pertence à máquina e operação concretas.
Antes de fresar em concordante numa máquina manual ou incerta:
- medir e compreender o movimento perdido de cada eixo;
- verificar eliminação eficaz da folga ou acionamento pré-carregado;
- verificar se a carga pode arrastar o eixo através do volante;
- usar bloqueios ou resistência da mesa apenas segundo o procedimento correto;
- não descobrir o autoavanço num corte de produção.
Se o volante ficar inesperadamente leve, o eixo saltar ou o envolvimento aumentar sem comando, pare. Não continue a avançar para ver se estabiliza.
Quando escolher deliberadamente a discordante
A folga é a razão mais clara, mas não a única.
Pele de fundição, bordo oxicortado, óxido ou camada endurecida podem favorecer a discordante. Na concordante, o dente atinge a camada com apara espessa e apoio do material posterior. Na discordante pode começar por baixo, no material mais macio, e alcançar a camada na saída. Depende da superfície e fresa, mas é uma exceção real à concordante em material limpo.
A discordante pode ajudar se a entrada brusca concordante excitar um sistema flexível. A espessura crescente desde quase zero suaviza o esforço. Não elimina inerentemente vibrações: roçamento e esforço ascendente podem criar outra instabilidade. A direção é uma variável diagnóstica válida.
Alguns usam uma passagem de repasse ou acabamento controlada em discordante para influenciar a flexão. É uma técnica específica, não uma receita. Lado da parede, percurso, sobremedida e flexão determinam se a aresta corta para a superfície-alvo ou se afasta.
Algumas ferramentas e operações exigem instruções próprias. Serras de rasgar, fresas de chavetas, ferramentas de forma e superfícies interrompidas devem seguir o fabricante e a máquina. Não generalize uma regra periférica a todos os corpos.
A força de corte é um vetor, não um slogan
«A concordante empurra para baixo e a discordante levanta» é apenas um ponto de partida.
A fresa recebe componentes tangenciais e radiais; a hélice acrescenta uma axial. Como dobram ferramenta e peça depende do lado envolvido e do percurso local.
Num fundo fino bem apoiado, o esforço descendente pode ajudar. Sobre uma cavidade pode fleti-lo. O ascendente pode levantar chapa ou puxá-la contra uma fixação. Nenhum nome substitui verificar o apoio.
Numa parede fina, determine se o esforço radial a afasta ou dobra para a ferramenta e considere também a flexão desta. O desbaste pode deixar sobremedida e escolher o sentido que reduza entalhes; o acabamento pode inverter na parede oposta para manter coerente o efeito da flexão.
Com fixação fraca, a tendência ascendente é problemática. A concordante também desloca peças se a fixação não resistir à carga horizontal. Resista a todas as componentes importantes, não apenas ao levantamento.
Com grande balanço, pequeno diâmetro ou ferramenta esbelta, a melhor apara teórica pode dar más dimensões se dominar a flexão radial. Reduza a causa —balanço, envolvimento, falta de rigidez ou geometria inadequada— em vez de confiar apenas na direção.
A geometria continua a importar
A direção não determina espaço, hélice, revestimento nem preparação. Discordante com boa evacuação pode superar concordante com acumulação; a concordante não torna uma fresa de aço com muitas arestas ideal para rasgar alumínio.
Confirme:
- corte à direita ou esquerda e rotação do fuso;
- geometria ascendente, descendente ou de compressão, quando aplicável;
- número de arestas e volume dos canais;
- hélice e tendência de esforço axial;
- afiação e estado dos cantos;
- batimento, porta-ferramentas e balanço;
- compatibilidade de revestimento e material;
- se se abrem rasgos, fresa lateralmente, faceja ou perfila.
A página «Fresas de metal duro integral» pode orientar entre famílias no planeamento. Não prova que geometria, revestimento ou direção sejam adequados; verifique os dados exatos.
Para abrir rasgos e perfilar perifericamente, uma fresa plana de metal duro é uma geometria a avaliar com material, envolvimento e evacuação.
Distinga «fresagem concordante» de «fresa de corte descendente». A primeira descreve avanço face à rotação; a segunda, geometria e direção axial das aparas/esforços. Confundi-las pode produzir uma trajetória bem designada que se comporte de outra forma.
Contornos interiores, exteriores, rasgos e direção CAM alternada
Num contorno exterior com fresa normal à direita, um percurso produz concordante; invertê-lo produz discordante. Numa parede interior de cavidade inverte-se a relação. Programe pelo lado envolvido e rotação, não memorizando «horário = concordante».
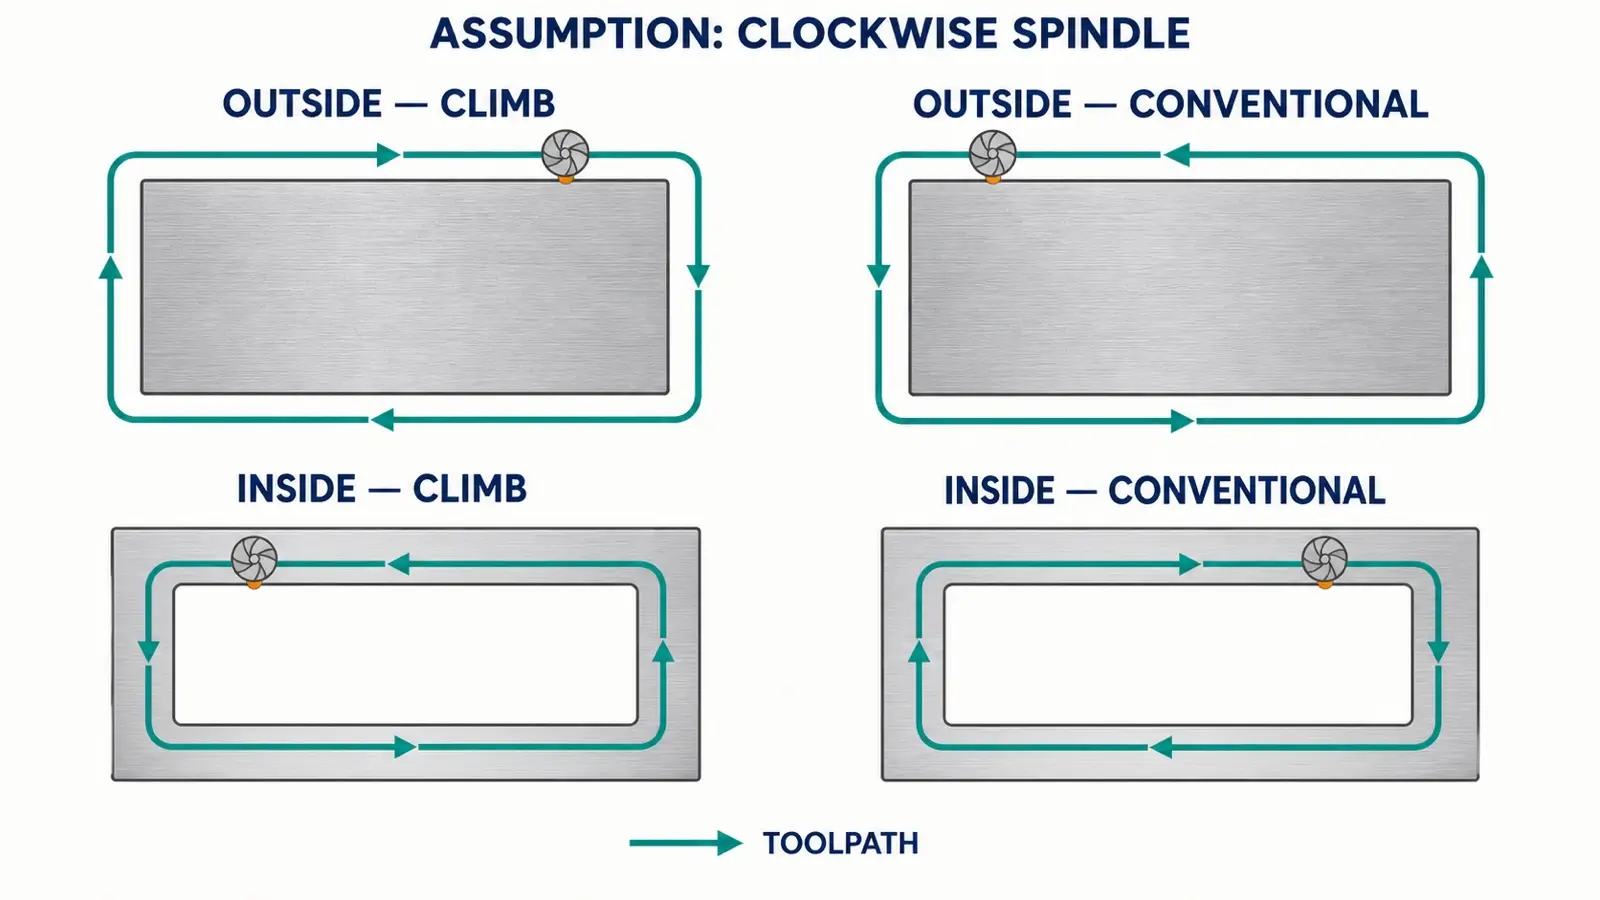
Num rasgo completo, um lado trabalha em concordante e o outro em discordante. Não é puramente um ou outro. Evacuação, arestas, equilíbrio radial e flexão são controlos mais úteis do que um único nome.
Em percursos adaptativos ou trocoidais, o envolvimento move-se em redor da fresa. CAM mantém normalmente o sentido ativo, mas entradas, ligações e cantos alteram a carga local. Inspecione a trajetória, não apenas o nome.
CAM alternado reduz percursos em vazio. Pode servir no desbaste, onde eficiência importa mais do que marcas uniformes. No acabamento, alternar pode mudar visivelmente textura, carga e flexão. Um sentido constante é geralmente mais fácil de validar numa superfície crítica.
Reveja entradas e saídas. Um contorno configurado concordante pode tocar em discordante numa ligação automática ou deixar marca de entrada. Coloque a entrada onde seja tolerável, atinja envolvimento estável antes da parede crítica e simule cantos e estreitamentos, não apenas a reta longa.
Com «manter ferramenta em baixo», «percurso mais curto» ou semelhante, verifique se é permitido inverter o corte. Poupar uma retirada pode ser útil, mas não deve sacrificar silenciosamente uma estratégia superficial validada.
Restos e limpezas exigem a mesma atenção. Um pequeno resto pode gerar muito mais envolvimento local do que a trajetória principal. O nome concordante não torna a entrada inofensiva.
Diagnosticar a direção antes de alterar tudo
Se a discordante deixar superfície arrastada ou marcada, examine onde são lançadas as aparas e se o dente seguinte as recorta. Melhore evacuação, verifique formação e compare uma passagem concordante controlada se a máquina for adequada.
Se a concordante agarrar ou o eixo saltar, trate como problema de folga ou controlo. Pare. Não reduza apenas o avanço até parecer menos violento: o autoavanço continua perigoso.
Se a concordante vibrar na entrada e a discordante estabilizar, reveja rigidez, envolvimento e entrada brusca de apara espessa. Reduza a causa e teste uma variável de cada vez. Uma montagem flexível não prova superioridade geral da discordante.
Se uma parede fina ficar cónica ou curva, identifique esforço radial e flexão nesse lado. Compare sobremedidas, direção e apoio. Inverter pode deslocar o erro em vez de o eliminar.
Se ambos os sentidos derem mau acabamento, a direção pode não ser a causa principal. Reveja batimento, desgaste, material aderente, recorte, porta-ferramentas, balanço, fixação, refrigeração e carga real.
Se a discordante gastar depressa ou polir a aresta, a entrada quase nula pode roçar. Confirme avanço por dente e estado antes de aumentar velocidade.
Se a concordante danificar óxido ou lascar na entrada, verifique se domina a camada e se convém discordante ou remoção separada do óxido.
Registe direção, lado, envolvimento radial e axial, RPM, avanço, ferramenta, balanço, material e sintoma. Altere uma variável de cada vez; caso contrário, o melhor acabamento não revela se resultou da direção, evacuação ou outro ajuste.
Conclusão
A concordante é o início normal em CNC rígida com folga controlada, material limpo, fixação segura e geometria adequada. Escolhe-se discordante se a folga permitir autoavanço, uma camada dura mudar a entrada ou esforços e flexão reais a favorecerem.
Escolha pela máquina e corte, não por um slogan. Identifique o lado, siga a apara, localize os esforços e pare imediatamente se a concordante arrastar um eixo além do avanço comandado.