










Fraisage en avalant ou en opposition : différences, risques et usages
Pour choisir entre avalant et opposition, partez de l’avalant sur une CNC rigide à jeu maîtrisé, avec bridage sûr, fraise adaptée et brut propre. Partez de l’opposition sur une machine ancienne ou manuelle si le jeu permet un entraînement spontané de l’axe, ou à l’entrée dans une calamine ou peau dure. Cette réponse n’est utile qu’après identification du côté engagé et de la direction des efforts.
L’avalant n’est pas automatiquement « professionnel », et l’opposition n’est pas obsolète. Les copeaux se forment en sens opposés, sont déposés différemment et chargent autrement machine et pièce. Cela affecte finition, frottement, chaleur, bridage, flexion et sécurité.
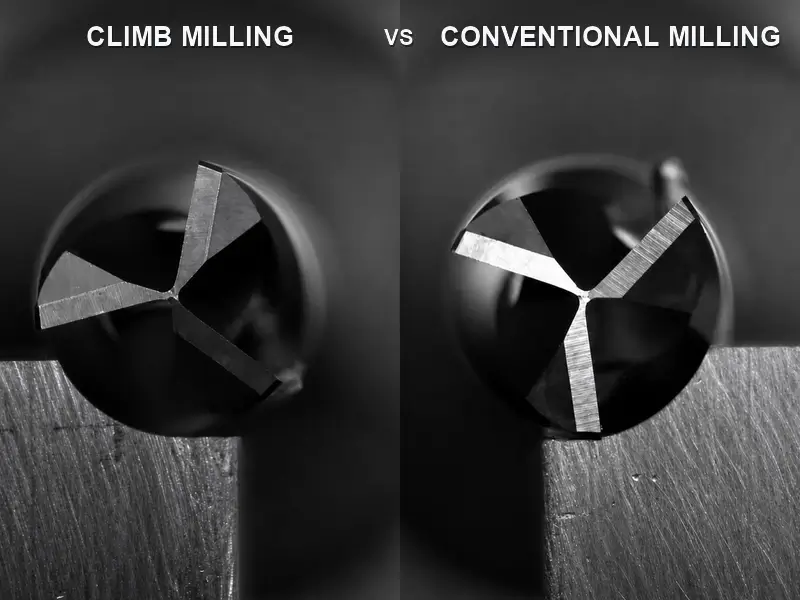
La différence commence à la formation du copeau
Ces termes décrivent le rapport entre rotation et avance à l’arête engagée.
En fraisage en avalant, la surface de la fraise au contact se déplace dans le sens de l’avance. La dent entre à une épaisseur maximale ou presque, puis le copeau s’amincit vers la sortie.
En opposition, la surface au contact se déplace contre l’avance. La dent commence à une épaisseur presque nulle, frotte ou laboure avant de couper, puis le copeau s’épaissit vers la sortie.
Ne définissez pas les méthodes par « horaire ou antihoraire ». Une fraise standard à coupe à droite peut conserver sa rotation tandis que la trajectoire change. Sur un contour extérieur, inverser la trajectoire échange avalant et opposition. Sur un contour intérieur, le déplacement produisant l’avalant s’inverse par rapport à la paroi extérieure.
L’évolution épais–fin ou fin–épais gouverne une grande partie de la comparaison. L’avalant charge la dent plus brutalement à l’entrée. L’opposition développe l’effort plus progressivement, mais reste plus longtemps à très faible épaisseur.
Pour identifier le sens, arrêtez-vous en un point de la paroi et dessinez la fraise comme un cercle. Marquez la vitesse locale de l’arête d’après la rotation, puis l’avance. Deux flèches de même sens au contact indiquent l’avalant ; opposées, elles indiquent l’opposition. Répétez au passage d’une paroi extérieure à intérieure, même si la rotation ne change pas.
Cette méthode locale évite une erreur CAM courante : la trajectoire du centre peut paraître horaire, mais le contact diffère si le contour est intérieur. Le sens appartient au contact outil–pièce, pas à l’orientation apparente de la forme entière.
Avalant et opposition en un coup d’œil
| Critère | Fraisage en avalant | Fraisage en opposition | Conséquence pour le choix |
|---|---|---|---|
| Mouvement de la dent au contact | Dans le sens de l’avance | Contre l’avance | Identifier le côté engagé, pas seulement la rotation |
| Épaisseur du copeau | Maximale à l’entrée, puis décroissante | Quasi nulle au départ, puis croissante | L’avalant réduit l’entrée à faible épaisseur ; l’opposition adoucit la montée d’effort |
| Dépôt des copeaux | Plutôt derrière la fraise | Plutôt transportés devant la fraise | L’opposition peut favoriser la recoupe si l’évacuation est mauvaise |
| Tendance d’effort du modèle périphérique courant | Rapproche outil et pièce, avec une composante descendante | S’oppose à l’avance, avec une composante montante | L’avalant exige la maîtrise du jeu ; l’opposition un bridage anti-soulèvement |
| Finition typique sur CNC qualifiée | Souvent le premier choix | Peut frotter ou recouper, mais résoudre un problème particulier de stabilité | Traiter la finition comme un indice conditionnel, pas une garantie |
| Limite machine | Adapté à un mouvement rigide à jeu maîtrisé | Base plus sûre avec jeu dans les vis ou risque d’entraînement spontané | L’état machine peut primer sur tous les autres avantages |
| Exception de couche superficielle | La dent frappe la couche externe à forte épaisseur | La dent peut approcher par-dessous la couche | Calamine ou peau dure peuvent favoriser l’entrée en opposition |
Les efforts décrits sont des tendances du modèle périphérique/horizontal documenté. Hélice, engagement, côté du contour, porte-outil, porte-à-faux et pièce modifient la charge tridimensionnelle complète. Utilisez le tableau pour cadrer le choix, puis évaluez le montage réel.
Pourquoi l’avalant est généralement le départ en CNC
Les CNC modernes contrôlent normalement les axes par des systèmes préchargés ou compensés qui minimisent le mouvement perdu. Dans ces conditions, l’avalant offre plusieurs mécanismes utiles.
D’abord, la dent forme immédiatement un vrai copeau au lieu d’entrer à épaisseur quasi nulle. Cela réduit le frottement de l’entrée en opposition, ce qui peut compter pour les matériaux écrouissables ou sujets au glaçage de l’arête.
Ensuite, les copeaux tendent à sortir derrière la fraise plutôt que devant la dent suivante. Cela réduit la recoupe, même si air, arrosage et espace déterminent toujours leur sortie réelle.
Troisièmement, la tendance d’effort peut presser la pièce sur son support plutôt que la soulever. Cela peut aider sur une plaque bien soutenue ou un fond à finir. Cela ne compense pas un montage faible et peut nuire si l’effort courbe une paroi mince vers l’outil.
Enfin, moins de frottement et de recoupe favorisent souvent la finition en avalant sur CNC qualifiée. Un cas documenté en aluminium 6061 décrit un côté propre en avalant et des copeaux incrustés en opposition. Cela oriente vers le flux et la recoupe, sans prouver que toute coupe d’aluminium doit être en avalant.
Ébauche et finition posent des questions différentes. En ébauche, stabilité d’engagement, évacuation et charge peuvent dominer. En finition, surface et retour élastique comptent davantage, car une faible flexion devient l’erreur finale de paroi. Il est raisonnable d’ébaucher dans le sens stable, de laisser une surépaisseur contrôlée et de qualifier séparément le sens de finition.
Partez de l’avalant si toutes ces conditions sont réunies :
- le jeu des axes est maîtrisé ;
- servos et entraînements fonctionnent correctement ;
- porte-outil, broche, outil et bridage sont assez rigides pour la charge d’entrée ;
- le brut ne présente ni calamine dure ni peau inconnue ;
- l’évacuation garde la coupe dégagée ;
- la CAM conserve le sens là où la finition compte.
Le jeu constitue une limite de sécurité stricte
Le jeu est le mouvement perdu entre commande ou volant et réponse réelle de l’axe. Avec une vis et un écrou usés, l’inversion traverse une zone où la vis tourne sans encore entraîner positivement la table.
L’effort en avalant agit dans le sens de l’avance. S’il peut tirer la table à travers le jeu, la fraise peut soudain prendre plus d’engagement que commandé. L’axe n’est plus déplacé seulement par la vis ; la coupe l’entraîne. Les descriptions d’atelier sont nettes : l’effort au volant baisse au début de l’auto-entraînement, puis la table peut bondir, casser l’arête, endommager la pièce ou mettre l’opérateur en danger.
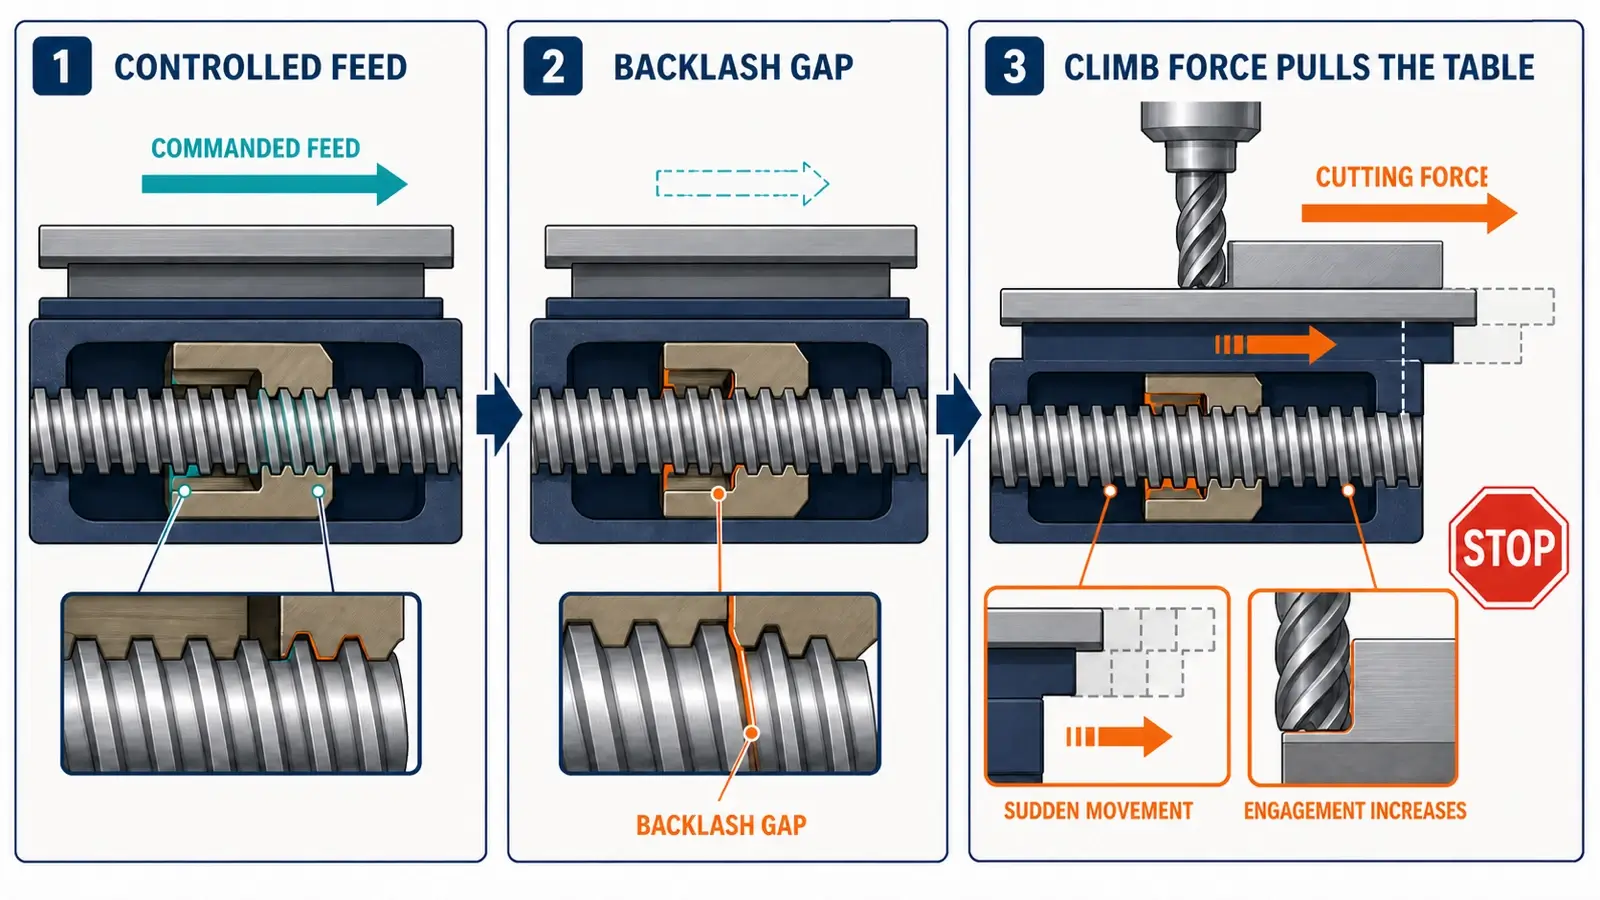
L’effort en opposition résiste à l’avance. Sur la même machine manuelle usée, il tend à maintenir vis et écrou chargés d’un côté du jeu. C’est pourquoi l’opposition est traditionnellement la base sans maîtrise fiable du jeu.
Il n’existe pas de jeu universellement sûr. Le risque varie avec diamètre, dents, engagement, profondeur, matériau, hélice, affûtage, résistance de table, état de vis et conduite. Une petite mesure ne certifie pas une coupe lourde ; une passe légère réussie ne valide pas une passe profonde.
Compensation logicielle et contrôle mécanique diffèrent. La commande peut corriger la position à l’inversion, sans prouver que l’effort ne peut pas tirer un mécanisme lâche à travers le jeu. Il faut savoir si l’entraînement maîtrise l’axe pendant toute la coupe.
Cela explique le mauvais transfert des conseils entre machines de type Bridgeport. Un jeu similaire au comparateur peut cacher des différences de frottement des glissières, de vis, de masse de table et de charge. La qualification appartient à la machine et à l’opération précises.
Avant l’avalant sur une machine manuelle ou incertaine :
- mesurer et comprendre le mouvement perdu de chaque axe ;
- vérifier l’existence d’un rattrapage efficace du jeu ou d’un entraînement préchargé ;
- vérifier si la charge de coupe peut entraîner l’axe via le volant ;
- utiliser blocages ou freinage de table uniquement selon la procédure correcte ;
- ne pas découvrir l’auto-entraînement lors d’une coupe de production.
Si le volant s’allège soudain, si l’axe bondit ou si l’engagement augmente sans commande, arrêtez. Ne poursuivez pas pour voir si cela se stabilise.
Quand choisir délibérément l’opposition
Le jeu est la raison la plus évidente, mais pas la seule.
Peau de fonderie, bord oxycoupé, calamine ou couche durcie peuvent favoriser l’opposition. En avalant, la dent frappe la couche au bout épais du copeau, soutenue par la matière derrière. En opposition, elle peut commencer dans le dessous plus tendre et atteindre la peau à la sortie. L’avantage dépend de la surface et de l’outil, mais constitue une vraie exception au départ en avalant sur brut propre.
L’opposition peut aider si l’entrée brutale en avalant excite un système souple. L’épaisseur croissant depuis presque zéro rend l’effort plus progressif. Elle n’est pas pour autant sans vibrations : frottement et effort montant peuvent créer d’autres instabilités. Le sens est donc une variable de diagnostic légitime.
Certains utilisent une passe à vide de rattrapage ou de finition en opposition pour influencer la flexion. C’est une technique liée à la géométrie, pas une recette. Côté de paroi, trajectoire, surépaisseur et flexion déterminent si l’arête coupe vers ou loin de la surface cible.
Certains outils et opérations exigent des consignes propres. Fraises-scies, fraises à rainurer, outils de forme et surfaces interrompues doivent suivre fabricant et machine. Ne généralisez pas une règle de fraisage périphérique à tous les corps d’outil.
L’effort de coupe est un vecteur, pas un slogan
« L’avalant pousse vers le bas, l’opposition soulève » n’est qu’un point de départ.
La fraise subit des composantes tangentielles et radiales ; l’hélice ajoute une composante axiale. Leur effet de flexion dépend du côté engagé et de la trajectoire locale.
Sur un fond mince bien soutenu, l’effort descendant peut aider. Au-dessus d’une cavité, il peut le fléchir. L’effort montant peut décoller une tôle de ses appuis ou la tirer contre une bride. Aucun terme ne remplace l’analyse du support.
Pour une paroi mince, déterminez si l’effort radial l’éloigne ou la courbe vers l’outil, puis ajoutez la flexion de l’outil. L’ébauche peut laisser une surépaisseur et choisir le sens limitant les entailles ; la finition peut inverser le sens sur la paroi opposée pour conserver un effet de flexion cohérent.
Avec un bridage faible, la tendance montante de l’opposition est problématique. L’avalant peut aussi déplacer la pièce si le montage ne résiste pas horizontalement. Résistez à toutes les composantes importantes, pas seulement au soulèvement.
À grand porte-à-faux, petit diamètre ou outil élancé, le meilleur copeau théorique peut encore donner de mauvaises dimensions si la flexion radiale domine. Corrigez la cause : sortie, engagement, manque de rigidité ou géométrie inadaptée, plutôt que de compter sur le sens seul.
La géométrie de l’outil compte toujours
Le sens ne détermine ni espace, ni hélice, ni revêtement, ni préparation. Une opposition bien évacuée peut dépasser un avalant qui bourre ; l’avalant ne rend pas idéale une fraise acier à nombreuses dents pour une rainure aluminium.
Confirmez :
- coupe à droite ou à gauche et rotation de broche ;
- géométrie à coupe ascendante, descendante ou à compression, si applicable ;
- nombre de dents et volume des poches à copeaux ;
- hélice et tendance d’effort axial ;
- affûtage et état des coins ;
- faux-rond, porte-outil et porte-à-faux ;
- compatibilité revêtement–matériau ;
- opération de rainurage, fraisage latéral, surfaçage ou profilage.
La page « Fraises en carbure monobloc » peut guider parmi les familles d’outils pendant la préparation. Elle ne prouve pas qu’une géométrie, un revêtement ou un sens convient ; vérifiez les données exactes.
Pour le rainurage et le profilage périphérique, une fraise en carbure à bout plat est une géométrie à évaluer avec le matériau, l’engagement et l’évacuation.
Distinguez « fraisage en avalant » et « fraise à coupe descendante ». Le premier décrit avance et rotation ; la seconde décrit goujures et direction axiale des copeaux/efforts. Les confondre peut produire une trajectoire bien étiquetée mais au comportement inattendu.
Contours intérieurs, extérieurs, rainures et sens CAM alternés
Sur un contour extérieur avec une fraise à droite standard, un sens produit l’avalant ; l’inverse produit l’opposition. Sur une paroi intérieure de poche, le rapport s’inverse. Programmez depuis le côté engagé et la rotation, sans mémoriser « horaire = avalant ».
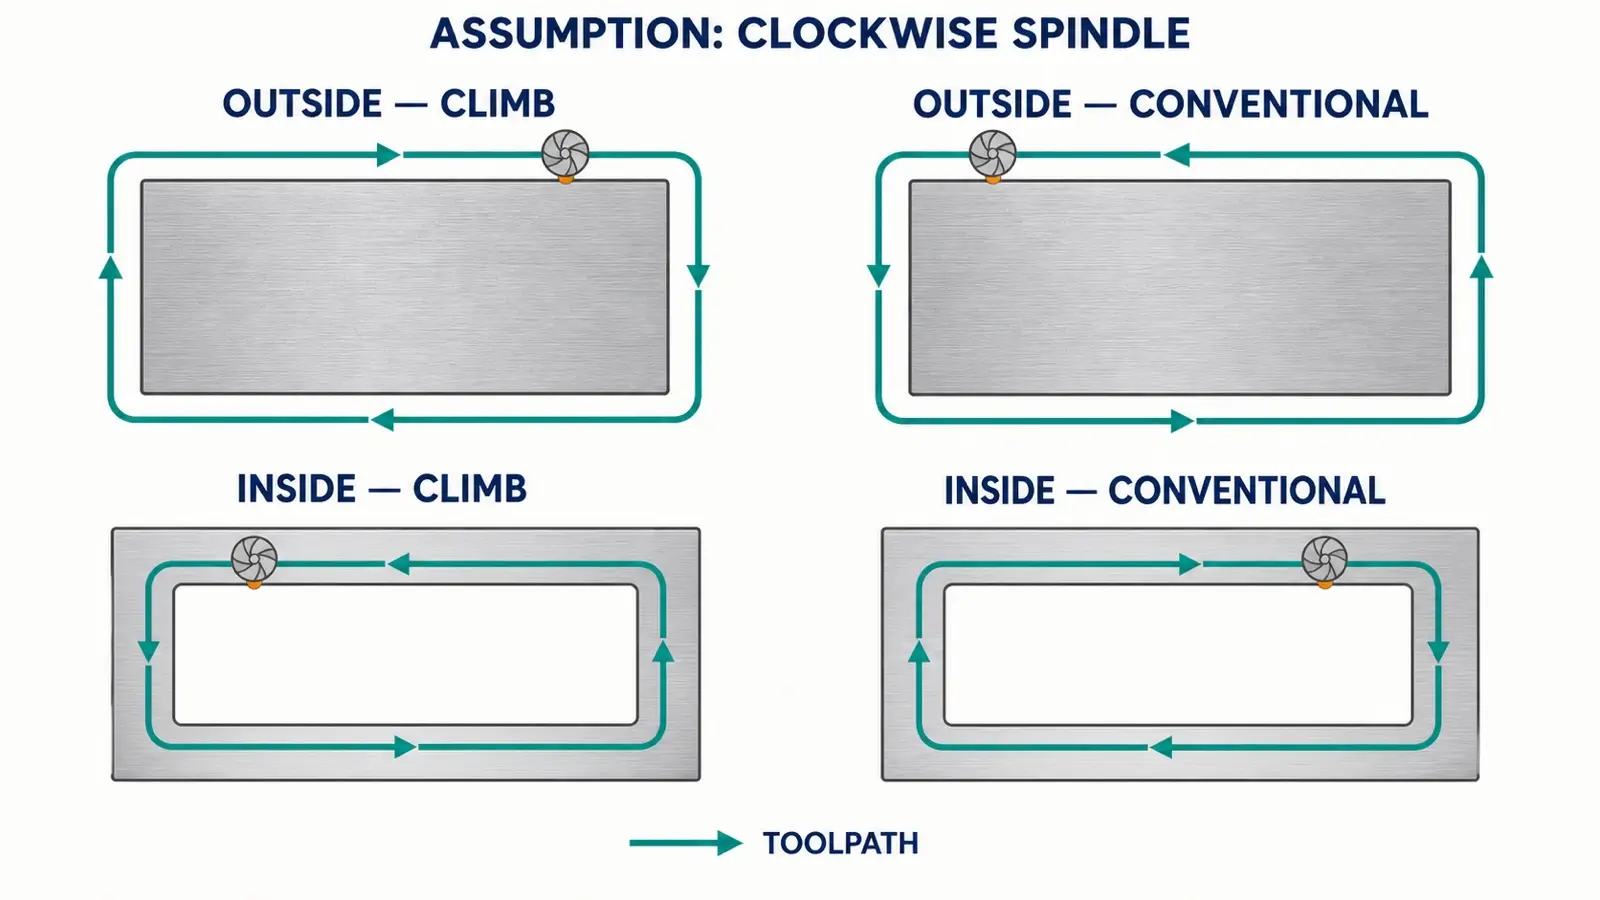
Dans une rainure pleine, un côté est en avalant et l’autre en opposition. La coupe n’est purement ni l’un ni l’autre. Évacuation, dents, équilibre radial et flexion sont plus utiles qu’une seule étiquette de sens.
En trajectoire adaptative ou trochoïdale, l’engagement se déplace autour de la fraise. La CAM maintient normalement le sens côté actif, mais entrées, liaisons et angles modifient la charge locale. Inspectez la trajectoire générée, pas seulement son nom.
La CAM à sens alternés réduit les déplacements hors coupe. Cela peut convenir à l’ébauche où l’efficacité prime sur des traces uniformes. En finition, l’alternance peut changer visiblement texture, charge et flexion. Un passage à sens constant est généralement plus facile à qualifier pour une surface critique.
Examinez aussi entrées et sorties. Une finition réglée en avalant peut toucher la paroi en opposition lors d’une liaison automatique ou laisser une marque d’entrée. Placez l’entrée là où elle est tolérable, atteignez un engagement stable avant la paroi critique et simulez angles et zones étroites, pas seulement la longue ligne droite.
Avec « garder l’outil en bas », « trajet le plus court » ou équivalent, vérifiez si l’inversion du sens est autorisée. Éviter un retrait peut être utile sans sacrifier silencieusement une stratégie de surface qualifiée.
Reprises de restes et nettoyages méritent la même attention. Une petite zone restante peut imposer bien plus d’engagement local que la trajectoire principale. L’étiquette avalant ne rend pas l’entrée inoffensive.
Diagnostiquer le sens avant de changer tous les paramètres
Si l’opposition laisse une surface étalée ou marquée de copeaux, observez leur projection et leur recoupe par la dent suivante. Améliorez l’évacuation, vérifiez la formation et comparez un avalant contrôlé si la machine convient.
Si l’avalant accroche ou fait bondir l’axe, traitez cela comme un problème de jeu ou de contrôle du mouvement. Arrêtez. Ne réduisez pas seulement l’avance pour atténuer le choc : l’auto-entraînement reste dangereux.
Si l’avalant vibre à l’entrée mais l’opposition est stable, examinez rigidité, engagement et entrée épaisse brutale. Réduisez la cause et retestez une variable à la fois. Un montage souple ne prouve pas la supériorité générale de l’opposition.
Si une paroi mince devient conique ou courbe, cartographiez effort radial et flexion de ce côté. Comparez surépaisseurs, sens et support. Inverser peut déplacer l’erreur plutôt que l’éliminer.
Si les deux sens finissent mal, le sens peut être secondaire. Vérifiez faux-rond, usure, matière rapportée, recoupe, porte-outil, sortie, bridage, arrosage et charge réelle du copeau.
Si l’opposition use rapidement ou polit l’arête, l’entrée à épaisseur quasi nulle peut frotter. Confirmez avance par dent et état d’arête avant d’augmenter la vitesse.
Si l’avalant abîme la calamine ou écaille l’arête à l’entrée, vérifiez si la couche domine et si une entrée en opposition ou un décalaminage séparé convient.
Consignez sens, côté engagé, engagements radial et axial, RPM, avance, outil, sortie, état matière et symptôme. Changez une variable à la fois ; sinon une meilleure finition ne révèle pas si le sens, l’évacuation ou un autre réglage l’a produite.
Conclusion
L’avalant est le départ normal sur CNC rigide à jeu maîtrisé, brut propre, bridage sûr et géométrie adaptée. L’opposition se choisit lorsque le jeu permet l’auto-entraînement, qu’une couche dure modifie l’entrée ou que les efforts et la flexion réels la favorisent.
Choisissez selon machine et coupe, pas selon un slogan. Identifiez le côté engagé, suivez le copeau, cartographiez les efforts et arrêtez immédiatement si l’avalant entraîne un axe au-delà de l’avance commandée.