










Fresado concordante o en oposición: diferencias, riesgos y usos
Para elegir entre concordancia y oposición, parta de concordancia en una CNC rígida con holgura controlada, fijación segura, fresa adecuada y material limpio. Parta de oposición en una máquina antigua o manual si la holgura permite autoavance del eje, o al entrar en cascarilla o piel dura. La respuesta solo sirve tras entender el lado en contacto y la dirección de la fuerza.
La concordancia no es automáticamente «profesional» ni la oposición está obsoleta. Forman y depositan virutas de modo distinto y cargan de forma diferente máquina y pieza. Afectan a acabado, rozamiento, calor, fijación, flexión y seguridad.
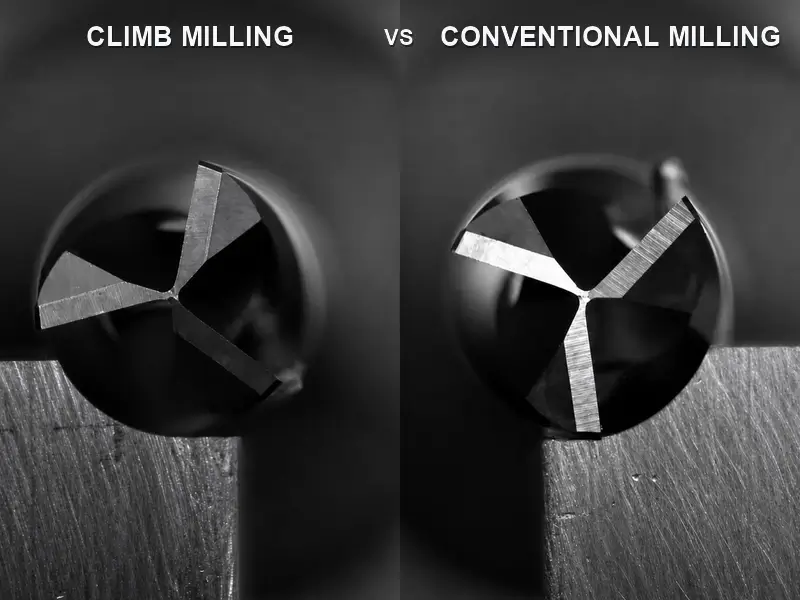
La diferencia empieza en la formación de viruta
Los términos describen la relación entre giro y avance en el filo en contacto.
En concordancia, la superficie de la fresa en contacto se mueve en el sentido del avance. El diente entra con espesor máximo o casi máximo y la viruta disminuye hacia la salida.
En oposición, la superficie en contacto se mueve contra el avance. El diente empieza con espesor casi nulo, roza o ara antes de cortar y la viruta engrosa hacia la salida.
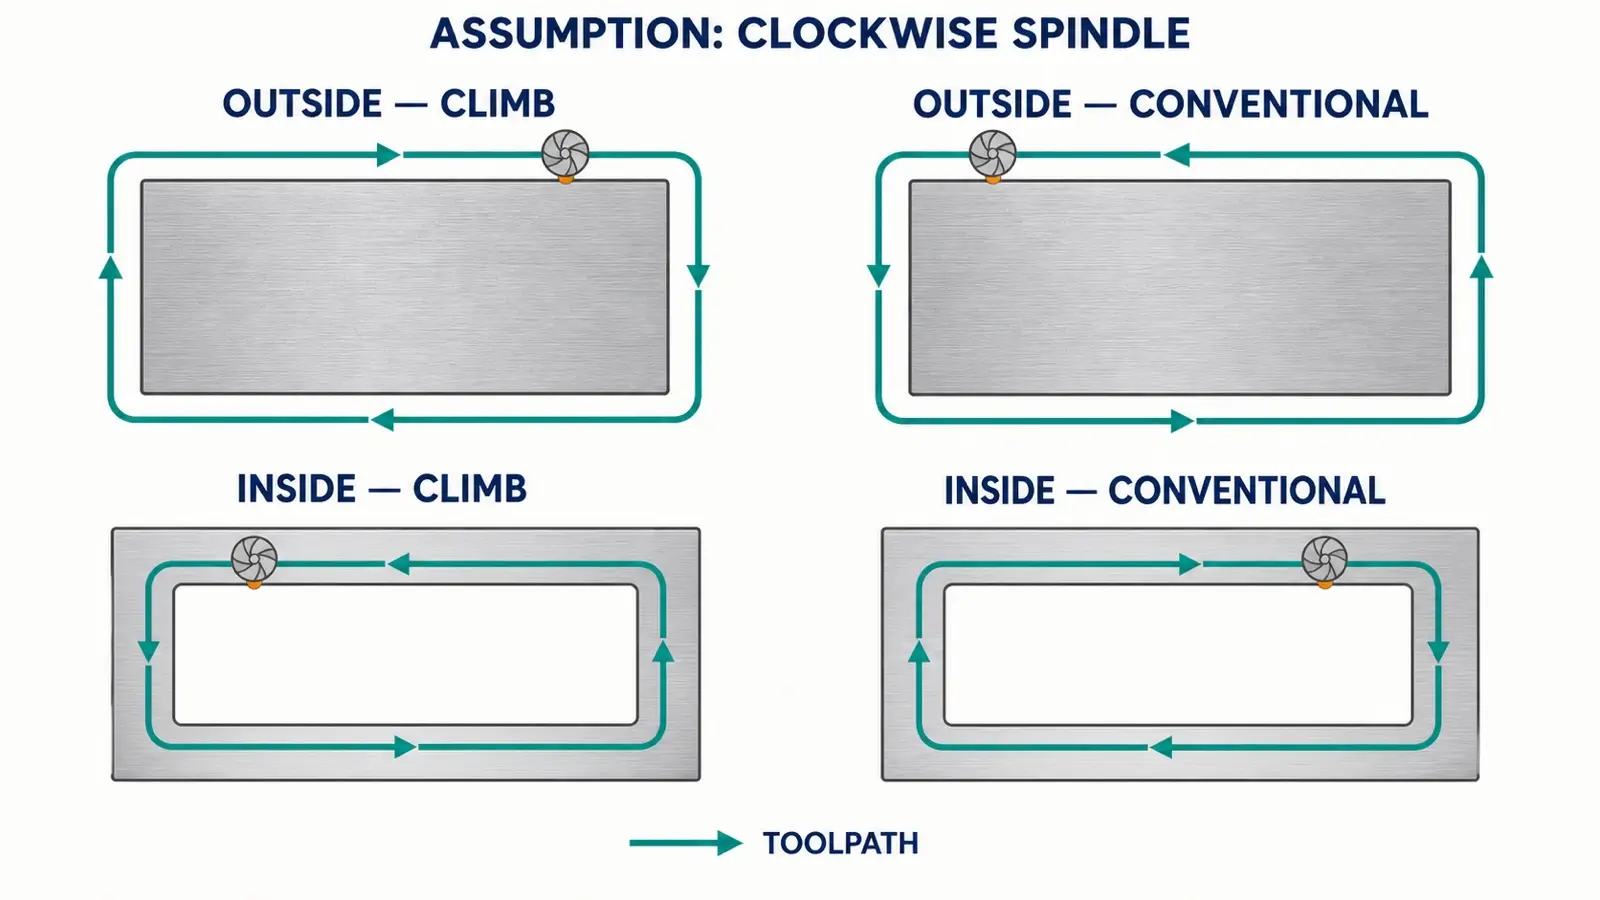
No defina los métodos como «horario frente a antihorario». Una fresa estándar de corte a derechas puede mantener el giro mientras cambia la trayectoria. En un contorno exterior, invertir el recorrido intercambia concordancia y oposición. En uno interior, el desplazamiento que produce concordancia se invierte respecto a la pared exterior.
La evolución gruesa-fina o fina-gruesa determina gran parte de la comparación. La concordancia carga el diente más bruscamente al entrar. La oposición aumenta la fuerza gradualmente, pero pasa más tiempo con espesor mínimo.
Para identificar el sentido, deténgase en un punto de pared y dibuje la fresa como círculo. Marque la velocidad local del filo según el giro y luego el avance. Flechas iguales en el contacto indican concordancia; opuestas, oposición. Repita al pasar de pared exterior a interior, aunque el giro no cambie.
El método local evita un error CAM habitual: el centro puede recorrer sentido horario en pantalla, pero el contacto cambia si el contorno es interior. La dirección corresponde al contacto herramienta-pieza, no a la orientación aparente de la forma completa.
Concordancia y oposición de un vistazo
| Aspecto | Fresado concordante | Fresado en oposición | Implicación para decidir |
|---|---|---|---|
| Movimiento del diente en contacto | Con el avance | Contra el avance | Identificar el lado en contacto, no solo el giro |
| Espesor de viruta | Máxima al entrar, después disminuye | Empieza casi nula y aumenta | La concordancia reduce la entrada fina; la oposición suaviza el inicio de fuerza |
| Deposición de viruta | Tiende a dejar viruta detrás de la fresa | Tiende a llevar viruta delante de la fresa | La oposición puede aumentar el recorte con mala evacuación |
| Tendencia de fuerza del modelo periférico habitual | Acerca herramienta y pieza e incluye componente descendente | Se opone al avance e incluye componente ascendente | La concordancia exige controlar holgura; la oposición, fijación contra levantamiento |
| Acabado típico en CNC validada | A menudo primera elección | Puede rozar o recortar, pero resolver un problema específico de estabilidad | Tratar el acabado como evidencia condicionada, no garantía |
| Límite de máquina | Adecuado para movimiento rígido con holgura controlada | Base más segura con holgura en husillos de avance o riesgo de autoavance | El estado de máquina puede imponerse a cualquier ventaja |
| Excepción de capa superficial | El diente golpea la capa externa con viruta gruesa | El diente puede acercarse desde debajo de la capa | Cascarilla o piel dura pueden favorecer entrada en oposición |
Las fuerzas son tendencias del modelo periférico/horizontal documentado. Hélice, contacto, lado de contorno, portaherramientas, voladizo y pieza cambian la carga tridimensional completa. Use la tabla para orientar y evalúe el montaje real.
Por qué la concordancia suele ser el punto de partida en CNC
Las CNC modernas suelen controlar ejes con sistemas precargados o compensados que minimizan el movimiento perdido. En esas condiciones, la concordancia ofrece varios mecanismos útiles.
Primero, el diente corta viruta real en vez de entrar con espesor casi nulo. Reduce el rozamiento de entrada en oposición, importante en materiales que endurecen por deformación o tienden a pulir el filo.
Segundo, la viruta tiende a salir detrás de la fresa, no delante del siguiente diente. Reduce el recorte, aunque aire, refrigerante y espacio siguen determinando la salida real.
Tercero, la fuerza puede presionar la pieza hacia su apoyo en vez de levantarla. Puede ayudar en placas bien apoyadas o acabado de fondos. No compensa una fijación débil y puede perjudicar si dobla una pared delgada hacia la herramienta.
Cuarto, menos rozamiento y recorte suelen mejorar el acabado concordante en CNC validada. Un caso documentado en aluminio 6061 describe un lado limpio en concordancia y virutas incrustadas en oposición. Apunta a flujo y recorte, no demuestra que todo aluminio deba fresarse en concordancia.
Desbaste y acabado plantean cuestiones distintas. En desbaste pueden dominar contacto estable, evacuación y carga. En acabado importan más superficie y recuperación elástica, porque una pequeña flexión se convierte en error final de pared. Es razonable desbastar en el sentido estable, dejar demasía controlada y validar aparte la dirección de acabado.
Parta de concordancia si se cumplen todas estas condiciones:
- la holgura de ejes está controlada;
- servos y accionamientos funcionan correctamente;
- portaherramientas, husillo, herramienta y fijación resisten la carga de entrada;
- el material no presenta cascarilla dura ni piel desconocida;
- la evacuación mantiene libre el corte;
- CAM mantiene la dirección donde importa el acabado.
La holgura marca un límite estricto de seguridad
La holgura es el movimiento perdido entre orden o volante y respuesta real del eje. Con husillo y tuerca desgastados, la inversión atraviesa una zona donde gira el husillo sin impulsar aún positivamente la mesa.
La fuerza concordante actúa con el avance. Si puede arrastrar la mesa a través de la holgura, la fresa puede tomar de repente más contacto del ordenado. El eje ya no avanza solo por el husillo; el corte lo mueve. En taller se describe claramente: baja el esfuerzo del volante al empezar el autoavance y después la mesa puede saltar, astillar la herramienta, dañar la pieza o poner en peligro al operario.
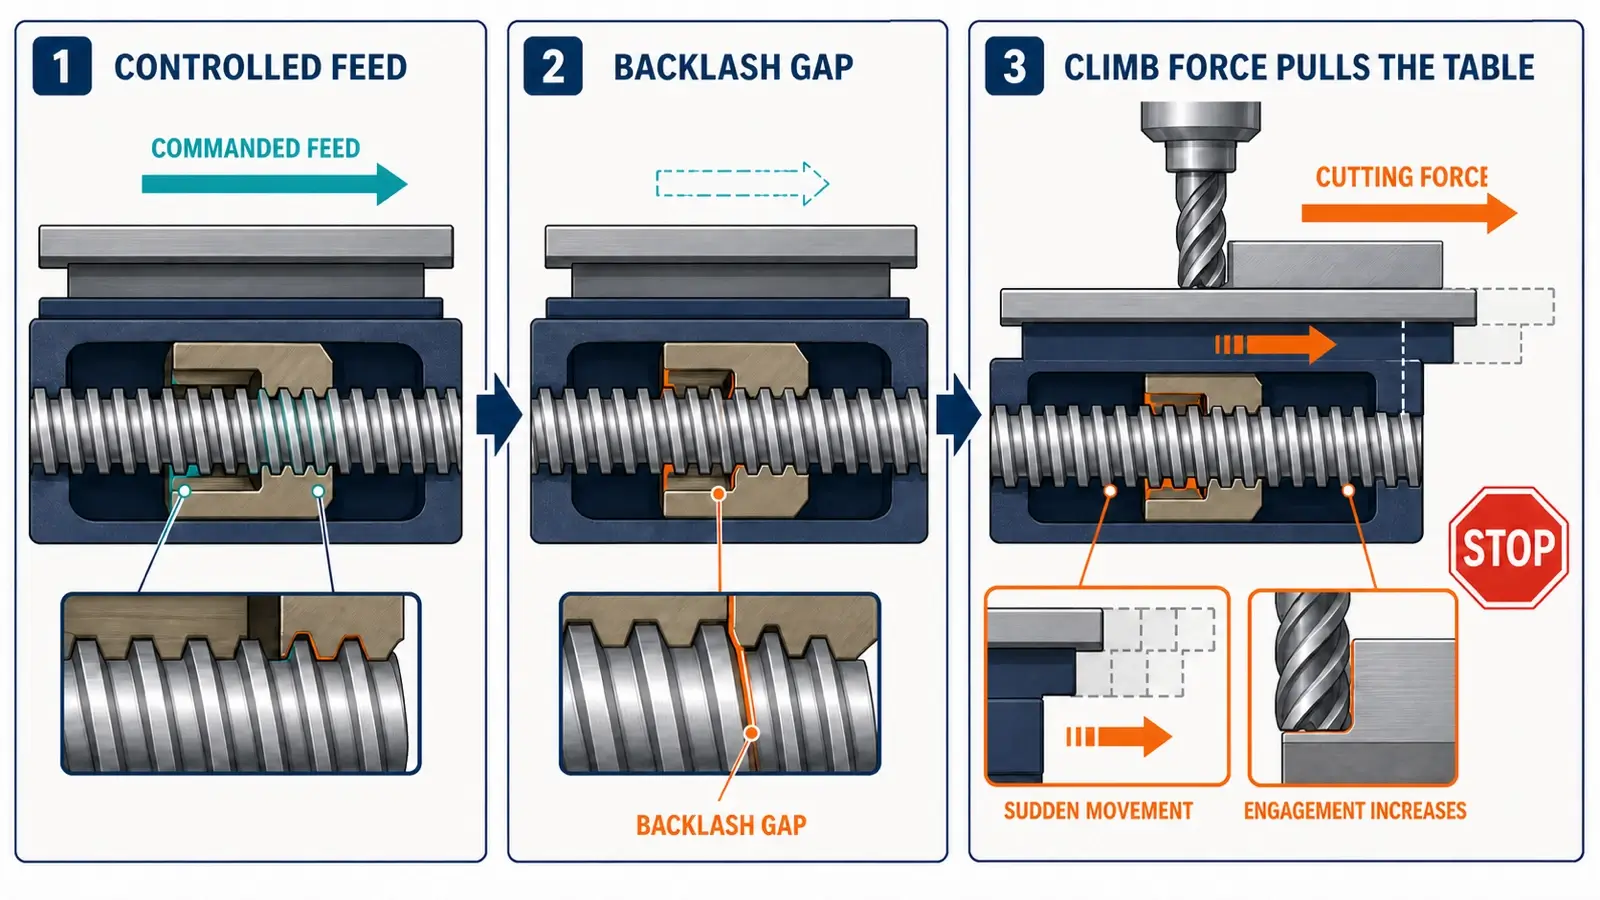
La fuerza en oposición resiste al avance. En la misma máquina manual desgastada tiende a mantener husillo y tuerca cargados contra un lado de la holgura. Por eso es la base tradicional sin control fiable de holgura.
No existe una holgura universalmente segura. El riesgo cambia con diámetro, filos, contacto, profundidad, material, hélice, afilado, resistencia de mesa, estado del husillo y control del operario. Un valor pequeño no certifica un corte pesado; una pasada ligera exitosa no valida otra más profunda.
Compensación por software y control mecánico son distintos. Corregir la posición al invertir no demuestra que la fuerza no pueda arrastrar un sistema suelto por la holgura. Importa si el accionamiento mantiene control positivo durante todo el corte.
Por eso no se transfieren bien los consejos entre máquinas tipo Bridgeport. Una holgura similar puede ocultar distinta fricción de guías, estado del husillo, masa de mesa y carga de eje. La validación corresponde a la máquina y operación concretas.
Antes de fresar en concordancia en una máquina manual o incierta:
- medir y comprender el movimiento perdido de cada eje;
- verificar eliminación eficaz de holgura o accionamiento precargado;
- comprobar si la carga puede arrastrar el eje a través del volante;
- usar bloqueos o resistencia de mesa solo según el procedimiento correcto;
- no descubrir el autoavance mediante un corte de producción.
Si el volante se aligera inesperadamente, el eje salta o el contacto aumenta sin orden, pare. No siga avanzando para ver si se estabiliza.
Cuándo elegir deliberadamente la oposición
La holgura es la razón más clara, pero no la única.
Piel de fundición, borde oxicortado, cascarilla o capa endurecida pueden favorecer la oposición. En concordancia, el diente golpea la capa con viruta gruesa y apoyo del material posterior. En oposición puede empezar debajo, en material más blando, y alcanzar la capa al salir. Depende de superficie y fresa, pero es una excepción real a la concordancia en material limpio.
La oposición puede ayudar si la entrada brusca concordante excita un sistema flexible. El espesor creciente desde casi cero suaviza el esfuerzo. No elimina inherentemente vibraciones: rozamiento y fuerza ascendente pueden desestabilizar de otra forma. La dirección es una variable diagnóstica válida.
Algunos usan una pasada de repaso o acabado controlada en oposición para influir en la flexión. Es una técnica específica, no una receta. Lado de pared, recorrido, demasía y flexión determinan si el filo corta hacia la superficie objetivo o se aleja.
Algunas herramientas y operaciones requieren instrucciones propias. Sierras de ranurar, fresas de chaveteros, herramientas de forma y superficies interrumpidas deben seguir al fabricante y la máquina. No generalice una regla periférica a todo cuerpo.
La fuerza de corte es un vector, no un eslogan
«La concordancia empuja abajo y la oposición levanta» es solo un punto de partida.
La fresa recibe componentes tangenciales y radiales; la hélice añade una axial. Cómo doblan herramienta y pieza depende del lado en contacto y del recorrido local.
En un fondo delgado bien apoyado, la fuerza descendente puede ayudar. Sobre una cavidad puede flexionarlo. La ascendente puede levantar chapa o tirarla contra una brida. Ninguna etiqueta sustituye comprobar el apoyo.
En pared delgada, determine si la fuerza radial la aleja o dobla hacia la herramienta y considere también la flexión de esta. El desbaste puede dejar demasía y elegir el sentido que reduzca muescas; el acabado puede invertir en la pared opuesta para mantener coherente el efecto de flexión.
Con fijación débil, la tendencia ascendente es problemática. La concordancia también desplaza piezas si la fijación no resiste carga horizontal. Asegure todas las componentes importantes, no solo el levantamiento.
Con gran voladizo, diámetro pequeño o herramienta esbelta, la mejor viruta teórica puede dar malas dimensiones si domina la flexión radial. Reduzca la causa —voladizo, contacto, falta de rigidez o geometría inadecuada— en vez de confiar solo en la dirección.
La geometría sigue importando
La dirección no determina espacio, hélice, recubrimiento ni preparación. Oposición con buena evacuación puede superar concordancia con atasco; la concordancia no convierte una fresa de acero con muchos filos en ideal para ranurar aluminio.
Confirme:
- corte a derechas o izquierdas y giro del husillo;
- geometría ascendente, descendente o de compresión, cuando corresponda;
- número de filos y volumen de canales;
- hélice y tendencia de fuerza axial;
- afilado y estado de esquinas;
- descentramiento, portaherramientas y voladizo;
- compatibilidad de recubrimiento y material;
- si se ranura, fresa lateralmente, planea o perfila.
La página «Fresas de metal duro integral» puede orientar entre familias al planificar. No demuestra que geometría, recubrimiento o dirección sean adecuados; verifique los datos concretos.
Para ranurar y perfilar periféricamente, una fresa plana de metal duro es una geometría que debe evaluarse junto con material, contacto y evacuación.
Distinga «fresado concordante» de «fresa de corte descendente». El primero describe avance respecto al giro; la segunda, geometría y dirección axial de viruta/fuerza. Confundirlos puede producir una trayectoria bien etiquetada que se comporte de otro modo.
Contornos interiores, exteriores, ranuras y dirección CAM alterna
En un contorno exterior con fresa estándar a derechas, un recorrido produce concordancia; invertirlo produce oposición. En una pared interior de cavidad se invierte la relación. Programe según lado en contacto y giro, no memorizando «horario = concordancia».
En una ranura completa, un lado trabaja en concordancia y el otro en oposición. No es puramente uno u otro. Evacuación, filos, equilibrio radial y flexión son controles más útiles que una sola etiqueta.
En recorridos adaptativos o trocoidales, el contacto se mueve alrededor de la fresa. CAM suele mantener el sentido activo, pero entradas, enlaces y esquinas alteran la carga local. Inspeccione la trayectoria, no solo su nombre.
CAM alterno reduce recorridos en vacío. Puede servir en desbaste, donde importa más eficiencia que marcas uniformes. En acabado, alternar cambia textura, carga y flexión de forma visible. Un sentido constante suele ser más fácil de validar si importa la superficie.
Revise entradas y salidas. Un contorno configurado concordante puede tocar en oposición mediante un enlace automático o dejar marca de entrada. Sitúe la entrada donde se tolere, alcance contacto estable antes de la pared crítica y simule esquinas y estrechamientos, no solo la recta larga.
Con «mantener herramienta abajo», «recorrido más corto» o similares, compruebe si se permite invertir el corte. Ahorrar una retirada puede servir, pero no debe sacrificar silenciosamente una estrategia superficial validada.
Restos y limpiezas necesitan la misma atención. Un resto mínimo puede generar mucho más contacto local que la trayectoria principal. La etiqueta concordante no vuelve inocua la entrada.
Diagnosticar la dirección antes de cambiar todo
Si la oposición deja superficie embadurnada o marcada, examine dónde se lanzan las virutas y si el siguiente diente las recorta. Mejore evacuación, verifique formación y compare una pasada concordante controlada si la máquina es apta.
Si la concordancia engancha o el eje salta, trátelo como problema de holgura o control. Pare. No reduzca simplemente avance hasta que parezca menos violento: el autoavance sigue siendo peligroso.
Si la concordancia vibra al entrar y la oposición se estabiliza, revise rigidez, contacto y entrada brusca de viruta gruesa. Reduzca la causa y pruebe una variable cada vez. Un montaje flexible no prueba superioridad general de la oposición.
Si una pared delgada queda cónica o curvada, ubique fuerza radial y flexión en ese lado. Compare demasías, dirección y apoyo. Invertir puede desplazar el error en vez de eliminarlo.
Si ambos sentidos dan mal acabado, la dirección puede no ser la causa principal. Revise descentramiento, desgaste, material adherido, recorte, portaherramientas, voladizo, fijación, refrigeración y carga real.
Si la oposición desgasta rápido o pule el filo, la entrada casi nula puede rozar. Confirme avance por diente y estado antes de subir velocidad.
Si la concordancia daña cascarilla o astilla al entrar, pruebe si domina la capa y conviene oposición o retirada de cascarilla separada.
Registre dirección, lado, contacto radial y axial, RPM, avance, herramienta, voladizo, material y síntoma. Cambie una variable cada vez; si no, el mejor acabado no revela si lo causó dirección, evacuación u otro ajuste.
Conclusión
La concordancia es el inicio normal en CNC rígida con holgura controlada, material limpio, fijación segura y geometría adecuada. Se elige oposición si la holgura permite autoavance, una capa dura cambia la entrada o fuerzas y flexión reales la favorecen.
Elija según máquina y corte, no un eslogan. Identifique el lado, siga la viruta, ubique fuerzas y pare inmediatamente si la concordancia arrastra un eje más allá del avance ordenado.