










Gleichlauf- oder Gegenlauffräsen: Unterschiede, Risiken und Einsatz
Beginnen Sie beim Vergleich von Gleichlauf und Gegenlauf auf einer steifen CNC-Maschine mit kontrolliertem Umkehrspiel, sicherer Spannung, geeignetem Fräser und sauberem Rohmaterial im Gleichlauf. Auf älteren oder manuellen Maschinen, deren Spiel ein selbsttätiges Einziehen der Achse erlaubt, oder beim Eintritt durch harte Zunder- bzw. Randschichten ist Gegenlauf der Ausgangspunkt. Diese Antwort ist erst nutzbar, wenn Eingriffsseite und Kraftrichtung bekannt sind.
Gleichlauf ist nicht automatisch „professionell“, Gegenlauf nicht veraltet. Beide bilden Späne in entgegengesetzter Richtung, verteilen sie anders und belasten Maschine und Werkstück unterschiedlich. Das beeinflusst Oberfläche, Reiben, Wärme, Spannung, Durchbiegung und Sicherheit.
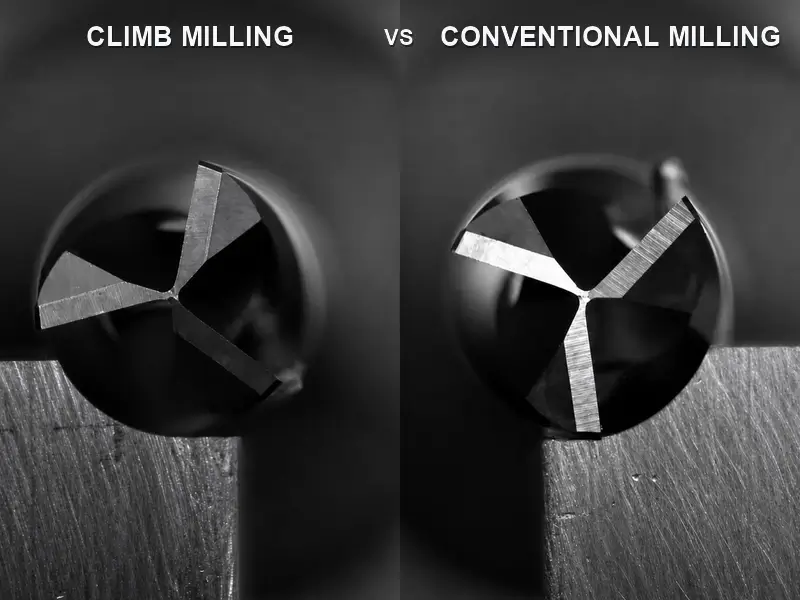
Der Unterschied beginnt bei der Spanbildung
Die Begriffe beschreiben die Beziehung zwischen Fräserdrehung und Vorschub an der eingreifenden Schneide.
Beim Gleichlauffräsen bewegt sich die Fräseroberfläche am Kontaktpunkt in Vorschubrichtung. Der Zahn tritt mit maximaler oder nahezu maximaler Spandicke ein; zum Austritt wird der Span dünner.
Beim Gegenlauffräsen bewegt sich die Oberfläche am Eingriff entgegen dem Vorschub. Der Zahn beginnt bei nahezu null Spandicke, reibt oder pflügt bis zum Schneidbeginn, und der Span wird zum Austritt dicker.
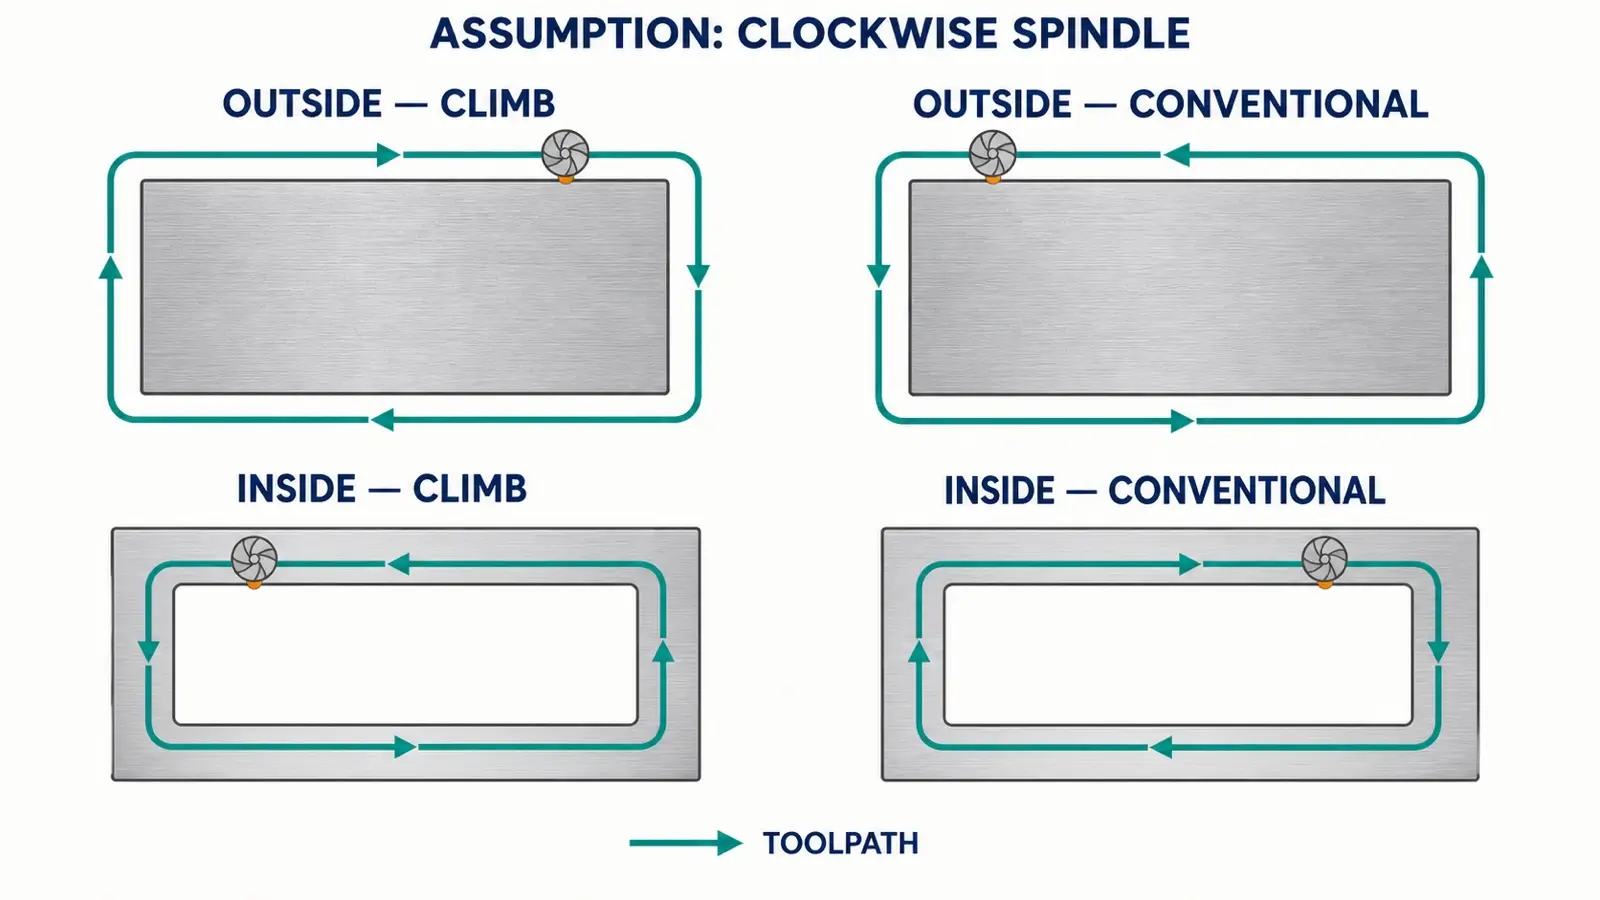
Definieren Sie die Verfahren nicht als „Uhrzeigersinn gegen Gegenuhrzeigersinn“. Ein üblicher rechtsgängiger Schaftfräser kann seine Spindeldrehrichtung beibehalten, während sich die Bahnrichtung ändert. An einer Außenkontur tauscht die Bahnumkehr Gleichlauf und Gegenlauf. An einer Innenkontur kehrt sich die physische Fahrtrichtung für Gleichlauf gegenüber der Außenwand um.
Dick-zu-dünn gegenüber dünn-zu-dick bestimmt den Vergleich wesentlich. Gleichlauf belastet den Zahn beim Eintritt abrupter. Gegenlauf baut die Kraft allmählicher auf, verbringt aber mehr Eintrittszeit bei sehr geringer Spandicke.
Halten Sie zur Richtungsbestimmung an einem Wandpunkt inne und zeichnen Sie den Fräser als Kreis. Markieren Sie aus der Spindeldrehung die lokale Umfangsgeschwindigkeit der eingreifenden Schneide und dann den Vorschub. Zeigen die Pfeile am Kontakt gleichgerichtet, ist es Gleichlauf; gegengerichtet bedeutet Gegenlauf. Wiederholen Sie die Prüfung beim Wechsel von Außen- zu Innenwand, auch bei unveränderter Spindeldrehung.
Diese lokale Methode verhindert einen häufigen CAM-Fehler: Die Mittelpunktsbahn kann am Bildschirm im Uhrzeigersinn verlaufen, während sich der tatsächliche Schneideneingriff wegen Innen- statt Außenkontur anders verhält. Die Richtung gehört zum Werkzeug-Werkstück-Kontakt, nicht zur scheinbaren Orientierung der Gesamtform.
Gleichlauf und Gegenlauf im Überblick
| Aspekt | Gleichlauffräsen | Gegenlauffräsen | Bedeutung für die Entscheidung |
|---|---|---|---|
| Zahnbewegung am Eingriff | Mit dem Vorschub | Gegen den Vorschub | Eingriffsseite bestimmen, nicht nur Spindeldrehung |
| Spandicke | Beim Eintritt maximal, dann abnehmend | Beginnt nahe null und steigt | Gleichlauf verkürzt die dünne Eintrittsphase; Gegenlauf mildert den Kraftanstieg |
| Spanablage | Tendenziell hinter dem Fräser | Tendenziell vor den Fräser transportiert | Gegenlauf kann bei schlechter Abfuhr Nachschneiden begünstigen |
| Krafttendenz im üblichen Umfangsfräsmodell | Zieht Werkzeug und Werkstück zusammen, mit abwärtsgerichteter Komponente | Wirkt gegen den Vorschub, mit aufwärtsgerichteter Komponente | Gleichlauf erfordert Spielkontrolle; Gegenlauf starke Sicherung gegen Abheben |
| Typische Oberfläche auf qualifizierter CNC | Häufig erste Wahl | Kann reiben oder Späne nachschneiden, aber bestimmte Stabilitätsprobleme lösen | Oberfläche als bedingten Nachweis, nicht als Garantie betrachten |
| Maschinengrenze | Am besten für steife Bewegung mit kontrolliertem Spiel | Sichererer Ausgangspunkt bei Spiel in Vorschubspindeln oder möglichem Selbsteinzug | Maschinenzustand kann alle anderen Vorteile überwiegen |
| Ausnahme Randschicht | Zahn trifft die Außenschicht bei großer Spandicke | Zahn kann sich von unterhalb der Randschicht nähern | Grober Zunder oder harte Haut kann Gegenlaufeintritt begünstigen |
Die Kraftangaben sind Tendenzen aus dem dokumentierten Umfangs-/Horizontalmodell. Drall, Eingriff, Konturseite, Halter, Auskragung und Werkstückgeometrie verändern die vollständige dreidimensionale Last. Nutzen Sie die Tabelle zur Einordnung und prüfen Sie dann die tatsächliche Aufspannung.
Warum Gleichlauf meist der CNC-Ausgangspunkt ist
Moderne CNC-Maschinen kontrollieren Achsbewegungen normalerweise mit vorgespannten oder kompensierten Systemen, die den Leerweg minimieren. Unter diesen Bedingungen bietet Gleichlauf mehrere nützliche Mechanismen.
Erstens beginnt der Zahn mit einem echten Span statt nahezu null Spandicke. Das verkürzt die Reibphase des Gegenlaufeintritts. Bei kaltverfestigenden Werkstoffen oder zum Glätten der Schneide neigenden Bedingungen kann weniger Reiben wichtig sein.
Zweitens bleiben Späne eher hinter dem Fräser statt vor dem nächsten Zahn. Das senkt die Nachschnittgefahr, wobei Luft, Kühlschmierstoff und Spanraum weiterhin bestimmen, ob sie die Zone tatsächlich verlassen.
Drittens kann die übliche Krafttendenz das Werkstück zur Auflage drücken statt anheben. Bei sicher abgestützter Platte oder Bodenschlichten kann das helfen. Es ersetzt keine stabile Vorrichtung und kann schaden, wenn die Kraft eine dünne Wand zum Werkzeug biegt.
Viertens verschaffen weniger Reiben und Nachschneiden dem Gleichlauf auf qualifizierter CNC oft Oberflächenvorteile. Ein dokumentierter Fall mit Aluminium 6061 beschreibt eine saubere Gleichlaufseite und eingebettete Späne auf der Gegenlauffläche. Das verweist nützlich auf Spanfluss und Nachschneiden, beweist aber nicht, dass jeder Aluminiumschnitt im Gleichlauf erfolgen muss.
Schruppen und Schlichten stellen weiterhin unterschiedliche Fragen. Beim Schruppen können stabiler Eingriff, Spanabfuhr und Werkzeuglast dominieren. Beim Schlichten zählen Oberfläche und elastische Rückfederung stärker, weil kleine Durchbiegungen zum endgültigen Wandfehler werden. Es ist sinnvoll, stabil zu schruppen, kontrolliertes Aufmaß zu lassen und die Schlichtrichtung separat zu qualifizieren, statt eine Richtung für beides zu erzwingen.
Nutzen Sie Gleichlauf als Start, wenn alle Bedingungen erfüllt sind:
- Achs-Umkehrspiel ist kontrolliert;
- Servo und Antrieb arbeiten einwandfrei;
- Halter, Spindel, Werkzeug und Spannung sind ausreichend steif für die Eintrittslast;
- Rohmaterial hat keinen harten Zunder oder unbekannte Randschicht;
- Spanabfuhr hält die Schnittzone frei;
- CAM hält die Richtung an oberflächenkritischen Stellen konstant.
Umkehrspiel setzt eine klare Sicherheitsgrenze
Umkehrspiel ist der Leerweg zwischen Befehl oder Handradbewegung und tatsächlicher Achsreaktion. Bei verschlissener Vorschubspindel und Mutter kann sich die Drehrichtung in einem Bereich umkehren, in dem die Spindel dreht, den Tisch aber noch nicht formschlüssig antreibt.
Die Gleichlaufkraft wirkt in Vorschubrichtung. Kann diese Kraft den Tisch über den Spielbereich ziehen, kann der Fräser plötzlich mehr Eingriff nehmen als befohlen. Die Achse wird nicht mehr nur durch die Spindel dosiert; der Schnitt bewegt sie mit. Praktische Beschreibungen sind deutlich: Die Handradkraft sinkt beim beginnenden Selbsteinzug, dann kann der Tisch springen, das Werkzeug ausbrechen, das Teil beschädigen oder den Bediener gefährden.
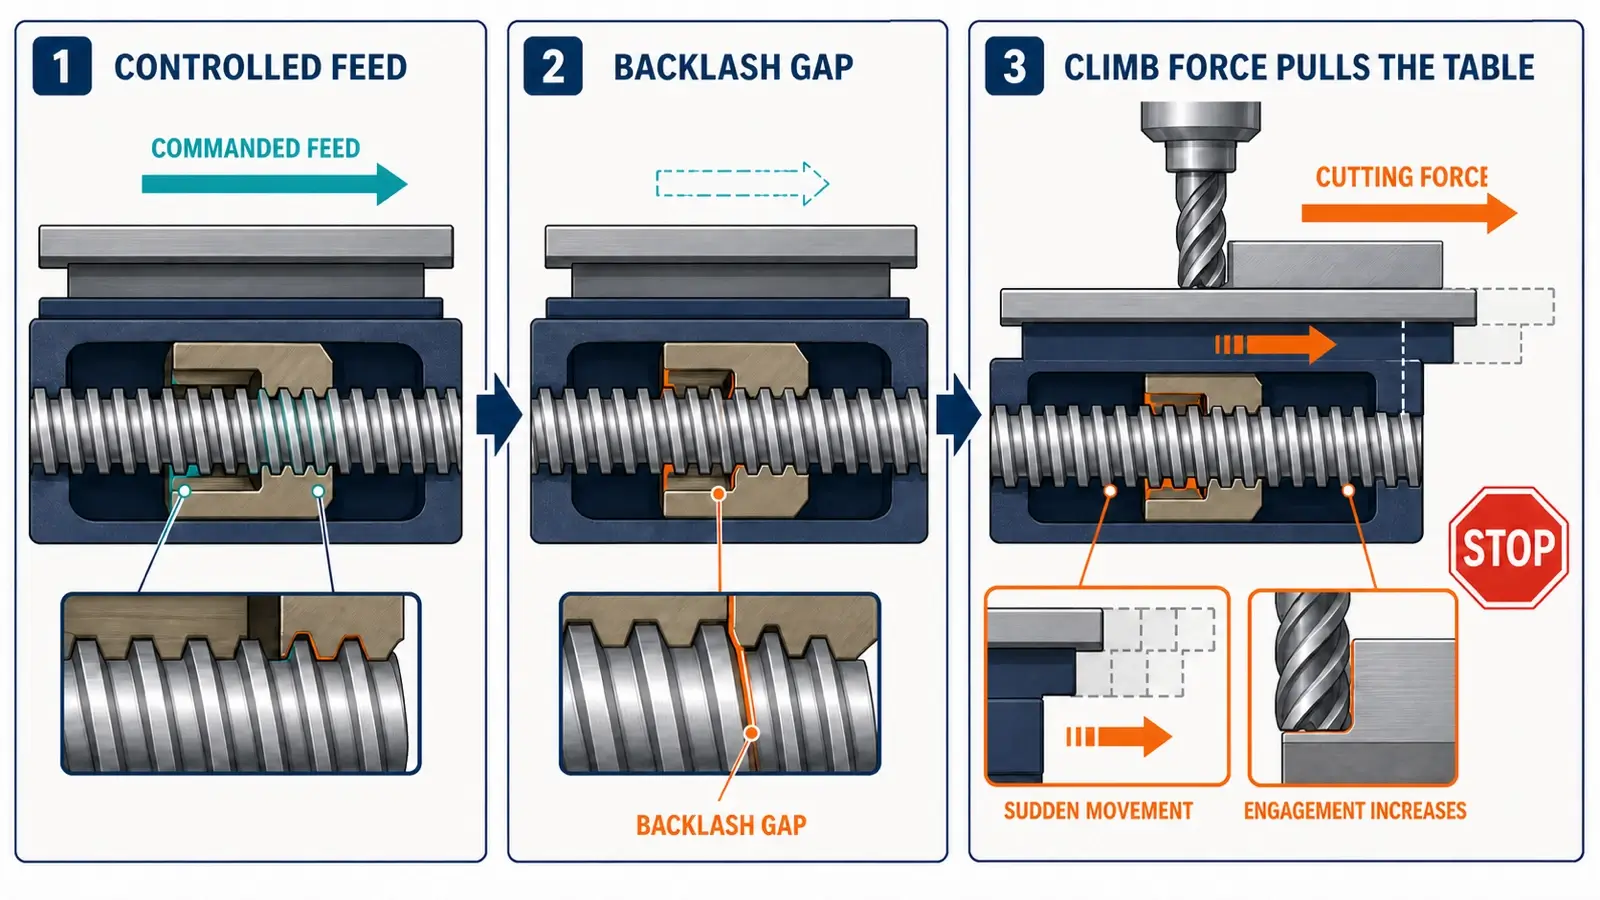
Die Gegenlaufkraft wirkt dem Vorschub entgegen. Auf derselben verschlissenen Handmaschine hält dieser Widerstand Spindel und Mutter tendenziell an einer Spielseite belastet. Daher war Gegenlauf traditionell die Basis bei Maschinen ohne zuverlässige Spielkontrolle.
Es gibt keinen universell sicheren Spielwert. Risiko hängt von Durchmesser, Schneidenzahl, radialem Eingriff, Tiefe, Werkstoff, Drall, Schärfe, Tischwiderstand, Spindelzustand und Bedienung ab. Ein kleiner Messwert zertifiziert keinen schweren Schnitt; ein gelungener leichter Durchgang beweist kein gleiches Verhalten bei größerer Tiefe.
Softwarekompensation ist nicht gleich mechanische Kontrolle. Eine Steuerung kann die Sollposition beim Umkehren korrigieren; diese Einstellung beweist aber nicht, dass Schnittkraft ein loses System nicht durch das Spiel ziehen kann. Entscheidend ist, ob der Antrieb die Achse während des gesamten Schnitts sicher führt.
Darum lassen sich Ratschläge nicht einfach zwischen Maschinen im „Bridgeport-Stil“ übertragen. Ähnliche gemessene Spielwerte können mit anderer Führungsreibung, Spindelzustand, Tischmasse und Achsbelastung einhergehen. Die Qualifikation gehört zur konkreten Maschine und Bearbeitung.
Vor Gleichlauffräsen auf einer manuellen oder unklaren Maschine:
- Leerweg jeder Achse messen und verstehen;
- wirksame Spielbeseitigung oder vorgespannten Antrieb prüfen;
- prüfen, ob Schnittlast die Achse über das Handrad ziehen kann;
- Tischklemmung oder Reibungsbremse nur nach korrekter Maschinenbedienung nutzen;
- Selbsteinzug nicht erstmals bei einem Produktionsschnitt entdecken.
Wird das Handrad unerwartet leicht, springt die Achse oder steigt der Eingriff ohne Befehl, stoppen Sie. Fräsen Sie nicht weiter, um zu sehen, ob es sich beruhigt.
Wann Gegenlauf bewusst gewählt wird
Umkehrspiel ist der deutlichste, aber nicht der einzige Grund.
Raue Gusshaut, Brennschnittkante, Walzzunder oder harte Randschicht können Gegenlaufeintritt begünstigen. Im Gleichlauf trifft der Zahn die Außenschicht am dicken Spanende, unterstützt durch darunterliegendes Material. Im Gegenlauf kann er im weicheren Untergrund beginnen und die Haut beim Austritt erreichen. Der Vorteil hängt von Oberfläche und Werkzeug ab, ist aber eine echte Ausnahme zum Gleichlauf bei sauberem Material.
Gegenlauf kann helfen, wenn die abrupte Gleichlauf-Eintrittslast ein nachgiebiges System anregt. Die von nahezu null wachsende Spandicke baut Kraft sanfter auf. Das macht Gegenlauf nicht grundsätzlich ratterfrei: Eintrittsreiben und Aufwärtskraft können anders destabilisieren. Die Richtung ist eine legitime Diagnosevariable bei schlechtem Gleichlaufeintritt.
Manche Anwender nutzen einen kontrollierten Gegenlauf-Feder- oder Schlichtschnitt zur Beeinflussung der Durchbiegungsrichtung. Behandeln Sie das als geometriespezifische Technik, nicht als Rezept. Wandseite, Bahnrichtung, Restaufmaß und Werkzeugbiegung bestimmen, ob die Schneide zur Sollfläche hin oder davon weg schneidet.
Bestimmte Fräser und Bearbeitungen verlangen eigene Vorgaben. Schlitzsägen, Scheiben-Nutenfräser, Formwerkzeuge und unterbrochene Oberflächen müssen Hersteller- und Maschinenverfahren folgen. Übertragen Sie eine Umfangsfräsregel nicht auf jeden Werkzeugkörper.
Schnittkraft ist ein Vektor, kein Schlagwort
„Gleichlauf drückt nach unten, Gegenlauf hebt an“ ist nur ein Einstieg.
Der Fräser erfährt tangentiale und radiale Kräfte; Drall ergänzt eine axiale Komponente. Die Biegerichtung von Werkzeug und Werkstück hängt von Eingriffsseite und lokaler Bahnrichtung ab.
Bei einem dünnen Boden kann Abwärtskraft helfen, wenn er fest aufliegt. Über einem Hohlraum kann dieselbe Kraft ihn durchbiegen. Aufwärtskraft kann Blech von Auflagen heben oder gegen eine Klemme ziehen. Kein Begriff ersetzt die Prüfung der Abstützrichtung.
Prüfen Sie bei dünnen Wänden, ob Radialkraft die Wand vom Werkzeug wegdrückt oder darauf zu biegt. Berücksichtigen Sie zusätzlich die Schneidenverlagerung durch Werkzeugbiegung. Schruppen kann bewusst Aufmaß lassen und die Richtung mit geringerem Einfräsrisiko wählen; Schlichten kann an der Gegenwand die Richtung umkehren, um den Biegeeinfluss gleichzuhalten.
Bei schwacher Spannung ist die Aufwärtstendenz des Gegenlaufs problematisch. Auch Gleichlauf kann das Teil verschieben, wenn die Vorrichtung horizontale Last nicht hält. Sichern Sie alle wesentlichen Kraftkomponenten ab, nicht nur vertikales Abheben.
Bei großer Auskragung, kleinem Durchmesser oder schlanken Werkzeugen kann die theoretisch beste Spanrichtung dennoch schlechte Maße erzeugen, wenn radiale Durchbiegung dominiert. Verringern Sie deren Ursache – Auskragung, Eingriff, mangelnde Steifigkeit oder ungeeignete Geometrie –, statt nur auf die Richtung zu hoffen.
Werkzeuggeometrie bleibt entscheidend
Die Schnittrichtung bestimmt weder Spanraum noch Drall, Beschichtung oder Präparation. Gegenlauf mit guter Abfuhr kann Gleichlauf mit Spanstau übertreffen; Gleichlauf macht einen für Stahl gedachten Vielschneider nicht ideal für eine Aluminiumnut.
Bestätigen Sie:
- Rechts- oder Linksschneider und Spindeldrehrichtung;
- Upcut-, Downcut- oder Kompressionsgeometrie, soweit anwendbar;
- Schneidenzahl und Spanraumvolumen;
- Drall und axiale Krafttendenz;
- Schärfe und Eckenzustand;
- Rundlauf, Halterzustand und Auskragung;
- Beschichtungs- und Werkstoffverträglichkeit;
- ob Nuten-, Seiten-, Plan- oder Profilfräsen erfolgt.
Die Seite „Vollhartmetall-Schaftfräser“ kann bei der Planung zur Navigation zwischen Werkzeugfamilien dienen. Sie beweist nicht, dass Geometrie, Beschichtung oder Richtung zum Schnitt passen; prüfen Sie konkrete Produktdaten.
Für Nuten- und Umfangsprofilfräsen ist ein Hartmetall-Flachfräser eine gemeinsam mit Werkstoff, Eingriff und Spanabfuhr zu prüfende Geometrie.
Trennen Sie „Gleichlauffräsen“ von „Downcut-Fräser“. Ersteres beschreibt Vorschub relativ zur Drehung, Letzteres Spannutgeometrie und axiale Span-/Kraftrichtung. Verwechslungen können eine korrekt benannte Bahn erzeugen, die anders wirkt als erwartet.
Innenkonturen, Außenkonturen, Nuten und wechselnde CAM-Richtung
An einer Außenkontur mit üblichem Rechtsschneider erzeugt eine Fahrtrichtung Gleichlauf; Umkehr erzeugt Gegenlauf. An einer inneren Taschenwand kehrt sich die Beziehung um. Programmieren Sie anhand Eingriffsseite und Spindeldrehung statt nach „Uhrzeigersinn bedeutet Gleichlauf“.
In einer Vollnut fräst eine Seite im Gleichlauf, die andere im Gegenlauf. Der Schnitt ist nicht rein einer Art zuzuordnen. Spanabfuhr, Schneidenzahl, radiales Kraftgleichgewicht und Durchbiegung sind nützlicher als ein einziges Richtungsetikett.
Bei adaptiven oder trochoidalen Bahnen wandert der Eingriff um den Fräser. CAM hält meist die gewählte Richtung an der aktiven Seite, doch Einfahr-, Verbindungs- und Eckübergänge verändern lokal die Last. Prüfen Sie die erzeugte Bahn statt nur den Bearbeitungsnamen.
CAM mit Wechselrichtung reduziert Leerwege durch abwechselnden Gleich- und Gegenlauf. Das kann beim Schruppen sinnvoll sein, wenn Bewegungseffizienz wichtiger als gleichmäßige Spuren ist. Beim Schlichten können Textur, Last und Biegung sichtbar wechseln. Oberflächenkritische Durchgänge sind meist einseitig leichter zu qualifizieren.
Prüfen Sie Ein- und Ausfahrbewegungen mit. Eine als Gleichlauf definierte Schlichtkontur kann durch automatische Verbindung vorher im Gegenlauf berührt werden oder eine Eintrittsspur hinterlassen. Legen Sie den Eintritt an eine tolerante Stelle, sichern Sie stabilen Eingriff vor der kritischen Wand und prüfen Sie Simulation an Ecken und Engstellen, nicht nur auf der längsten Geraden.
Prüfen Sie bei CAM-Optionen wie „Werkzeug unten halten“ oder „kürzester Weg“, ob Richtungsumkehr erlaubt ist. Ein gesparter Rückzug kann nützen, darf aber nicht stillschweigend eine qualifizierte Oberflächenstrategie aufgeben.
Restmaterial- und Reinigungsbahnen brauchen dieselbe Aufmerksamkeit. Ein winziger Rest kann deutlich größeren lokalen Eingriff als die Hauptbahn erzeugen. Die CAM-Bezeichnung Gleichlauf macht die Eintrittslast nicht harmlos.
Richtung prüfen, bevor alle Parameter geändert werden
Hinterlässt Gegenlauf verschmierte oder spanmarkierte Flächen, prüfen Sie Spanwurf und Nachschneiden durch den nächsten Zahn. Verbessern Sie Abfuhr, prüfen Sie Spanbildung und vergleichen Sie einen kontrollierten Gleichlaufdurchgang bei geeigneter Maschine.
Greift Gleichlauf plötzlich zu oder springt die Achse, behandeln Sie das als Spiel- oder Bewegungsregelproblem. Stoppen Sie. Senken Sie nicht nur den Vorschub, bis es weniger heftig erscheint; Selbsteinzug bleibt unsicher.
Rattert Gleichlauf beim Eintritt, während Gegenlauf stabil wird, prüfen Sie Steifigkeit, Eingriff und abrupten Dickspaneintritt. Reduzieren Sie die anregende Bedingung und testen Sie einzeln. Eine nachgiebige Aufspannung beweist keine allgemeine Überlegenheit des Gegenlaufs.
Wird eine dünne Wand konisch oder gebogen, ordnen Sie Radialkraft und Werkzeugbiegung dieser Seite zu. Vergleichen Sie Schrupp- und Schlichtaufmaß, Richtung und Abstützung. Richtungsumkehr kann den Fehler verlagern statt beseitigen.
Sind beide Richtungen schlecht, ist die Richtung vielleicht nicht die Hauptursache. Prüfen Sie Rundlauf, Verschleiß, Materialaufbau, Nachschneiden, Halter, Auskragung, Spannung, Kühlung und tatsächlich erreichte Spanlast.
Erzeugt Gegenlauf raschen Verschleiß oder polierte Schneiden, kann der Eintritt bei fast null Spandicke reiben. Prüfen Sie Zahnvorschub und Schneidenzustand vor einer Drehzahlerhöhung.
Beschädigt Gleichlauf eine verzunderte Oberfläche oder bricht beim Eintritt aus, prüfen Sie, ob die Randschicht dominiert und Gegenlauf oder getrenntes Entzundern sinnvoll ist.
Dokumentieren Sie jeden Versuch mit Richtung, Eingriffsseite, radialem und axialem Eingriff, RPM, Vorschub, Werkzeug, Auskragung, Materialzustand und Symptom. Ändern Sie nur eine Variable. Sonst zeigt eine bessere Oberfläche nicht, ob Richtung, Abfuhr oder parallele Parameteränderung ursächlich war.
Fazit
Gleichlauf ist der übliche Ausgangspunkt auf steifer CNC mit kontrolliertem Spiel, sauberem Rohmaterial, sicherer Spannung und passender Geometrie. Gegenlauf wird bewusst gewählt, wenn Spiel Selbsteinzug erlaubt, harte Haut den Eintritt ändert oder tatsächlicher Kraftanstieg und Biegung dafür sprechen.
Wählen Sie nach Maschine und Schnitt, nicht nach Schlagwort. Bestimmen Sie die Eingriffsseite, verfolgen Sie den Span, ordnen Sie die Kräfte Werkzeug und Werkstück zu und stoppen Sie sofort, wenn Gleichlauf eine Achse über den befohlenen Vorschub hinauszieht.