










Обзор проекта
| Наименование детали | Спираль компрессора |
|---|---|
| Материал заготовки | Алюминиевый сплав AC2B-T6 |
| Сегмент отрасли | Автомобильные поставщики Tier 1 — Системы HVAC и компрессоры |
| Тип оборудования | Вертикальный обрабатывающий центр Makino L2 |
| Сопряжение со шпинделем | HSK-A 50 (Эмульсионное охлаждение 8-12%) |
| Основные задачи | Перпендикулярность профиля < 0.01 mm, шероховатость Rz < 12.5, устранение следов вибрации на стенках. |
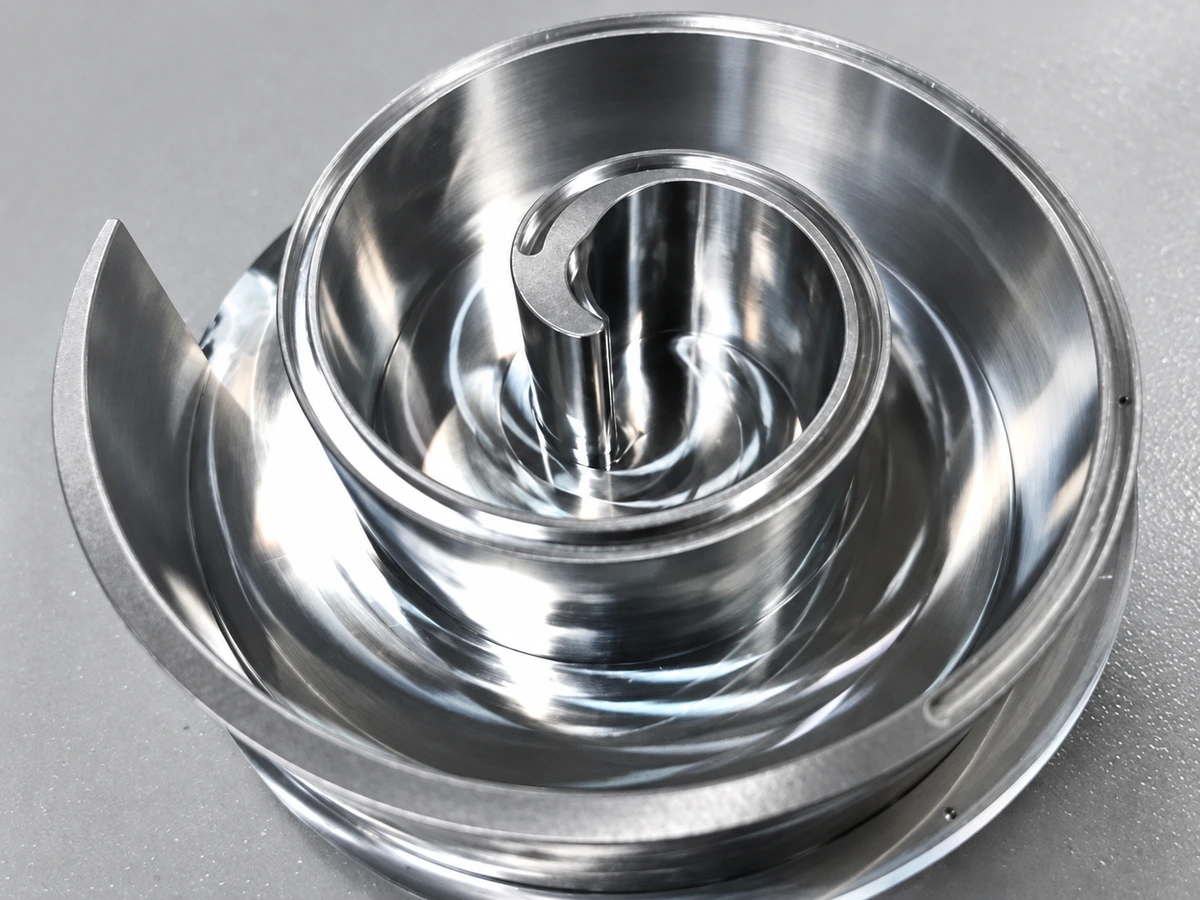
Характеристики профиля и требования
Заготовка создаёт ряд технических сложностей, которые стандартный инструмент часто не решает в крупносерийном производстве:
Строгая перпендикулярность: Перпендикулярность внутреннего и наружного профилей строго менее 0.01 mm требует высокой жёсткости инструмента и контроля прогиба.
Качество поверхности: Получение гладкого дна канавки и боковой стенки без следов вибрации с шероховатостью лучше Rz 12.5.
Малые радиусы углов: Контроль радиуса R у дна канавки со строгим максимумом 0.12 mm.
Точное распределение допусков: Особо строгий контроль допусков самого инструмента для соответствия требованиям точной коррекции на станке.
Комплексное инструментальное решение Sundi
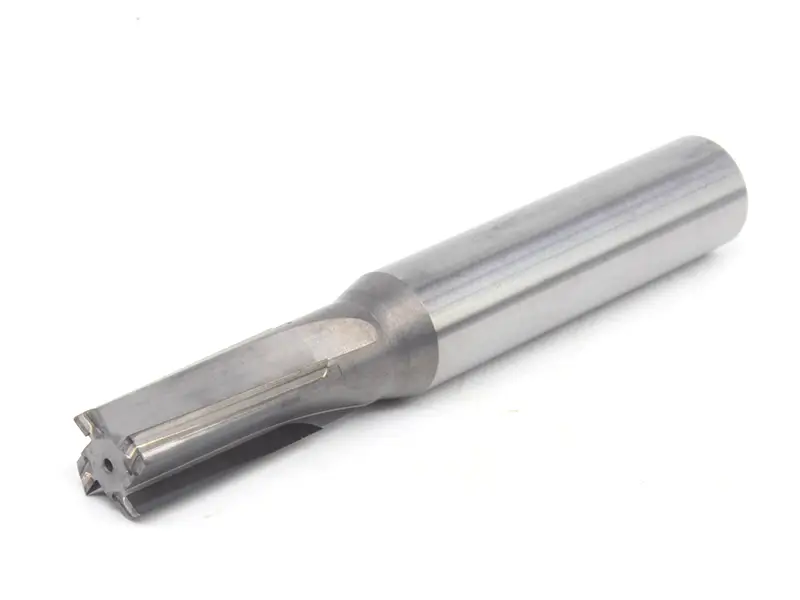
Мы разработали специализированную чистовую концевую фрезу для оптимизации этого ответственного этапа обработки профиля:
Точная чистовая обработка профиля
На этом этапе достигаются окончательные размеры, перпендикулярность и зеркальная поверхность сложной геометрии спирали.
Задача и решение:
Тщательно подготовленная геометрия кромки: Особо тонкая подготовка кромки практически устраняет её зазубренность. Это непосредственно решает проблему следов вибрации, обеспечивая гладкую поверхность (Rz < 12.5) стенок и дна канавки.
Оптимизированный допуск инструмента: Задан строго суженный допуск диаметра (от 0 до -0.01 mm) для инструмента Φ10 . Это обеспечивает точную исходную геометрию и позволяет выполнять прецизионную коррекцию радиуса на станке.
Оптимальная траектория инструмента: Предусмотрена специальная многопроходная схема с припуском 0.05 mm на черновую и 0.02 mm на чистовую обработку по 4 внутренним/наружным виткам. Это минимизирует силы резания и прогиб, обеспечивая перпендикулярность < 0.01 mm.
Ограничения оборудования:
Охлаждение: наружное по одной оси
Максимальная частота шпинделя: 16,000 RPM
Мощность шпинделя: 20 Kw
Максимальная масса инструмента: 5 KG
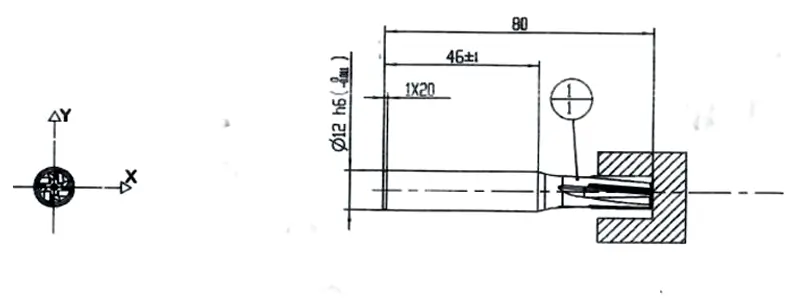
Данные обработки
| Операция (OP) | Диаметр инструмента D (mm) | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Скорость подачи vf (mm/min) | Глубина резания ap (mm) | Число зубьев (Z) | Припуск (mm) |
|---|---|---|---|---|---|---|---|---|
| Чистовая обработка профиля | Φ10 (-0.01) | 10,000 | 314 | 0.01875 | 750 | 0.05 (черновая) / 0.02 (чистовая) | 4 | 0.07 |
Подтверждённые результаты и эффективность
Безупречное качество поверхности
Стабильно достигалась гладкая поверхность стенок спирали и дна канавки без следов вибрации, превосходящая строгое требование Rz 12.5.
Высокая точность размеров
Достигнута 100% годность сложного профиля спирали с соблюдением перпендикулярности < 0.01 mm и максимального радиуса R 0.12.
Стабильная стойкость инструмента
Тщательно подготовленная кромка показала высокую износостойкость, сохраняя острое резание и предотвращая заусенцы в течение всего целевого срока стойкости.
Анализ себестоимости детали (CPP)
Меньший процент означает более высокую экономичность обработки детали.
Заказной чистовой инструмент Sundi полностью решил проблему следов вибрации на спиралях компрессора. Тщательная подготовка кромки обеспечила высокую точность профиля и перпендикулярность, а снижение себестоимости детали на 16.6% стало важным результатом для нашей компрессорной линии.