










Resumen del proyecto
| Nombre del componente | Espiral de compresor scroll |
|---|---|
| Material de la pieza | Aleación de aluminio AC2B-T6 |
| Sector industrial | Proveedor automotriz de nivel 1 – sistemas HVAC y compresores |
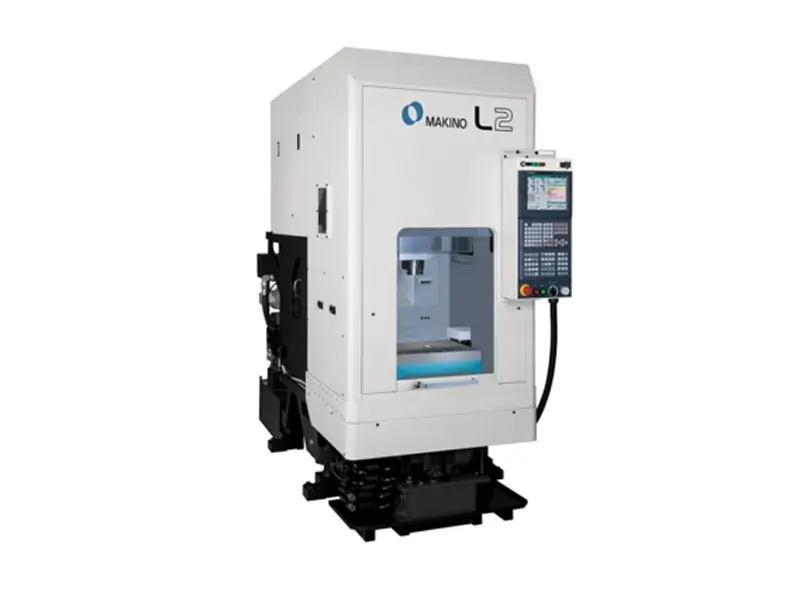
| Tipo de equipo | Centro de mecanizado vertical Makino L2 |
| Interfaz del husillo | HSK-A 50 (Refrigeración por emulsión 8-12%) |
| Principales retos | Perpendicularidad del perfil < 0.01 mm, rugosidad Rz < 12.5, eliminación de marcas de vibración en las paredes. |
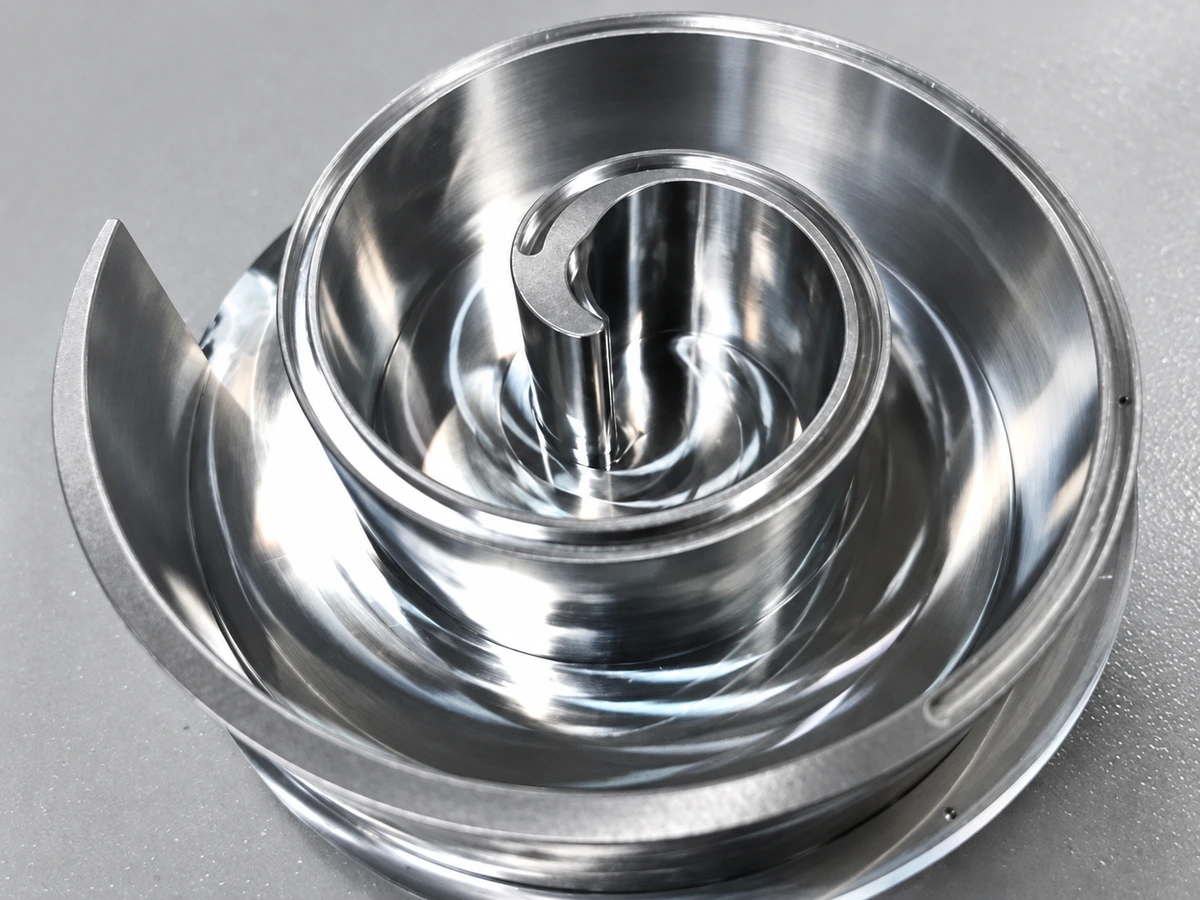
Características y requisitos del perfil
La pieza presenta dificultades que las herramientas estándar no suelen resolver en grandes series:
Perpendicularidad estricta: Mantener la perpendicularidad interior y exterior por debajo de 0.01 mm exige gran rigidez y control de la flexión.
Calidad superficial: Lograr fondo de ranura y pared lisos, sin marcas de vibración, con rugosidad mejor que Rz 12.5.
Radios de esquina reducidos: Limitar estrictamente el radio del fondo a 0.12 mm.
Asignación precisa de tolerancias: Tolerancias muy estrechas de herramienta para cumplir los requisitos precisos de compensación de la máquina.
Solución integral de herramientas de Sundi
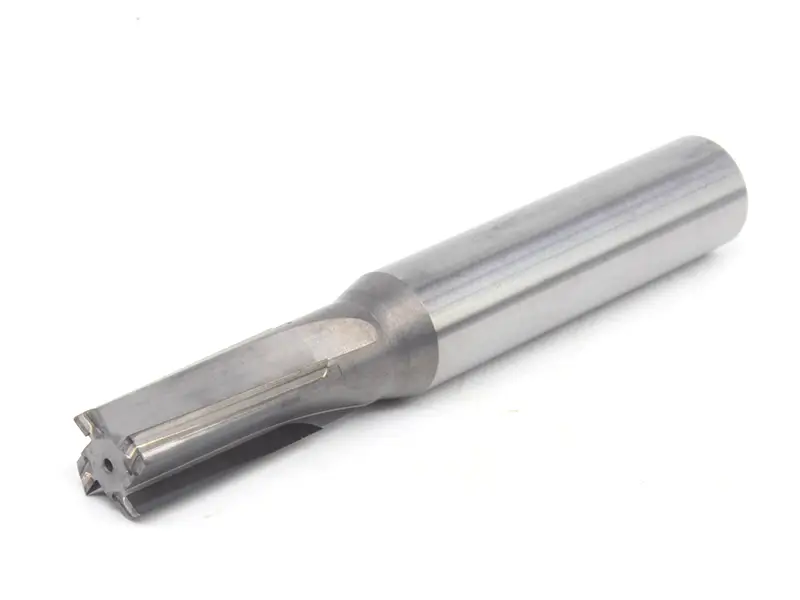
Desarrollamos una fresa de acabado especializada para esta fase crítica:
Acabado de perfiles de precisión
Esta fase logra las dimensiones finales, la perpendicularidad y un acabado casi espejo de la espiral compleja.
El reto y la solución:
Geometría de arista refinada: La preparación ultrafina elimina casi por completo las irregularidades de la arista. Resuelve las marcas de vibración y produce paredes y fondos lisos con Rz < 12.5.
Tolerancia de herramienta optimizada: Se aplicó una tolerancia de diámetro de 0 a -0.01 mm a la herramienta Φ10 . Esto garantiza una base precisa para compensar el radio en la máquina.
Trayectoria de herramienta adaptada: Diseñada para varias pasadas adaptadas, con 0.05 mm de desbaste y 0.02 mm de sobrematerial de acabado en 4 vueltas interiores/exteriores. Reduce fuerzas y flexión y garantiza perpendicularidad < 0.01 mm.
Condiciones de la máquina:
Refrigeración: externa de un eje
Velocidad máxima del husillo: 16,000 RPM
Potencia del husillo: 20 Kw
Peso máximo de herramienta: 5 KG
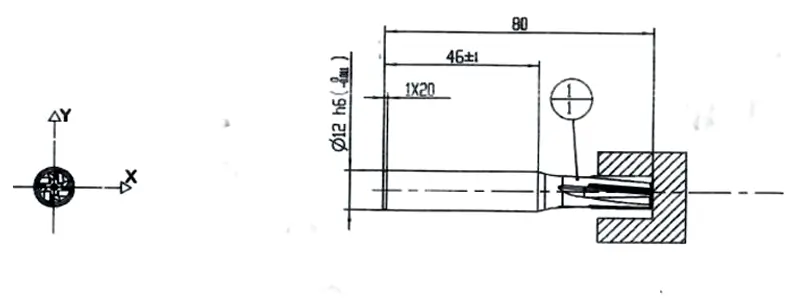
Datos de mecanizado
| Operación (OP) | Diámetro de herramienta D (mm) | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Velocidad de avance vf (mm/min) | Profundidad de corte ap (mm) | Dientes (Z) | Sobrematerial (mm) |
|---|---|---|---|---|---|---|---|---|
| Acabado de perfil | Φ10 (-0.01) | 10,000 | 314 | 0.01875 | 750 | 0.05 (desbaste) / 0.02 (acabado) | 4 | 0.07 |
Resultados y eficiencia demostrados
Calidad superficial impecable
Se lograron de forma constante superficies lisas y sin vibraciones en paredes y fondo, superando el requisito estricto Rz 12.5.
Precisión dimensional excepcional
Conformidad del 100% en el perfil complejo, con perpendicularidad < 0.01 mm y radio máximo 0.12.
Vida útil estable
La arista refinada mostró gran resistencia al desgaste, mantuvo el afilado y evitó rebabas durante toda la vida útil prevista.
Análisis del coste por pieza (CPP)
Un porcentaje menor indica mayor rentabilidad por pieza.
La herramienta de acabado a medida de Sundi eliminó las vibraciones de nuestras espirales. La preparación fina de aristas proporcionó gran precisión de perfil y perpendicularidad; la reducción del 16.6% del coste por pieza ha sido un gran logro para nuestra línea de compresores.