










Projektübersicht
| Bauteilbezeichnung | Spiralkontur eines Scrollkompressors |
|---|---|
| Werkstoff | Aluminiumlegierung AC2B-T6 |
| Branche | Automobilzulieferer Tier 1 – Klima- und Kompressorsysteme |
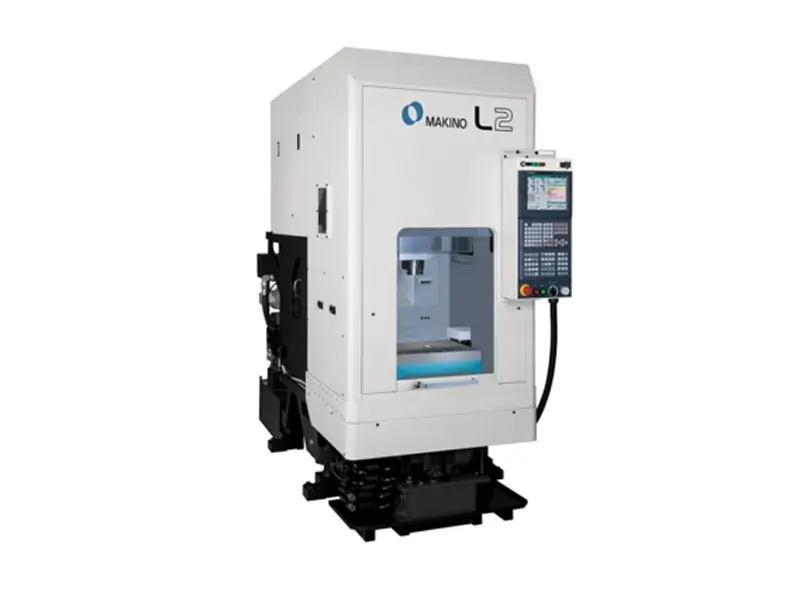
| Maschinentyp | Makino L2 Vertikal-Bearbeitungszentrum |
| Spindelschnittstelle | HSK-A 50 (Emulsionskühlung 8-12%) |
| Zentrale Herausforderungen | Profilrechtwinkligkeit < 0.01 mm, Rauheit Rz < 12.5, keine Rattermarken an den Wänden. |
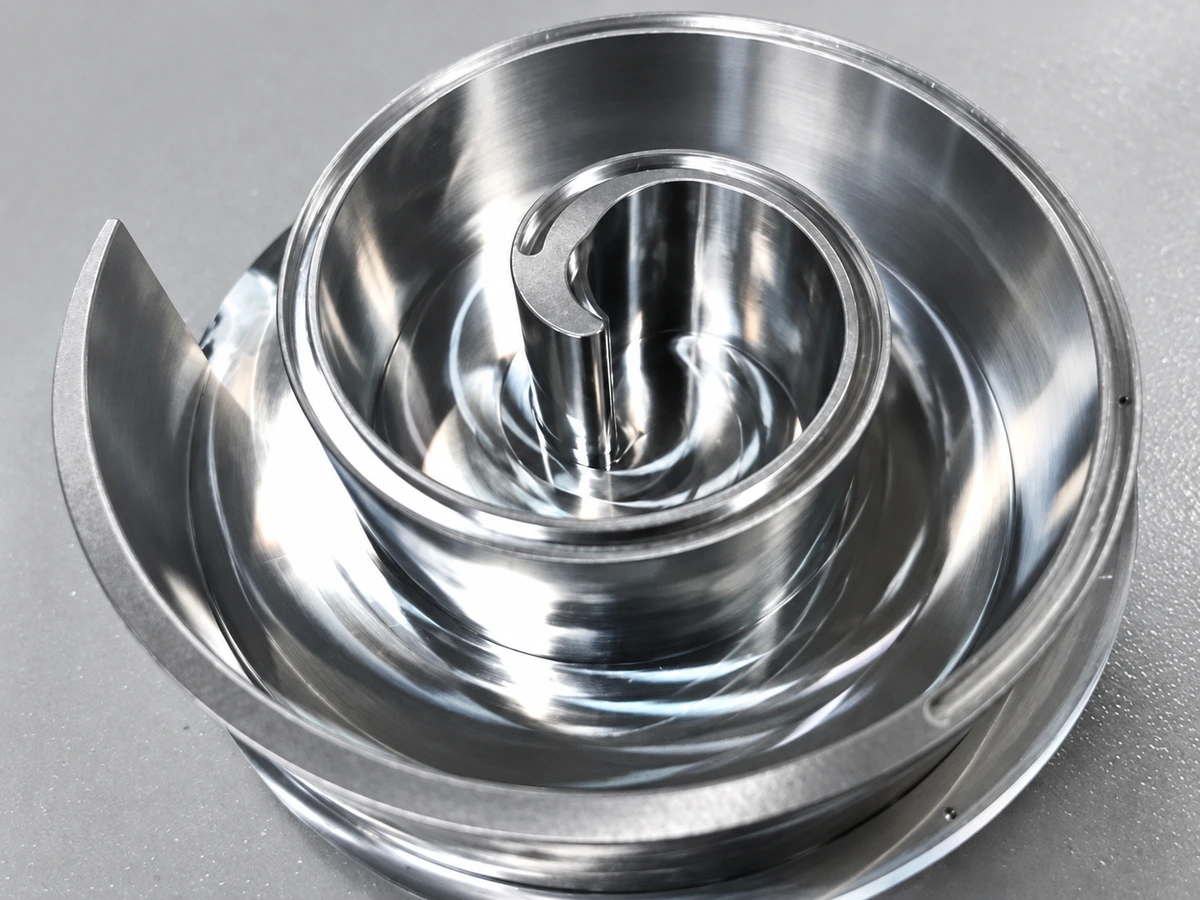
Profilmerkmale und Anforderungen
Das Werkstück stellt mehrere technische Anforderungen, die Standardwerkzeuge in der Großserie häufig nicht erfüllen:
Strenge Rechtwinkligkeit: Die Rechtwinkligkeit des Innen- und Außenprofils muss unter 0.01 mm bleiben, was hohe Steifigkeit und geringe Werkzeugauslenkung erfordert.
Oberflächengüte: Ein glatter, ratterfreier Nutgrund und eine glatte Seitenwand mit einer Rauheit besser als Rz 12.5.
Enge Eckradien: Den Radius am Nutgrund auf maximal 0.12 mm begrenzen.
Präzise Toleranzzuordnung: Sehr enge Werkzeugtoleranzen zur Erfüllung der präzisen Kompensationsanforderungen der Maschine.
Sundis integrierte Werkzeuglösung
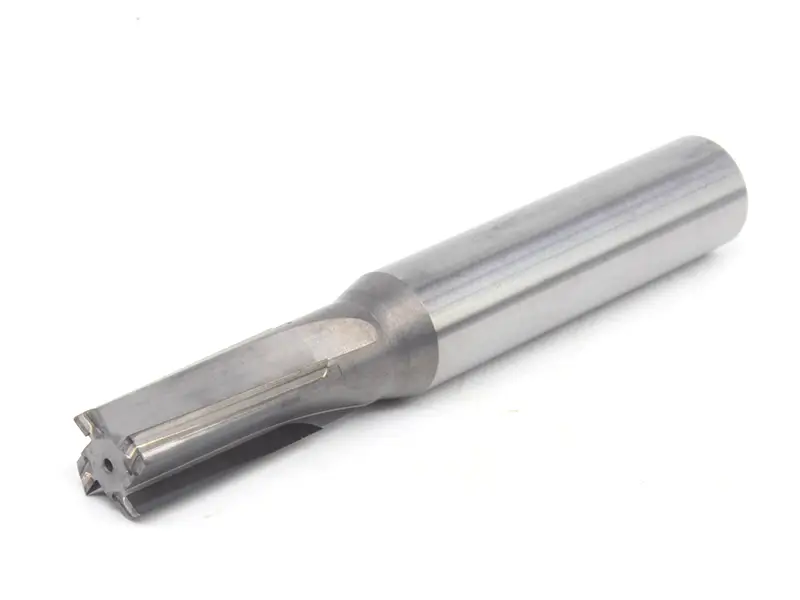
Wir entwickelten einen spezialisierten Schlichtfräser für diese kritische Profilbearbeitung:
Präzisions-Profilschlichten
Dieser Schritt erzielt die Endmaße, Rechtwinkligkeit und spiegelähnliche Oberflächengüte der komplexen Spiralkontur.
Herausforderung und Lösung:
Fein präparierte Schneidengeometrie: Eine ultrafeine Schneidenpräparation beseitigt Schneidenunregelmäßigkeiten nahezu vollständig. Dies löst das Rattermarkenproblem und erzeugt glatte Wände und Nutgründe mit Rz < 12.5.
Optimierte Werkzeugtoleranz: Der Durchmesser wurde mit einer engen Toleranz von 0 bis -0.01 mm ausgeführt für das Φ10 Werkzeug. Dies schafft eine präzise Ausgangsbasis für die Radiuskompensation an der Maschine.
Gezielte Werkzeugbahnführung: Für eine angepasste Mehrfachbearbeitung mit 0.05 mm Schrupp- und 0.02 mm Schlichtaufmaß über 4 Innen-/Außenumläufe ausgelegt. Das senkt Kräfte und Auslenkung und sichert die Rechtwinkligkeit < 0.01 mm.
Randbedingungen der Maschine:
Kühlung: externe einachsige Kühlung
Maximale Spindeldrehzahl: 16,000 RPM
Spindelleistung: 20 Kw
Maximales Werkzeuggewicht: 5 KG
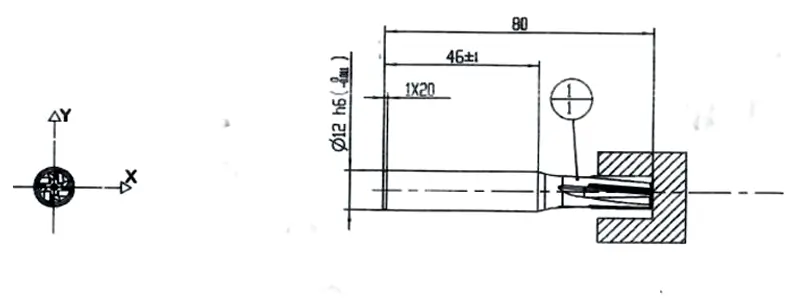
Bearbeitungsdaten
| Arbeitsgang (OP) | Werkzeugdurchmesser D (mm) | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Vorschubgeschwindigkeit vf (mm/min) | Schnitttiefe ap (mm) | Schneiden (Z) | Aufmaß (mm) |
|---|---|---|---|---|---|---|---|---|
| Profilschlichten | Φ10 (-0.01) | 10,000 | 314 | 0.01875 | 750 | 0.05 (Schruppen) / 0.02 (Schlichten) | 4 | 0.07 |
Nachgewiesene Ergebnisse und Effizienz
Makellose Oberflächengüte
Glatte, ratterfreie Oberflächen an Spiralwänden und Nutgrund wurden konstant erzielt und übertrafen die strenge Anforderung Rz 12.5.
Hervorragende Maßgenauigkeit
100% Gutteile bei der komplexen Spiralkontur, mit Rechtwinkligkeit < 0.01 mm und maximalem Eckradius 0.12.
Stabile Standzeit
Die fein präparierte Schneide zeigte hohe Verschleißfestigkeit, blieb über die gesamte Zielstandzeit scharf und verhinderte Grate.
Analyse der Stückkosten (CPP)
Ein niedrigerer Prozentsatz bedeutet höhere Wirtschaftlichkeit je Werkstück.
Sundis maßgefertigtes Schlichtwerkzeug beseitigte unsere Ratterprobleme an den Spiralen vollständig. Die feine Schneidenpräparation ergab hohe Profilgenauigkeit und Rechtwinkligkeit; die um 16.6% reduzierten Stückkosten sind ein großer Erfolg für unsere Kompressorfertigung.