










Visão geral do projeto
| Nome do componente | Espiral de compressor scroll |
|---|---|
| Material da peça | Liga de alumínio AC2B-T6 |
| Setor industrial | Fornecedor automóvel de nível 1 – sistemas HVAC e compressores |
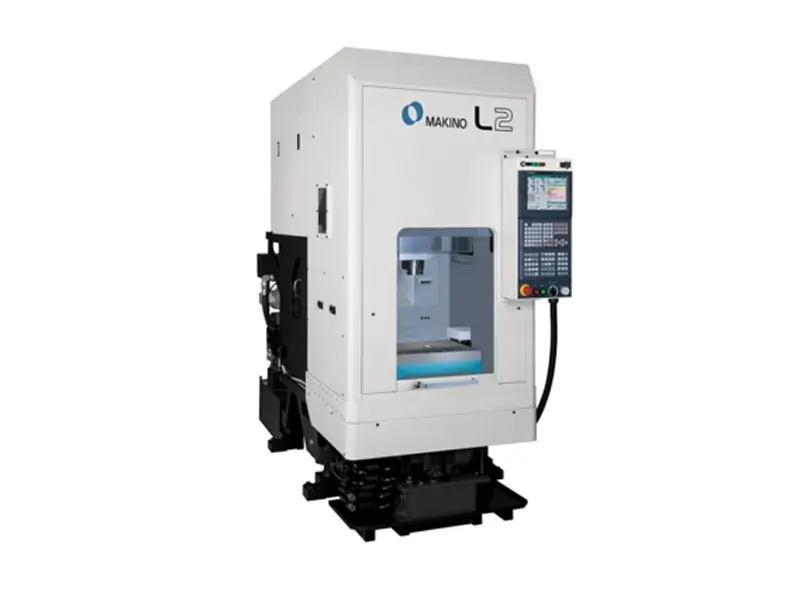
| Tipo de equipamento | Centro de maquinação vertical Makino L2 |
| Interface do fuso | HSK-A 50 (Refrigeração por emulsão 8-12%) |
| Principais desafios | Perpendicularidade do perfil < 0.01 mm, rugosidade Rz < 12.5, eliminação de marcas de vibração nas paredes. |
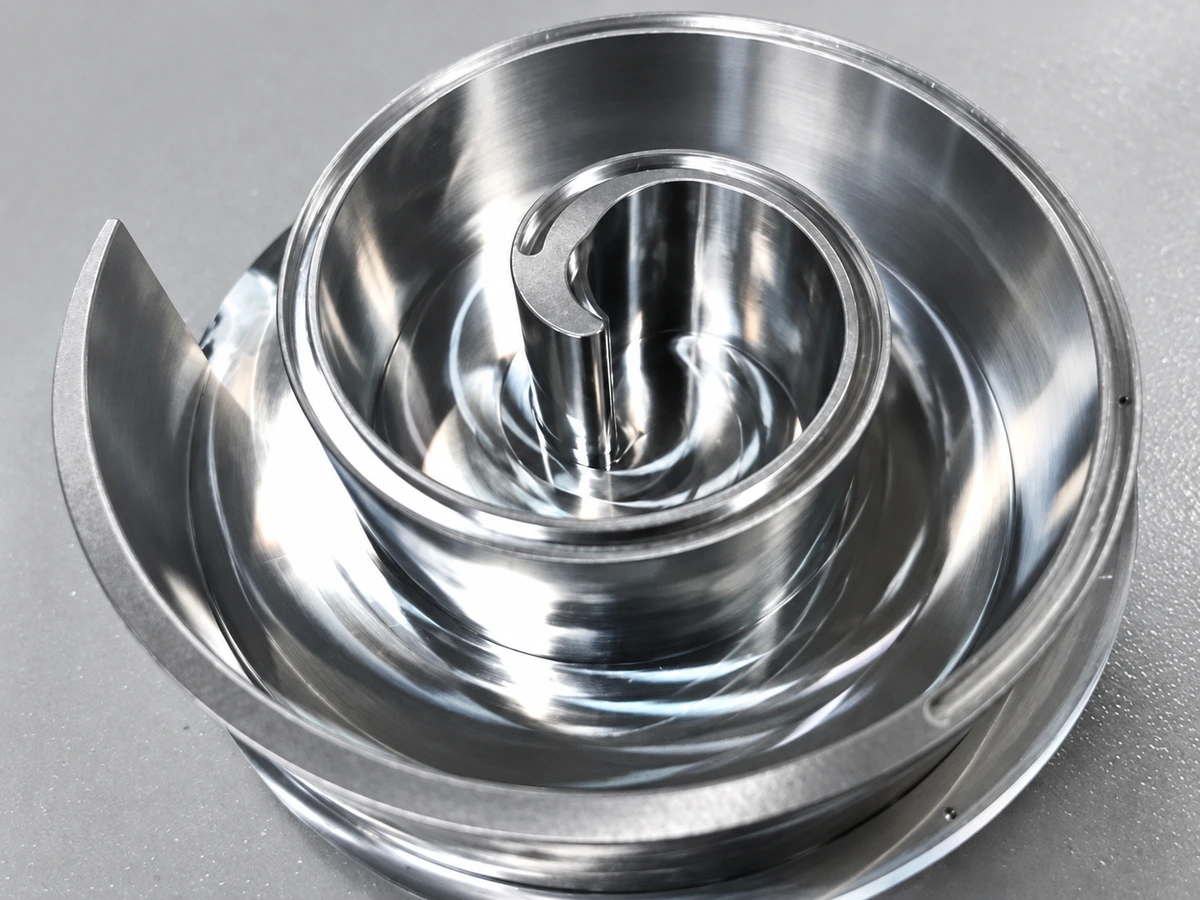
Características e requisitos do perfil
A peça apresenta dificuldades que as ferramentas padrão frequentemente não resolvem em grandes séries:
Perpendicularidade rigorosa: Manter a perpendicularidade interior e exterior abaixo de 0.01 mm exige elevada rigidez e controlo da flexão.
Qualidade superficial: Obter fundo de ranhura e parede lisos, sem marcas de vibração, com rugosidade melhor que Rz 12.5.
Raios de canto reduzidos: Limitar rigorosamente o raio do fundo a 0.12 mm.
Atribuição precisa de tolerâncias: Tolerâncias muito apertadas da ferramenta para cumprir os requisitos precisos de compensação da máquina.
Solução integrada de ferramentas da Sundi
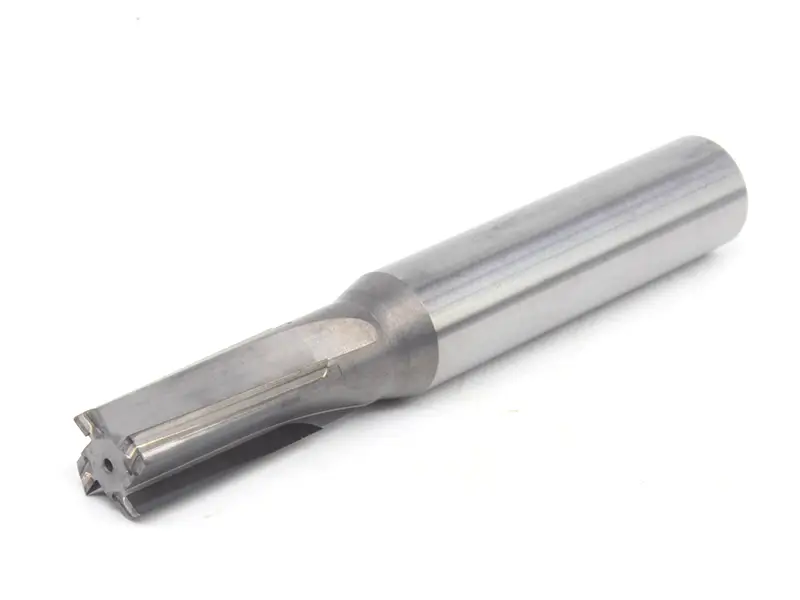
Desenvolvemos uma fresa de acabamento especializada para esta etapa crítica:
Acabamento de perfis de precisão
Esta etapa obtém as dimensões finais, a perpendicularidade e um acabamento quase espelhado da espiral complexa.
O desafio e a solução:
Geometria de gume refinada: A preparação ultrafina elimina quase totalmente as irregularidades do gume. Resolve as marcas de vibração e produz paredes e fundos lisos com Rz < 12.5.
Tolerância de ferramenta otimizada: Foi aplicada uma tolerância de diâmetro de 0 a -0.01 mm à ferramenta Φ10 . Isto garante uma base precisa para compensar o raio na máquina.
Trajetória de ferramenta adaptada: Concebida para várias passagens adaptadas, com 0.05 mm de desbaste e 0.02 mm de sobremetal de acabamento em 4 voltas interiores/exteriores. Reduz forças e flexão e garante perpendicularidade < 0.01 mm.
Condições da máquina:
Refrigeração: externa de um eixo
Velocidade máxima do fuso: 16,000 RPM
Potência do fuso: 20 Kw
Peso máximo da ferramenta: 5 KG
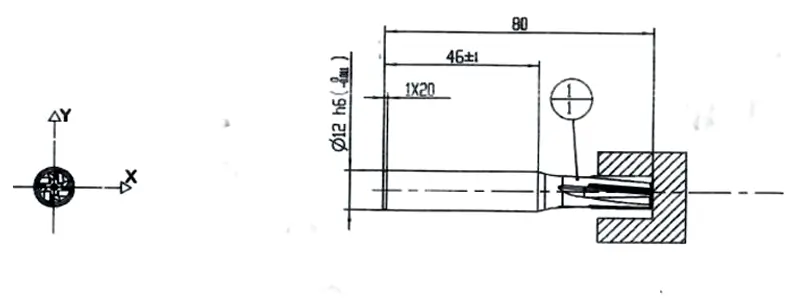
Dados de maquinação
| Operação (OP) | Diâmetro da ferramenta D (mm) | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Velocidade de avanço vf (mm/min) | Profundidade de corte ap (mm) | Dentes (Z) | Sobremetal (mm) |
|---|---|---|---|---|---|---|---|---|
| Acabamento de perfil | Φ10 (-0.01) | 10,000 | 314 | 0.01875 | 750 | 0.05 (desbaste) / 0.02 (acabamento) | 4 | 0.07 |
Resultados e eficiência demonstrados
Qualidade superficial impecável
Obtiveram-se consistentemente superfícies lisas e sem marcas de vibração nas paredes e fundo, superando o requisito rigoroso Rz 12.5.
Precisão dimensional excecional
Conformidade de 100% no perfil complexo, com perpendicularidade < 0.01 mm e raio máximo 0.12.
Vida útil estável
O gume refinado mostrou elevada resistência ao desgaste, manteve a afiação e evitou rebarbas durante toda a vida útil prevista.
Análise do custo por peça (CPP)
Uma percentagem menor indica maior rentabilidade por peça.
A ferramenta de acabamento à medida da Sundi eliminou as vibrações das nossas espirais. A preparação fina dos gumes proporcionou elevada precisão de perfil e perpendicularidade; a redução de 16.6% do custo por peça foi um grande ganho para a nossa linha de compressores.