










Présentation du projet
| Nom du composant | Spirale de compresseur scroll |
|---|---|
| Matériau de la pièce | Alliage d'aluminium AC2B-T6 |
| Secteur industriel | Équipementier automobile de rang 1 – systèmes HVAC et compresseurs |
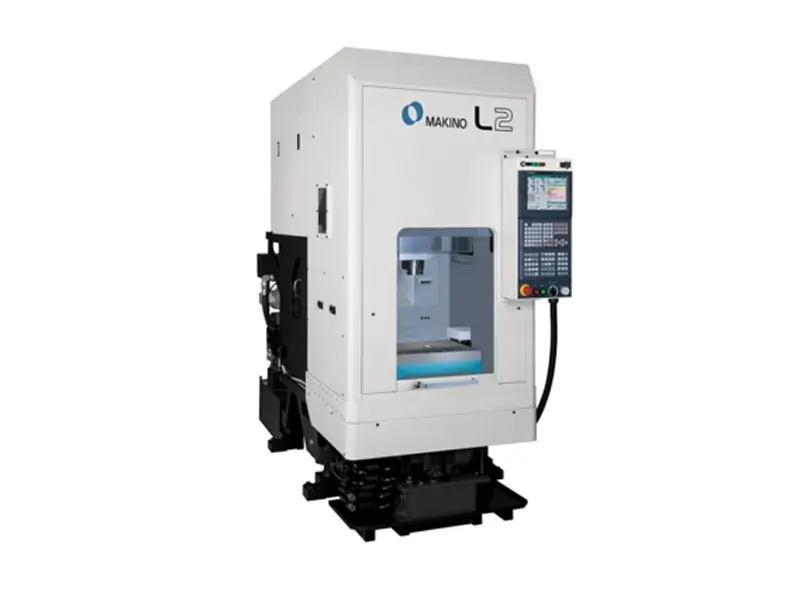
| Type d’équipement | Centre d'usinage vertical Makino L2 |
| Interface de broche | HSK-A 50 (Refroidissement par émulsion 8-12%) |
| Principaux défis | Perpendicularité du profil < 0.01 mm, rugosité Rz < 12.5, élimination du broutage sur les parois. |
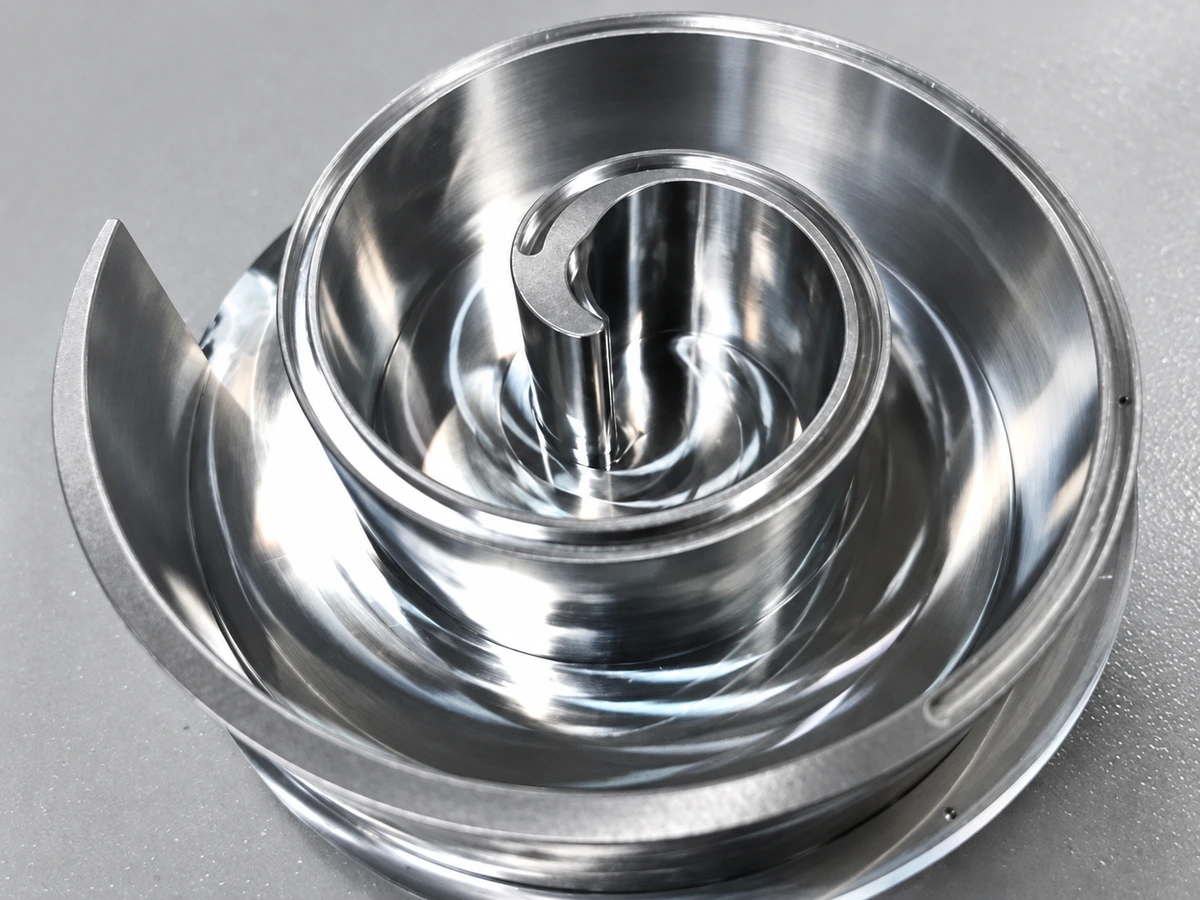
Caractéristiques et exigences du profil
La pièce présente plusieurs difficultés que les outils standard ne résolvent souvent pas en grande série :
Perpendicularité stricte : Maintenir la perpendicularité des profils intérieur et extérieur sous 0.01 mm exige une grande rigidité et la maîtrise de la flexion.
Qualité de surface : Obtenir un fond de rainure et une paroi lisses, sans broutage, avec une rugosité meilleure que Rz 12.5.
Petits rayons d'angle : Limiter strictement le rayon de fond de rainure à 0.12 mm.
Répartition précise des tolérances : Des tolérances d'outil très serrées pour répondre aux exigences de correction précises de la machine.
Solution d’outillage intégrée de Sundi
Nous avons développé une fraise de finition spécialisée pour cette étape critique :
Finition de profil de précision
Cette étape vise les dimensions finales, la perpendicularité et une finition proche du miroir sur la géométrie complexe de la spirale.
Le défi et la solution :
Géométrie d'arête affinée : Une préparation ultrafine réduit presque totalement les irrégularités de l'arête. Elle résout les marques de broutage et assure des surfaces lisses sur les parois et le fond, avec Rz < 12.5.
Tolérance d'outil optimisée : Une tolérance de diamètre resserrée de 0 à -0.01 mm a été appliquée à l'outil Φ10 . Cela garantit une base précise pour la compensation du rayon sur la machine.
Trajectoire d'outil adaptée : Conçue pour plusieurs passes adaptées, avec 0.05 mm d'ébauche et 0.02 mm de surépaisseur de finition sur 4 tours intérieurs/extérieurs. Cela réduit les efforts et la flexion pour garantir une perpendicularité < 0.01 mm.
Contraintes de la machine :
Refroidissement : externe sur un axe
Vitesse maximale de broche : 16,000 RPM
Puissance de broche : 20 Kw
Masse maximale de l'outil : 5 KG
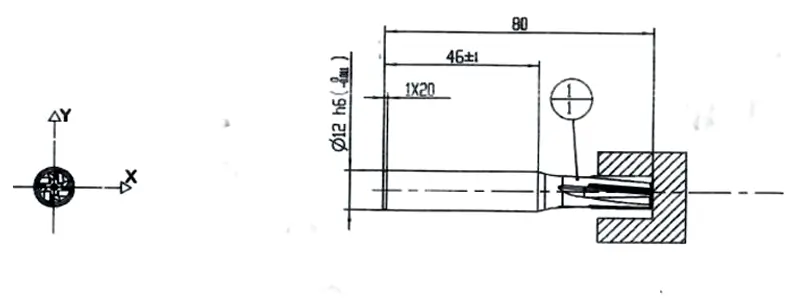
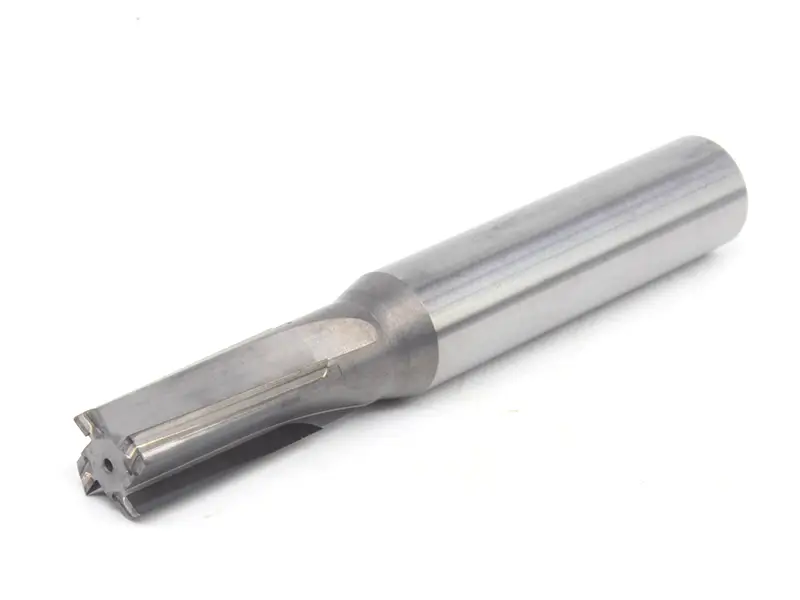
Données d'usinage
| Opération (OP) | Diamètre d'outil D (mm) | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Vitesse d'avance vf (mm/min) | Profondeur de coupe ap (mm) | Dents (Z) | Surépaisseur (mm) |
|---|---|---|---|---|---|---|---|---|
| Finition de profil | Φ10 (-0.01) | 10,000 | 314 | 0.01875 | 750 | 0.05 (ébauche) / 0.02 (finition) | 4 | 0.07 |
Résultats et efficacité démontrés
Qualité de surface irréprochable
Des surfaces lisses et sans broutage ont été obtenues régulièrement sur les parois et le fond, dépassant l'exigence stricte Rz 12.5.
Précision dimensionnelle exceptionnelle
Taux de conformité de 100% pour le profil complexe, avec perpendicularité < 0.01 mm et rayon maximal 0.12.
Durée de vie stable
L'arête affinée a montré une excellente résistance à l'usure, conservant son tranchant et évitant les bavures durant toute la durée de vie visée.
Analyse du coût par pièce (CPP)
Un pourcentage plus faible indique une meilleure rentabilité par pièce.
L'outil de finition sur mesure Sundi a totalement résolu le broutage de nos spirales. La préparation fine des arêtes a donné une excellente précision de profil et de perpendicularité ; la baisse de 16.6% du coût par pièce est un grand succès pour notre ligne de compresseurs.