










Расточные инструменты: принцип работы и область применения
Точная обработка отверстий включает сверление, развёртывание и растачивание. Растачивание может относиться к самым сложным операциям при затруднённом доступе, большом вылете или строгих допусках; оно не всегда сложнее любого другого процесса.
Расточные инструменты бывают одно- и многокромочными. Некоторые головки для тонкого растачивания допускают микрометровую регулировку. H7 и H6 обозначают поля допусков отверстий, ширина которых зависит от номинального размера; ни одно не является фиксированной точностью, гарантируемой настройкой кромки.
Проверенное растачивание улучшает размеры и поверхность отверстия. Качество нужно задавать и измерять; поверхность глаже концевой меры не является общей возможностью. Руководство объясняет выбор и применение инструмента.
Содержание
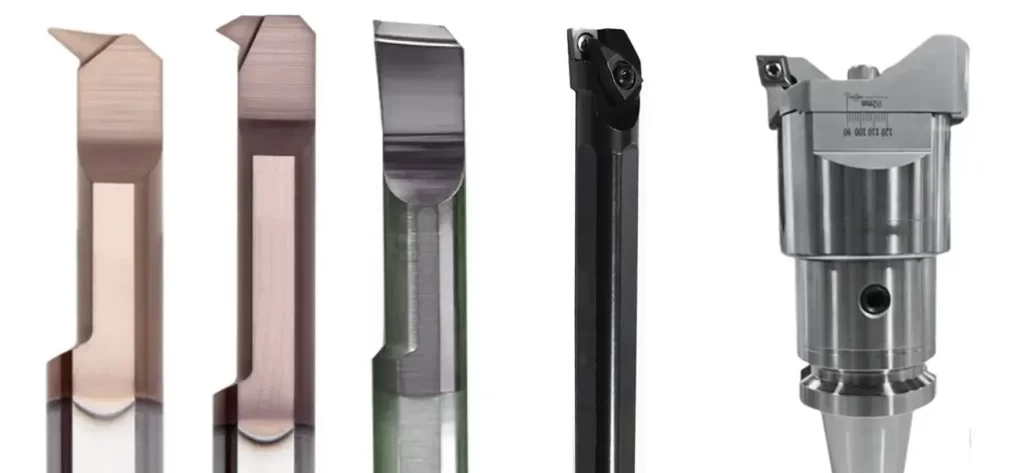
Что такое расточные инструменты?
Нужно точно довести размер или поверхность отверстия? Для этого служит расточный инструмент — специальные резцы для увеличения, уточнения и формирования существующих отверстий. Они не создают новое отверстие, а совершенствуют уже имеющееся.
Обычно такие инструменты имеют одну или две режущие кромки. Для чернового съёма, получистового прохода или окончательной гладкой поверхности можно подобрать расточной инструмент. Его применяют на токарном, фрезерном или специализированном расточном оборудовании.
Отверстие немного не в размер или шероховатое? Расточной инструмент даёт ему второй шанс.
Распространённые типы расточных инструментов
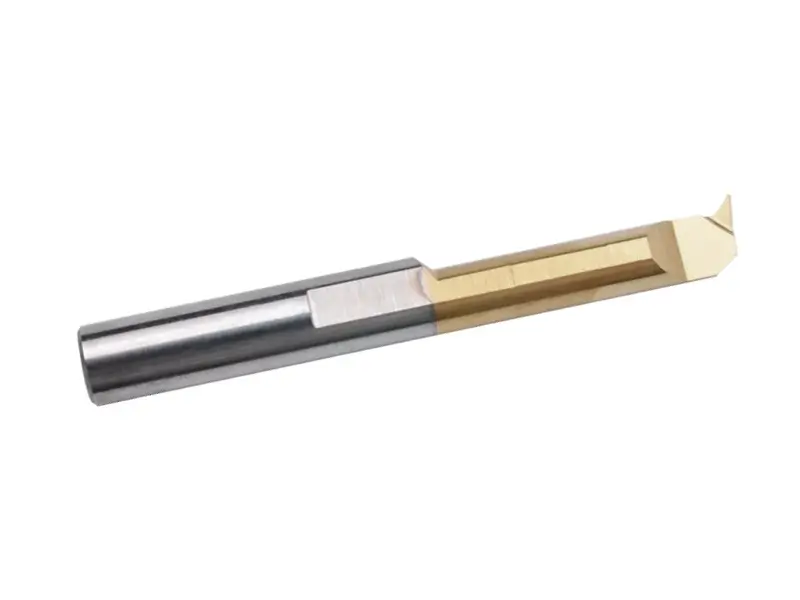
Однолезвийный расточный инструмент
Однолезвийный расточной инструмент увеличивает существующее отверстие одной кромкой. Некоторые чистовые головки позволяют регулировать диаметр пока инструмент остаётся установленным, шпиндель остановлен, а станок безопасно отключён.
Некоторые головки имеют тонкую регулировку, но не каждый однолезвийный инструмент оснащён шкалой. Шаг 0.001 мм может означать разрешение настройки, а не точность отверстия; уточните, радиальный он или диаметральный. Регулируйте только при остановленном шпинделе по процедуре изготовителя для вас и вашего станка.
Регулируемые двухкромочные расточные инструменты
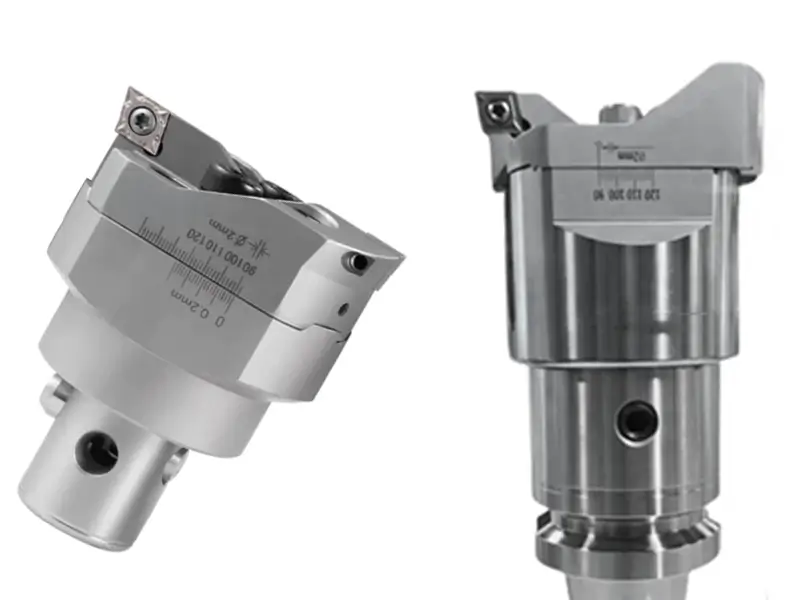
Расточные инструменты с двумя кромками обеспечивают производительную обработку. Противоположные кромки уменьшают результирующую радиальную нагрузку при правильной настройке, но силы не компенсируются автоматически, а снижение вибрации или улучшение поверхности не гарантированы.
Далее есть различия:
- Плавающий расточный инструмент: конструкция компенсирует ограниченные отклонения соосности в подходящей задаче. Она не заменяет точную наладку и не гарантирует размер, геометрию и поверхность.
- Неподвижные расточные инструменты: жёсткая установка по центру. Подходят для уже выверенной устойчивой наладки, где важна стабильность.
Как выбрать расточный инструмент
Вращение инструмента
На обрабатывающем центре, инструмент вращается. Выбирайте головку по диаметру, допуску, балансировке и скорости. Точная регулировка или автоматическая компенсация есть у некоторых конструкций, но нужна не для каждой расточной операции.
На удаление стружки влияют вращение инструмента, ориентация отверстия, СОЖ и форма стружки. Вращающийся инструмент не всегда сложнее охлаждать или очищать, чем неподвижную расточную оправку.
Вибрации инструмента
Вибрации ухудшают поверхность и точность. Их усиливают:
- Жёсткость системы: слабые патроны, тонкие оправки и ненадёжные соединения особенно опасны для малых и глубоких отверстий или твёрдых материалов, особенно с вылетом. Жёсткость обязательна.
- Динамический баланс: неравномерная масса относительно оси вызывает сильные колебания от центробежных сил при высоких RPM. Баланс особенно важен с ростом скорости.
- Жёсткость заготовки: тонкие стенки или слабое закрепление вызывают прогиб и автоколебания. Подходящие приспособления и опоры повышают жёсткость, но не должны деформировать деталь.
- Геометрия кромки: передний угол, радиус вершины и стружколом изменяют силы резания и вибрацию.
- Режимы: скорость, подача, глубина и расход СОЖ влияют на результат. Чрезмерная нагрузка вызовет вибрации.
- Состояние шпинделя: изношенные подшипники, свободная посадка патрона или люфт шпинделя становятся источниками вибраций.
Правильно закрепляйте инструмент
Зажим и высота центра должны соответствовать инструкциям инструмента и станка. неправильная настройка меняет эффективную геометрию и вызывает трение или плохое резание.
- Слишком низко: в зависимости от ориентации инструмента и отверстия неверная высота центра уменьшает зазор или меняет зацепление. Она не всегда тянет вершину глубже.
- Слишком высоко: значительная ошибка высоты центра ухудшает зазор и выдерживание размера. Влияние зависит от установки инструмента и направления резания.
Просто используйте высоту центра, заданную для конкретной державки и операции. Не применяйте универсальное смещение выше центра. Прогиб
вниз или в другом направлении зависит от нагрузки и крепления; это не механизм защиты от столкновений.
Положительная геометрия уменьшает силы в подходящих расточных операциях, но нужно учитывать прочность кромки. Нейтральная или отрицательная геометрия не вызывает поломку автоматически; подбирайте пластину и державку вместе.
Диаметр и длина
Размер расточной оправки зависит от диаметра и глубины отверстия. Практические ориентиры:
- Минимально возможный вылет.
- Максимальный помещающийся диаметр оправки с запасом для стружки.
- Соблюдайте требуемую поставщиком длину зажима; ≥ 3 диаметрам оправки не является универсальным минимумом для любой расточной системы.
Почему решает жёсткость:
Тангенциальные и радиальные силы будут пытаться согнуть оправку. Любой прогиб означает:
→ Неравномерная глубина резания → вибрация.
→ Ошибки размера отверстия.
→ Отклонение режущей кромки от осевой линии.
Советы по выбору пластины:
- Используйте подходящий главный угол в плане, часто близкий к 90° при обычном внутреннем точении, чтобы направить силу в осевое направление. Исходный совет >75° относится к главному углу в плане, а не к заднему углу.
- Пластины с положительным передним углом = меньшие силы резания.
- Радиус вершины и глубину подбирают вместе для управления силами и стружкой. Пример радиуса 0.4 мм и глубины 0.5 мм не универсальная настройка.
- Острые кромки = чище отверстия и меньше автоколебаний.
- Открытая геометрия стружколома способствует отводу стружки.
- Выбирайте покрытие, основу и подготовку кромки под деталь. Керметы и пластины без покрытия или с тонким покрытием не уменьшают силы во всех задачах.
Стружкоотвод — ключевой фактор:
- Форма стружки должна соответствовать операции. Короткая управляемая стружка облегчает вывод; сама её краткость не доказывает большого энергопотребления, вибраций или канавочного износа.
- Длинная стружка = спутанные клубки и заклинивание инструмента.
- Добивайтесь формы стружки, которая надёжно выводится без забивания и повреждения отверстия; плотная спираль — не единственная допустимая форма.
Не позволяйте стружке портить отверстие:
- Разрешённая подача СОЖ должна достигать зоны резания и выносить стружку. Внутренние каналы обычно подают жидкость, а не служат общим путём возврата стружки через инструмент.
- Используйте только разрешённую станком систему воздуха или СОЖ и контролируйте выброс стружки. Не направляйте мусор в шпиндель и не считайте сжатый воздух допустимым в любой установке.
- Ориентация отверстия помогает стружке перемещаться в сторону от зоны резания, если это допускают станок, инструмент и закрепление.
- Проверяйте фактические зазоры и условия контроля стружки. Снижение скорости не создаёт геометрический зазор, а меньшая головка всё равно должна обеспечивать жёсткость и резание.
- Измените траекторию, если стружка продолжает забивать зону.
Если забивание или вибрации сохраняются, остановитесь и проверьте соосность, опоры, геометрию, СОЖ и режимы. Более вязкая марка сама по себе не исправляет любой нестабильный или забитый процесс.
Устали от вибраций и погони за микронами? Когда стандартные расточные инструменты не подходят для вашей задачи — нестандартного размера, трудного материала или очень узкого допуска — Sundi поможет.
Мы не просто продаём инструмент, а создаём решения. Пришлите чертежи, и мы разработаем специальные расточные оправки и инструмент с учётом ваших отверстий, ваших станков и ваших сроков. Сложный сплав или глубокое отверстие? Обращайтесь.
Не жертвуйте качеством поверхности. [Свяжитесь с Sundi сегодня] — сделаем сложные отверстия простой работой.