

Guía completa de herramientas de mandrinado: funcionamiento y aplicaciones
El mecanizado de agujeros precisos puede incluir taladrado, escariado y mandrinado. El mandrinado puede estar entre las operaciones más exigentes cuando el acceso, el voladizo o las tolerancias son exigentes; no es siempre más difícil que cualquier otro proceso.
Existen herramientas de mandrinar de uno y varios filos. Algunos cabezales de acabado permiten un ajuste micrométrico. H7 y H6 designan zonas de tolerancia de agujero cuya amplitud depende del tamaño nominal; ninguna garantiza una precisión fija por ajustar un solo filo.
Un proceso de mandrinado cualificado puede mejorar dimensiones y acabado. La calidad superficial debe especificarse y medirse; un acabado más liso que un bloque patrón no es una capacidad general. Esta guía explica selección y aplicación de herramientas.
Contenido
¿Qué son las herramientas de mandrinar?
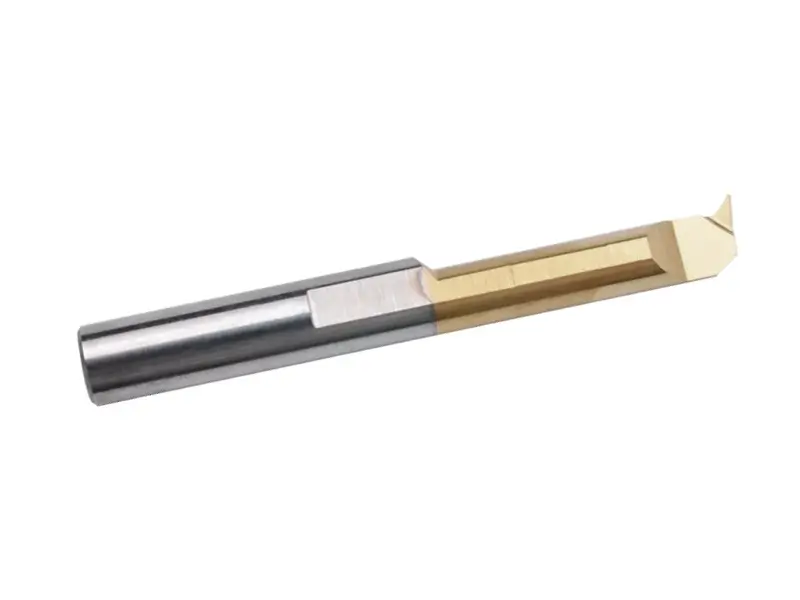
¿Necesita ajustar la dimensión o el acabado de un agujero en metal? Las herramientas de mandrinar amplían, afinan o dan forma con precisión a agujeros existentes. No crean un agujero nuevo: mejoran el que ya existe.
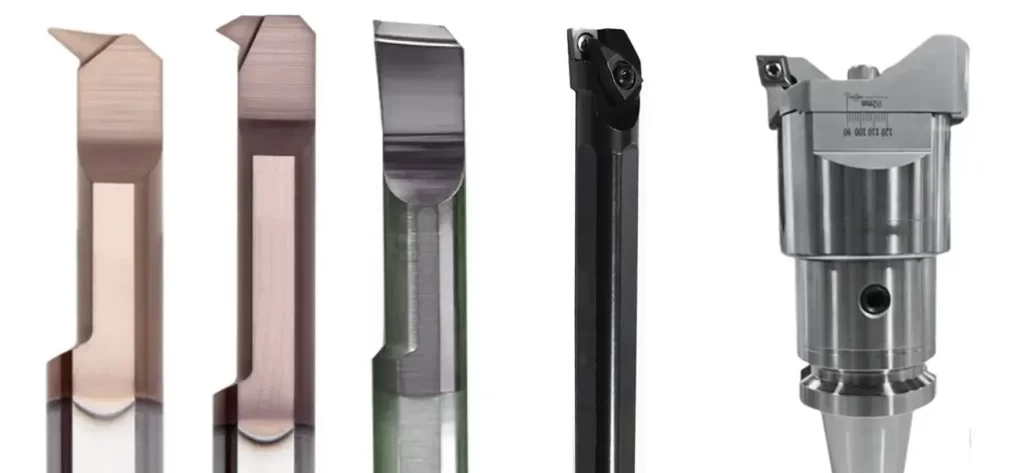
Estas herramientas suelen tener uno o dos filos. Hay modelos para desbaste, semiacabado y acabado fino. Pueden utilizarse en tornos, fresadoras o mandrinadoras dedicadas.
Una barra o herramienta de mandrinar puede repasar un agujero ligeramente fuera de medida o rugoso por dentro.
Tipos habituales de herramientas de mandrinar
Herramienta de mandrinar de un filo
Una herramienta de mandrinar de un filo amplía un agujero existente. Algunos cabezales de acabado permiten ajustar el diámetro mientras la herramienta permanece montada, con el husillo parado y la máquina asegurada.
Algunos cabezales tienen ajuste fino, pero no toda herramienta de un filo posee un dial. Un incremento declarado de 0.001 mm puede ser resolución de ajuste, no precisión conseguida; compruebe si es radial o diametral. Ajuste solo con el husillo parado y siga el procedimiento del fabricante aplicable a usted y a su máquina.
Herramientas de mandrinar ajustables de dos filos
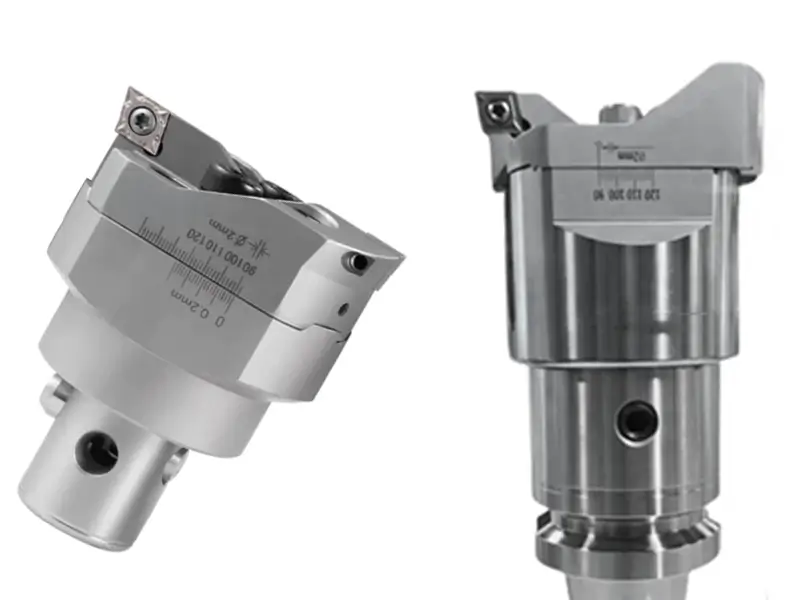
Las herramientas de mandrinar con dos filos pueden favorecer la productividad. Los filos opuestos bien ajustados pueden reducir la carga radial neta, pero las fuerzas no se anulan automáticamente ni se garantiza una reducción de las vibraciones o una mejora del acabado.
Se distinguen estas opciones:
- Herramientas de mandrinar flotantes: Un diseño flotante puede compensar pequeñas variaciones de alineación en aplicaciones adecuadas. No sustituye un montaje preciso ni garantiza dimensión, geometría y acabado.
- Herramientas de mandrinar fijas: Montaje rígido y centrado, adecuado cuando el conjunto ya está bien alineado y estable.
Cómo elegir la herramienta de mandrinar adecuada
Rotación de la herramienta
En un centro de mecanizado, la herramienta gira. Elija el cabezal según diámetro, tolerancia, equilibrado y velocidad. Algunos diseños ofrecen ajuste fino o compensación automática, pero no son necesarios en toda operación.
La rotación de la herramienta, orientación del agujero, suministro de refrigerante y geometría de viruta afectan a la evacuación. Una herramienta giratoria no es siempre más difícil de refrigerar o evacuar que una barra fija.
Vibraciones de la herramienta
Las vibraciones perjudican acabado y precisión. Estos factores las favorecen:
- Rigidez del sistema: Portaherramientas flexibles, barras delgadas o conexiones débiles son especialmente problemáticos en agujeros pequeños o profundos y materiales duros, sobre todo con mucho voladizo. La rigidez es esencial.
- Equilibrado dinámico: Una masa mal distribuida alrededor del eje genera fuerzas centrífugas y vibraciones a altas RPM. El equilibrado cobra especial importancia al aumentar la velocidad.
- Rigidez de la pieza: Paredes delgadas o sujeción débil pueden causar flexión y vibración. Dispositivos y apoyos adecuados pueden mejorar la rigidez, pero deben evitar deformar la pieza.
- Geometría del filo: Ángulo de desprendimiento, radio de punta y rompevirutas influyen en fuerzas y vibraciones.
- Condiciones de corte: Velocidad, avance, profundidad y caudal de refrigerante actúan conjuntamente. Una carga excesiva puede causar vibración.
- Estado del husillo: Rodamientos gastados, ajuste flojo del portaherramientas o juego del husillo pueden causar vibraciones.
Sujetar correctamente la herramienta
La sujeción y altura de centro deben seguir las instrucciones de herramienta y máquina. Un ajuste incorrecto puede alterar la geometría efectiva y causar rozamiento o corte deficiente.
- Demasiado bajo: Según orientación y geometría del agujero, una altura incorrecta puede reducir el ángulo de incidencia o alterar el contacto. No introduce siempre la punta más profundamente.
- Demasiado alto: Un error excesivo de altura puede perjudicar la holgura y el control dimensional. Su efecto depende del montaje y de la dirección de corte.
Utilice simplemente la altura prescrita para el portaherramientas y la operación. No aplique siempre un desplazamiento por encima del centro. La flexión hacia
abajo o en otra dirección depende de la carga y el montaje; no es una protección contra colisiones.
Una geometría positiva puede reducir fuerzas en aplicaciones adecuadas, pero también importa la resistencia del filo. La geometría neutra o negativa no causa automáticamente roturas; seleccione plaquita y portaherramientas conjuntamente.
Diámetro y longitud
El diámetro y la profundidad del agujero determinan las dimensiones de la barra. Principios básicos:
- Reducir al mínimo el voladizo.
- Elegir el mayor diámetro de barra que quepa, dejando espacio para virutas.
- Respete la longitud de sujeción exigida por el proveedor; ≥ 3x el diámetro de barra no es un mínimo universal para todas las barras e interfaces.
Por qué importa la rigidez:
Las fuerzas tangenciales y radiales pueden flexionar la barra, con estas consecuencias:
→ Profundidad irregular → vibraciones.
→ Errores dimensionales del agujero.
→ Desplazamiento del filo respecto al eje.
Consejos para elegir la plaquita:
- Utilice un ángulo de posición adecuado, a menudo cercano a 90° en torneado interior convencional, para orientar la fuerza en la dirección axial. La recomendación original >75° se refiere al ángulo de posición, no al ángulo de incidencia.
- Las plaquitas de geometría positiva reducen las fuerzas de corte.
- Seleccione conjuntamente radio de punta y profundidad para controlar fuerzas y formación de viruta. El ejemplo de radio de 0.4 mm y profundidad de 0.5 mm no es un ajuste universal.
- Los filos afilados favorecen agujeros limpios y reducen vibraciones.
- Una geometría abierta del rompevirutas facilita la evacuación.
- Seleccione recubrimiento, sustrato y preparación del filo según la pieza. Los cermets y plaquitas sin recubrimiento o con capas finas no reducen las fuerzas en toda aplicación.
La evacuación de virutas es esencial:
- La forma de viruta debe adaptarse a la operación. Las virutas cortas y controladas pueden facilitar la evacuación; su longitud corta por sí sola no implica alto consumo, vibración o desgaste en entalla.
- Las virutas largas pueden enredarse y bloquear herramientas.
- Busque formas de viruta que evacuen sin atascarse ni dañar el agujero; las hélices cerradas no son la única forma aceptable.
Proteger el agujero de daños por virutas:
- Utilice suministro de refrigerante aprobado para alcanzar el corte y sacar virutas del agujero. Los conductos internos suelen aportar fluido; no son un retorno general de virutas por la herramienta.
- Utilice solo sistemas de aire o refrigerante aprobados para la máquina y controle la expulsión de virutas. No dirija residuos hacia el husillo ni suponga que el aire comprimido está permitido en todo montaje.
- La orientación del agujero puede ayudar a mover las virutas lejos de la zona de corte si máquina, herramienta y sujeción lo permiten.
- Compruebe holgura real y control de viruta. Reducir la velocidad no crea espacio geométrico; un cabezal menor debe seguir cumpliendo los requisitos de rigidez y corte.
- Cambie la trayectoria si las virutas siguen atascándose.
Si persisten atascos o vibraciones, detenga y revise alineación, apoyo, geometría, refrigeración y datos de corte. Una calidad más tenaz por sí sola no resuelve todo proceso inestable o bloqueado.
¿Problemas de vibración o precisión? Si las herramientas estándar no sirven para su trabajo, por ejemplo por medidas especiales, materiales difíciles o tolerancias estrechas, Sundi puede ayudarle.
Ofrecemos herramientas y soluciones adaptadas. Envíe sus planos para barras y herramientas a medida que se ajusten a su agujero, su máquina y sus plazos. ¿Aleación difícil o agujero profundo? Consúltenos.
No comprometa el acabado. [Contacte con Sundi hoy] – encontremos una solución para sus agujeros más exigentes.