

Guia completo de ferramentas de mandrilagem: funcionamento e aplicações
A maquinagem de furos precisos pode incluir furação, alargamento e mandrilagem. A mandrilagem pode estar entre as operações mais exigentes quando o acesso, a saliência ou as tolerâncias são exigentes; não é sempre mais difícil do que qualquer outro processo.
Existem ferramentas de mandrilar de uma e várias arestas. Algumas cabeças de acabamento permitem um ajuste micrométrico. H7 e H6 designam zonas de tolerância de furo cuja amplitude depende da dimensão nominal; nenhuma garante uma precisão fixa através do ajuste de uma só aresta.
Um processo de mandrilagem qualificado pode melhorar dimensões e acabamento. A qualidade superficial deve ser especificada e medida; um acabamento mais liso do que um bloco-padrão não é uma capacidade geral. Este guia explica seleção e aplicação de ferramentas.
Índice
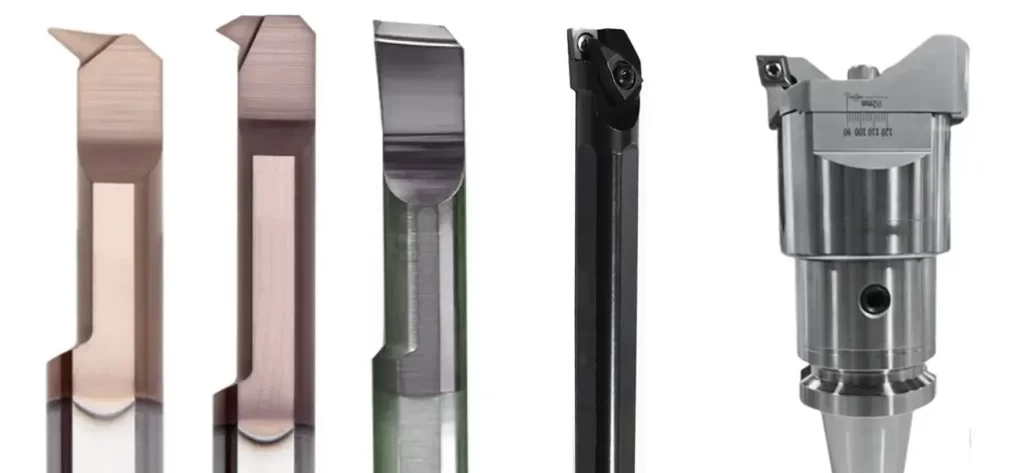
O que são ferramentas de mandrilar?
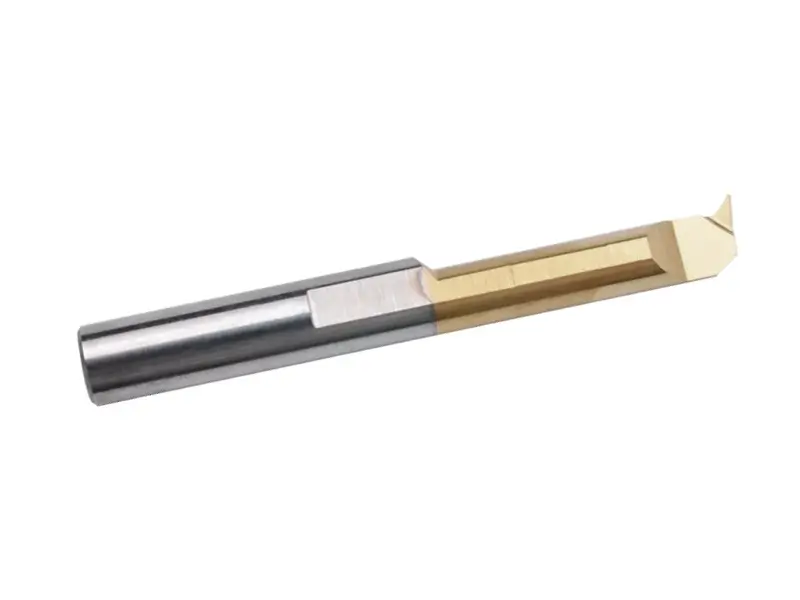
Precisa de ajustar a dimensão ou o acabamento de um furo em metal? As ferramentas de mandrilar ampliam, aperfeiçoam ou dão forma com precisão a furos existentes. Não criam um furo novo: melhoram o que já existe.
Estas ferramentas têm geralmente uma ou duas arestas. Existem modelos para desbaste, semiacabamento e acabamento fino. Podem ser utilizadas em tornos, fresadoras ou mandriladoras dedicadas.
Uma barra ou ferramenta de mandrilar pode repassar um furo ligeiramente fora de medida ou rugoso no interior.
Tipos comuns de ferramentas de mandrilar
Ferramenta de mandrilar de uma aresta
Uma ferramenta de mandrilar de uma aresta amplia um furo existente. Algumas cabeças de acabamento permitem ajustar o diâmetro enquanto a ferramenta permanece montada, com o fuso parado e a máquina em segurança.
Algumas cabeças têm ajuste fino, mas nem toda a ferramenta de uma aresta possui um mostrador. Um incremento indicado de 0.001 mm pode ser resolução de ajuste, não precisão obtida; verifique se é radial ou diametral. Ajuste apenas com o fuso parado e siga o procedimento do fabricante aplicável a si e à sua máquina.
Ferramentas de mandrilar ajustáveis de duas arestas
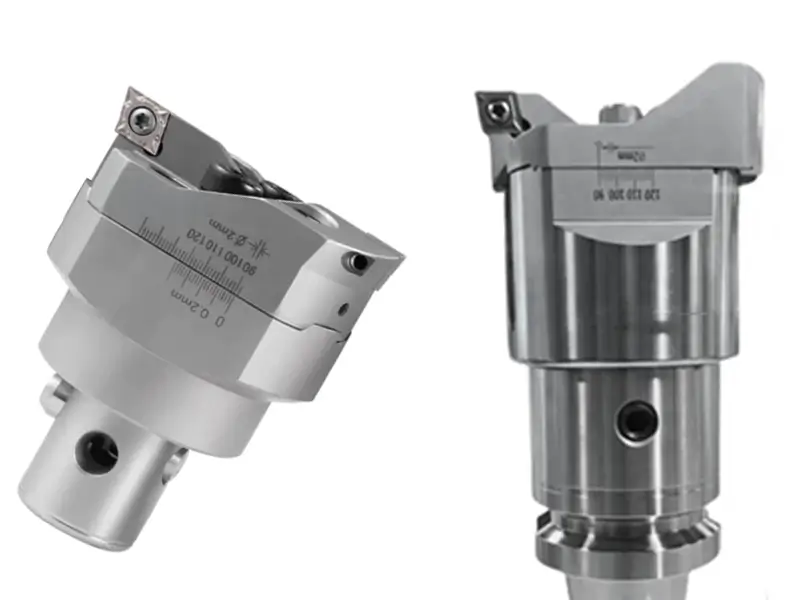
As ferramentas de mandrilar com duas arestas podem favorecer a produtividade. Arestas opostas bem ajustadas podem reduzir a carga radial resultante, mas as forças não se anulam automaticamente nem se garante uma redução das vibrações ou uma melhoria do acabamento.
Distinguem-se estas opções:
- Ferramentas de mandrilar flutuantes: Uma conceção flutuante pode compensar pequenas variações de alinhamento em aplicações adequadas. Não substitui uma montagem precisa nem garante dimensão, geometria e acabamento.
- Ferramentas de mandrilar fixas: Montagem rígida e centrada, adequada quando o conjunto já está bem alinhado e estável.
Como escolher a ferramenta de mandrilar adequada
Rotação da ferramenta
Num centro de maquinagem, a ferramenta roda. Escolha a cabeça segundo diâmetro, tolerância, equilibragem e velocidade. Alguns modelos oferecem ajuste fino ou compensação automática, mas não são necessários em todas as operações.
A rotação da ferramenta, orientação do furo, alimentação de fluido e geometria das aparas afetam a evacuação. Uma ferramenta rotativa não é sempre mais difícil de arrefecer ou evacuar do que uma barra fixa.
Vibrações da ferramenta
As vibrações prejudicam acabamento e precisão. Estes fatores favorecem-nas:
- Rigidez do sistema: Porta-ferramentas flexíveis, barras finas ou ligações fracas são especialmente problemáticos em furos pequenos ou profundos e materiais duros, sobretudo com grande saliência. A rigidez é essencial.
- Equilibragem dinâmica: Massa mal distribuída em torno do eixo gera forças centrífugas e vibrações a altas RPM. A equilibragem torna-se especialmente importante ao aumentar a velocidade.
- Rigidez da peça: Paredes finas ou fixação fraca podem causar flexão e trepidação. Dispositivos e apoios adequados podem melhorar a rigidez, mas devem evitar deformar a peça.
- Geometria da aresta: Ângulo de ataque, raio de ponta e quebra-aparas influenciam forças e vibrações.
- Condições de corte: Velocidade, avanço, profundidade e caudal de fluido atuam em conjunto. Carga excessiva pode causar trepidação.
- Estado do fuso: Rolamentos gastos, ajuste solto do porta-ferramentas ou folga no fuso podem causar vibrações.
Fixar corretamente a ferramenta
A fixação e altura de centro devem seguir as instruções da ferramenta e máquina. Um ajuste incorreto pode alterar a geometria efetiva e causar atrito ou corte deficiente.
- Demasiado baixo: Segundo a orientação e geometria do furo, uma altura incorreta pode reduzir a folga ou alterar o contacto. Não leva sempre a ponta mais profundamente.
- Demasiado alto: Um erro excessivo de altura pode prejudicar a folga e o controlo dimensional. O efeito depende da montagem e da direção de corte.
Utilize simplesmente a altura prescrita para o porta-ferramentas e a operação. Não aplique sempre um desvio acima do centro. A flexão para
baixo ou noutra direção depende da carga e montagem; não é uma proteção contra colisões.
Uma geometria positiva pode reduzir forças em aplicações adequadas, mas a resistência da aresta também importa. Geometria neutra ou negativa não causa automaticamente roturas; selecione pastilha e porta-ferramentas em conjunto.
Diâmetro e comprimento
O diâmetro e a profundidade do furo determinam as dimensões da barra. Princípios básicos:
- Reduzir ao mínimo a saliência.
- Escolher o maior diâmetro de barra compatível, deixando espaço para aparas.
- Respeite o comprimento de fixação exigido pelo fornecedor; ≥ 3x o diâmetro da barra não é um mínimo universal para todas as barras e interfaces.
Porque importa a rigidez:
As forças tangenciais e radiais podem fletir a barra, com estas consequências:
→ Profundidade irregular → vibrações.
→ Erros dimensionais do furo.
→ Deslocamento da aresta relativamente ao eixo.
Conselhos para escolher a pastilha:
- Utilize um ângulo de posição adequado, frequentemente próximo de 90° no torneamento interior convencional, para orientar a força na direção axial. A recomendação original >75° refere-se ao ângulo de posição, não ao ângulo de folga.
- As pastilhas de geometria positiva reduzem as forças de corte.
- Selecione em conjunto raio de ponta e profundidade para controlar forças e formação de aparas. O exemplo de raio de 0.4 mm e profundidade de 0.5 mm não é uma definição universal.
- Arestas afiadas favorecem furos limpos e reduzem trepidações.
- Uma geometria aberta do quebra-aparas facilita a evacuação.
- Selecione revestimento, substrato e preparação da aresta segundo a peça. Os cermets e pastilhas sem revestimento ou com camadas finas não reduzem as forças em todas as aplicações.
A evacuação de aparas é essencial:
- A forma das aparas deve adaptar-se à operação. Aparas curtas e controladas podem facilitar a evacuação; o comprimento curto, por si só, não implica consumo elevado, vibração ou desgaste em entalhe.
- Aparas longas podem emaranhar-se e bloquear ferramentas.
- Procure formas de aparas que evacuem sem acumulação nem danos no furo; hélices apertadas não são a única forma aceitável.
Proteger o furo de danos por aparas:
- Utilize alimentação de fluido aprovada para atingir o corte e retirar aparas do furo. Os canais internos fornecem normalmente fluido; não são um retorno geral de aparas pela ferramenta.
- Utilize apenas sistemas de ar ou fluido aprovados para a máquina e controle a projeção de aparas. Não dirija resíduos para o fuso nem assuma que o ar comprimido é permitido em todas as montagens.
- A orientação do furo pode ajudar a mover as aparas para longe da zona de corte se máquina, ferramenta e fixação o permitirem.
- Verifique folga real e controlo de aparas. Reduzir a velocidade não cria espaço geométrico; uma cabeça menor deve continuar a cumprir os requisitos de rigidez e corte.
- Altere a trajetória se as aparas continuarem a acumular-se.
Se persistirem acumulações ou vibrações, pare e verifique alinhamento, apoio, geometria, refrigeração e dados de corte. Uma qualidade mais tenaz, por si só, não resolve todos os processos instáveis ou bloqueados.
Problemas de trepidação ou precisão? Se as ferramentas normalizadas não servirem para o seu trabalho, por exemplo devido a medidas especiais, materiais difíceis ou tolerâncias apertadas, a Sundi pode ajudar.
Disponibilizamos ferramentas e soluções adaptadas. Envie os desenhos para barras e ferramentas à medida que correspondam ao seu furo, à sua máquina e aos seus prazos. Uma liga difícil ou um furo profundo? Contacte-nos.
Não comprometa o acabamento. [Contacte a Sundi hoje] – encontremos uma solução para os seus furos mais exigentes.