

Guide complet des outils d’alésage : fonctionnement et utilisations
L’usinage de trous précis peut comprendre perçage, alésage à l’alésoir et alésage à l’outil. L’alésage à l’outil peut figurer parmi les opérations les plus exigeantes lorsque l’accès, le porte-à-faux ou les tolérances sont contraignants ; il n’est pas systématiquement plus difficile que tout autre procédé.
Les outils d’alésage existent à une ou plusieurs arêtes. Certaines têtes de finition permettent un réglage micrométrique. H7 et H6 désignent des zones de tolérance de trou dont la largeur dépend de la dimension nominale ; aucune ne garantit une précision fixe par le réglage d’une seule arête.
Un procédé d’alésage qualifié peut améliorer dimensions et état de surface. La qualité doit être spécifiée et mesurée ; une surface plus lisse qu’une cale étalon n’est pas une capacité générale. Ce guide explique choix et application des outils.
Sommaire
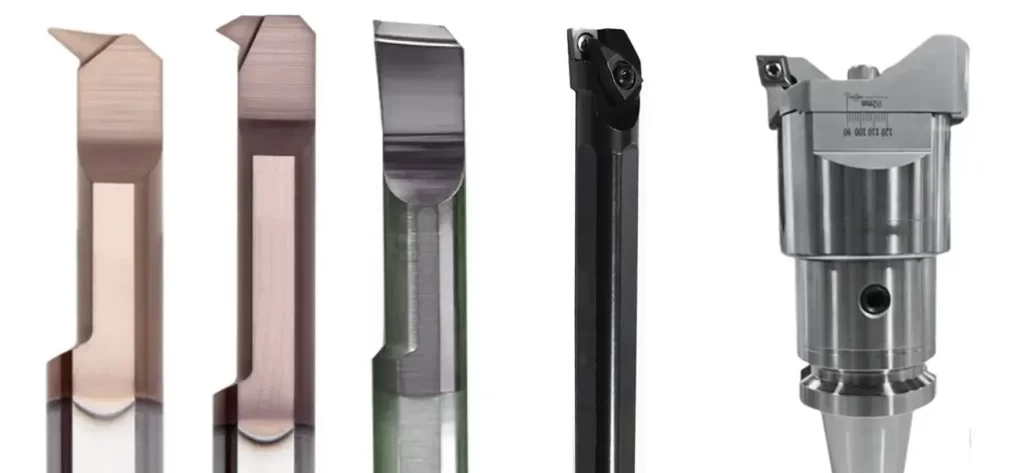
Que sont les outils d’alésage ?
Vous devez affiner la dimension ou la finition d’un trou dans le métal ? Les outils d’alésage agrandissent, finissent ou façonnent avec précision les trous existants. Ils ne créent pas un nouveau trou : ils reprennent celui déjà réalisé.
Ces outils possèdent généralement une ou deux arêtes. Des modèles conviennent à l’ébauche, à la semi-finition ou à la finition fine. Ils s’utilisent sur tours, fraiseuses ou aléseuses dédiées.
Une barre ou un outil d’alésage peut reprendre un trou légèrement hors cote ou rugueux à l’intérieur.
Types courants d’outils d’alésage
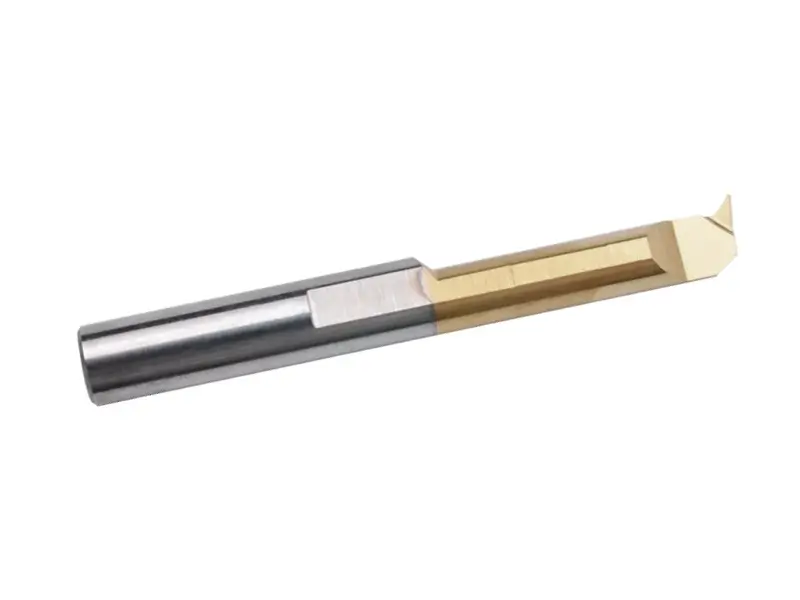
Outil d’alésage à une arête
Un outil d’alésage à une arête agrandit un trou existant. Certaines têtes de finition permettent le réglage du diamètre pendant que l’outil reste monté, broche arrêtée et machine sécurisée.
Certaines têtes possèdent un réglage fin, mais tous les outils à une arête n’ont pas de cadran. Un incrément annoncé de 0.001 mm peut indiquer la résolution du réglage plutôt que la précision obtenue ; vérifiez s’il est radial ou diamétral. Réglez uniquement broche arrêtée et suivez la procédure du fabricant applicable à vous et à votre machine.
Outils d’alésage réglables à deux arêtes
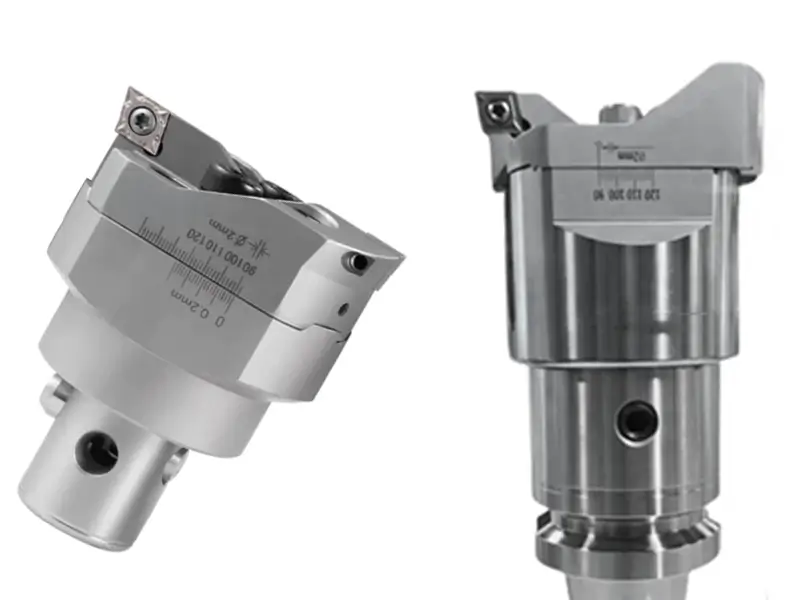
Les outils d’alésage à deux arêtes peuvent favoriser la productivité. Des arêtes opposées correctement réglées peuvent réduire la charge radiale résultante, mais les forces ne s’annulent pas automatiquement et la réduction des vibrations ou l’amélioration de la finition n’est pas garantie.
On distingue alors :
- Outils d’alésage flottants : Une conception flottante peut absorber une variation d’alignement limitée dans une application adaptée. Elle ne remplace pas un réglage précis et ne garantit ni dimension, ni géométrie, ni finition.
- Outils d’alésage fixes : Montage rigide et centré, adapté à une installation déjà bien réglée et stable.
Choisir le bon outil d’alésage
Rotation de l’outil
Sur un centre d’usinage, l’outil tourne. Choisissez la tête selon diamètre, tolérance, équilibrage et vitesse. Réglage fin ou compensation automatique existent sur certains modèles, sans être nécessaires à chaque opération.
Rotation de l’outil, orientation du trou, alimentation en liquide de coupe et géométrie des copeaux influencent leur évacuation. Un outil tournant n’est pas toujours plus difficile à refroidir ou à dégager qu’une barre fixe.
Vibrations de l’outil
Les vibrations nuisent à la finition et à la précision. Voici les facteurs qui les favorisent :
- Rigidité du système : Porte-outils souples, barres fines ou liaisons faibles sont particulièrement problématiques dans les petits trous, les alésages profonds ou les matériaux durs, surtout avec un long porte-à-faux. La rigidité est essentielle.
- Équilibrage dynamique : Une masse mal répartie autour de l’axe produit des efforts centrifuges et des vibrations à des RPM élevés. L’équilibrage devient particulièrement important lorsque la vitesse augmente.
- Rigidité de la pièce : Des parois minces ou un bridage faible peuvent provoquer flexion et broutement. Des montages et supports adaptés peuvent renforcer la rigidité sans déformer la pièce.
- Géométrie de l’arête : Angle de coupe, rayon de bec et brise-copeaux influencent les efforts et les vibrations.
- Conditions de coupe : Vitesse, avance, profondeur et débit de liquide interviennent ensemble. Une sollicitation excessive peut provoquer le broutement.
- État de la broche : Roulements usés, liaison de porte-outil lâche ou jeu de broche peuvent causer des vibrations.
Serrer correctement l’outil
Le bridage et la hauteur de centre doivent suivre les instructions de l’outil et de la machine. Un réglage incorrect peut modifier la géométrie effective et provoquer frottement ou mauvaise coupe.
- Trop bas : Selon l’orientation de l’outil et la géométrie du trou, une hauteur incorrecte peut réduire la dépouille ou modifier l’engagement. Elle n’entraîne pas systématiquement la pointe plus profondément.
- Trop haut : Une erreur excessive de hauteur peut nuire au dégagement et à la maîtrise dimensionnelle. Son effet dépend du montage et du sens de coupe.
Utilisez simplement la hauteur prescrite pour le porte-outil et l’opération. N’appliquez pas systématiquement un décalage au-dessus du centre. La déflexion vers le
bas ou dans une autre direction dépend des charges et du montage ; ce n’est pas une protection contre les collisions.
Une géométrie positive peut réduire les efforts dans des applications adaptées, mais la résistance de l’arête compte aussi. Une géométrie neutre ou négative ne provoque pas automatiquement la rupture ; choisissez plaquette et porte-outil ensemble.
Diamètre et longueur
Diamètre et profondeur du trou déterminent les dimensions de la barre. Principes pratiques :
- Réduire autant que possible le porte-à-faux.
- Choisir le plus grand diamètre de barre compatible, en gardant de la place pour les copeaux.
- Respectez la longueur de serrage prescrite par le fournisseur ; ≥ 3x le diamètre de barre n’est pas un minimum universel pour toutes les barres et interfaces.
Pourquoi la rigidité compte :
Les efforts tangentiels et radiaux peuvent fléchir la barre, avec les conséquences suivantes :
→ Profondeur irrégulière → vibrations.
→ Erreurs de dimension du trou.
→ Déplacement de l’arête hors de l’axe.
Conseils pour choisir la plaquette :
- Utilisez un angle d’attaque adapté, souvent proche de 90° en tournage intérieur conventionnel, pour orienter les efforts vers la direction axiale. Le conseil initial >75° concerne l’angle d’attaque, pas l’angle de dépouille.
- Les plaquettes à coupe positive réduisent les efforts.
- Choisissez ensemble rayon de bec et profondeur pour maîtriser efforts et formation des copeaux. L’exemple avec un rayon de 0.4 mm et une profondeur de 0.5 mm n’est pas un réglage universel.
- Des arêtes vives favorisent des trous propres et limitent le broutement.
- Une géométrie de brise-copeaux ouverte facilite leur écoulement.
- Choisissez revêtement, substrat et préparation d’arête selon la pièce. Les cermets et plaquettes non revêtues ou à revêtement mince ne réduisent pas les efforts dans toutes les applications.
L’évacuation des copeaux est essentielle :
- La forme des copeaux doit convenir à l’opération. Des copeaux courts et maîtrisés peuvent faciliter l’évacuation ; leur seule brièveté ne démontre ni forte consommation, ni vibration, ni usure en entaille.
- Les copeaux longs peuvent s’emmêler et bloquer les outils.
- Recherchez des copeaux qui s’évacuent sans bourrage ni dommage au trou ; les hélices serrées ne sont pas la seule forme acceptable.
Protéger le trou des dommages dus aux copeaux :
- Utilisez une alimentation approuvée pour atteindre la coupe et évacuer les copeaux du trou. Les canaux internes apportent normalement le fluide ; ils ne constituent pas un retour général des copeaux par l’outil.
- Utilisez uniquement un système d’air ou de liquide approuvé pour la machine et maîtrisez l’éjection des copeaux. Ne renvoyez pas de débris dans la broche et ne supposez pas l’air comprimé autorisé pour tout montage.
- L’orientation du trou peut aider les copeaux à se déplacer à l’écart de la zone de coupe si la machine, l’outil et le bridage le permettent.
- Vérifiez dégagement réel et maîtrise des copeaux. Réduire la vitesse ne crée pas de dégagement géométrique ; une tête plus petite doit toujours respecter rigidité et exigences de coupe.
- Modifiez la trajectoire si les copeaux continuent à bourrer.
Si bourrage ou broutement persistent, arrêtez et diagnostiquez alignement, supports, géométrie, liquide et paramètres de coupe. Une nuance plus tenace ne corrige pas seule tout procédé instable ou obstrué.
Des difficultés de broutement ou de précision ? Si les outils standard ne conviennent pas à votre travail, par exemple pour une dimension spéciale, un matériau difficile ou une tolérance serrée, Sundi peut vous aider.
Nous proposons des outils et des solutions adaptées. Envoyez vos plans pour des barres et outils sur mesure correspondant à votre trou, votre machine et vos délais. Un alliage difficile ou un alésage profond ? Consultez-nous.
Ne transigez pas sur la finition. [Contactez Sundi aujourd’hui] – trouvons ensemble une solution à vos alésages exigeants.