










Сверла для нержавеющей стали
Нержавеющая сталь вязкая и склонна к наклёпу, поэтому её сверление требует особого подхода. Правильное сверло необходимо для скорости, безопасности и чистого профессионального результата.
Руководство покажет, какие свёрла выбирать для нержавеющей стали, на что смотреть и как правильно применять. Подходящее сверло экономит время, деньги и усилия как на производстве, так и в небольшой работе.
Содержание
Типы свёрл для нержавеющей стали
Материал сверла особенно важен для успеха. Для нержавеющей стали нужен инструмент твёрже заготовки и способный выдерживать высокие температуры сверления.
1. Кобальтосодержащие M35 и M42: вариант для сложных задач
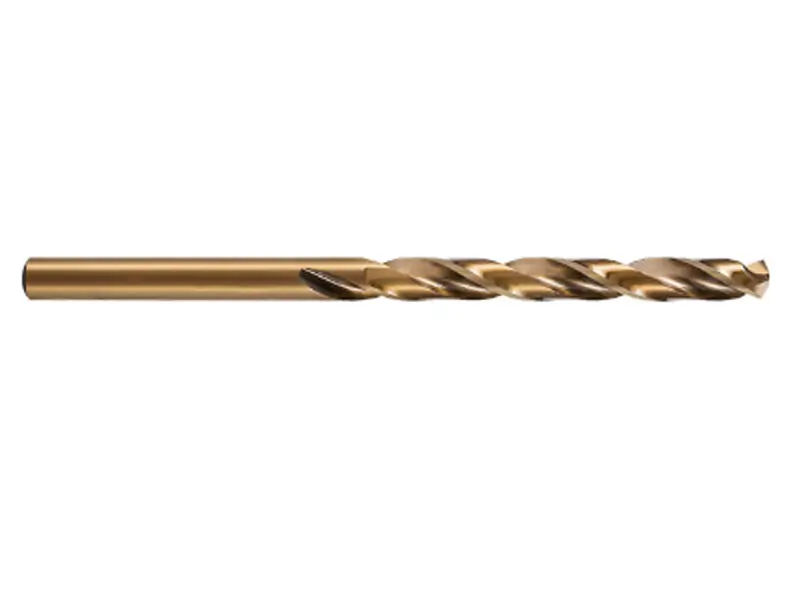
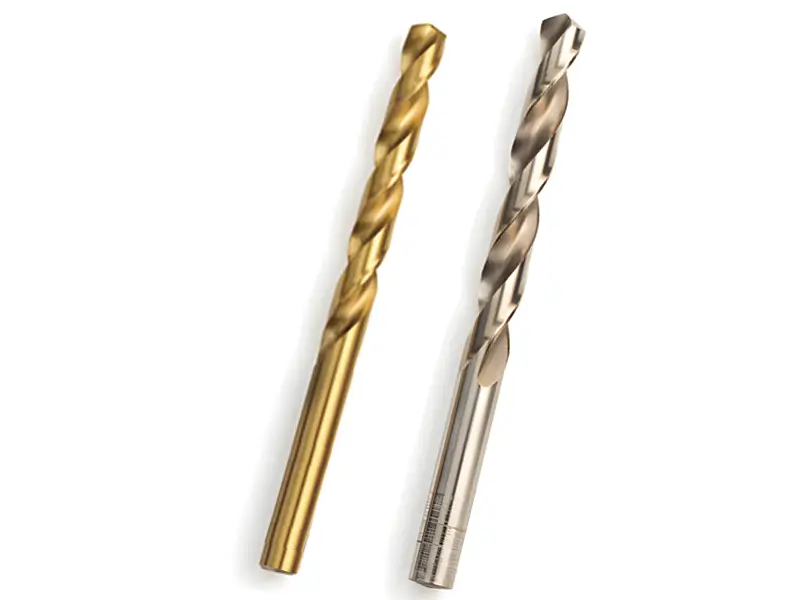
M35 и M42 — стали, легированные кобальтом; это быстрорежущие стали, обычно содержащие соответственно около 5% и 8% кобальта. Кобальт входит в основу, а не является поверхностным покрытием. Такие свёрла также могут иметь покрытие или обработанную поверхность.
Добавка кобальта повышает горячую твёрдость правильно термообработанной HSS. Работа всё равно зависит от геометрии, режимов, охлаждения и марки нержавеющей стали; одного содержания кобальта недостаточно для пригодности.
Переточка не удаляет кобальт из сплава, но меняет геометрию и может локально удалить покрытие. Следуйте инструкции поставщика; обозначение сплава не гарантирует большей стойкости, чем у любого сверла с покрытием.
2. Быстрорежущая сталь (HSS): стандарт
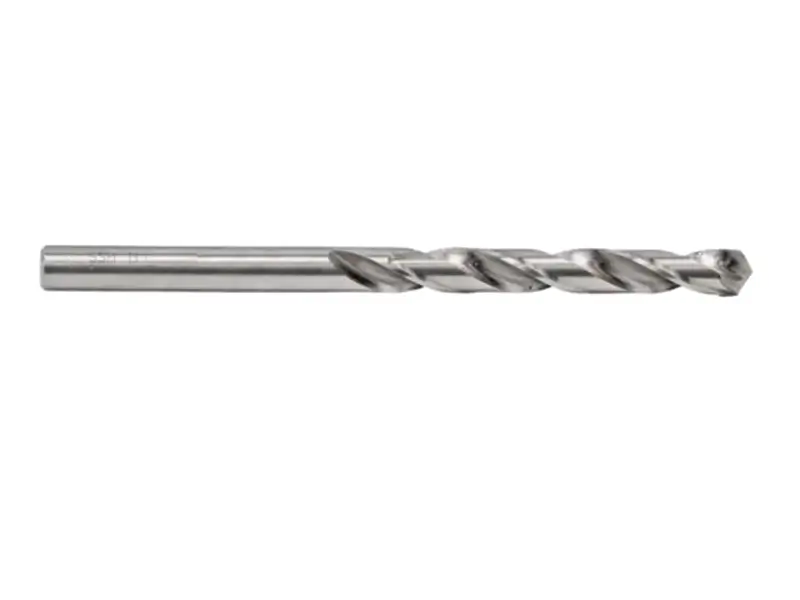
HSS — распространённый недорогой материал свёрл. Легирующие элементы повышают его стойкость к нагреву и износу по сравнению с обычной углеродистой сталью.
Подходящие Свёрла HSS могут сверлить нержавеющую сталь при соответствии геометрии и режимов марке и задаче. Универсальные конструкции могут быстрее изнашиваться или хуже контролировать стружку. Кобальтовые HSS и твёрдый сплав дают преимущества, но обычная HSS не становится автоматически непригодной.
3. HSS с титановым покрытием: улучшение с ограничениями
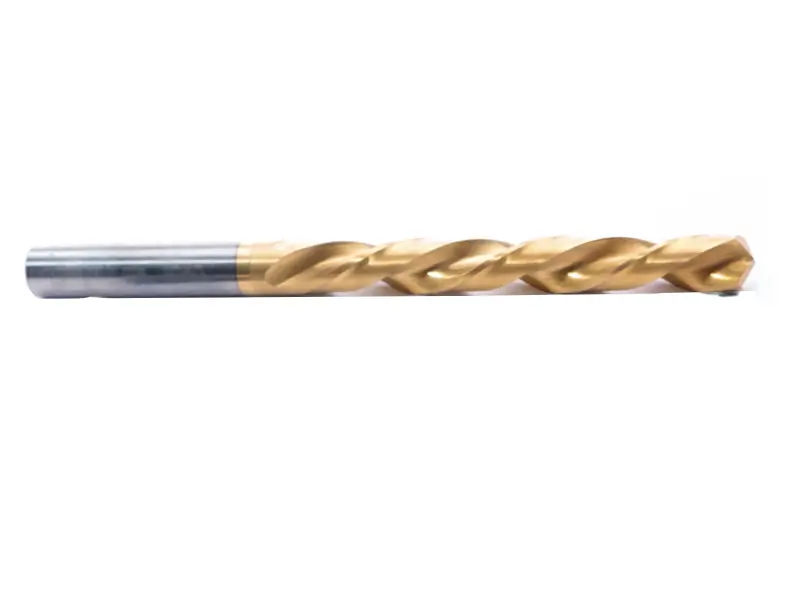
Нитрид титана (TiN) — твёрдое покрытие, часто золотистое. Его наносят на разные основы HSS, включая кобальтсодержащую HSS; один цвет не подтверждает вид и качество покрытия.
Подходящее TiN улучшает износ в некоторых условиях. Польза зависит от основы, геометрии, материала и режимов; покрытие не предотвращает выделения тепла и не всегда превосходит инструмент без покрытия.
Износ покрытия локально открывает основу. Переточка обычно удаляет покрытие с перетачиваемых поверхностей, а не со всего сверла. Следуйте рекомендациям поставщика по переточке и повторному покрытию, не считая сверло сразу непригодным.
4. Цельный твёрдый сплав: специальные промышленные задачи
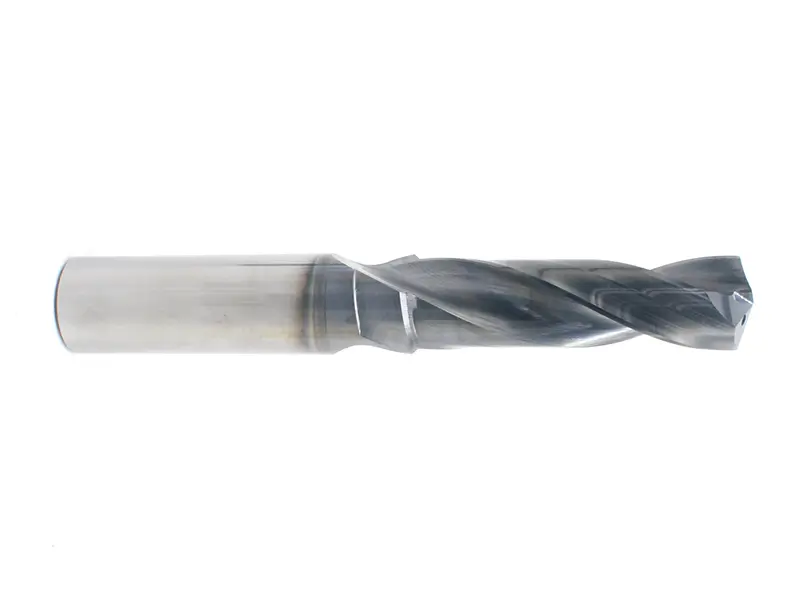
Цельнотвердосплавные свёрла дают высокую износостойкость и производительность при достаточно жёсткой наладке. Выбирайте инструмент, проверенный для марки нержавеющей стали, глубины и подачи СОЖ. Цельнотвердосплавное сверло работа зависит от применения; твёрдый сплав не гарантирует максимальных скорости, точности или поверхности на любом материале.
Выбор между кобальтосодержащими и быстрорежущими свёрлами HSS для нержавеющей стали
Сравниваются обычная HSS и кобальтовая HSS, а не два несвязанных материала. Обе — быстрорежущие стали; свойства определяют марка, термообработка, геометрия и обработка поверхности.
Для успешной работы и стойкости важен правильный выбор сверла. Сравните эти два аспекта, чтобы принять решение.
Прочность и теплостойкость
Главная проблема сверления нержавеющей стали — сильный нагрев. Здесь различие между HSS и кобальтовым вариантом особенно заметно.
Кобальтосодержащая HSS сохраняет рабочую твёрдость в тяжёлых условиях. Это один вариант для нержавеющей стали, но выбор зависит от марки материала, геометрии, производственных требований и станка.
Стандартная быстрорежущая сталь также может подходить для нержавеющей стали. Чрезмерная температура снижает твёрдость инструмента, тогда как наклёп — упрочнение заготовки деформацией. Это разные механизмы, а не единый процесс упрочнения, размягчающий инструмент.
Вязкость и хрупкость
Твёрдость и вязкость зависят от марки HSS и термообработки. Кобальтовые сверла могут хуже переносить неправильное обращение, чем некоторые обычные HSS, но намеренно изгибать их нельзя. Используйте надёжное закрепление, выравнивание и подходящий станок, например сверлильном станке.
Обычная HSS обладает полезной вязкостью, но выбирать сверло в расчёте на допустимость изгиба нельзя. Термический и механический отказ зависят от условий; перегрев при сверлении нержавеющей стали не неизбежен.
Экономическая эффективность
Доступная цена важна, но долгосрочная выгода ещё важнее первоначальной стоимости. Кобальтосодержащие свёрла дороже из-за материалов и изготовления. Их часто используют инженеры, изготовители металлоконструкций и другие специалисты, которым нужна надёжная работа с нержавеющей сталью и подобными металлами.
Обычная HSS часто экономична для общих работ и подходит нержавеющей стали при правильной конструкции. Сравнивайте стоимость годного отверстия, стойкость, переточку и производительность, а не объявляйте её неэкономичной для всех нержавеющих сталей.
Пригодность материала
Кобальтсодержащая HSS подходит некоторым нержавеющим сталям и другим сложным материалам. Проверьте пределы конкретного сверла по материалу и твёрдости; оно подходит не всем закалённым сталям. При подходящей геометрии оно режет и некоторые мягкие материалы, хотя не всегда экономичнее.
HSS обрабатывает разные металлы и неметаллы при подходящей конструкции. Работа по нержавейке зависит от марки, геометрии, режимов и стружки; одно содержание кобальта не определяет результат.
Советы по сверлению нержавеющей стали
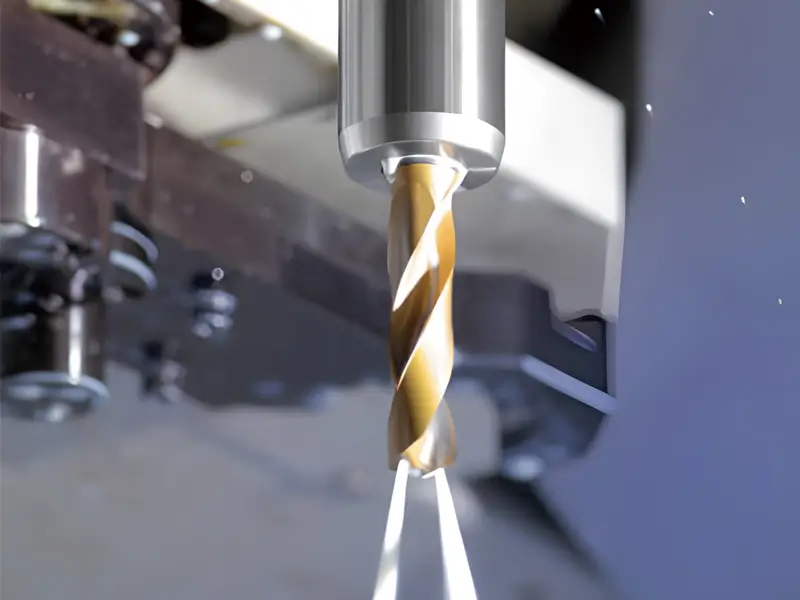
Недостаточно иметь лучшее сверло — нужна правильная техника. Ниже несколько важных советов:
- Безопасность прежде всего: защищайте глаза очками. Сверло может сломаться под нагрузкой, разбрасывая острые металлические частицы.
- Подготовка важна: всегда надёжно закрепляйте нержавеющую заготовку на рабочей поверхности. Если сверло заклинит при выходе, оно может быстро раскрутить деталь и причинить травму.
- Применяйте кернение или центрование только при совместимости со сверлом и деталью. Некоторые самоцентрирующиеся и твердосплавные свёрла требуют другой подготовки входа; следуйте инструкции выбранного инструмента.
- Направляющее отверстие: Делайте его только по рекомендации для выбранных сверла и отверстия. Исходный порог 1/4 дюйма — около 6 мм — не универсален; одни свёрла работают по сплошному материалу, другим нужен пилот правильного размера.
- Выбирайте скорость и подачу по данным инструмента для марки нержавеющей стали, диаметра и глубины. Не используйте произвольное правило малой скорости или фиксированное сравнение с мягкой сталью. Поддерживайте резание, избегая трения и выдержек.
- Используйте охлаждение или смазку, рекомендованные для материала, инструмента и станка, с достаточной подачей в зону резания. Не тянитесь к вращающемуся инструменту для нанесения жидкости; соблюдайте безопасную процедуру станка.
Заключение
Надёжное сверление нержавеющей стали требует подходящего инструмента, закрепления, контроля стружки и проверенных режимов. Кобальтовая HSS с подточенной вершиной 135 градусов — один вариант, а не универсальное требование. Согласуйте подачу и охлаждение с инструментом, не полагаясь только на малую скорость и сильный нажим.
Если вы не уверены в выборе сверла для проекта, мы с удовольствием поможем. Отправьте сообщение сейчас, и наши специалисты оперативно ответят на ваши вопросы.
Готовы подобрать инструмент для мастерской? Ознакомьтесь с нашим обширным каталогом свёрл, включая кобальтовые, HSS и цельнотвердосплавные.
Частые вопросы
Вопрос: Можно ли обычными свёрлами HSS обрабатывать нержавеющую сталь?
A: Да, подходящее обычное сверло HSS обрабатывает нержавеющую сталь в пределах своей области. Наклёп зависит от материала и условий, например трения и выдержек; он не неизбежен при HSS.
Вопрос: чем отличается кобальтосодержащее сверло от сверла с титановым покрытием?
A: Кобальт — легирующая добавка HSS, а титановое покрытие — поверхностный слой. Кобальтовое сверло HSS также может иметь покрытие, поэтому описания не взаимоисключающие.
Вопрос: необходимо ли масло для резания?
A: подходящие смазывание и охлаждение часто улучшают сверление, но жидкость и способ подачи должны соответствовать инструменту и задаче. Масло — не единственная стратегия, и ни одна смазка не гарантирует определённого роста стойкости.