










Brocas para aço inoxidável
O aço inoxidável é tenaz e tende a encruar, tornando sua furação uma tarefa específica. Escolher a broca correta é essencial para trabalhar com rapidez e segurança e obter um acabamento limpo e profissional.
Este guia apresenta brocas adequadas para aço inoxidável, as características importantes e seu uso correto para executar bem cada furo. A broca certa economiza tempo, dinheiro e esforço, tanto na fábrica quanto em pequenos trabalhos.
Índice
Tipos de brocas para aço inoxidável
O material da broca é decisivo para o resultado. Para furar aço inoxidável, são necessárias brocas mais duras que a peça e capazes de suportar as altas temperaturas geradas durante a furação.
1. Aço rápido ao cobalto (M35 & M42): uma opção para aplicações exigentes
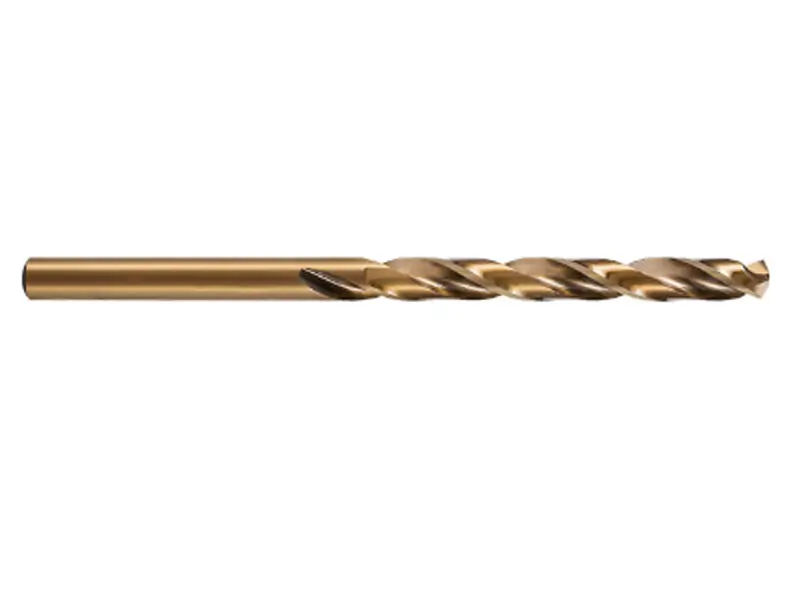
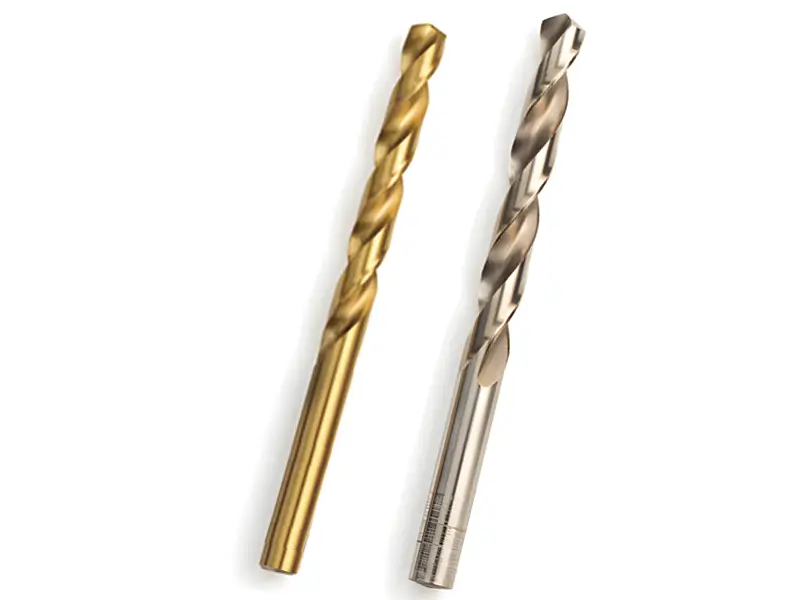
M35 e M42 são aços rápidos ligados ao cobalto, normalmente com cerca de 5% e 8% de cobalto, respetivamente. O cobalto faz parte do substrato, não é um revestimento superficial. Essas brocas também podem receber revestimento ou tratamento superficial.
A adição de cobalto pode melhorar a dureza a quente de uma classe HSS com tratamento térmico adequado. O desempenho ainda depende da geometria, das condições de corte, da refrigeração e da classe do aço inoxidável; o teor de cobalto, sozinho, não determina a adequação.
O reafiamento não remove o cobalto da liga base, mas altera a geometria de corte e pode retirar localmente o revestimento superficial. Siga as instruções do fornecedor; a designação da liga não garante vida útil maior que a de qualquer broca revestida.
2. Aço rápido (HSS): a opção padrão
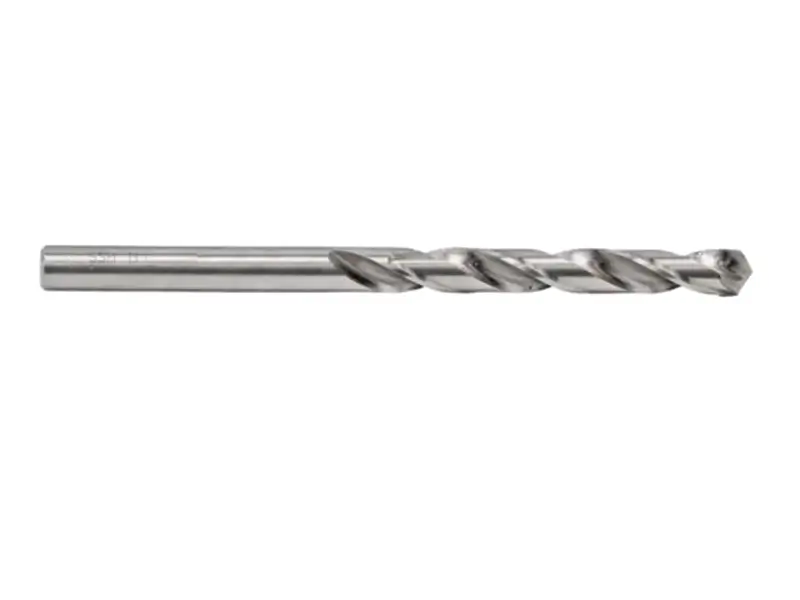
O HSS é um material comum e económico para brocas. Seus elementos de liga melhoram a resistência ao calor e ao desgaste em relação ao aço carbono comum.
Brocas HSS adequadas podem furar aço inoxidável quando a geometria e as condições de corte correspondem à classe e à aplicação. Modelos de uso geral podem desgastar-se mais rápido ou apresentar dificuldades no controlo de aparas. HSS ao cobalto ou metal duro podem oferecer vantagens, mas o HSS convencional não se torna automaticamente inutilizável.
3. HSS com revestimento à base de titânio: uma melhoria com limitações
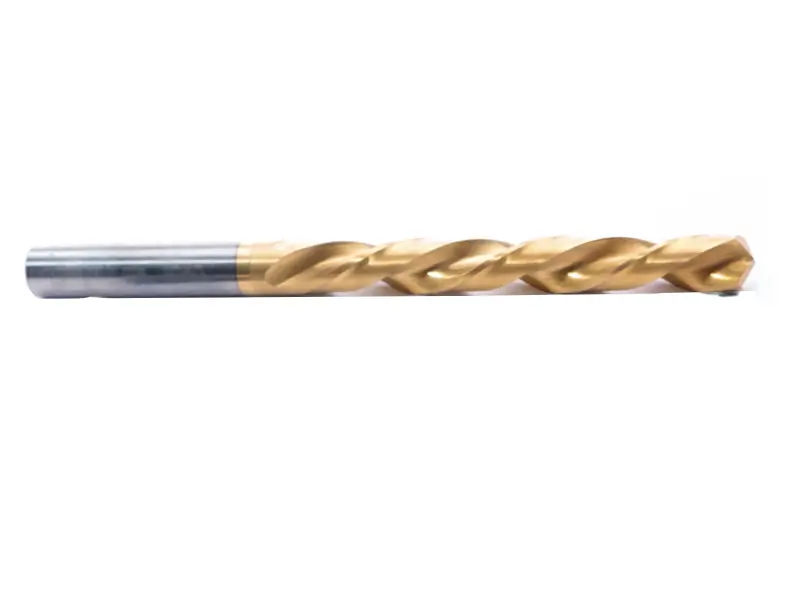
O nitreto de titânio (TiN) é um revestimento duro, frequentemente dourado. Pode ser aplicado a diferentes substratos HSS, incluindo HSS ao cobalto; a cor, sozinha, não identifica o revestimento nem comprova sua qualidade.
Um revestimento TiN adequado pode melhorar o comportamento ao desgaste em algumas aplicações. O benefício depende do substrato, da geometria, do material e das condições de corte; ele não impede a geração de calor nem supera sempre uma broca sem revestimento.
O desgaste do revestimento expõe o substrato localmente. O reafiamento normalmente remove o revestimento das superfícies reafiadas, não necessariamente de toda a broca. Siga as orientações do fornecedor sobre reafiamento e novo revestimento, em vez de presumir que a broca se torna imediatamente inutilizável.
4. Metal duro integral: para aplicações industriais especializadas
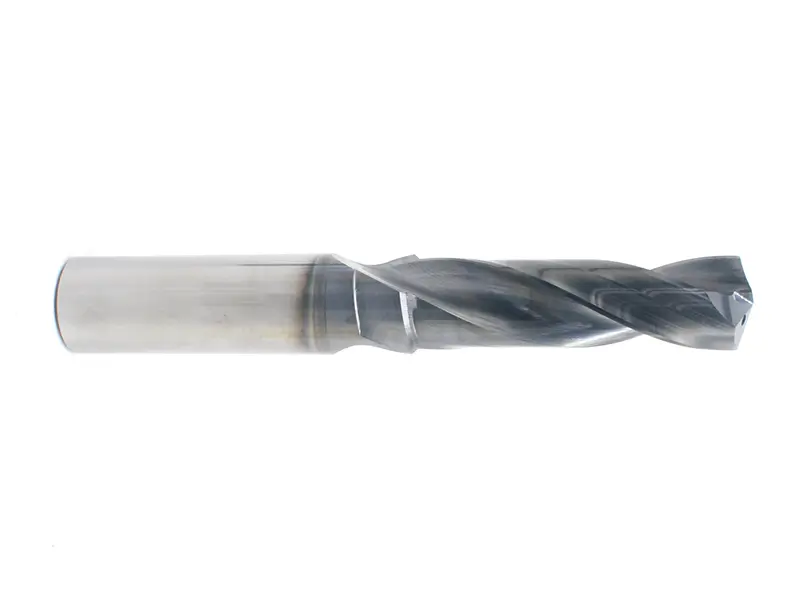
Brocas de metal duro integral podem oferecer alta resistência ao desgaste e produtividade em montagens suficientemente rígidas. Escolha uma broca qualificada para a classe do inoxidável, a profundidade e o fornecimento de fluido de corte. O desempenho de uma broca de metal duro integral depende da aplicação; o metal duro não garante a maior velocidade, precisão ou qualidade superficial em todos os materiais.
Escolher entre brocas de aço rápido ao cobalto e HSS convencionais para aço inoxidável
A comparação é entre HSS convencional e HSS ligado ao cobalto, não entre dois materiais sem relação. Ambos são aços rápidos; classe, tratamento térmico, geometria e tratamento superficial determinam suas propriedades.
Escolher a broca correta é importante para o sucesso do projeto e a vida útil das ferramentas. A comparação a seguir ajuda na decisão.
Resistência mecânica e ao calor
O aquecimento elevado é uma das principais dificuldades na furação de aço inoxidável. É nesse aspecto que a diferença entre HSS convencional e aço rápido ao cobalto fica mais evidente.
O HSS ligado ao cobalto pode manter dureza útil em condições de corte exigentes. É uma opção para aço inoxidável, mas a ferramenta correta depende da classe do material, da geometria, das necessidades de produção e da máquina.
O aço rápido convencional também pode ser adequado para aço inoxidável. Temperatura excessiva pode reduzir a dureza da ferramenta, enquanto o encruamento é o endurecimento da peça causado por deformação. São mecanismos diferentes, não um único processo de endurecimento que amolece a ferramenta.
Flexibilidade e fragilidade
A dureza e a tenacidade dependem da classe HSS e do tratamento térmico. Brocas ligadas ao cobalto podem tolerar menos o uso incorreto que algumas HSS convencionais, mas não devem ser flexionadas deliberadamente. Use fixação segura, alinhamento e uma máquina adequada, como uma máquina de furar de coluna apropriada.
O HSS convencional pode oferecer tenacidade útil, mas nenhuma broca deve ser escolhida supondo que a flexão seja aceitável. Falhas térmicas e mecânicas dependem das condições reais; a falha por calor não é inevitável ao furar aço inoxidável.
Relação custo-benefício
Além do preço de compra, o valor a longo prazo é especialmente importante. As brocas de aço rápido ao cobalto custam mais inicialmente devido aos materiais e à fabricação. São usadas com frequência por engenheiros, profissionais de fabricação metálica e outros especialistas que precisam maquinar metais como o aço inoxidável com fiabilidade.
O HSS convencional costuma ser económico para trabalhos gerais e pode servir para inoxidável com um projeto adequado. Compare custo por furo aprovado, vida útil, reafiamento e produtividade, em vez de considerá-lo antieconómico para todas as aplicações em inoxidável.
Adequação ao material
O HSS ligado ao cobalto pode servir para determinados inoxidáveis e outros materiais exigentes. Verifique os limites de material e dureza da broca; ela não serve para todos os aços temperados. Com geometria adequada, também pode cortar materiais mais macios, embora talvez não seja a opção mais económica.
Ferramentas HSS abrangem vários metais e não metais quando concebidas para a aplicação. O desempenho em inoxidável depende da classe, geometria, dados de corte e controlo de aparas; o teor de cobalto, sozinho, não determina o resultado.
Dicas para furar aço inoxidável
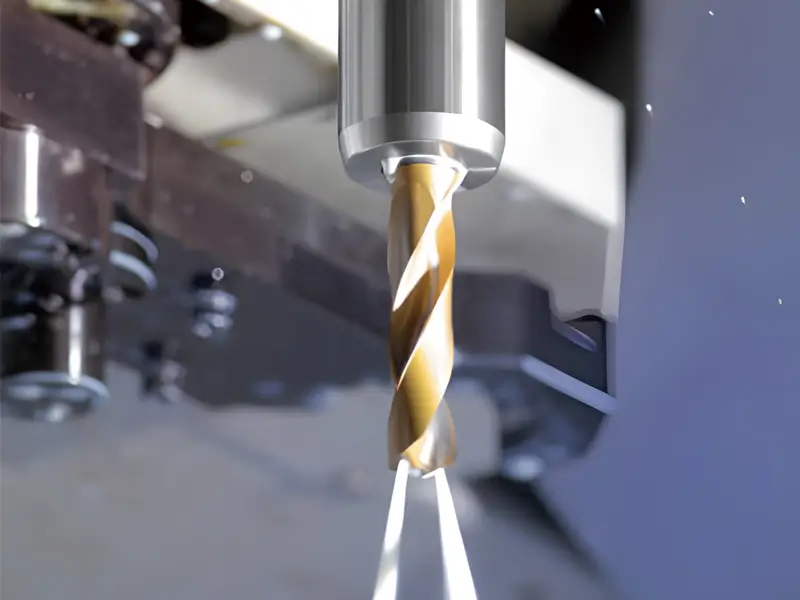
Uma boa broca não basta: também é necessária uma técnica de furação adequada. Veja algumas orientações:
- Segurança em primeiro lugar: use óculos de proteção. Brocas podem quebrar sob carga e projetar fragmentos metálicos cortantes.
- A preparação é essencial: fixe sempre a peça de aço inoxidável firmemente na superfície de trabalho. Se a broca prender na saída, poderá arrastar a peça em alta velocidade e causar ferimentos.
- Use punção de centro ou uma operação de centragem apenas quando apropriados para a broca e a peça. Algumas brocas autocentrantes e de metal duro exigem outra preparação de entrada; siga as instruções da ferramenta escolhida.
- Furo piloto: use apenas quando recomendado para a broca e o furo. O limite original de 1/4 de polegada (cerca de 6 mm) não é universal; algumas brocas trabalham em cheio e outras exigem um piloto corretamente dimensionado.
- Selecione velocidade de corte e avanço conforme os dados da ferramenta para a classe do inoxidável, o diâmetro e a profundidade. Não aplique uma regra arbitrária de baixa rotação nem uma comparação fixa com aço macio. Mantenha ação de corte adequada e evite atrito sem corte ou permanência sem avanço.
- Use a estratégia de refrigeração ou lubrificação recomendada para o material, a ferramenta e a máquina, com fornecimento adequado à zona de corte. Não aproxime a mão da ferramenta em rotação para aplicar fluido; siga o procedimento de segurança da máquina.
Conclusão
Furar inoxidável com fiabilidade exige ferramentas adequadas, fixação segura, controlo de aparas e condições de corte validadas. Uma broca HSS ao cobalto com ponta dividida de 135 graus é uma opção, não uma exigência universal. Ajuste avanço e refrigeração à ferramenta em vez de depender de baixa rotação e alta pressão.
Se não souber qual broca é mais adequada ao seu projeto, teremos prazer em ajudar. Envie uma mensagem agora, e um integrante da nossa equipa de especialistas atenderá prontamente às suas questões.
Quer equipar a sua oficina com as ferramentas adequadas? Consulte nosso amplo catálogo de brocas com brocas de aço rápido ao cobalto, HSS e de metal duro integral.
Perguntas frequentes
P: É possível maquinar aço inoxidável com brocas HSS convencionais?
R: Sim, uma broca HSS convencional adequada pode maquinar inoxidável dentro de seus limites. O encruamento depende do comportamento do material e de condições como atrito sem corte ou permanência sem avanço; não é uma consequência inevitável do uso de HSS.
P: Qual é a diferença entre uma broca de aço rápido ao cobalto e uma broca com revestimento à base de titânio?
R: Cobalto designa um elemento de liga no HSS, enquanto um revestimento à base de titânio é uma camada superficial. Uma broca HSS ao cobalto também pode ser revestida; portanto, as descrições não são mutuamente exclusivas.
P: O óleo de corte é necessário?
R: Lubrificação e refrigeração adequadas frequentemente melhoram a furação, mas o tipo de fluido e seu fornecimento devem corresponder à ferramenta e à aplicação. Óleo de corte não é a única estratégia, e nenhum lubrificante garante um aumento específico da vida útil.