










Bohrer für rostfreien Stahl
Edelstahl ist zäh und neigt zur Kaltverfestigung, weshalb das Bohren besondere Anforderungen stellt. Der richtige Bohrer ist entscheidend für schnelles, sicheres Arbeiten und ein sauberes, professionelles Ergebnis.
Dieser Leitfaden erläutert geeignete Bohrer für Edelstahl, wichtige Merkmale und ihre korrekte Anwendung für fachgerecht gefertigte Bohrungen. Das passende Werkzeug spart Zeit, Geld und Aufwand – in der Fertigung ebenso wie bei kleineren Arbeiten.
Inhalt
Bohrertypen für Edelstahl
Der Schneidstoff des Bohrers ist ein entscheidender Erfolgsfaktor. Für Edelstahl benötigen Sie Bohrer, die härter als das Werkstück sind und den hohen Temperaturen beim Bohren standhalten.
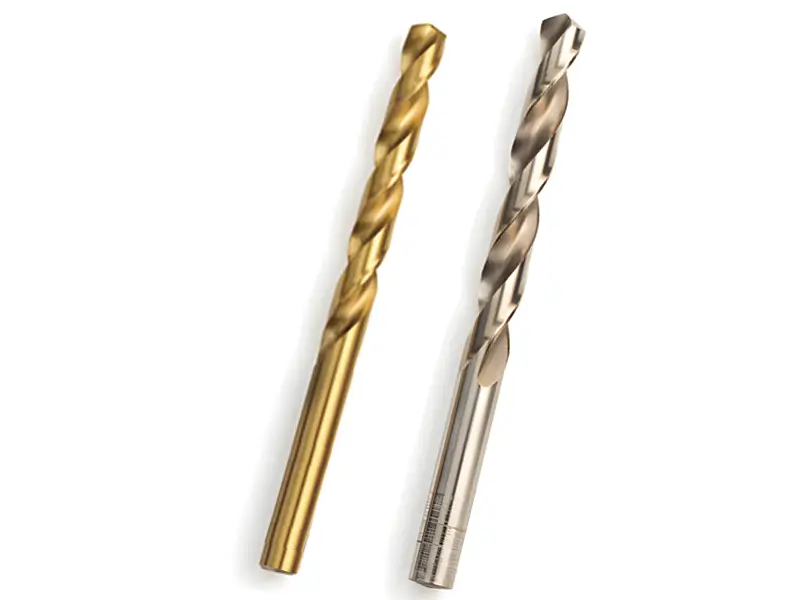
1. Kobaltlegierter Schnellarbeitsstahl (M35 & M42): eine Option für anspruchsvolle Anwendungen
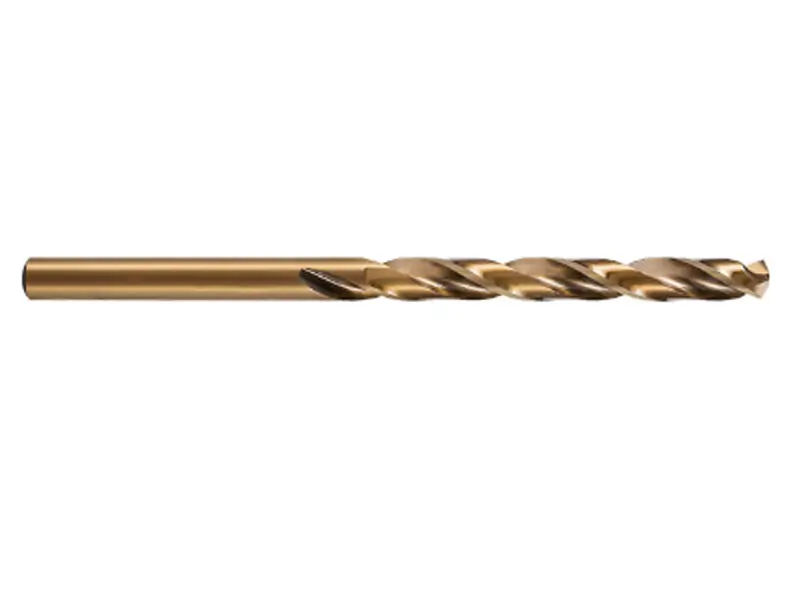
M35 und M42 sind mit Kobalt legierte Schnellarbeitsstähle, die üblicherweise etwa 5% beziehungsweise 8% Kobalt enthalten. Das Kobalt gehört zum Substrat und ist keine Oberflächenbeschichtung. Diese Bohrer können zusätzlich beschichtet oder oberflächenbehandelt sein.
Kobaltzusätze können die Warmhärte einer entsprechend wärmebehandelten HSS-Sorte verbessern. Die Leistung hängt weiterhin von Geometrie, Schnittbedingungen, Kühlung und Edelstahlsorte ab. Der Kobaltgehalt allein bestimmt nicht die Eignung.
Nachschärfen entfernt das Kobalt nicht aus der Grundlegierung, verändert aber die Schneidengeometrie und kann eine Oberflächenbeschichtung örtlich abtragen. Befolgen Sie die Nachschleifanweisungen des Lieferanten. Eine Legierungsbezeichnung garantiert keine längere Standzeit als bei jedem beschichteten Bohrer.
2. Schnellarbeitsstahl (HSS): die Standardlösung
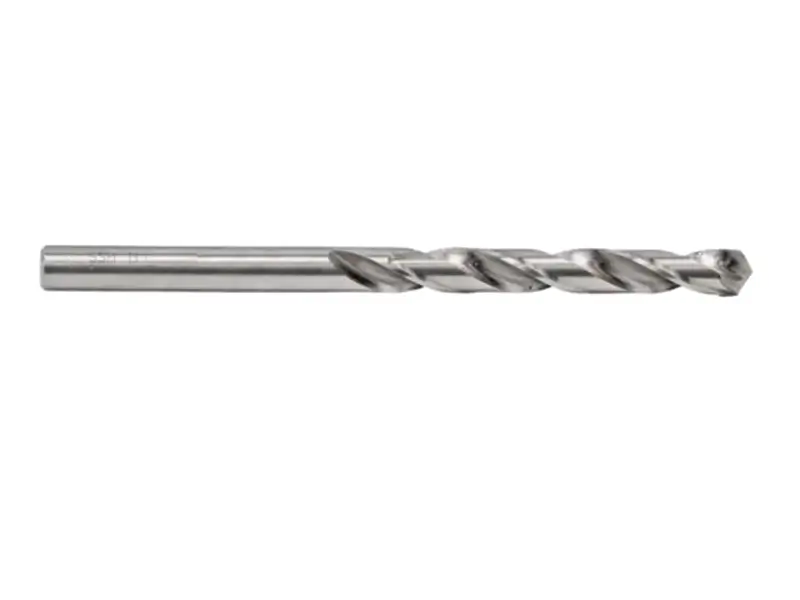
HSS ist ein verbreiteter und preisgünstiger Bohrerwerkstoff. Seine Legierungselemente erhöhen die Wärme- und Verschleißbeständigkeit gegenüber gewöhnlichem Kohlenstoffstahl.
Geeignete HSS-Bohrer können Edelstahl bohren, wenn Geometrie und Schnittbedingungen zu Sorte und Anwendung passen. Universalgeometrien können schneller verschleißen oder Probleme bei der Spankontrolle haben. Kobalt-HSS oder Hartmetall können Vorteile bieten, doch konventionelles HSS wird dadurch nicht grundsätzlich unbrauchbar.
3. Titanbeschichtetes HSS: eine Verbesserung mit Grenzen
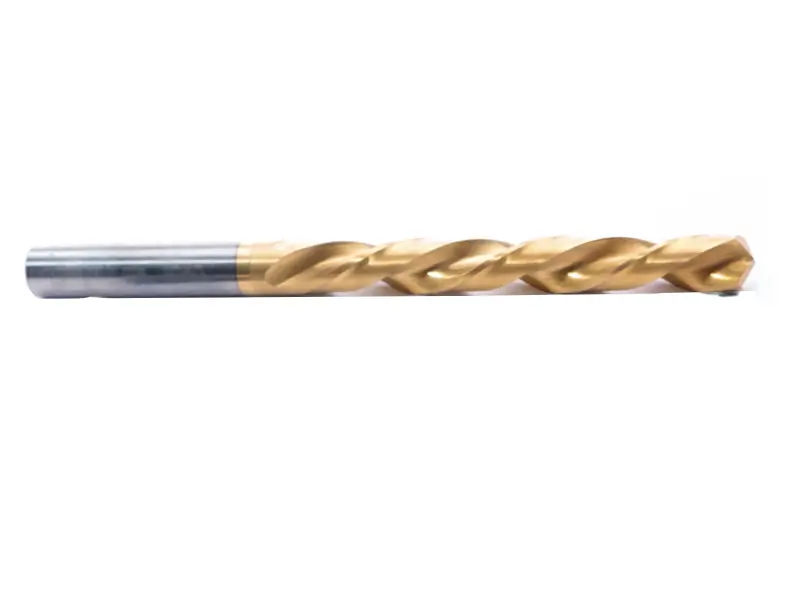
Titannitrid (TiN) ist eine harte Beschichtung, die häufig goldfarben erscheint. Sie kann auf unterschiedliche HSS-Substrate aufgebracht werden, auch auf Kobalt-HSS. Die Farbe allein weist weder Beschichtungsart noch Qualität nach.
Eine passende TiN-Beschichtung kann das Verschleißverhalten in manchen Anwendungen verbessern. Ihr Nutzen hängt von Substrat, Geometrie, Werkstoff und Schnittbedingungen ab. Sie verhindert keine Wärmeentstehung und ist einem unbeschichteten Bohrer nicht grundsätzlich überlegen.
Beschichtungsverschleiß legt das Substrat örtlich frei. Beim Nachschleifen wird die Schicht gewöhnlich an den nachgeschliffenen Flächen entfernt, nicht zwangsläufig am gesamten Bohrer. Befolgen Sie die Lieferantenhinweise zum Nachschleifen und Wiederbeschichten, statt sofortige Unbrauchbarkeit anzunehmen.
4. Vollhartmetall: für spezielle industrielle Anwendungen
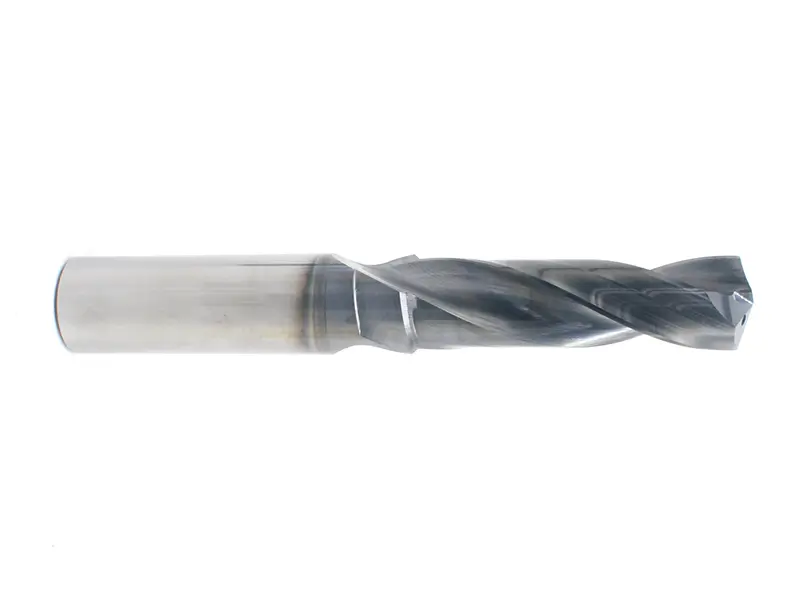
Vollhartmetallbohrer können bei ausreichend steifer Aufspannung hohe Verschleißfestigkeit und Produktivität bieten. Wählen Sie einen für Edelstahlsorte, Bohrtiefe und Kühlmittelzufuhr freigegebenen Bohrer. Die Leistung eines Vollhartmetallbohrers ist anwendungsspezifisch. Hartmetall garantiert nicht in jedem Werkstoff höchste Geschwindigkeit, Genauigkeit oder Oberflächengüte.
Kobaltlegierter Schnellarbeitsstahl oder konventionelles HSS: Bohrer für Edelstahl auswählen
Verglichen werden konventionelles HSS und kobaltlegiertes HSS, keine zwei voneinander unabhängigen Werkstoffe. Beide sind Schnellarbeitsstähle. Legierungssorte, Wärmebehandlung, Geometrie und Oberflächenbehandlung bestimmen ihre Eigenschaften.
Die richtige Bohrerwahl ist wichtig für den Projekterfolg und die Werkzeugstandzeit. Der folgende direkte Vergleich hilft bei der Entscheidung.
Festigkeit und Wärmebeständigkeit
Eine wesentliche Herausforderung beim Bohren von Edelstahl ist die starke Wärmeentwicklung. Hier zeigt sich der Unterschied zwischen konventionellem HSS und kobaltlegiertem Schnellarbeitsstahl besonders deutlich.
Kobaltlegiertes HSS kann unter anspruchsvollen Schnittbedingungen eine nutzbare Härte behalten. Es ist eine Option für Edelstahl; das passende Werkzeug hängt jedoch von Werkstoffsorte, Geometrie, Produktionsanforderungen und Maschine ab.
Konventioneller Schnellarbeitsstahl kann ebenfalls für Edelstahl geeignet sein. Zu hohe Temperatur kann die Werkzeughärte verringern, während Kaltverfestigung eine durch Verformung verursachte Härtung des Werkstücks ist. Dies sind unterschiedliche Mechanismen, kein einheitlicher Verfestigungsprozess, der das Werkzeug erweicht.
Flexibilität und Sprödigkeit
Härte und Zähigkeit hängen von HSS-Sorte und Wärmebehandlung ab. Kobaltlegierte Bohrer können Fehlanwendungen weniger gut vertragen als manche konventionellen HSS-Werkzeuge, dürfen aber nicht absichtlich gebogen werden. Sorgen Sie für sichere Werkstückspannung, korrekte Ausrichtung und eine passende Maschine, beispielsweise eine geeignete Ständerbohrmaschine.
Konventionelles HSS kann eine günstige Zähigkeit bieten. Kein Bohrer sollte jedoch unter der Annahme gewählt werden, Biegung sei zulässig. Thermisches und mechanisches Versagen hängen von den tatsächlichen Bedingungen ab; Hitzeschäden sind beim Bohren von Edelstahl nicht unvermeidlich.
Wirtschaftlichkeit
Neben dem Anschaffungspreis zählt besonders der langfristige Nutzen. Kobaltlegierte Schnellarbeitsstahlbohrer sind zunächst teurer, bedingt durch Werkstoff- und Herstellungskosten. Sie werden häufig von Ingenieuren, Metallbauern und anderen Fachleuten eingesetzt, die Werkstoffe wie Edelstahl zuverlässig bearbeiten müssen.
Konventionelles HSS ist für allgemeine Arbeiten oft wirtschaftlich und kann in passender Ausführung auch für Edelstahl geeignet sein. Vergleichen Sie Kosten je Gutbohrung, Standzeit, Nachschleifbarkeit und Produktivität, statt diesen Werkstoff pauschal für alle Edelstahlanwendungen als unwirtschaftlich einzustufen.
Eignung für den Werkstoff
Kobaltlegiertes HSS kann für bestimmte Edelstähle und andere anspruchsvolle Werkstoffe geeignet sein. Prüfen Sie die Werkstoff- und Härtegrenzen des konkreten Bohrers; er eignet sich nicht für alle gehärteten Stähle. Bei passender Geometrie kann er auch weichere Werkstoffe bearbeiten, ist dort aber möglicherweise nicht die wirtschaftlichste Wahl.
HSS-Werkzeuge decken bei passender Auslegung zahlreiche Metalle und Nichtmetalle ab. Die Leistung in Edelstahl hängt von Sorte, Geometrie, Schnittdaten und Spankontrolle ab; der Kobaltgehalt allein bestimmt das Ergebnis nicht.
Tipps zum Bohren von Edelstahl
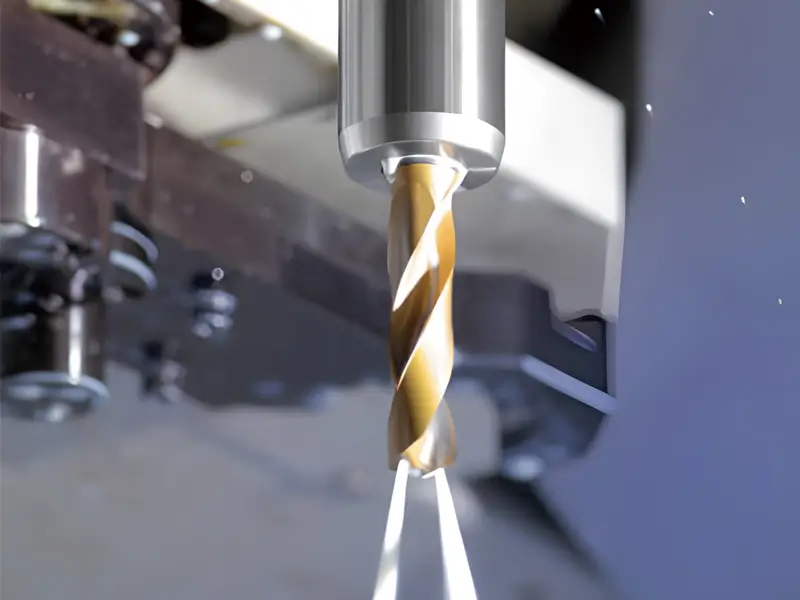
Ein guter Bohrer allein reicht nicht aus; auch die Bohrtechnik muss stimmen. Die folgenden Hinweise helfen dabei:
- Sicherheit geht vor: Tragen Sie eine Schutzbrille. Bohrer können unter Belastung brechen und scharfkantige Metallstücke wegschleudern.
- Eine gute Vorbereitung ist entscheidend: Spannen Sie das Edelstahlwerkstück stets sicher auf der Arbeitsfläche fest. Verhakt sich der Bohrer beim Austritt, kann er das Werkstück schnell mitdrehen und Verletzungen verursachen.
- Körnen oder Zentrierbohren ist nur anzuwenden, wenn es zu Bohrer und Werkstück passt. Manche selbstzentrierenden Bohrer und Hartmetallbohrer erfordern eine andere Eintrittsvorbereitung. Befolgen Sie die Anweisungen des gewählten Werkzeugs.
- Vorbohrung: Nur verwenden, wenn dies für den gewählten Bohrer und die Bohrung empfohlen wird. Die ursprüngliche Grenze von 1/4 Zoll (etwa 6 mm) ist keine allgemeine Regel. Manche Bohrer arbeiten ins Volle, andere benötigen eine passend dimensionierte Vorbohrung.
- Wählen Sie Schnittgeschwindigkeit und Vorschub anhand der Werkzeugdaten für Edelstahlsorte, Durchmesser und Bohrtiefe. Verwenden Sie keine beliebige Niedrigdrehzahlregel oder einen festen Vergleich mit weichem Stahl. Sorgen Sie für einen geeigneten Schnitt und vermeiden Sie Reiben oder Verweilen.
- Verwenden Sie die für Werkstoff, Werkzeug und Maschine empfohlene Kühl- oder Schmierstrategie mit ausreichender Versorgung der Schneidzone. Greifen Sie zum Auftragen von Flüssigkeit nicht in Richtung rotierender Werkzeuge; beachten Sie die sicheren Betriebsabläufe der Maschine.
Fazit
Zuverlässiges Bohren von Edelstahl erfordert passende Werkzeuge, sichere Werkstückspannung, Spankontrolle und validierte Schnittbedingungen. Ein Kobalt-HSS-Bohrer mit ausgekreuzter 135-Grad-Spitze ist eine mögliche Wahl, keine allgemeine Vorgabe. Stimmen Sie Vorschub und Kühlung auf das Werkzeug ab, statt sich auf niedrige Drehzahl und hohen Druck zu verlassen.
Wenn Sie nicht sicher sind, welcher Bohrer zu Ihrem Projekt passt, helfen wir Ihnen gerne weiter. Senden Sie uns eine Nachricht und ein Mitglied unseres Expertenteams kümmert sich umgehend um Ihre Fragen.
Möchten Sie Ihre Werkstatt mit passenden Werkzeugen ausstatten? Entdecken Sie unseren umfangreichen Bohrerkatalog mit kobaltlegierten Schnellarbeitsstahlbohrern, HSS- und Vollhartmetallbohrern.
Häufige Fragen
F: Kann man Edelstahl mit gewöhnlichen HSS-Bohrern bearbeiten?
A: Ja, ein geeigneter konventioneller HSS-Bohrer kann Edelstahl innerhalb seiner Einsatzgrenzen bearbeiten. Kaltverfestigung wird vom Werkstoffverhalten und Schnittbedingungen wie Reiben oder Verweilen beeinflusst. Sie ist keine unvermeidliche Folge des HSS-Einsatzes.
F: Was unterscheidet einen kobaltlegierten Schnellarbeitsstahlbohrer von einem titanbeschichteten Bohrer?
A: Kobalt bezeichnet einen Legierungszusatz im HSS, eine titanbasierte Beschichtung dagegen eine Oberflächenschicht. Auch Kobalt-HSS-Bohrer können beschichtet sein; die Begriffe schließen sich daher nicht aus.
F: Ist Schneidöl erforderlich?
A: Geeignete Schmierung und Kühlung verbessern häufig die Bohrleistung. Flüssigkeitstyp und Zuführung müssen jedoch zu Werkzeug und Anwendung passen. Schneidöl ist nicht die einzige Strategie, und kein Schmierstoff garantiert eine bestimmte Standzeitsteigerung.