










Forets pour acier inoxydable
L’acier inoxydable est tenace et tend à s’écrouir, ce qui rend son perçage particulier. Choisir le bon foret est indispensable pour travailler rapidement, en sécurité et obtenir une finition propre et professionnelle.
Ce guide présente les forets adaptés à l’acier inoxydable, les caractéristiques à rechercher et leur utilisation correcte pour réussir les perçages. Le bon foret fait gagner du temps, de l’argent et évite les difficultés, en usine comme pour de petits travaux.
Sommaire
Types de forets pour acier inoxydable
Le matériau du foret est déterminant pour réussir. Pour percer l’acier inoxydable, il faut des forets plus durs que la pièce et capables de supporter les températures élevées générées pendant le perçage.
1. Acier rapide au cobalt (M35 & M42) : une option pour les applications exigeantes
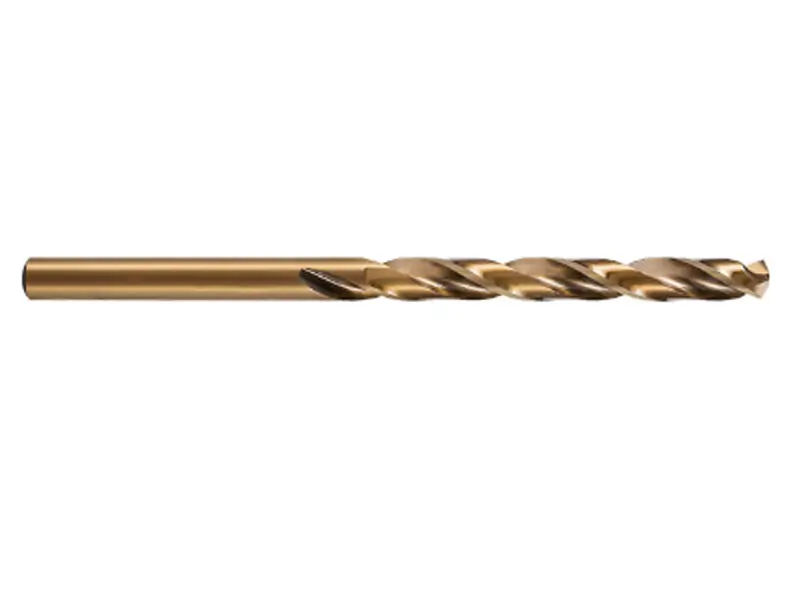
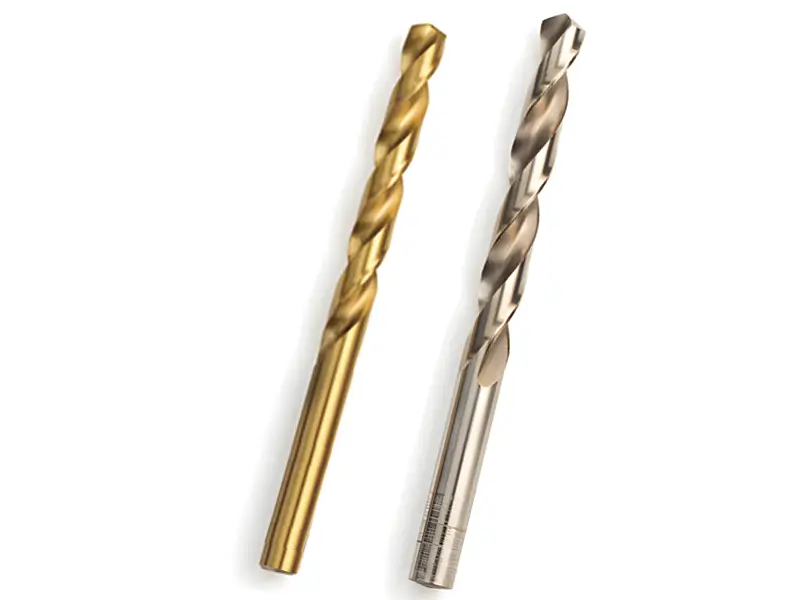
M35 et M42 sont des aciers rapides alliés au cobalt, contenant couramment environ 5% et 8% de cobalt respectivement. Le cobalt fait partie du substrat, ce n’est pas un revêtement de surface. Ces forets peuvent également recevoir un revêtement ou un traitement de surface.
L’ajout de cobalt peut améliorer la dureté à chaud d’une nuance HSS correctement traitée thermiquement. Les performances dépendent aussi de la géométrie, des conditions de coupe, du refroidissement et de la nuance inoxydable ; la teneur en cobalt seule ne détermine pas l’aptitude.
Le réaffûtage ne retire pas le cobalt de l’alliage de base, mais modifie la géométrie de coupe et peut enlever localement un revêtement. Respectez les instructions du fournisseur ; la désignation de l’alliage ne garantit pas une durée de vie supérieure à celle de tout foret revêtu.
2. Acier rapide (HSS) : la solution courante
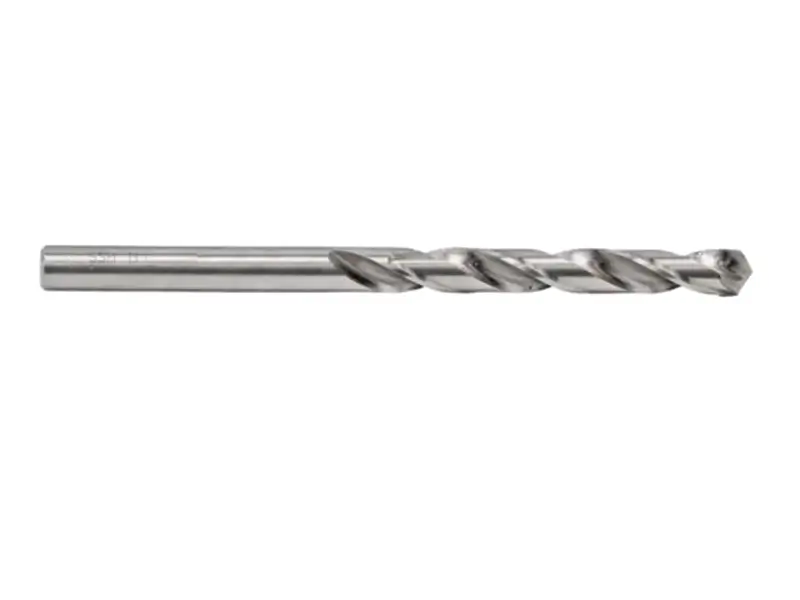
Le HSS est un matériau courant et économique pour les forets. Ses éléments d’alliage améliorent sa résistance à la chaleur et à l’usure par rapport à l’acier au carbone ordinaire.
Des forets HSS adaptés peuvent percer l’acier inoxydable si leur géométrie et les conditions de coupe correspondent à la nuance et à l’application. Les modèles polyvalents peuvent s’user plus vite ou mal maîtriser les copeaux. Le HSS au cobalt ou le carbure peuvent présenter des avantages, sans rendre le HSS conventionnel automatiquement inutilisable.
3. HSS à revêtement à base de titane : une amélioration avec des limites
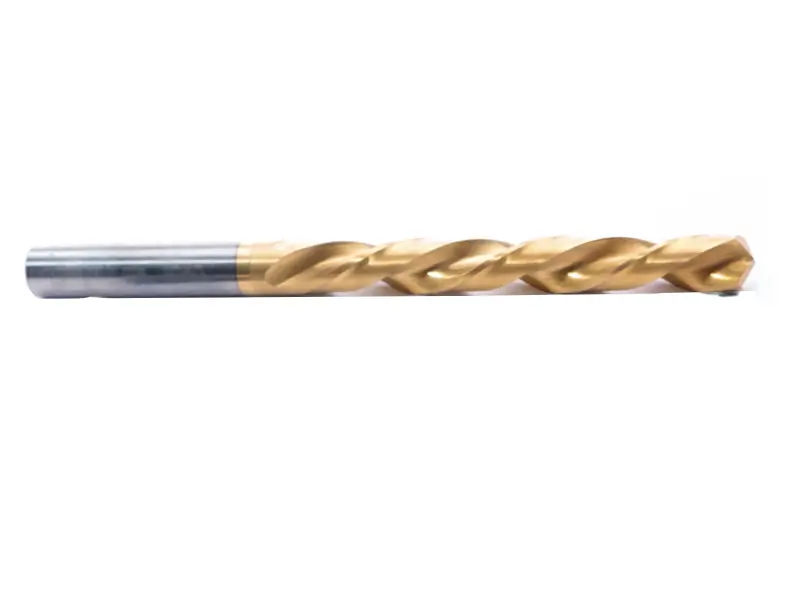
Le nitrure de titane (TiN) est un revêtement dur, souvent de couleur dorée. Il peut être appliqué à différents substrats HSS, y compris au HSS au cobalt ; la couleur seule ne prouve ni la nature ni la qualité du revêtement.
Un revêtement TiN adapté peut améliorer le comportement à l’usure dans certaines applications. Son intérêt dépend du substrat, de la géométrie, du matériau et des conditions de coupe ; il n’empêche pas la génération de chaleur et ne surpasse pas toujours un foret non revêtu.
L’usure du revêtement expose localement le substrat. Le réaffûtage enlève généralement le revêtement sur les surfaces réaffûtées, pas nécessairement sur tout le foret. Suivez les recommandations du fournisseur concernant réaffûtage et nouveau revêtement, plutôt que de considérer l’outil immédiatement inutilisable.
4. Carbure monobloc : pour les applications industrielles spécialisées
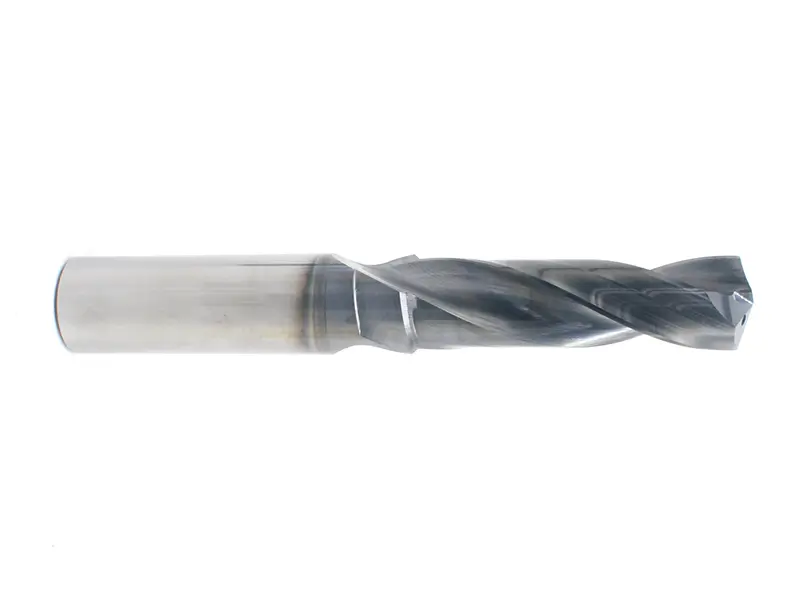
Les forets carbure monobloc peuvent offrir résistance à l’usure et productivité élevées dans un montage suffisamment rigide. Choisissez un foret qualifié pour la nuance inoxydable, la profondeur et l’alimentation en fluide. Les performances d’un foret carbure monobloc dépendent de l’application ; le carbure ne garantit pas la vitesse, la précision ou la finition les plus élevées dans tous les matériaux.
Choisir entre forets en acier rapide au cobalt et HSS conventionnels pour l’acier inoxydable
La comparaison porte sur le HSS conventionnel et le HSS allié au cobalt, pas sur deux matériaux sans rapport. Tous deux sont des aciers rapides ; nuance, traitement thermique, géométrie et traitement de surface déterminent leurs propriétés.
Le choix du foret est essentiel pour réussir le travail et préserver les outils. La comparaison suivante aide à décider.
Résistance mécanique et tenue à la chaleur
L’échauffement important est une difficulté majeure du perçage de l’acier inoxydable. C’est là que la différence entre HSS conventionnel et acier rapide au cobalt se manifeste le plus.
Le HSS allié au cobalt peut conserver une dureté utile dans des conditions de coupe exigeantes. C’est une option pour l’acier inoxydable, mais le bon outil dépend de la nuance, de la géométrie, des besoins de production et de la machine.
L’acier rapide conventionnel peut aussi convenir à l’acier inoxydable. Une température excessive peut réduire la dureté de l’outil, tandis que l’écrouissage est un durcissement de la pièce provoqué par la déformation. Ce sont deux mécanismes distincts, pas un même processus de durcissement qui ramollirait l’outil.
Souplesse et fragilité
Dureté et ténacité dépendent de la nuance HSS et du traitement thermique. Les forets au cobalt peuvent moins tolérer une mauvaise utilisation que certains HSS conventionnels, mais ne doivent jamais être volontairement fléchis. Assurez un bridage sûr, un bon alignement et une machine adaptée, par exemple une perceuse à colonne appropriée.
Le HSS conventionnel peut offrir une ténacité intéressante, mais aucun foret ne doit être choisi en supposant que sa flexion est acceptable. Les défaillances thermiques et mécaniques dépendent des conditions réelles ; une défaillance due à la chaleur n’est pas inévitable dans l’inox.
Rapport coût-efficacité
Au-delà du prix d’achat, la valeur à long terme compte particulièrement. Les forets en acier rapide au cobalt coûtent davantage à l’achat en raison des matériaux et de leur fabrication. Ils sont couramment utilisés par les ingénieurs, les métalliers et d’autres professionnels qui doivent usiner de façon fiable des métaux comme l’acier inoxydable.
Le HSS conventionnel est souvent économique pour les travaux courants et peut convenir à l’inox avec une conception adaptée. Comparez coût par trou conforme, durée de vie, réaffûtage et productivité plutôt que de le déclarer non rentable pour toutes les applications inox.
Adéquation au matériau
Le HSS allié au cobalt peut convenir à certains inox et autres matériaux exigeants. Vérifiez les limites de matériau et de dureté du foret ; il ne convient pas à tous les aciers trempés. Avec une géométrie adaptée, il peut aussi couper des matériaux plus tendres, sans être forcément le choix le plus économique.
Les outils HSS couvrent divers métaux et non-métaux lorsqu’ils sont conçus pour l’application. Leur performance dans l’inox dépend de la nuance, de la géométrie, des données de coupe et de la maîtrise des copeaux ; le cobalt seul ne détermine pas le résultat.
Conseils pour percer l’acier inoxydable
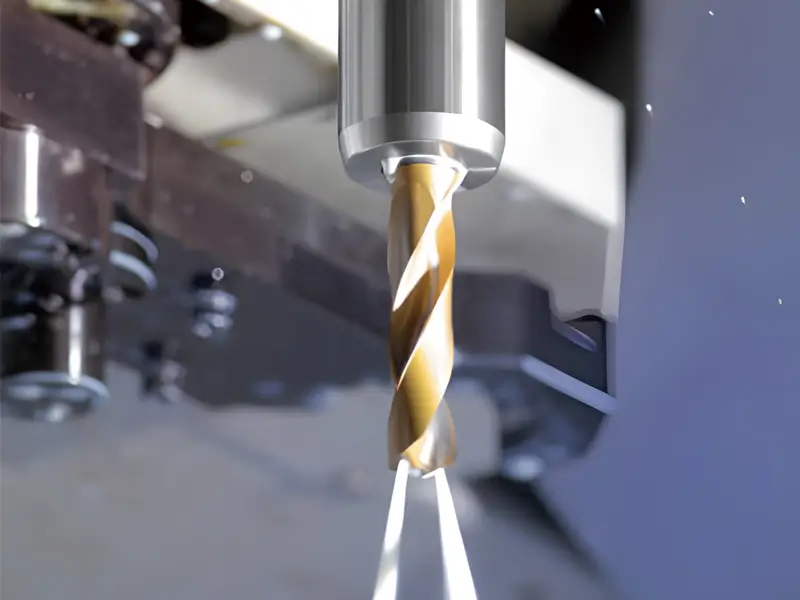
Un bon foret ne suffit pas : il faut aussi une technique de perçage adaptée. Voici quelques conseils :
- La sécurité avant tout : portez des lunettes de protection. Un foret peut casser sous l’effort et projeter des fragments métalliques coupants.
- La préparation est essentielle : bridez toujours fermement la pièce en acier inoxydable sur le plan de travail. Si le foret accroche à la sortie, il peut entraîner la pièce à grande vitesse et provoquer une blessure.
- N’utilisez un coup de pointeau ou un pointage que s’il convient au foret et à la pièce. Certains forets auto-centreurs ou carbure nécessitent une autre préparation d’entrée ; suivez leurs instructions.
- Avant-trou: à réaliser seulement s’il est recommandé pour le foret et le trou. Le seuil initial de 1/4 pouce (environ 6 mm) n’est pas universel ; certains forets percent en pleine matière, d’autres exigent un avant-trou correctement dimensionné.
- Choisissez vitesse de coupe et avance selon les données de l’outil pour la nuance inoxydable, le diamètre et la profondeur. N’appliquez ni règle arbitraire de faible vitesse ni comparaison fixe avec l’acier doux. Maintenez une coupe adaptée et évitez frottement ou arrêt d’avance.
- Utilisez la stratégie d’arrosage ou de lubrification recommandée pour le matériau, l’outil et la machine, avec un débit suffisant dans la zone de coupe. N’approchez pas la main de l’outil en rotation pour appliquer du fluide ; respectez la procédure de sécurité de la machine.
Conclusion
Un perçage fiable de l’inox demande un outil adapté, un bridage sûr, la maîtrise des copeaux et des conditions de coupe validées. Un foret HSS au cobalt à pointe en croix de 135 degrés est une possibilité, pas une exigence universelle. Adaptez avance et refroidissement à l’outil plutôt que de compter sur faible vitesse et forte pression.
Si vous ne savez pas quel foret convient le mieux à votre projet, nous serons heureux de vous aider. Envoyez-nous un message dès maintenant : un membre de notre équipe d’experts répondra immédiatement à vos questions.
Vous souhaitez équiper votre atelier avec les bons outils ? Découvrez notre vaste catalogue de forets comprenant des forets en acier rapide au cobalt, HSS et carbure monobloc.
Questions fréquentes
Q: Peut-on percer l’acier inoxydable avec des forets HSS conventionnels ?
R: Oui, un foret HSS conventionnel adapté peut usiner l’inox dans ses limites d’emploi. L’écrouissage dépend du comportement du matériau et de conditions telles que frottement ou arrêt d’avance ; ce n’est pas une conséquence inévitable de l’utilisation du HSS.
Q: Quelle différence entre un foret en acier rapide au cobalt et un foret à revêtement à base de titane ?
R: Le cobalt désigne un élément d’alliage dans le HSS, tandis qu’un revêtement à base de titane est une couche de surface. Un foret HSS au cobalt peut aussi être revêtu ; ces descriptions ne s’excluent donc pas.
Q: L’huile de coupe est-elle nécessaire ?
R: Une lubrification et un refroidissement adaptés améliorent souvent le perçage, mais le fluide et son alimentation doivent correspondre à l’outil et à l’application. L’huile de coupe n’est pas la seule stratégie, et aucun lubrifiant ne garantit un gain précis de durée de vie.