










Руководство по выбору покрытия концевой фрезы: виды, свойства, цвета и применение
Выбор покрытия концевой фрезы усложняется, когда каталог даёт сокращения без объяснения решаемых задач. Для горячего резания чёрных металлов начните с семейств TiAlN/AlTiN или AlCrN; для склонных к налипанию цветных материалов — с ZrN/TiB2/DLC или полированного твёрдого сплава; для абразивных цветных и неметаллических материалов — с алмазных вариантов. Затем проверьте конкретный инструмент. Фиксированного числа покрытий нет: поставщики предлагают собственные структуры и варианты под торговыми названиями.
Основные варианты: твёрдый сплав без покрытия или полированный, TiN, TiCN, TiAlN и AlTiN, AlCrN, ZrN, TiB2, DLC или аморфный алмаз и CVD-алмаз. PCD стоит рядом в этой классификации, но это алмазный инструментальный материал, припаянный к корпусу, а не просто ещё одно тонкое покрытие. Выбор начинается с материала заготовки и основного механизма отказа, затем учитывает нагрев, налипание стружки, абразивный износ, остроту кромки, СОЖ, геометрию и возможности станка.
Начните с задачи покрытия, а не с его названия
Покрытие меняет поверхность режущей кромки. В зависимости от системы оно может повышать поверхностную твёрдость и абразивную стойкость, создавать тепловой барьер, улучшать скользящие свойства, уменьшать нарост или облегчать выход стружки из канавки. Эти преимущества направлены на разные причины отказов.
Кромке, теряющей размер в графите, нужна абразивная стойкость. При резании горячей стали могут требоваться термическая и окислительная стабильность. Фрезе по алюминию с приварившимся материалом нужны низкое сродство, острая кромка и надёжный отвод стружки. Общее название «повышение стойкости» скрывает логику этих трёх разных задач.
Покрытие не исправит неправильную фрезу. Оно не создаёт пространство для стружки, не уменьшает чрезмерный вылет, не улучшает слабое закрепление и не даёт низкоскоростному станку режимов, требуемых высокопроизводительной серией. Оно также не делает данные подачи разных поставщиков взаимозаменяемыми. Марка твёрдого сплава, подготовка кромки, геометрия, покрытие и контроль качества работают как система.
Практическая классификация покрытий
Следующие виды покрытий концевых фрез образуют практическую карту выбора. «Типичная область выбора» — обоснованное направление изучения семейства, а не замена данным конкретного поставщика.
| Семейство | Что меняет | Типичная область выбора | Чего избегать или что проверить | Идентификация и цвет |
|---|---|---|---|---|
| Твёрдый сплав без покрытия или с полировкой | Сохраняет острую кромку, а полировка улучшает сход стружки без нанесённого слоя | Алюминий и другие цветные материалы, где решающи острая геометрия и отвод стружки | В абразивных или высокотемпературных условиях износ может идти быстрее | Внешний вид не всегда отличает непокрытую кромку от полированной или обработанной поверхности; проверяйте запись об изделии |
| TiN | Общая защита от износа, абразивного воздействия и нароста на кромке | Универсальная обработка и незакалённые стали; некоторые поставщики предлагают отдельные инструменты TiN и для цветных материалов | Не определяйте пригодность к материалу только по названию; цеховые данные об алюминии противоречивы | Часто описывается как жёлтое или золотистое, но одного золотого цвета недостаточно для определения состава |
| TiCN | Повышает твёрдость и абразивную стойкость относительно базовой системы TiN | Чугун и задачи с повышенной потребностью в износостойкости; ассортимент различается для твёрдого сплава и HSS | Проверьте основу, материал заготовки и рекомендацию для конкретного изделия | Цвет не одинаково определяется в разных сериях; используйте код изделия |
| TiAlN и AlTiN | Упор на термическую стабильность и износостойкость при горячем резании | Стали, нержавеющие стали, титан, никелевые сплавы, штампы и пресс-формы, высокотемпературные условия — в зависимости от варианта | Алюминийсодержащие покрытия — плохой исходный выбор для алюминия; проверьте сухую или мокрую стратегию и ограничения инструмента | Несколько систем покрытий выглядят тёмными; внешний вид не диагностичен |
| AlCrN | Сочетает износостойкость с работой при высокой температуре в предусмотренных семействах продукции | Инструментальные, легированные, нержавеющие стали и термически напряжённые проходы | Не считайте ограничения всех многослойных систем AlCrN одинаковыми | Цвета недостаточно; определяющим является код поставщика |
| ZrN | Повышает смазывающие свойства, твёрдость и сопротивление налипанию или истиранию | Алюминий, латунь, бронза, медь и другие цветные материалы; часто рассматривается для высококремнистого алюминия | Проверьте, рассчитана ли реальная геометрия инструмента на материал и операцию | Не определяйте ZrN по цвету; проверяйте запись поставщика |
| TiB2 | Низкое сродство к алюминию при твёрдой поверхности с хорошими смазывающими свойствами | Алюминий и магний, особенно при риске нароста | Проверьте ограничения по абразивности и соответствие подготовки кромки чистовой или черновой обработке | Не определяйте TiB2 по цвету; проверяйте запись поставщика |
| DLC и аморфный алмаз | Очень низкое трение благодаря тонкому алмазоподобному слою, способному сохранить относительно острую кромку | Цветные материалы, углеволокно, пластмассы и некоторые абразивные алюминиевые сплавы | Семейства DLC различаются; не считайте любое тёмное покрытие DLC, а любое DLC — алмазом CVD | Внешний вид не определяет химический состав DLC |
| CVD-алмаз | Обеспечивает более толстый, высокоабразивостойкий алмазный слой | Графит, композиты, неспечённая керамика, высококремнистый алюминий и другие абразивные цветные или неметаллические материалы | Не считайте его покрытием для чёрных металлов; большая толщина осаждения может влиять на остроту кромки | Проверяйте обозначение «CVD diamond» в записи об изделии; цвета недостаточно |
Таблица намеренно объединяет TiAlN и AlTiN на уровне семейства. Соотношение алюминия и титана, архитектура слоёв, процесс осаждения и состав поставщика меняют поведение. Одинаковое сокращение также не гарантирует одинаковые показатели разных марок.
Алмазные варианты требуют дополнительного разграничения. Аморфный алмаз или DLC осаждается относительно тонким слоем. CVD формирует более толстую алмазную структуру на твёрдом сплаве. PCD использует поликристаллический алмазный материал, закреплённый на корпусе. Их области применения пересекаются в абразивных цветных материалах, но способы изготовления и состояние кромок не взаимозаменяемы.
Семейства покрытий и примеры фотографий
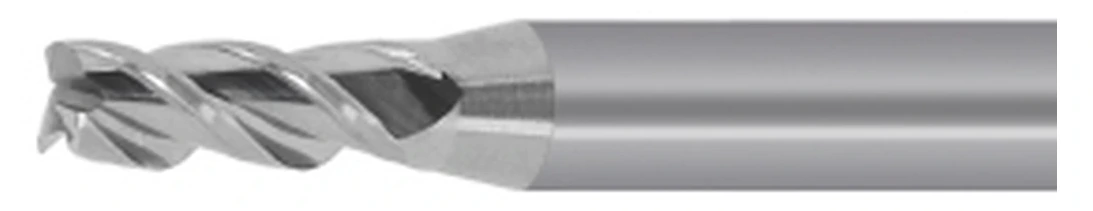
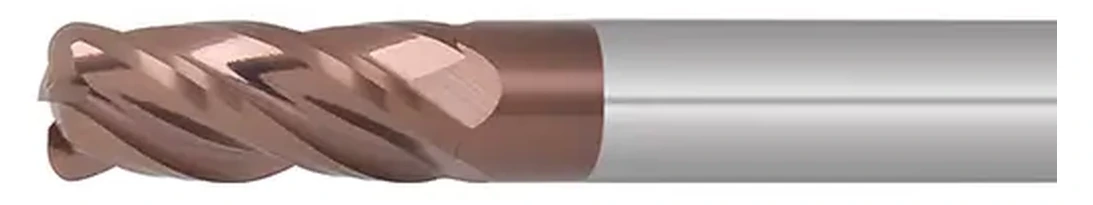
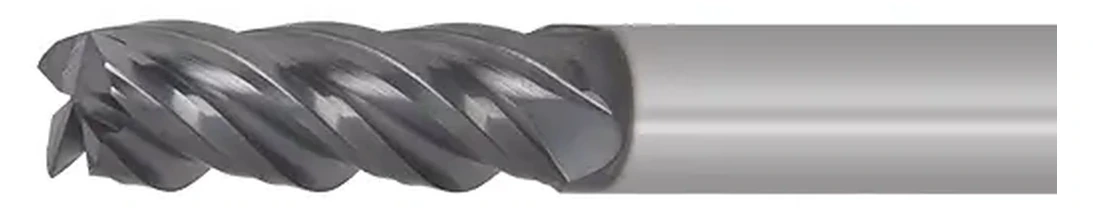
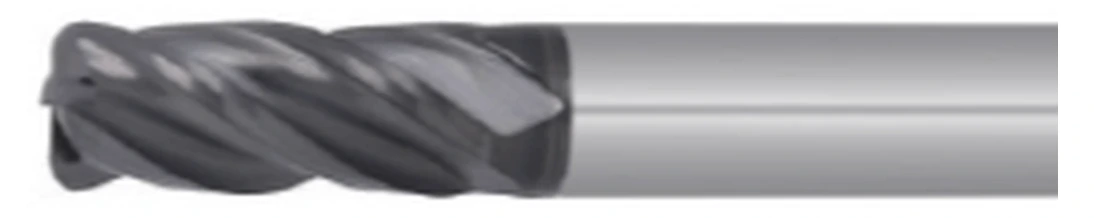
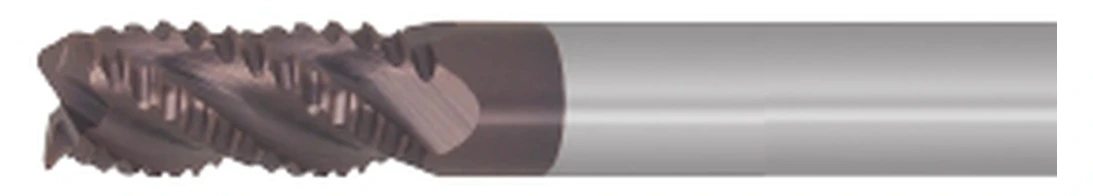
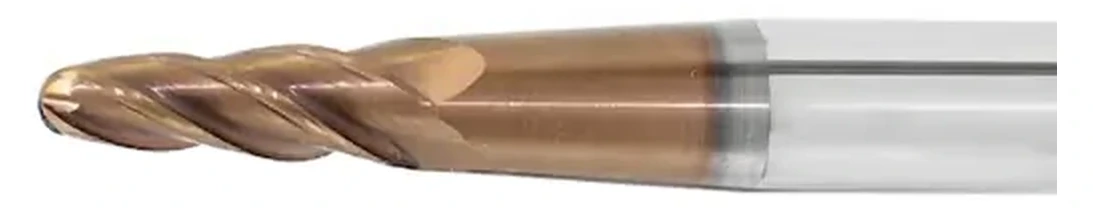
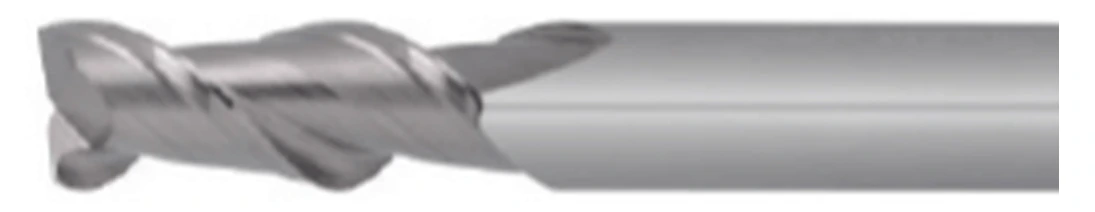
Эти описания связывают семейство покрытия с решаемой задачей обработки. Изображения фрез показывают типичный внешний вид, но состав покрытия всё равно нужно подтверждать по поставщику и артикулу.
Твёрдый сплав без покрытия или с полировкой
Непокрытый или полированный твёрдый сплав сохраняет острую кромку и гладкую поверхность канавки. Он часто эффективен для алюминия и других цветных материалов, когда отвод стружки и устойчивость к наросту важнее высокотемпературной защиты.
TiN
TiN — универсальное износостойкое покрытие для повышения абразивной стойкости и уменьшения нароста в предусмотренных условиях. Оно остаётся практичным базовым вариантом, особенно для незакалённых сталей и умеренных режимов.
TiCN
TiCN выбирают, когда нужна большая твёрдость и абразивная стойкость, чем у базового TiN. Оно может быть полезно для чугуна и других задач с преобладанием износа, но диапазон материалов зависит от основы и полной конструкции инструмента поставщика.
TiAlN и AlTiN
TiAlN и AlTiN ориентированы на термическую стабильность и стойкость при горячем резании. Их часто рассматривают для сталей, нержавеющих сталей, титана и никелевых сплавов, хотя содержание алюминия, структура слоёв и рекомендуемые условия зависят от продукта.
AlCrN
AlCrN сочетает износостойкость и высокотемпературную работоспособность в предназначенных для него сериях. Его часто рассматривают для инструментальных, легированных и нержавеющих сталей, когда основными механизмами отказа являются нагрев и окисление.
ZrN
ZrN часто рассматривают для алюминия, латуни, бронзы и медных сплавов, поскольку важны смазывающие свойства и сопротивление налипанию. Его польза всё равно зависит от подходящих канавок и отвода стружки.
TiB2
TiB2 — покрытие для алюминия с низким сродством к обрабатываемому материалу. Оно особенно актуально при преобладании нароста и приваривания стружки, если геометрия фрезы и подготовка кромки также подходят операции.
DLC и аморфный алмаз
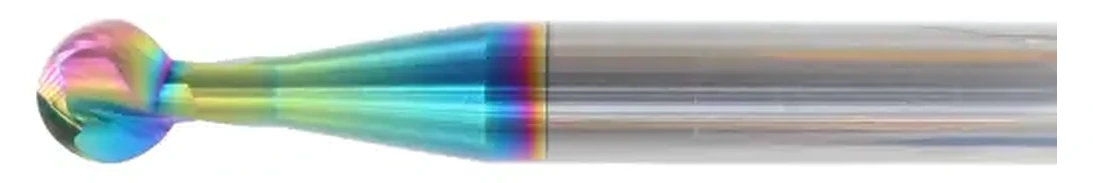
DLC и аморфно-алмазные покрытия используют относительно тонкий слой с низким трением. Они способны сохранять более острую кромку, чем толстые алмазные слои, и часто рассматриваются для цветных материалов, пластмасс, углепластиков и резания со склонностью к налипанию.
CVD-алмаз
CVD-алмаз даёт более толстый, высокоабразивостойкий слой для графита, композитов, высококремнистого алюминия и других абразивных цветных или неметаллических материалов. Компромисс состоит в том, что более толстый слой может изменять остроту по сравнению с тонким слоем типа DLC.
Почему цвет — подсказка, а не способ идентификации
Цвет полезен для учёта только при связи с известным артикулом поставщика. Для определения химического состава он ненадёжен.
Цеховые обсуждения объясняют причину. Рассматривая золотистую фрезу, специалисты спорят, является ли покрытие TiN, вызвана ли проблема его химией или более важны отвод стружки и смазывание. На странице поставщика одно фирменное покрытие HiPIMS названо «красным золотом». Это не означает одинаковое покрытие у всех красно-золотистых инструментов; внешний вид относится к конкретной системе изделия.
Надёжный порядок идентификации:
- поставщик и артикул;
- торговое название и химическое семейство покрытия;
- основа и подготовка кромки;
- таблица применения конкретного инструмента;
- цвет как дополнительная визуальная проверка.
Если первые четыре пункта неизвестны, считайте инструмент неидентифицированным. Не выбирайте материал, СОЖ или подачу только по цвету. Износ, цвета побежалости, перенесённый материал заготовки и остатки загрязнений также меняют внешний вид.
Выбирайте по материалу и механизму отказа
Стали, нержавеющие стали, титан и жаропрочные сплавы
Для чёрных металлов и высокотемпературной обработки выбор покрытия обычно сосредоточен на нагреве, окислении и абразивном или адгезионном износе. TiAlN/AlTiN и AlCrN часто становятся исходными вариантами, поскольку технические источники рекомендуют их для сталей, нержавеющих и инструментальных сталей, титана и других высокотемпературных задач. TiN остаётся универсальным износостойким покрытием, а TiCN может повысить абразивную стойкость в подходящих сериях.
Не выбирайте только по максимальной температуре или твёрдости в таблице. Покрытие, формирующее защитный слой при повышенной температуре резания, может не дать того же преимущества на станке, не достигающем нужного режима. И наоборот, сухой или плохо охлаждаемый процесс перегружает кромку при неверных отводе стружки, геометрии или зацеплении.
Нержавеющая сталь показывает необходимость полного учёта условий. Марки по-разному наклёпываются и проводят тепло. Покрытие помогает, но не определяет число зубьев, спираль, подготовку кромки, радиальное зацепление и доступ СОЖ. Общее обозначение «для нержавейки» — начало проверки, а не окончательный ответ.
Для титана и никелевых сплавов убедитесь, что покрытие, марка твёрдого сплава и геометрия совместно разработаны для операции. Черновая, чистовая и трохоидальная боковая обработка создают разную нагрузку и тепловой цикл. Используйте исходные данные конкретного производителя и сохраняйте условия их применимости.
Алюминий, медные сплавы и другие цветные материалы, склонные к налипанию
Для алюминия выбор начинается с налипания и отвода стружки. Обычно рассматривают острую полированную фрезу без покрытия либо покрытие для цветных материалов: ZrN, TiB2 или подходящее DLC. Покрытие должно уменьшать сродство и облегчать сход стружки; геометрия всё равно должна обеспечивать достаточный объём канавок.
Алюминийсодержащие TiAlN/AlTiN — плохой исходный вариант для алюминия. Технические и практические источники неоднократно предупреждают о неблагоприятном сродстве или налипании. Это не утверждение, что один случайный проход всегда разрушит инструмент. Это причина не выбирать покрытие для стали как обычное решение для алюминия при наличии специальных вариантов.
TiN хорошо показывает, почему простые таблицы противоречат друг другу. Один технический источник рекомендует TiN главным образом для незакалённых сталей, а цеховые отзывы содержат и удачные, и неудачные случаи работы по алюминию. В этих случаях также различаются смазывание, число зубьев, траектории и станки. Обоснованный вывод — не «TiN всегда работает» и не «TiN никогда не работает», а соблюдение рекомендации конкретного изделия и предпочтение явно алюминиевого инструмента при риске адгезии.
Для высококремнистого алюминия, медных сплавов, латуни и бронзы абразивность становится важнее. ZrN, TiB2, DLC и алмазные варианты занимают разные области применения. Согласуйте покрытие и с абразивными включениями, и с нужной остротой кромки.
Сухое резание алюминия особенно зависит от условий. Покрытие с низким трением само не удаляет стружку. Обдув, туман или другой разрешённый метод контроля стружки вместе с открытой геометрией канавок определяют чистоту кромки. Если материал размазывается по ней, повышение «прочности» покрытия без исправления стружкоотвода не устраняет механизм отказа.
Графит, композиты, высококремнистый алюминий и абразивные неметаллические материалы
Алмазные варианты особенно привлекательны при преобладании абразивного износа в цветных или неметаллических материалах. Технические рекомендации относят алмазные покрытия к обработке графита, композитов, неспечённой керамики и высококремнистого алюминия.
Выбирайте между DLC или аморфным алмазом, алмазом CVD и PCD по требованиям к кромке, абразивности, форме инструмента и экономике. Более тонкий нанесённый слой сохраняет остроту. Более толстый CVD обеспечивает значительную абразивную стойкость, но может сильнее округлять кромку. PCD сочетает острую алмазную кромку с высокой стойкостью к истиранию, однако это другая конструкция и ценовая категория.
Алмаз не является универсальным покрытием для стали. Технические источники предупреждают, что высокая температура при резании чёрных металлов может вызывать химический износ из-за взаимодействия углерода с железом. Ограничение по материалу важнее высокой заявленной твёрдости алмаза.
Перед выбором покрытия проверьте саму фрезу
Покрытие — лишь один уровень выбора инструмента. Сначала подтвердите:
- материал и состояние заготовки;
- черновая обработка, пазы, боковое фрезерование или чистовая обработка;
- диаметр фрезы, число зубьев, спираль и подготовку кромки;
- твердосплавная основа или другой инструментальный материал;
- радиальный и осевой контакт;
- вылет, патрон и закрепление детали;
- отвод стружки и подачу СОЖ или воздуха;
- ограничения станка по частоте вращения, подаче, мощности и жёсткости.
При сравнении семейств инструмента используйте твердосплавных концевых фрез как отправную точку поиска. Она не подтверждает наличие определённого покрытия или пригодность перечисленного инструмента к материалу. Перед таким выводом используйте точную запись об изделии и данные применения.
Геометрия может быть важнее покрытия. Фреза для стали со множеством мелких канавок способна забиваться алюминиевой стружкой, даже если основная проблема не в покрытии. Покрытие на сильно подготовленной кромке повышает прочность, но хуже подходит для чистовой операции с требованием максимальной остроты. Премиальное покрытие на нестабильной геометрии также не создаёт повторяемых возможностей процесса.
Условия процесса важнее упрощённого выбора покрытия
Сухое или мокрое резание нельзя определить одним сокращением покрытия. Ответ зависит от его расчётного теплового поведения, материала, операции, отвода стружки и постоянства подачи СОЖ в зону резания.
Возможности станка меняют ценность покрытия. Специальное покрытие для высоких температур и производительности может не дать экономической выгоды, если низкоскоростной станок, нежёсткая наладка или короткая серия не используют его рабочий диапазон. Для нескольких деталей рационален инструмент без покрытия или универсальный, если геометрия подходит, а затраты проверки превышают ожидаемый выигрыш стойкости.
Для производства сравнивайте стоимость годной детали, а не цену покрытия. Учитывайте стойкость, время цикла, качество поверхности, частоту смены, риск брака и стабильную доступность инструмента с согласованными данными применения.
При испытании меняйте один уровень решения за раз. Если одновременно меняются покрытие, геометрия, подача, СОЖ и патрон, результат не покажет, почему новый инструмент сработал или отказал.
Определите ошибку выбора по характеру повреждения
Нарост или размазанный алюминий указывают на налипание, отвод стружки, остроту, смазывание и траекторию. Они не доказывают, что неверно только покрытие.
Быстрый износ по задней поверхности в графите или высококремнистом алюминии указывает на необходимость абразивной стойкости, но также проверьте биение, фактическое время резания и соответствие инструмента заявленному алмазному семейству.
Цвета побежалости или быстрый износ в стали могут указывать на несоответствие термостойкости покрытия, режимов и СОЖ. Сколы, напротив, могут быть связаны с подготовкой кромки, прерывистой нагрузкой, жёсткостью или чрезмерно интенсивным режимом.
Кажущаяся потеря покрытия требует осмотра. Перенесённый материал заготовки может скрывать поверхность, а настоящее отслаивание может быть связано с адгезией, основой, подготовкой кромки или перегрузкой. Не диагностируйте химию по внешнему виду до очистки и идентификации инструмента.
Полезный вопрос не «какое покрытие отказало?», а «какой механизм отказа преобладает именно в этих условиях и какая часть инструментальной системы им управляет?».
Перечень проверок при закупке
Перед утверждением концевой фрезы с покрытием зафиксируйте:
- поставщика, артикул и редакцию;
- торговое название и химическое семейство покрытия;
- способ нанесения, где применимо, например PVD или CVD;
- марку твёрдого сплава или материал основы;
- толщину покрытия или сведения о подготовке кромки, если поставщик их предоставляет;
- поддерживаемые материалы и состояния твёрдости;
- ограничения операции и зацепления;
- рекомендации по мокрому, сухому резанию, туману или подаче воздуха;
- исходные скорость, подачу и нагрузку на зуб для конкретного инструмента;
- правила переточки и повторного нанесения покрытия;
- доказательства обещанного повышения стойкости или производительности;
- механизм отказа, который должно устранить покрытие.
Если этих сведений нет, название покрытия не является полной спецификацией. Лучшее покрытие — то, чьи химия, геометрия, основа и условия работы устраняют документированный отказ, не создавая более серьёзного.