










Seleção de revestimentos para fresas: tipos, propriedades, cores e utilizações
A seleção do revestimento de uma fresa torna-se confusa quando um catálogo apresenta abreviaturas sem explicar o problema que cada revestimento pretende resolver. Comece pelas famílias TiAlN/AlTiN ou AlCrN para cortes quentes em materiais ferrosos, ZrN/TiB2/DLC ou metal duro polido para materiais não ferrosos sensíveis à adesão e famílias de diamante para materiais não ferrosos ou não metálicos abrasivos; depois verifique a ferramenta exata. Não existe um número fixo, porque os fornecedores oferecem estruturas de camadas e variantes próprias sob os seus nomes comerciais.
As famílias práticas são metal duro não revestido ou polido, TiN, TiCN, TiAlN e AlTiN, AlCrN, ZrN, TiB2, DLC ou diamante amorfo e diamante CVD. O PCD também integra este mapa, mas é um material de corte de diamante brasado a um corpo, e não apenas outro revestimento fino. A escolha correta começa pelo material da peça e pelo mecanismo de falha dominante, verificando depois o calor, a adesão de aparas, a abrasão, a agudeza da aresta, a estratégia de refrigeração, a geometria e a capacidade da máquina.
Começar pela função do revestimento, não pelo nome
Um revestimento altera a superfície apresentada pela aresta. Conforme o sistema, pode aumentar a dureza superficial e a resistência à abrasão, criar uma barreira térmica, melhorar a lubricidade, reduzir a aresta postiça ou ajudar a evacuar aparas do canal. Estes benefícios respondem a falhas diferentes.
Uma aresta que perde dimensão em grafite precisa de resistência à abrasão. Uma aresta que corta aço a alta temperatura pode precisar de estabilidade térmica e à oxidação. Uma fresa para alumínio que acumula material soldado precisa de baixa afinidade, aresta viva e evacuação fiável. Chamar aos três requisitos «mais vida útil» esconde a lógica de seleção.
Um revestimento não corrige uma fresa inadequada. Não cria espaço nos canais, não corrige um comprimento em balanço excessivo, não melhora uma fixação fraca nem dá a uma máquina lenta as condições de corte pressupostas por uma gama de alto desempenho. Também não torna intercambiáveis os dados de avanço de fornecedores diferentes. A classe de metal duro, a preparação da aresta, a geometria, o revestimento e o controlo de qualidade funcionam como um sistema.
Mapa prático dos revestimentos
Os tipos de revestimento seguintes formam um mapa prático de decisão. «Zona de seleção típica» indica um domínio sustentado em que investigar a família. Não substitui os dados de aplicação do fornecedor específico.
| Família | O que altera | Zona de seleção típica | Evitar ou verificar | Nota de identificação e cor |
|---|---|---|---|---|
| Metal duro não revestido ou polido | Preserva uma aresta viva e, quando polido, facilita o fluxo de aparas sem camada depositada | Alumínio e outros materiais não ferrosos onde predominam a geometria viva e a evacuação | O desgaste pode avançar mais depressa em serviço abrasivo ou com calor elevado | O aspeto não distingue uma aresta não revestida de todas as superfícies polidas ou tratadas; verifique a ficha da referência |
| TiN | Proteção geral contra desgaste, abrasão e aresta postiça | Trabalhos gerais e aços não temperados; alguns fornecedores também destinam ferramentas TiN específicas a materiais não ferrosos | Não deduza a adequação ao material apenas pelo nome; as experiências de oficina com alumínio são contraditórias | Frequentemente descrito como amarelo ou dourado, mas uma ferramenta dourada não basta para identificar a composição |
| TiCN | Acrescenta dureza e resistência à abrasão face a um sistema TiN básico | Ferro fundido e aplicações que exigem mais resistência ao desgaste; os intervalos dos fornecedores diferem entre ferramentas de metal duro e HSS | Verifique o substrato, o material da peça e a recomendação do produto exato | A cor não é definida de forma uniforme entre gamas; use o código do produto |
| TiAlN e AlTiN | Privilegia a estabilidade térmica e a resistência ao desgaste em cortes quentes | Conforme a variante exata: aços, aços inoxidáveis, titânio, ligas de níquel, moldes e matrizes e serviço a alta temperatura | Os revestimentos com alumínio são uma má escolha por defeito para alumínio; verifique a estratégia a seco/com fluido e os limites da ferramenta | Vários sistemas podem parecer escuros; o aspeto não permite identificá-los |
| AlCrN | Combina resistência ao desgaste e capacidade a alta temperatura nas famílias de produtos compatíveis | Aços para ferramentas, aços ligados, aços inoxidáveis e cortes termicamente exigentes | Não pressuponha que todos os sistemas de camadas AlCrN têm os mesmos limites | A cor não basta; prevalece o código do fornecedor |
| ZrN | Favorece a lubricidade, a dureza e a resistência à adesão ou à abrasão | Alumínio, latão, bronze, cobre e outros materiais não ferrosos; frequentemente considerado para alumínio com elevado silício | Confirme se a geometria real da ferramenta foi concebida para o material e a operação | Não deduza ZrN pela cor; verifique a ficha do fornecedor |
| TiB2 | Baixa afinidade com o alumínio e superfície dura e de baixo atrito | Alumínio e magnésio, sobretudo quando a aresta postiça é o problema | Verifique os limites com materiais abrasivos e se a preparação da aresta é adequada ao acabamento ou desbaste | Não deduza TiB2 pela cor; verifique a ficha do fornecedor |
| DLC e diamante amorfo | Atrito muito baixo com uma camada fina do tipo diamante que pode preservar uma aresta relativamente viva | Materiais não ferrosos, fibra de carbono, plásticos e algumas aplicações de alumínio abrasivo | As famílias DLC diferem; não equipare todo o revestimento escuro a DLC nem todo o produto DLC a diamante CVD | O aspeto não permite determinar a composição DLC |
| Diamante CVD | Proporciona uma camada de diamante mais espessa e muito resistente à abrasão | Grafite, compósitos, cerâmicas em verde, alumínio com elevado silício e outros materiais não ferrosos ou não metálicos abrasivos | Não o trate como revestimento para materiais ferrosos; um depósito mais espesso pode afetar a agudeza da aresta | Verifique «diamante CVD» na ficha do produto; a cor não basta |
A tabela agrupa deliberadamente TiAlN e AlTiN ao nível da família. A proporção alumínio/titânio, a arquitetura das camadas, o processo de deposição e a formulação do fornecedor podem alterar o comportamento. A mesma abreviatura também não garante o mesmo desempenho entre marcas.
O diamante exige uma distinção adicional. O diamante amorfo ou DLC é depositado numa camada relativamente fina. O diamante CVD forma uma estrutura de diamante mais espessa sobre o metal duro. O PCD utiliza material de diamante policristalino ligado ao corpo da ferramenta. As aplicações sobrepõem-se em materiais não ferrosos abrasivos, mas os processos de fabrico e os estados da aresta não são intercambiáveis.
Perfis das famílias de revestimentos e referências fotográficas
Estes perfis relacionam cada família com o problema de maquinagem que pretende resolver. As imagens ilustram aspetos superficiais comuns, mas a composição deve ser confirmada junto do fornecedor e pela referência.
Metal duro não revestido ou polido
O metal duro não revestido ou polido preserva uma aresta viva e uma superfície lisa nos canais. É frequentemente eficaz em alumínio e outros materiais não ferrosos quando a evacuação e a resistência à aresta postiça são mais importantes do que a proteção a alta temperatura.
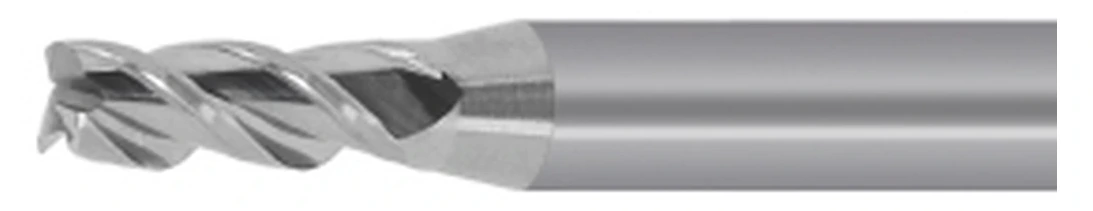
TiN
TiN é um revestimento antidesgaste de uso geral que melhora a resistência à abrasão e reduz a aresta postiça em aplicações compatíveis. Continua a ser uma base prática, sobretudo para aços não temperados e condições de corte moderadas.
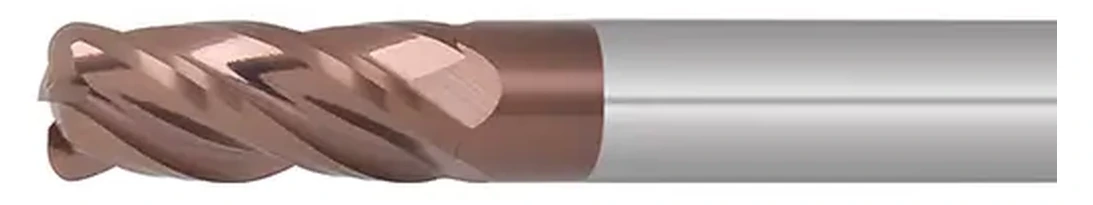
TiCN
TiCN é selecionado quando é necessária mais dureza e resistência à abrasão do que um sistema TiN básico oferece. Pode ser útil em ferro fundido e noutras aplicações dominadas pelo desgaste, mas o intervalo adequado de materiais depende do substrato e da conceção completa da ferramenta do fornecedor.
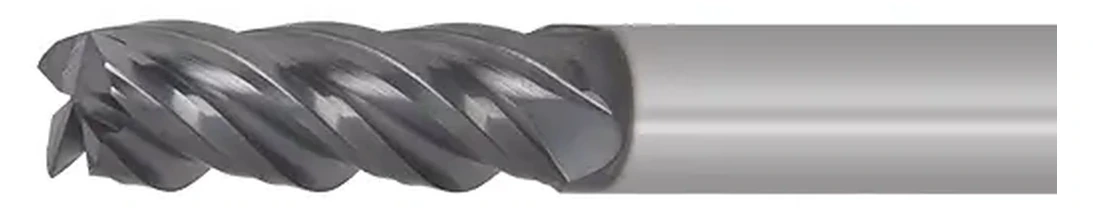
TiAlN e AlTiN
TiAlN e AlTiN privilegiam a estabilidade térmica e a resistência ao desgaste em cortes quentes. São opções comuns a investigar para aços, aços inoxidáveis e ligas de titânio e níquel, embora o teor de alumínio, a arquitetura das camadas e as condições recomendadas variem conforme o produto.
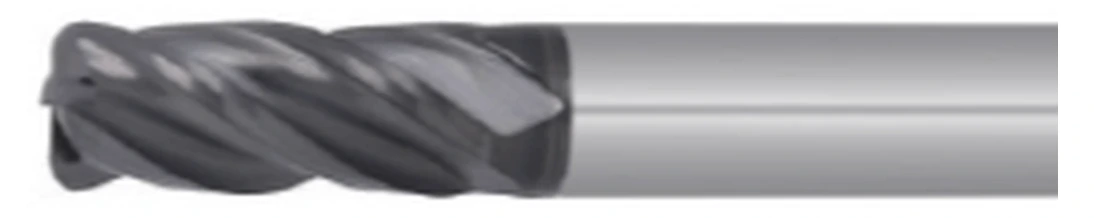
AlCrN
AlCrN combina resistência ao desgaste e capacidade a alta temperatura em famílias de ferramentas compatíveis. É frequentemente considerado para aços de ferramentas, ligados e inoxidáveis quando calor e oxidação são os mecanismos centrais de falha.
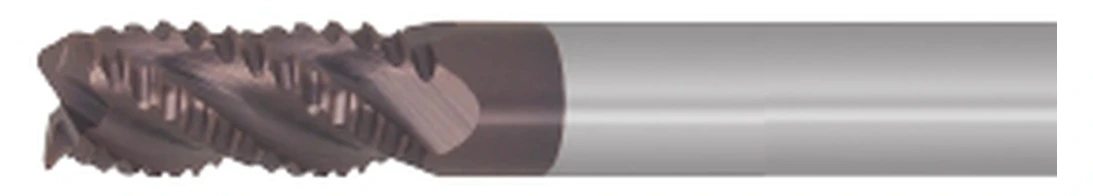
ZrN
ZrN é frequentemente considerado para alumínio, latão, bronze e ligas de cobre, porque a lubricidade e a resistência à adesão são importantes nessas aplicações. O seu valor continua a depender de geometria dos canais e evacuação adequadas ao material.
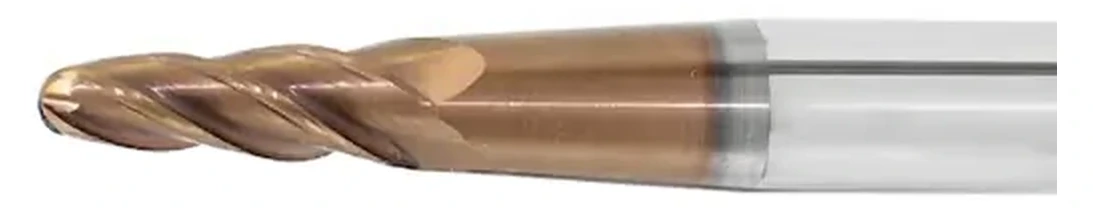
TiB2
TiB2 é um revestimento orientado para alumínio, com baixa afinidade pelo material. É especialmente relevante quando a aresta postiça e a soldadura de aparas dominam, desde que a geometria e a preparação da aresta também sejam adequadas à operação.
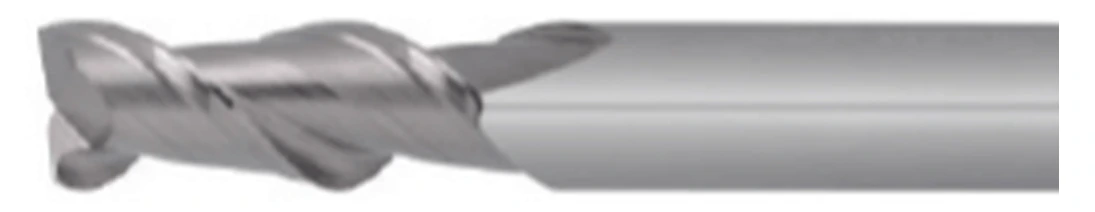
DLC e diamante amorfo
Os revestimentos DLC e de diamante amorfo utilizam uma camada relativamente fina e de baixo atrito. Podem preservar uma aresta mais viva do que depósitos de diamante mais espessos e são frequentemente considerados para materiais não ferrosos, plásticos, compósitos de fibra de carbono e cortes sensíveis à adesão.
Diamante CVD
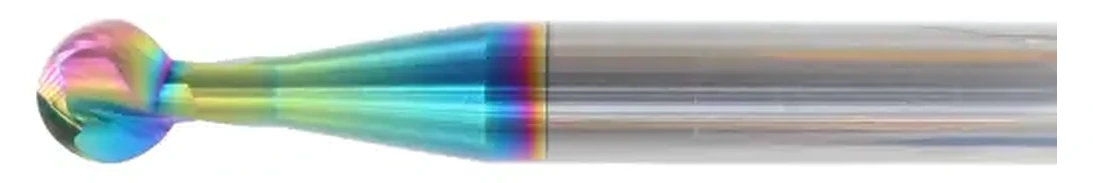
O diamante CVD proporciona uma camada mais espessa e muito resistente à abrasão para grafite, compósitos, alumínio com elevado silício e outros materiais não ferrosos ou não metálicos abrasivos. A contrapartida é que um depósito mais espesso pode alterar a agudeza face a uma camada fina do tipo DLC.
Porque a cor é um indício, não um método de identificação
A cor só é útil para o inventário quando associada a uma referência conhecida do fornecedor. Não é fiável como teste de composição.
As discussões de oficina mostram porquê. Perante uma fresa dourada, os profissionais discordam sobre se é TiN, se o problema resulta da composição ou se a evacuação e a lubrificação são causas mais importantes. Uma página de fornecedor identifica um revestimento HiPIMS próprio como «ouro vermelho». Isso não significa que todas as ferramentas dessa cor tenham o mesmo revestimento; mostra que o aspeto pertence a um sistema de produto específico.
A ordem fiável de identificação é:
- fornecedor e referência;
- nome comercial e família química do revestimento;
- substrato e preparação da aresta;
- tabela de aplicação da ferramenta exata;
- cor como verificação visual secundária.
Se faltarem os quatro primeiros elementos, trate a fresa como não identificada. Não escolha material, estratégia de refrigeração ou dados de avanço apenas pela cor. Desgaste, coloração térmica, material transferido e resíduos também podem alterar o aspeto.
Escolher pelo material e pelo mecanismo de falha
Aços, aços inoxidáveis, titânio e ligas de alta temperatura
Para materiais ferrosos e trabalhos a alta temperatura, a decisão centra-se normalmente no calor, na oxidação e no desgaste abrasivo ou adesivo. As famílias TiAlN/AlTiN e AlCrN são opções comuns porque as fontes técnicas as posicionam para aços, inoxidáveis, aços de ferramentas, titânio e outras aplicações quentes. TiN continua a ser um revestimento geral antidesgaste, enquanto TiCN pode acrescentar resistência à abrasão em famílias compatíveis.
Não escolha apenas pela temperatura máxima ou dureza de uma tabela. Um revestimento concebido para formar uma camada protetora a elevada temperatura de corte pode não oferecer a mesma vantagem numa máquina que nunca atinge o regime previsto. Inversamente, um processo a seco ou mal refrigerado pode sobrecarregar a aresta se a evacuação, a geometria ou o envolvimento forem inadequados.
O aço inoxidável demonstra a necessidade de condições completas. As diferentes classes encruam e conduzem calor de forma diferente. Um revestimento pode ajudar, mas não determina o número de canais, a hélice, a preparação da aresta, o envolvimento radial ou o acesso do fluido de corte. Uma indicação como «para inoxidável» inicia a verificação, não dá a resposta final.
Para titânio e ligas de níquel, confirme que o revestimento, a classe de metal duro e a geometria foram concebidos em conjunto para a operação. Desbaste, acabamento e fresagem lateral trocoidal não impõem a mesma carga nem o mesmo ciclo térmico. Use os dados iniciais do fabricante exato e preserve as respetivas condições.
Alumínio, ligas de cobre e outros materiais não ferrosos sensíveis à adesão
No alumínio, a seleção começa pela adesão e evacuação de aparas. As opções habituais são uma fresa não revestida, polida e viva, ou um revestimento para não ferrosos como ZrN, TiB2 ou uma família DLC adequada. O revestimento deve favorecer baixa afinidade e fluxo de aparas; a geometria continua a precisar de espaço suficiente nos canais.
As famílias TiAlN/AlTiN com alumínio são uma má escolha por defeito para alumínio. Fontes técnicas e profissionais alertam repetidamente para afinidade ou adesão desfavoráveis. Isto não significa que uma passagem acidental destrua sempre a ferramenta. É uma razão para evitar um revestimento orientado para aço como solução habitual para alumínio quando existem opções específicas.
TiN ilustra porque as tabelas simples se contradizem. Uma fonte técnica posiciona TiN sobretudo para aços não temperados, enquanto relatos de oficina incluem experiências boas e más com alumínio. Esses relatos também envolvem lubrificação, número de canais, trajetórias e máquinas diferentes. A conclusão defensável não é «TiN funciona sempre» nem «TiN nunca funciona», mas seguir a recomendação do produto exato e preferir uma ferramenta claramente orientada para alumínio quando já existe risco de adesão.
No alumínio com elevado silício, nas ligas de cobre, no latão ou no bronze, a abrasão torna-se mais importante. ZrN, TiB2, DLC e opções de diamante ocupam partes diferentes desse domínio. Adapte o revestimento ao conteúdo abrasivo e à agudeza necessária.
O alumínio a seco é especialmente sensível às condições. Um revestimento de baixo atrito não remove aparas por si só. Ar comprimido, névoa ou outro método aprovado de controlo de aparas, juntamente com canais abertos, podem determinar se a aresta permanece limpa. Se o material começar a aderir e a espalhar-se na aresta, aumentar a «resistência» do revestimento sem corrigir o fluxo de aparas não resolve a falha.
Grafite, compósitos, alumínio com elevado silício e materiais não metálicos abrasivos
As opções à base de diamante tornam-se atrativas quando a abrasão domina e o material é não ferroso ou não metálico. As orientações técnicas posicionam ferramentas revestidas de diamante para grafite, compósitos, cerâmicas em verde e alumínio com elevado silício.
Escolha entre DLC ou diamante amorfo, diamante CVD e PCD segundo os requisitos da aresta, a intensidade abrasiva, a forma da ferramenta e a economia. Uma camada depositada mais fina pode preservar uma aresta mais viva. Uma camada CVD mais espessa oferece elevada resistência à abrasão, mas pode arredondar mais a aresta do que um revestimento fino. O PCD pode combinar uma aresta de diamante viva com longa vida sob abrasão, mas pertence a outra construção e classe de custo.
O diamante não é um revestimento geral para aço. As fontes técnicas alertam que o calor elevado no corte ferroso pode promover desgaste químico pela interação do carbono com o ferro. Este limite de material importa mais do que a dureza destacada do diamante.
Confirmar a própria fresa antes do revestimento
O revestimento é uma parte da escolha da ferramenta. Confirme primeiro:
- material da peça e estado;
- desbaste, abertura de ranhuras, fresagem lateral ou acabamento;
- diâmetro da fresa, número de canais, hélice e preparação da aresta;
- substrato de metal duro ou outro material de ferramenta;
- envolvimento radial e axial;
- comprimento em balanço, porta-ferramentas e fixação da peça;
- evacuação de aparas e fornecimento de fluido de corte ou ar;
- limites de velocidade, avanço, potência e rigidez da máquina.
Se comparar famílias de ferramentas, utilize a página «Fresas de metal duro» como ponto de navegação. Não confirma que uma ferramenta apresentada tenha um revestimento específico ou seja adequada a determinado material. Consulte a ficha do produto exato e os dados de aplicação antes de o afirmar.
A geometria pode ter mais peso do que o revestimento. Uma fresa para aço com demasiados canais pouco profundos pode compactar aparas de alumínio mesmo que o revestimento não seja o problema principal. Um revestimento sobre uma aresta fortemente preparada pode aumentar a resistência, mas ser menos adequado a um acabamento que exige máxima agudeza. Um revestimento de topo sobre geometria irregular também não cria capacidade de processo repetível.
Dar prioridade às condições do processo sobre regras simplificadas
Cortar a seco ou com fluido não é uma propriedade binária de uma abreviatura. Depende do comportamento térmico previsto do revestimento, do material, da operação, da evacuação e de o fluido chegar de forma consistente à zona de corte.
A capacidade da máquina também altera o valor. Um revestimento especial para calor e produtividade elevados pode trazer pouca vantagem económica se uma máquina lenta, uma montagem flexível ou uma série curta não aproveitarem a sua janela de funcionamento. Uma ferramenta não revestida ou geral pode ser racional para poucas peças se a geometria estiver correta e o custo de qualificação exceder o provável ganho de vida útil.
Na produção, compare o custo por peça conforme, não o preço do revestimento. Inclua vida útil, tempo de ciclo, qualidade superficial, frequência de troca, risco de rejeição e disponibilidade da ferramenta com dados de aplicação consistentes.
Nos ensaios, altere apenas uma camada de decisão de cada vez. Se revestimento, geometria, avanço, fluido de corte e porta-ferramentas mudarem em conjunto, o resultado não permite isolar porque a nova ferramenta funcionou ou falhou.
Reconhecer uma escolha errada pelo padrão de falha
A aresta postiça ou o alumínio arrastado apontam para adesão, evacuação, agudeza, lubrificação e condições da trajetória. Não provam que apenas o revestimento esteja errado.
Um desgaste rápido de flanco em grafite ou alumínio com elevado silício aponta para resistência à abrasão, mas verifique também o batimento, o tempo efetivo de corte e se a ferramenta pertence realmente à família de diamante especificada.
A descoloração térmica ou o desgaste rápido em aço podem indicar incompatibilidade entre capacidade térmica do revestimento, parâmetros e refrigeração. O lascamento pode indicar, em alternativa, preparação da aresta, cargas interrompidas, rigidez ou condições demasiado agressivas.
A aparente perda de revestimento exige inspeção. O material transferido pode cobrir a superfície, enquanto uma delaminação real pode envolver aderência, substrato, preparação da aresta ou sobrecarga. Não diagnostique a composição pelo aspeto antes de limpar e identificar a ferramenta.
A pergunta útil não é «Que revestimento falhou?», mas «Que mecanismo de falha domina nestas condições exatas e que parte do sistema da ferramenta o controla?»
Lista de verificação para compras
Antes de aprovar uma fresa revestida, registe:
- fornecedor, referência e revisão;
- nome comercial e família química do revestimento;
- tipo de deposição quando relevante, como PVD ou CVD;
- classe de metal duro ou substrato;
- espessura do revestimento ou nota de preparação da aresta, quando fornecidas;
- materiais e condições de dureza admitidos;
- limites de operação e envolvimento;
- orientações para fluido, seco, névoa ou ar;
- dados iniciais de velocidade, avanço e carga de apara da ferramenta exata;
- política de reafiação e novo revestimento;
- evidências de qualquer aumento prometido de vida útil ou produtividade;
- o modo de falha que se espera resolver com o revestimento.
Se faltarem esses campos, o nome do revestimento não é uma especificação completa. O melhor revestimento é aquele cuja composição, geometria, substrato e condições resolvem a falha documentada sem criar outra mais grave.