










Sélection des revêtements de fraises : types, propriétés, couleurs et utilisations
Le choix d’un revêtement de fraise devient confus lorsqu’un catalogue aligne des abréviations sans expliquer le problème auquel chaque revêtement répond. Commencez par les familles TiAlN/AlTiN ou AlCrN pour les coupes à chaud dans les matériaux ferreux, ZrN/TiB2/DLC ou le carbure poli pour les matériaux non ferreux sensibles à l’adhérence, et les familles diamant pour les matériaux non ferreux ou non métalliques abrasifs, puis vérifiez l’outil exact. Il n’existe pas de nombre fixe, car les fournisseurs commercialisent leurs propres structures et variantes sous leurs propres noms.
Les familles pratiques sont le carbure non revêtu ou poli, TiN, TiCN, TiAlN et AlTiN, AlCrN, ZrN, TiB2, DLC ou diamant amorphe, et diamant CVD. Le PCD complète cette carte, mais il s’agit d’un matériau de coupe diamant brasé sur un corps, et non simplement d’un autre revêtement mince. Le bon choix commence par la matière usinée et le mécanisme de défaillance dominant, puis examine la chaleur, l’adhérence des copeaux, l’abrasion, l’acuité des arêtes, la stratégie d’arrosage, la géométrie et les capacités de la machine.
Commencer par le rôle du revêtement, pas par son nom
Un revêtement modifie la surface présentée par l’arête. Selon le système, il peut augmenter la dureté superficielle et la résistance à l’abrasion, créer une barrière thermique, améliorer la lubrification, réduire l’arête rapportée ou aider les copeaux à quitter la goujure. Ces avantages répondent à des défaillances différentes.
Une arête qui perd sa dimension dans le graphite a besoin de résistance à l’abrasion. Une arête travaillant l’acier à chaud peut nécessiter une stabilité thermique et à l’oxydation. Une fraise pour aluminium qui accumule de la matière soudée exige une faible affinité, une arête vive et une évacuation fiable. Résumer ces trois besoins à « plus de durée de vie » masque la logique de sélection.
Un revêtement ne corrige pas une fraise inadaptée. Il ne crée pas de volume de goujure, ne corrige pas une sortie excessive, ne renforce pas un bridage faible et ne donne pas à une machine lente les conditions de coupe supposées par une gamme haute performance. Il ne rend pas non plus interchangeables les avances de différents fournisseurs. Nuance de carbure, préparation d’arête, géométrie, revêtement et contrôle qualité fonctionnent ensemble.
La carte pratique des revêtements
Les types de revêtements suivants constituent une carte de décision pratique. « Domaine de sélection typique » désigne une piste étayée pour examiner cette famille. Cela ne remplace pas les données d’application du fournisseur précis.
| Famille | Ce qu’il modifie | Domaine de sélection typique | À éviter ou à vérifier | Note d’identification et de couleur |
|---|---|---|---|---|
| Carbure non revêtu ou poli | Préserve une arête vive et, après polissage, facilite le flux des copeaux sans couche déposée | Aluminium et autres matériaux non ferreux où l’acuité de la géométrie et l’évacuation dominent | L’usure peut progresser plus vite en service abrasif ou à forte chaleur | L’aspect ne distingue pas une arête non revêtue de toutes les surfaces polies ou traitées ; vérifier la fiche de la référence |
| TiN | Protection générale contre l’usure, l’abrasion et l’arête rapportée | Usages généraux et aciers non trempés ; certains fournisseurs destinent aussi des outils TiN spécifiques aux matériaux non ferreux | Ne pas déduire la compatibilité matière du seul nom ; les retours d’atelier divergent sur l’aluminium | Souvent décrit comme jaune ou doré, mais une couleur dorée ne suffit pas à identifier la chimie |
| TiCN | Apporte davantage de dureté et de résistance à l’abrasion qu’un système TiN de base | Fonte et applications exigeant plus de résistance à l’usure ; les plages des fournisseurs diffèrent entre outils en carbure et HSS | Vérifier le substrat, la matière usinée et la recommandation du produit exact | La couleur n’est pas définie uniformément entre gammes ; utiliser le code produit |
| TiAlN et AlTiN | Privilégie la stabilité thermique et la résistance à l’usure en coupe à chaud | Selon la variante exacte : aciers, aciers inoxydables, titane, alliages de nickel, outillage et moules, et service à haute température | Les revêtements contenant de l’aluminium sont un mauvais choix par défaut pour l’aluminium ; vérifier la stratégie à sec/sous arrosage et les limites propres à l’outil | Plusieurs systèmes peuvent paraître sombres ; l’aspect ne permet pas de diagnostic |
| AlCrN | Associe résistance à l’usure et tenue à haute température dans les familles prévues à cet effet | Aciers à outils, aciers alliés, aciers inoxydables et coupes thermiquement exigeantes | Ne pas supposer que tous les systèmes AlCrN ont les mêmes limites | La couleur ne suffit pas ; le code fournisseur fait foi |
| ZrN | Favorise la lubrification, la dureté et la résistance à l’adhérence ou à l’abrasion | Aluminium, laiton, bronze, cuivre et autres matériaux non ferreux ; souvent envisagé pour l’aluminium riche en silicium | Confirmer que la géométrie réelle de l’outil est conçue pour la matière et l’opération | Ne pas déduire ZrN de la couleur ; vérifier la fiche fournisseur |
| TiB2 | Faible affinité avec l’aluminium et surface dure à faible frottement | Aluminium et magnésium, surtout lorsque l’arête rapportée pose problème | Vérifier les limites en matière abrasive et l’adéquation de la préparation d’arête à la finition ou à l’ébauche | Ne pas déduire TiB2 de la couleur ; vérifier la fiche fournisseur |
| DLC et diamant amorphe | Très faible frottement grâce à une fine couche de type diamant pouvant préserver une arête relativement vive | Matériaux non ferreux, fibre de carbone, plastiques et certaines applications d’aluminium abrasif | Les familles DLC diffèrent ; ne pas assimiler tout revêtement sombre au DLC ni tout produit DLC au diamant CVD | L’aspect ne permet pas d’établir la chimie DLC |
| Diamant CVD | Fournit une couche de diamant plus épaisse et très résistante à l’abrasion | Graphite, composites, céramiques crues, aluminium riche en silicium et autres matériaux non ferreux ou non métalliques abrasifs | Ne pas le considérer comme un revêtement pour matériaux ferreux ; un dépôt plus épais peut affecter l’acuité de l’arête | Vérifier « diamant CVD » dans la fiche produit ; la couleur ne suffit pas |
Le tableau regroupe volontairement TiAlN et AlTiN au niveau de la famille. Le rapport aluminium/titane, l’architecture des couches, le procédé de dépôt et la formulation du fournisseur peuvent modifier le comportement. Une même abréviation ne garantit pas non plus les mêmes performances entre marques.
Le diamant nécessite une distinction supplémentaire. Le diamant amorphe ou DLC est déposé en couche relativement mince. Le diamant CVD forme une structure diamant plus épaisse sur le carbure. Le PCD utilise un matériau diamant polycristallin fixé au corps de l’outil. Leurs applications se recoupent dans les matériaux non ferreux abrasifs, mais leurs procédés de fabrication et leurs états d’arête ne sont pas interchangeables.
Profils des familles de revêtements et références photographiques
Ces profils relient chaque famille au problème d’usinage qu’elle vise à résoudre. Les images illustrent des aspects courants de surface, mais la chimie doit toujours être confirmée auprès du fournisseur et par la référence.
Carbure non revêtu ou poli
Le carbure non revêtu ou poli conserve une arête vive et une goujure lisse. Il est souvent efficace dans l’aluminium et les autres matériaux non ferreux lorsque l’évacuation des copeaux et la résistance à l’arête rapportée priment sur la protection à haute température.
TiN
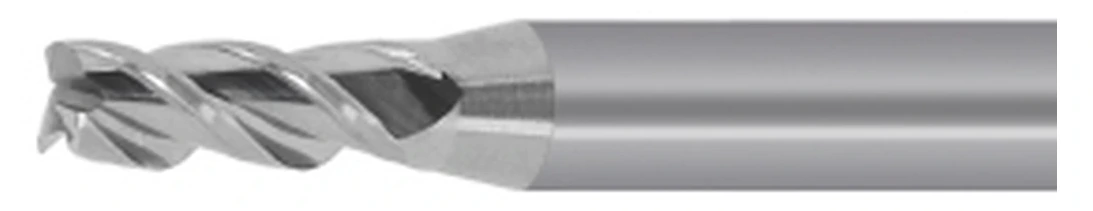
TiN est un revêtement d’usure polyvalent qui améliore la résistance à l’abrasion et réduit l’arête rapportée dans les applications prévues. Il reste une base pratique, surtout pour les aciers non trempés et des conditions de coupe modérées.
TiCN
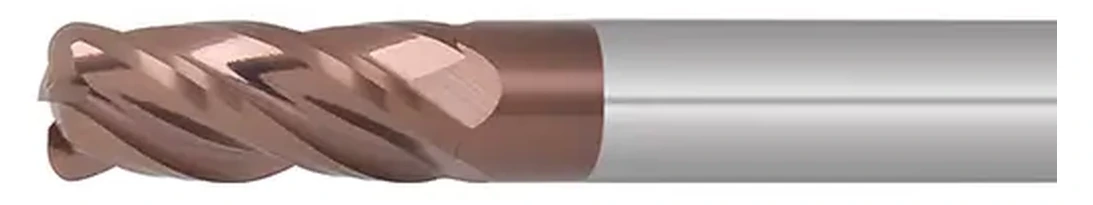
TiCN est choisi lorsqu’il faut plus de dureté et de résistance à l’abrasion qu’avec un système TiN de base. Il peut être utile pour la fonte et d’autres applications dominées par l’usure, mais la plage de matières dépend du substrat et de la conception complète de l’outil du fournisseur.
TiAlN et AlTiN
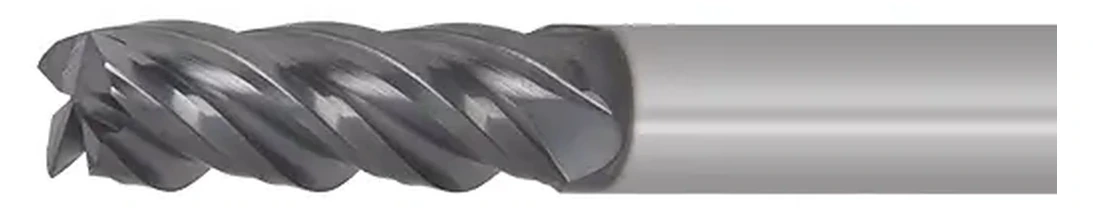
TiAlN et AlTiN privilégient la stabilité thermique et la résistance à l’usure en coupe à chaud. Ce sont des pistes courantes pour les aciers, les aciers inoxydables, les alliages de titane et de nickel, même si la teneur en aluminium, l’architecture des couches et les conditions recommandées varient selon le produit.
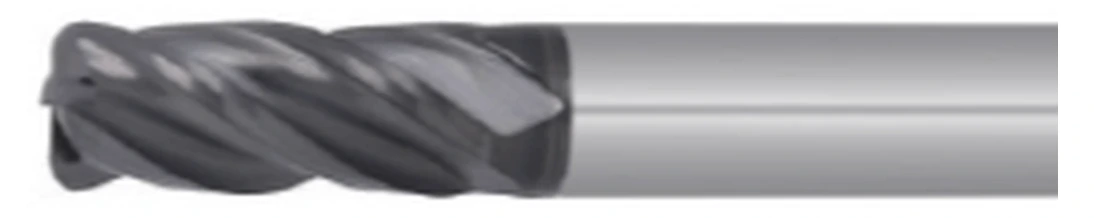
AlCrN
AlCrN associe résistance à l’usure et tenue à haute température dans les familles d’outils prévues. Il est souvent envisagé pour les aciers à outils, alliés et inoxydables lorsque chaleur et oxydation sont les mécanismes de défaillance centraux.
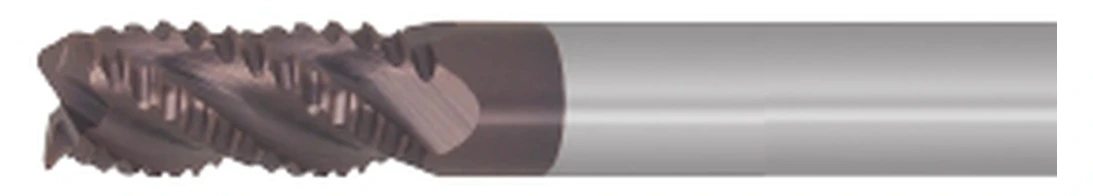
ZrN
ZrN est souvent envisagé pour l’aluminium, le laiton, le bronze et les alliages de cuivre, car la lubrification et la résistance à l’adhérence y sont importantes. Son intérêt dépend néanmoins d’une géométrie de goujure et d’une évacuation adaptées à la matière.
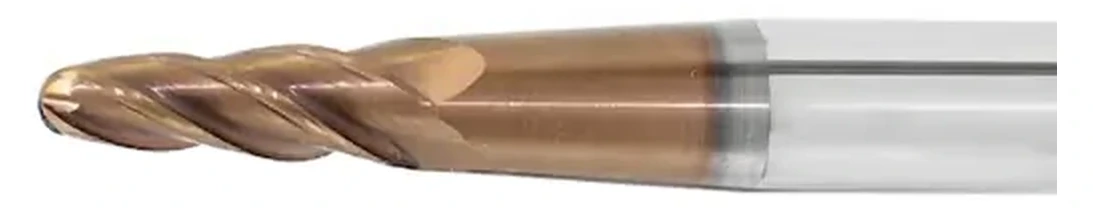
TiB2
TiB2 est un revêtement orienté aluminium à faible affinité avec la matière usinée. Il est particulièrement pertinent lorsque l’arête rapportée et le soudage des copeaux dominent, à condition que la géométrie et la préparation d’arête conviennent aussi à l’opération.
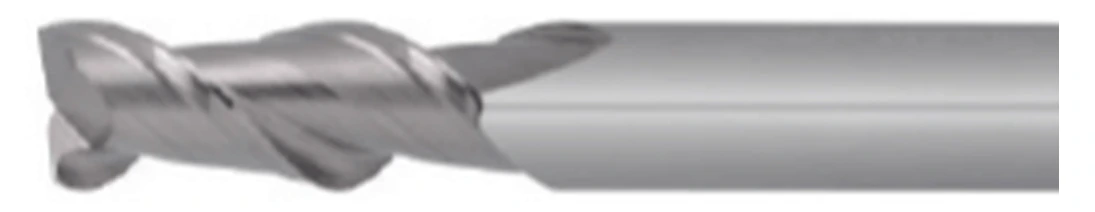
DLC et diamant amorphe
Les revêtements DLC et diamant amorphe utilisent une couche relativement mince à faible frottement. Ils peuvent conserver une arête plus vive que des dépôts diamant plus épais et sont souvent envisagés pour les matériaux non ferreux, les plastiques, les composites à fibres de carbone et les coupes sensibles à l’adhérence.
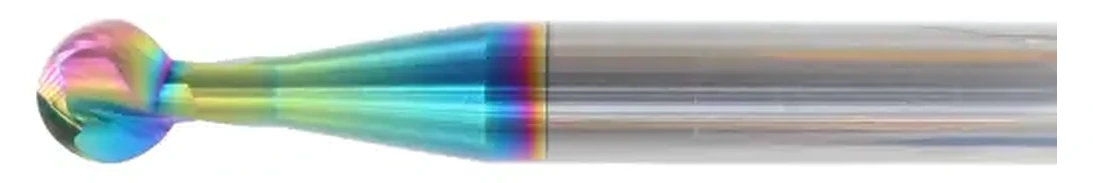
Diamant CVD
Le diamant CVD fournit une couche plus épaisse, très résistante à l’abrasion, pour le graphite, les composites, l’aluminium riche en silicium et d’autres matériaux non ferreux ou non métalliques abrasifs. En contrepartie, un dépôt plus épais peut modifier l’acuité par rapport à une couche mince de type DLC.
Pourquoi la couleur est un indice, pas une méthode d’identification
La couleur n’est utile à la gestion des stocks que si elle est liée à une référence fournisseur connue. Elle n’est pas fiable comme test chimique.
Les discussions d’atelier montrent pourquoi. Devant une fraise dorée, les usineurs ne s’accordent ni sur la présence de TiN, ni sur l’origine chimique du problème, ni sur le rôle potentiellement plus important de l’évacuation et de la lubrification. Une page fournisseur décrit un revêtement HiPIMS propriétaire comme « or rouge ». Cela ne signifie pas que tout outil rouge doré possède ce revêtement ; cela montre que l’aspect appartient à un système produit précis.
L’ordre d’identification fiable est le suivant :
- fournisseur et référence ;
- nom commercial du revêtement et famille chimique ;
- substrat et préparation d’arête ;
- tableau d’application de l’outil exact ;
- couleur comme contrôle visuel secondaire.
Si les quatre premiers éléments manquent, considérez la fraise comme non identifiée. Ne choisissez pas la matière, la stratégie d’arrosage ou les avances d’après la seule couleur. L’usure, la coloration thermique, la matière transférée et les résidus peuvent aussi modifier l’aspect.
Choisir selon la matière et le mécanisme de défaillance
Aciers, aciers inoxydables, titane et alliages haute température
Pour les matériaux ferreux et les travaux à haute température, le choix porte généralement sur la chaleur, l’oxydation et l’usure abrasive ou adhésive. Les familles TiAlN/AlTiN et AlCrN sont des pistes courantes, car les sources techniques les positionnent pour les aciers, inoxydables, aciers à outils, titane ou autres applications chaudes. TiN reste un revêtement d’usure polyvalent, tandis que TiCN peut apporter plus de résistance à l’abrasion dans les familles adaptées.
Ne choisissez pas uniquement selon la température maximale ou la dureté d’un tableau. Un revêtement conçu pour former une couche protectrice à température de coupe élevée peut ne pas offrir le même avantage sur une machine qui n’atteint jamais le régime prévu. À l’inverse, un procédé à sec ou mal refroidi peut surcharger l’arête si l’évacuation, la géométrie ou l’engagement sont inadaptés.
L’acier inoxydable montre pourquoi il faut des conditions complètes. Les nuances diffèrent par leur écrouissage et leur conduction thermique. Un revêtement peut aider, mais ne détermine ni le nombre de goujures, ni l’hélice, ni la préparation d’arête, ni l’engagement radial, ni l’accès du liquide de coupe. Une mention comme « pour inox » ouvre la vérification ; elle ne constitue pas la réponse finale.
Pour le titane et les alliages de nickel, confirmez que revêtement, nuance de carbure et géométrie ont été conçus ensemble pour l’opération. L’ébauche, la finition et le fraisage latéral trochoïdal n’imposent pas les mêmes charges ni les mêmes cycles thermiques. Utilisez les données initiales du fabricant exact et conservez leurs conditions.
Aluminium, alliages de cuivre et autres matériaux non ferreux sensibles à l’adhérence
Pour l’aluminium, la sélection commence par l’adhérence et l’évacuation des copeaux. Les candidats habituels sont une fraise non revêtue, polie et vive, ou un revêtement non ferreux comme ZrN, TiB2 ou une famille DLC adaptée. Le revêtement doit favoriser une faible affinité et le flux des copeaux ; la géométrie doit toujours offrir un volume de goujure suffisant.
Les familles TiAlN/AlTiN contenant de l’aluminium sont un mauvais choix par défaut pour l’aluminium. Les sources techniques et les praticiens signalent régulièrement une affinité ou une adhérence défavorable. Cela ne signifie pas qu’une passe accidentelle détruit toujours l’outil. C’est une raison de ne pas choisir normalement un revêtement orienté acier pour l’aluminium lorsque des solutions dédiées existent.
TiN illustre pourquoi les tableaux simplifiés se contredisent. Une source technique destine TiN surtout aux aciers non trempés, tandis que les retours d’atelier décrivent de bonnes et de mauvaises expériences dans l’aluminium. Ces retours concernent aussi des lubrifications, nombres de goujures, trajectoires et machines différents. La conclusion défendable n’est ni « TiN fonctionne toujours » ni « TiN ne fonctionne jamais ». Il faut suivre la recommandation du produit exact et préférer un outil clairement destiné à l’aluminium lorsque l’adhérence constitue déjà un risque.
Pour l’aluminium riche en silicium, les alliages de cuivre, le laiton ou le bronze, l’abrasion devient plus importante. ZrN, TiB2, DLC et les options diamant couvrent différentes parties de ce domaine. Adaptez le revêtement à la fois au contenu abrasif et à l’acuité requise.
L’aluminium à sec est particulièrement sensible aux conditions. Un revêtement à faible frottement ne retire pas seul les copeaux. Soufflage d’air, brouillard ou autre méthode approuvée de maîtrise des copeaux, associés à une géométrie ouverte, peuvent déterminer si l’arête reste propre. Si de la matière commence à s’étaler sur l’arête, augmenter la « résistance » du revêtement sans corriger le flux des copeaux passe à côté de la défaillance.
Graphite, composites, aluminium riche en silicium et matériaux non métalliques abrasifs
Les solutions à base de diamant deviennent intéressantes lorsque l’abrasion domine dans des matériaux non ferreux ou non métalliques. Les recommandations techniques placent les outils diamantés dans le graphite, les composites, les céramiques crues et l’aluminium riche en silicium.
Choisissez entre DLC ou diamant amorphe, diamant CVD et PCD selon les exigences d’arête, la sévérité abrasive, la forme de l’outil et l’économie. Une couche déposée plus mince peut conserver une arête plus vive. Une couche CVD plus épaisse offre une forte résistance à l’abrasion, mais peut arrondir davantage l’arête qu’un revêtement fin. Le PCD peut associer une arête diamant vive à une longue durée de vie sous abrasion, mais relève d’une construction et d’une catégorie de coût différentes.
Le diamant n’est pas un revêtement général pour l’acier. Les sources techniques avertissent que la chaleur élevée en coupe ferreuse peut provoquer une usure chimique par interaction du carbone avec le fer. Cette limite matière compte davantage que la dureté remarquable du diamant.
Vérifier la fraise elle-même avant le revêtement
Le revêtement est un niveau du choix de l’outil. Confirmez d’abord ces éléments :
- matière usinée et état ;
- ébauche, rainurage, fraisage latéral ou finition ;
- diamètre de fraise, nombre de goujures, hélice et préparation d’arête ;
- substrat en carbure ou autre matériau d’outil ;
- engagement radial et axial ;
- sortie d’outil, porte-outil et bridage ;
- évacuation des copeaux et alimentation en liquide de coupe ou en air ;
- limites de vitesse, d’avance, de puissance et de rigidité de la machine.
Si vous comparez des familles d’outils, utilisez la page « Fraises en carbure » comme point d’entrée. Elle ne confirme pas qu’un outil présenté possède un revêtement donné ou convient à une matière précise. Consultez la fiche du produit exact et ses données d’application avant de l’affirmer.
La géométrie peut primer sur le revêtement. Une fraise pour acier avec trop de goujures peu profondes peut compacter les copeaux d’aluminium, même si le revêtement n’est pas le principal problème. Un dépôt sur une arête fortement préparée peut augmenter la résistance, mais moins convenir à une finition exigeant une acuité maximale. Un revêtement haut de gamme sur une géométrie irrégulière ne crée pas non plus une capacité de procédé répétable.
Faire primer les conditions du procédé sur les raccourcis de sélection
La coupe à sec ou sous arrosage n’est pas une propriété binaire d’une abréviation. La réponse dépend du comportement thermique prévu du revêtement, de la matière, de l’opération, de l’évacuation et de la régularité avec laquelle le liquide atteint la zone de coupe.
Les capacités de la machine modifient aussi l’intérêt économique. Un revêtement spécialisé pour forte chaleur et haute productivité peut présenter peu d’avantage si une machine lente, un montage flexible ou une courte série ne peut exploiter sa plage de fonctionnement. Un outil non revêtu ou polyvalent peut être rationnel pour quelques pièces si la géométrie convient et que le coût de qualification dépasse le gain probable de durée de vie.
En production, comparez le coût par pièce conforme, pas le prix du revêtement. Intégrez durée de vie, temps de cycle, qualité de surface, fréquence des changements, risque de rebut et disponibilité durable de l’outil avec des données d’application cohérentes.
Lors des essais, ne changez qu’un niveau de décision à la fois. Si revêtement, géométrie, avance, liquide de coupe et porte-outil changent ensemble, le résultat ne permet pas d’isoler pourquoi le nouvel outil a fonctionné ou échoué.
Reconnaître un mauvais choix dans le mode de défaillance
Une arête rapportée ou de l’aluminium étalé oriente vers l’adhérence, l’évacuation, l’acuité, la lubrification et les conditions de trajectoire. Cela ne prouve pas que le revêtement seul soit incorrect.
Une usure rapide en dépouille dans le graphite ou l’aluminium riche en silicium oriente vers la résistance à l’abrasion ; vérifiez aussi le faux-rond, le temps de coupe effectif et l’appartenance réelle à la famille diamant annoncée.
Une coloration thermique ou une usure rapide dans l’acier peut indiquer une incompatibilité entre tenue thermique du revêtement, paramètres de coupe et stratégie d’arrosage. Des ébréchures peuvent plutôt signaler la préparation d’arête, des charges interrompues, la rigidité ou des conditions trop agressives.
Une perte apparente de revêtement doit être examinée. De la matière transférée peut couvrir la surface, tandis qu’une véritable délamination peut impliquer l’adhésion, le substrat, la préparation d’arête ou une surcharge. Ne diagnostiquez pas la chimie par l’aspect avant de nettoyer et d’identifier l’outil.
La question utile n’est pas « Quel revêtement a échoué ? », mais « Quel mécanisme de défaillance domine dans ces conditions précises, et quelle partie du système outil le maîtrise ? »
Liste de contrôle pour l’achat
Avant d’approuver une fraise revêtue, consignez :
- fournisseur, référence et révision ;
- nom commercial du revêtement et famille chimique ;
- type de dépôt si pertinent, par exemple PVD ou CVD ;
- nuance de carbure ou substrat ;
- épaisseur du revêtement ou note de préparation d’arête si fournie ;
- matières et conditions de dureté admises ;
- limites d’opération et d’engagement ;
- consignes d’arrosage, de coupe à sec, de brouillard ou d’air ;
- données initiales de vitesse, d’avance et de charge de copeau pour l’outil exact ;
- politique de réaffûtage et de nouveau revêtement ;
- preuves de toute hausse annoncée de durée de vie ou de productivité ;
- le mode de défaillance que le revêtement doit traiter.
Si ces champs manquent, le nom du revêtement ne constitue pas une spécification complète. Le meilleur revêtement est celui dont la chimie, la géométrie, le substrat et les conditions de fonctionnement résolvent la défaillance documentée sans en créer une plus grave.