










Schaftfräserbeschichtungen auswählen: Typen, Eigenschaften, Farben und Anwendungen
Die Auswahl von Schaftfräserbeschichtungen wird unübersichtlich, wenn ein Katalog nur Kürzel auflistet, ohne das jeweilige Zielproblem zu erklären. Prüfen Sie zunächst TiAlN/AlTiN- oder AlCrN-Familien für heiße Schnitte in Eisenwerkstoffen, ZrN/TiB2/DLC oder poliertes Hartmetall für adhäsionsempfindliche Nichteisenwerkstoffe und Diamantfamilien für abrasive Nichteisen- oder nichtmetallische Werkstoffe; anschließend ist das konkrete Werkzeug zu prüfen. Eine feste Anzahl gibt es nicht, da Anbieter eigene Schichtstrukturen und Varianten unter eigenen Namen anbieten.
Die praxisrelevanten Familien sind unbeschichtetes oder poliertes Hartmetall, TiN, TiCN, TiAlN und AlTiN, AlCrN, ZrN, TiB2, DLC beziehungsweise amorpher Diamant und CVD-Diamant. PCD gehört ebenfalls in diese Übersicht, ist jedoch ein auf einen Grundkörper aufgelöteter Diamantschneidstoff und nicht bloß eine weitere dünne Beschichtung. Ausgangspunkt sind Werkstoff und dominanter Versagensmechanismus; danach folgen Wärme, Spanadhäsion, Abrasion, Schneidenschärfe, Kühlschmierstrategie, Werkzeuggeometrie und Maschinenfähigkeit.
Mit der Aufgabe der Beschichtung beginnen, nicht mit ihrem Namen
Eine Beschichtung verändert die Oberfläche der Schneide. Je nach System kann sie Oberflächenhärte und Abrasionsbeständigkeit erhöhen, eine Wärmebarriere bilden, die Gleitfähigkeit verbessern, Aufbauschneiden verringern oder den Spantransport aus der Nut unterstützen. Diese Vorteile wirken gegen unterschiedliche Ausfallursachen.
Eine Schneide, die beim Graphitfräsen Maß verliert, braucht Abrasionsbeständigkeit. Eine Schneide im heißen Stahlschnitt benötigt unter Umständen thermische und oxidative Stabilität. Ein Aluminiumfräser mit angeschweißtem Werkstoff braucht geringe Affinität, eine scharfe Schneide und zuverlässige Spanabfuhr. Alle drei Anforderungen nur als „mehr Standzeit“ zu bezeichnen, verdeckt die Auswahllogik.
Eine Beschichtung korrigiert keinen ungeeigneten Fräser. Sie schafft keinen Spanraum, verkürzt keine übermäßige Auskraglänge, verbessert keine schwache Werkstückspannung und ermöglicht einer langsamen Maschine nicht die Schnittbedingungen einer Hochleistungsproduktlinie. Auch werden die Vorschubdaten verschiedener Anbieter dadurch nicht austauschbar. Hartmetallsorte, Schneidenpräparation, Geometrie, Beschichtung und Qualitätskontrolle bilden ein System.
Die praktische Beschichtungsübersicht
Die folgenden Beschichtungstypen bilden eine praktische Entscheidungshilfe. „Typischer Auswahlbereich“ bezeichnet einen belegten Ansatzpunkt zur Prüfung einer Familie. Er ersetzt nicht die Anwendungsdaten des konkreten Lieferanten.
| Familie | Was sich verändert | Typischer Auswahlbereich | Vermeiden oder prüfen | Hinweis zu Identität und Farbe |
|---|---|---|---|---|
| Unbeschichtetes oder poliertes Hartmetall | Bewahrt eine scharfe Schneide und unterstützt bei polierter Oberfläche den Spanfluss ohne abgeschiedene Schicht | Aluminium und andere Nichteisenwerkstoffe, bei denen scharfe Geometrie und Spanabfuhr entscheidend sind | Bei abrasiver oder stark wärmebelasteter Bearbeitung kann der Verschleiß schneller fortschreiten | Das Aussehen unterscheidet eine unbeschichtete Schneide nicht von jeder polierten oder behandelten Oberfläche; Produktunterlagen prüfen |
| TiN | Allgemeiner Schutz gegen Verschleiß, Abrasion und Aufbauschneiden | Allgemeine Bearbeitung und ungehärtete Stähle; einige Anbieter sehen bestimmte TiN-Werkzeuge auch für Nichteisenwerkstoffe vor | Werkstoffeignung nicht allein aus dem Namen ableiten; Werkstatterfahrungen zu Aluminium widersprechen sich | Oft als gelb oder goldfarben beschrieben; ein goldenes Werkzeug genügt jedoch nicht zur Bestimmung der Chemie |
| TiCN | Erhöht Härte und Abrasionsbeständigkeit gegenüber einem einfachen TiN-System | Gusseisen und Anwendungen mit höherem Verschleißschutzbedarf; Anbieterbereiche unterscheiden sich für Hartmetall- und HSS-Werkzeuge | Substrat, Werkstoff und konkrete Produktempfehlung prüfen | Die Farbe ist über Produktlinien hinweg nicht einheitlich definiert; Produktcode verwenden |
| TiAlN und AlTiN | Betont thermische Stabilität und Verschleißbeständigkeit bei heißem Schnitt | Je nach Variante Stähle, rostfreie Stähle, Titan, Nickellegierungen, Werkzeug- und Formenbau sowie Hochtemperaturanwendungen | Aluminiumhaltige Beschichtungen sind für Aluminium keine gute Standardwahl; Nass-/Trockenstrategie und werkzeugspezifische Grenzen prüfen | Mehrere Beschichtungssysteme können dunkel aussehen; das Aussehen erlaubt keine eindeutige Zuordnung |
| AlCrN | Verbindet Verschleißbeständigkeit mit Hochtemperaturfähigkeit in dafür freigegebenen Produktfamilien | Werkzeugstähle, legierte Stähle, rostfreie Stähle und thermisch anspruchsvolle Schnitte | Nicht annehmen, dass alle AlCrN-Schichtsysteme dieselben Grenzen haben | Farbe genügt nicht; maßgeblich ist der Lieferantencode |
| ZrN | Unterstützt Gleitfähigkeit, Härte und Beständigkeit gegen Adhäsion oder Abrasion | Aluminium, Messing, Bronze, Kupfer und andere Nichteisenwerkstoffe; häufig bei siliziumreichem Aluminium geprüft | Prüfen, ob die konkrete Werkzeuggeometrie für Werkstoff und Operation ausgelegt ist | ZrN nicht aus der Farbe ableiten; Lieferantenunterlagen prüfen |
| TiB2 | Geringe Affinität zu Aluminium bei harter, gleitfähiger Oberfläche | Aluminium und Magnesium, besonders bei Problemen mit Aufbauschneiden | Grenzen bei abrasiven Werkstoffen und Eignung der Schneidenpräparation für Schlichten oder Schruppen prüfen | TiB2 nicht aus der Farbe ableiten; Lieferantenunterlagen prüfen |
| DLC und amorpher Diamant | Sehr geringe Reibung durch eine dünne diamantähnliche Schicht, die eine relativ scharfe Schneide erhalten kann | Nichteisenwerkstoffe, Kohlenstofffasern, Kunststoffe und einige abrasive Aluminiumanwendungen | DLC-Familien unterscheiden sich; nicht jede dunkle Beschichtung mit DLC und nicht jedes DLC-Produkt mit CVD-Diamant gleichsetzen | Das Aussehen kann die DLC-Chemie nicht bestätigen |
| CVD-Diamant | Bietet eine dickere, hoch abrasionsbeständige Diamantschicht | Graphit, Verbundwerkstoffe, ungebrannte Keramik, siliziumreiches Aluminium und andere abrasive Nichteisen- oder nichtmetallische Werkstoffe | Nicht als Beschichtung für Eisenwerkstoffe behandeln; dickere Abscheidung kann die Schneidenschärfe beeinflussen | „CVD-Diamant“ in den Produktunterlagen bestätigen; Farbe genügt nicht |
Die Tabelle fasst TiAlN und AlTiN bewusst auf Familienebene zusammen. Aluminium-Titan-Verhältnis, Schichtaufbau, Abscheideverfahren und Lieferantenrezeptur können das Verhalten verändern. Dasselbe Kürzel garantiert auch zwischen Marken keine identische Leistung.
Bei Diamant ist eine zusätzliche Abgrenzung nötig. Amorpher Diamant beziehungsweise DLC wird als relativ dünne Schicht abgeschieden. CVD-Diamant bildet eine dickere Diamantstruktur auf dem Hartmetall. PCD verwendet polykristallinen Diamant, der mit dem Werkzeugkörper verbunden ist. Ihre Anwendungen überschneiden sich bei abrasiven Nichteisenwerkstoffen, Herstellwege und Schneidenzustände sind jedoch nicht austauschbar.
Beschichtungsfamilien und Bildreferenzen
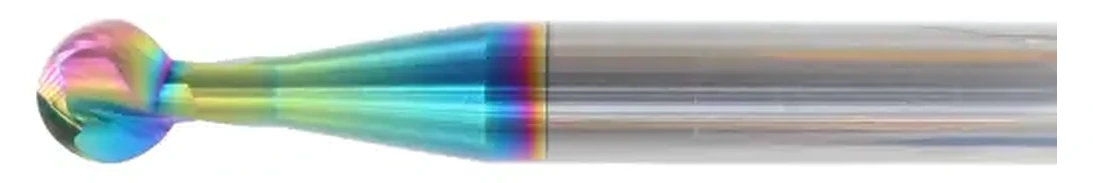
Diese Profile verbinden jede Beschichtungsfamilie mit dem zu lösenden Zerspanungsproblem. Die Fräserbilder zeigen typische Oberflächen, die Beschichtungschemie muss jedoch weiterhin anhand von Lieferant und Artikelnummer bestätigt werden.
Unbeschichtetes oder poliertes Hartmetall
Unbeschichtetes oder poliertes Hartmetall bewahrt eine scharfe Schneide und eine glatte Nutoberfläche. Es ist bei Aluminium und anderen Nichteisenwerkstoffen oft wirksam, wenn Spanabfuhr und Schutz vor Aufbauschneiden wichtiger sind als Hochtemperaturschutz.
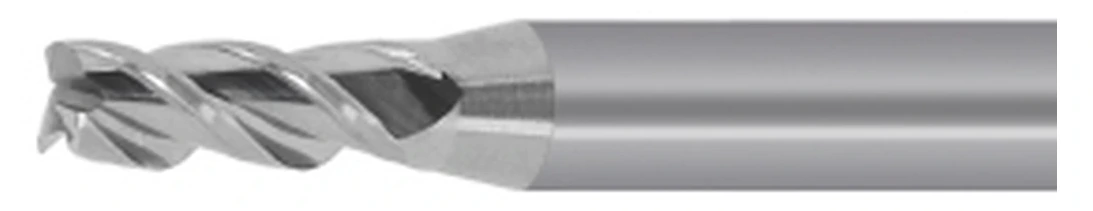
TiN
TiN ist eine allgemeine Verschleißschutzbeschichtung, die in geeigneten Anwendungen die Abrasionsbeständigkeit erhöht und Aufbauschneiden verringert. Sie bleibt eine praktische Basisbeschichtung, besonders für ungehärtete Stähle und moderate Schnittbedingungen.
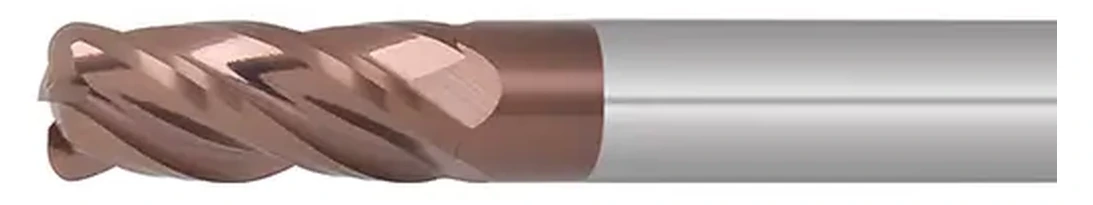
TiCN
TiCN wird gewählt, wenn mehr Härte und Abrasionsbeständigkeit erforderlich sind als bei einem einfachen TiN-System. Es kann bei Gusseisen und anderen verschleißdominierten Anwendungen nützlich sein; der passende Werkstoffbereich hängt jedoch vom Substrat und der vollständigen Werkzeugauslegung des Anbieters ab.
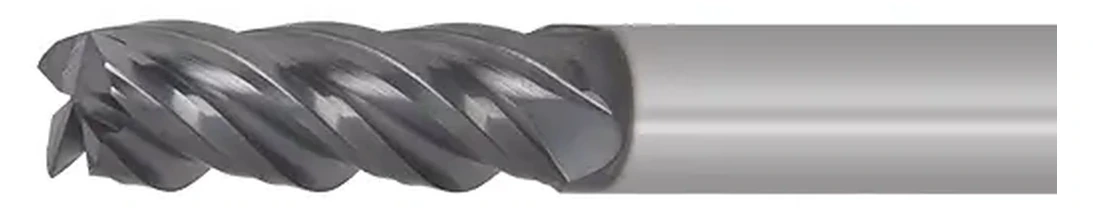
TiAlN und AlTiN
TiAlN und AlTiN betonen thermische Stabilität und Verschleißbeständigkeit beim heißen Schnitt. Sie sind häufige Prüfkandidaten für Stähle, rostfreie Stähle, Titan- und Nickellegierungen, wobei Aluminiumgehalt, Schichtaufbau und empfohlene Schnittbedingungen je nach Produkt variieren.
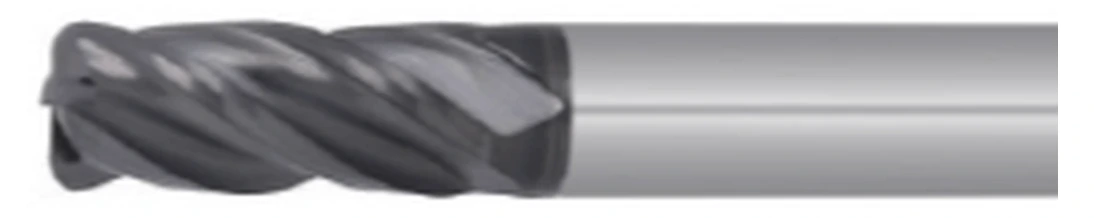
AlCrN
AlCrN verbindet Verschleißbeständigkeit und Hochtemperaturfähigkeit in dafür ausgelegten Werkzeugfamilien. Es wird häufig für Werkzeugstähle, legierte und rostfreie Stähle geprüft, wenn Wärme und Oxidation die zentralen Versagensmechanismen sind.
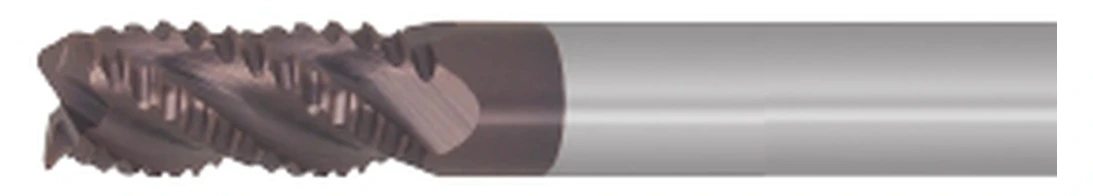
ZrN
ZrN wird häufig für Aluminium, Messing, Bronze und Kupferlegierungen geprüft, weil Gleitfähigkeit und Beständigkeit gegen Werkstoffanhaftung hier wichtig sind. Sein Nutzen hängt dennoch von einer zum Werkstoff passenden Nutengeometrie und Spanabfuhr ab.
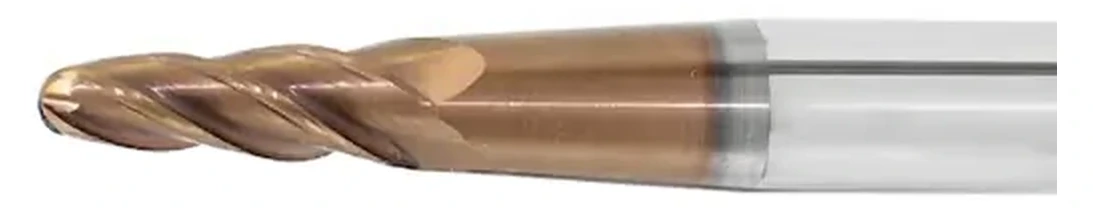
TiB2
TiB2 ist eine auf Aluminium ausgerichtete Beschichtung mit geringer Affinität zum Werkstoff. Sie ist besonders relevant, wenn Aufbauschneiden und angeschweißte Späne dominieren, sofern Fräsergeometrie und Schneidenpräparation ebenfalls zur Operation passen.
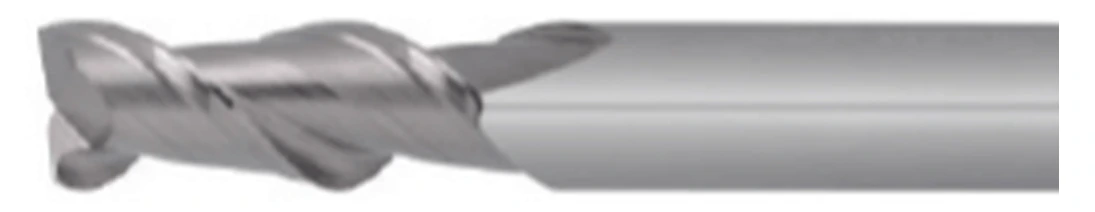
DLC und amorpher Diamant
DLC- und amorphe Diamantbeschichtungen verwenden eine relativ dünne, reibungsarme Schicht. Sie können eine schärfere Schneide erhalten als dickere Diamantabscheidungen und werden häufig für Nichteisenwerkstoffe, Kunststoffe, Kohlenstofffaserverbunde und adhäsionsempfindliche Schnitte geprüft.
CVD-Diamant
CVD-Diamant bietet eine dickere, hoch abrasionsbeständige Schicht für Graphit, Verbundwerkstoffe, siliziumreiches Aluminium und andere abrasive Nichteisen- oder nichtmetallische Werkstoffe. Der Zielkonflikt: Eine dickere Abscheidung kann die Schneidenschärfe gegenüber einer dünnen DLC-artigen Schicht verändern.
Warum Farbe ein Hinweis, aber kein Identifikationsverfahren ist
Farbe ist für die Bestandsführung nur hilfreich, wenn sie mit einer bekannten Lieferantenartikelnummer verknüpft ist. Als chemischer Nachweis ist sie unzuverlässig.
Werkstattdiskussionen zeigen den Grund: Beim Betrachten eines goldfarbenen Fräsers sind sich Fachleute uneinig, ob es sich um TiN handelt, ob das Problem aus der Beschichtungschemie stammt oder ob Spanabfuhr und Schmierung wichtiger sind. Eine Lieferantenseite bezeichnet eine proprietäre HiPIMS-Beschichtung als „Rotgold“. Das bedeutet nicht, dass jedes rotgoldene Werkzeug dieselbe Beschichtung besitzt; es zeigt vielmehr, dass das Aussehen zu einem bestimmten Produktsystem gehört.
Die sichere Identifikationsreihenfolge lautet:
- Lieferant und Artikelnummer;
- Handelsname der Beschichtung und chemische Familie;
- Substrat und Schneidenpräparation;
- Anwendungstabelle für das konkrete Werkzeug;
- Farbe als ergänzende Sichtprüfung.
Fehlen die ersten vier Angaben, behandeln Sie den Fräser als nicht identifiziert. Wählen Sie Werkstoff, Kühlschmierstrategie oder Vorschubdaten nicht allein anhand der Farbe. Auch Verschleiß, Anlassfarben, übertragener Werkstoff und Rückstände können das Oberflächenbild verändern.
Nach Werkstoff und Versagensmechanismus auswählen
Stähle, rostfreie Stähle, Titan und Hochtemperaturlegierungen
Bei Eisenwerkstoffen und Hochtemperaturanwendungen stehen meist Wärme, Oxidation sowie abrasiver oder adhäsiver Verschleiß im Mittelpunkt. TiAlN/AlTiN- und AlCrN-Familien sind gängige Prüfkandidaten, da technische Quellen sie für Stähle, rostfreie Stähle, Werkzeugstähle, Titan oder andere heiße Anwendungen einordnen. TiN bleibt ein allgemeiner Verschleißschutz, während TiCN in geeigneten Werkzeugfamilien zusätzliche Abrasionsbeständigkeit bieten kann.
Wählen Sie nicht allein nach Höchsttemperatur oder Härte einer Tabelle. Eine Beschichtung, die bei erhöhter Schnitttemperatur eine Schutzschicht bildet, bietet auf einer Maschine außerhalb des vorgesehenen Schnittregimes möglicherweise nicht denselben Vorteil. Umgekehrt kann ein trockener oder schlecht gekühlter Prozess die Schneide überlasten, wenn Spanabfuhr, Geometrie oder Eingriff ungeeignet sind.
Rostfreier Stahl zeigt, warum vollständige Bedingungen nötig sind. Verschiedene Sorten unterscheiden sich bei Kaltverfestigung und Wärmeleitung. Eine Beschichtung kann helfen, legt aber weder Schneidenzahl, Drall, Schneidenpräparation, radialen Eingriff noch Kühlschmierstoffzugang fest. Eine allgemeine Angabe wie „für Edelstahl“ ist der Beginn der Prüfung, nicht ihre endgültige Antwort.
Prüfen Sie bei Titan- und Nickellegierungen, ob Beschichtung, Hartmetallsorte und Geometrie gemeinsam für die Operation ausgelegt wurden. Schruppen, Schlichten und trochoidales Seitenfräsen erzeugen unterschiedliche Schneidenlasten und Wärmezyklen. Verwenden Sie die Startdaten des konkreten Werkzeugherstellers und bewahren Sie deren Randbedingungen.
Aluminium, Kupferlegierungen und andere adhäsionsempfindliche Nichteisenwerkstoffe
Bei Aluminium beginnt die Auswahl mit Spanadhäsion und Spanabfuhr. Übliche Kandidaten sind ein scharfer, polierter unbeschichteter Fräser oder eine Nichteisenbeschichtung wie ZrN, TiB2 beziehungsweise eine geeignete DLC-Familie. Die Beschichtung sollte geringe Affinität und Spanfluss unterstützen; die Geometrie benötigt weiterhin ausreichend Spanraum für die Operation.
Aluminiumhaltige TiAlN/AlTiN-Familien sind für Aluminium keine gute Standardwahl. Technische Quellen und Praxiserfahrungen warnen wiederholt vor ungünstiger Affinität oder Adhäsion. Das bedeutet nicht, dass ein versehentlicher Schnitt das Werkzeug stets zerstört. Es ist ein Grund, bei verfügbaren Speziallösungen keine auf Stahl ausgelegte Beschichtung als normale Aluminiumlösung auszuwählen.
TiN zeigt, warum einfache Tabellen widersprüchlich sein können. Eine technische Quelle ordnet TiN vorwiegend ungehärteten Stählen zu, während Werkstattberichte sowohl gute als auch schlechte Erfahrungen mit Aluminium nennen. Diese Berichte betreffen zudem unterschiedliche Schmierung, Schneidenzahlen, Werkzeugwege und Maschinen. Die belastbare Schlussfolgerung lautet weder „TiN funktioniert immer“ noch „TiN funktioniert nie“. Folgen Sie der konkreten Produktempfehlung und bevorzugen Sie bei bestehendem Adhäsionsrisiko ein eindeutig auf Aluminium ausgelegtes Werkzeug.
Bei siliziumreichem Aluminium, Kupferlegierungen, Messing oder Bronze gewinnt Abrasion an Bedeutung. ZrN-, TiB2-, DLC- und Diamantoptionen decken unterschiedliche Teile dieses Bereichs ab. Stimmen Sie die Beschichtung sowohl auf den abrasiven Anteil als auch auf die erforderliche Schneidenschärfe ab.
Trockenbearbeitung von Aluminium ist besonders bedingungssensitiv. Eine reibungsarme Beschichtung entfernt Späne nicht von selbst. Druckluft, Sprühschmierung oder ein anderes freigegebenes Spanmanagement können zusammen mit offener Nutengeometrie darüber entscheiden, ob die Schneide sauber bleibt. Beginnt Werkstoff an der Schneide zu verschmieren, verfehlt eine bloße Erhöhung der Beschichtungs-„Stärke“ ohne Korrektur des Spanflusses die Ursache.
Graphit, Verbundwerkstoffe, siliziumreiches Aluminium und abrasive nichtmetallische Werkstoffe
Diamantbasierte Lösungen werden besonders interessant, wenn Abrasion dominiert und Nichteisen- oder nichtmetallische Werkstoffe bearbeitet werden. Technische Empfehlungen ordnen diamantbeschichtete Werkzeuge Graphit, Verbundwerkstoffen, ungebrannter Keramik und siliziumreichem Aluminium zu.
Wählen Sie zwischen DLC beziehungsweise amorphem Diamant, CVD-Diamant und PCD nach Schneidenanforderung, Abrasionsintensität, Werkzeugform und Wirtschaftlichkeit. Eine dünnere abgeschiedene Schicht kann eine schärfere Schneide erhalten. Eine dickere CVD-Schicht bietet hohe Abrasionsbeständigkeit, kann die Schneide gegenüber einer dünneren Beschichtung aber stärker verrunden. PCD kann eine scharfe Diamantschneide mit hoher Standzeit unter Abrasion verbinden, gehört jedoch zu einer anderen Werkzeugbauart und Kostenklasse.
Diamant ist keine allgemeine Stahlbeschichtung. Technische Quellen warnen, dass hohe Temperaturen beim Schneiden von Eisenwerkstoffen chemischen Verschleiß fördern können, da Kohlenstoff mit Eisen reagiert. Diese Werkstoffgrenze ist wichtiger als die herausragende Diamanthärte.
Vor der Beschichtung den Fräser selbst prüfen
Die Beschichtung ist eine Ebene der Werkzeugentscheidung. Prüfen Sie zuerst:
- Werkstoff und Zustand;
- Schruppen, Nutenfräsen, Seitenfräsen oder Schlichten;
- Fräserdurchmesser, Schneidenzahl, Drall und Schneidenpräparation;
- Hartmetallsubstrat oder anderer Schneidstoff;
- radialer und axialer Eingriff;
- Auskraglänge, Aufnahme und Werkstückspannung;
- Spanabfuhr und Kühlmittel- oder Luftzufuhr;
- Grenzen der Maschine bei Drehzahl, Vorschub, Leistung und Steifigkeit.
Wenn Sie Werkzeugfamilien vergleichen, nutzen Sie die Seite „Hartmetall-Schaftfräser“ als Einstieg. Sie bestätigt nicht, dass ein aufgeführtes Werkzeug eine bestimmte Beschichtung besitzt oder für einen bestimmten Werkstoff geeignet ist. Prüfen Sie vor einer solchen Aussage die konkreten Produktunterlagen und Anwendungsdaten.
Geometrie kann wichtiger sein als Beschichtung. Ein für Stahl ausgelegter Fräser mit zu vielen flachen Nuten kann Aluminiumspäne verdichten, auch wenn die Beschichtung nicht die Hauptursache ist. Eine Beschichtung auf einer stark präparierten Schneide kann die Festigkeit erhöhen, aber für ein Schlichtziel mit maximaler Schärfe weniger geeignet sein. Eine Premiumbeschichtung auf schwankender Geometrie erzeugt ebenfalls keine wiederholbare Prozessfähigkeit.
Prozessbedingungen haben Vorrang vor pauschalen Beschichtungsregeln
Trocken- oder Nassbearbeitung ist keine Ja/Nein-Eigenschaft eines Kürzels. Die Antwort hängt vom vorgesehenen thermischen Verhalten der Beschichtung, Werkstoff, Operation, Spanabfuhr und davon ab, ob Kühlschmierstoff die Schneidzone gleichmäßig erreicht.
Auch die Maschinenfähigkeit verändert den Nutzen. Eine Spezialbeschichtung für hohe Wärme und Produktivität kann wenig wirtschaftlichen Vorteil bieten, wenn eine langsame Maschine, nachgiebige Aufspannung oder kurze Serie ihr Betriebsfenster nicht nutzen kann. Für wenige Teile kann ein unbeschichtetes oder allgemeines Werkzeug sinnvoll sein, wenn die Geometrie stimmt und die Qualifizierungskosten den erwarteten Standzeitgewinn übersteigen.
Vergleichen Sie in der Produktion die Kosten je Gutteil, nicht den Beschichtungspreis. Berücksichtigen Sie Standzeit, Zykluszeit, Oberflächenqualität, Wechselhäufigkeit, Ausschussrisiko und die Verfügbarkeit des gewählten Werkzeugs mit konsistenten Anwendungsdaten.
Ändern Sie bei Versuchen jeweils nur eine Entscheidungsebene. Werden Beschichtung, Geometrie, Vorschub, Kühlschmierstoff und Aufnahme gleichzeitig geändert, lässt sich aus dem Ergebnis nicht isolieren, warum das neue Werkzeug funktionierte oder versagte.
Eine Fehlwahl am Schadensbild erkennen
Aufbauschneiden oder verschmiertes Aluminium deuten auf Adhäsion, Spanabfuhr, Schneidenschärfe, Schmierung und Werkzeugwegbedingungen hin. Sie beweisen nicht, dass allein die Beschichtung falsch ist.
Schneller Freiflächenverschleiß in Graphit oder siliziumreichem Aluminium deutet auf Abrasionsbeständigkeit hin; prüfen Sie aber auch Rundlauf, tatsächliche Schnittzeit und ob das Werkzeug wirklich zur angegebenen Diamantfamilie gehört.
Wärmeverfärbung oder schneller Verschleiß in Stahl können auf eine Fehlanpassung zwischen thermischer Beschichtungsfähigkeit, Schnittparametern und Kühlschmierstrategie hinweisen. Ausbrüche können dagegen Schneidenpräparation, unterbrochene Belastung, Steifigkeit oder zu aggressive Bedingungen anzeigen.
Scheinbarer Beschichtungsverlust muss untersucht werden. Übertragener Werkstoff kann die Oberfläche bedecken; tatsächliche Ablösung kann mit Haftung, Substrat, Schneidenpräparation oder Überlastung zusammenhängen. Leiten Sie vor Reinigung und Werkzeugidentifikation keine chemische Diagnose aus dem Aussehen ab.
Die hilfreiche Frage lautet nicht „Welche Beschichtung hat versagt?“, sondern „Welcher Versagensmechanismus dominiert unter genau diesen Bedingungen, und welcher Teil des Werkzeugsystems beherrscht ihn?“
Beschaffungscheckliste
Dokumentieren Sie vor der Freigabe eines beschichteten Schaftfräsers:
- Lieferant, Artikelnummer und Revision;
- Handelsname der Beschichtung und chemische Familie;
- gegebenenfalls Abscheideart, etwa PVD oder CVD;
- Hartmetallsorte oder Substrat;
- Beschichtungsdicke oder Hinweis zur Schneidenpräparation, soweit vom Lieferanten angegeben;
- freigegebene Werkstoffe und Härtezustände;
- Operations- und Eingriffsgrenzen;
- Hinweise zu Nass-, Trocken-, Sprüh- oder Luftzufuhr;
- Startdaten für Schnittgeschwindigkeit, Vorschub und Spanbelastung des konkreten Werkzeugs;
- Nachschleif- und Wiederbeschichtungsregeln;
- Belege für versprochene Standzeit- oder Produktivitätssteigerungen;
- den Versagensmodus, gegen den die Beschichtung wirken soll.
Fehlen diese Angaben, ist der Beschichtungsname keine vollständige Spezifikation. Die beste Schaftfräserbeschichtung ist diejenige, deren Chemie, Geometrie, Substrat und Betriebsbedingungen das dokumentierte Problem lösen, ohne ein schwerwiegenderes zu erzeugen.