










Selección de recubrimientos para fresas: tipos, propiedades, colores y usos
La selección del recubrimiento de una fresa resulta confusa cuando el catálogo presenta abreviaturas sin explicar qué problema resuelve cada una. Empiece por las familias TiAlN/AlTiN o AlCrN para cortes calientes en materiales ferrosos, ZrN/TiB2/DLC o metal duro pulido para materiales no ferrosos sensibles a la adhesión y familias de diamante para materiales no ferrosos o no metálicos abrasivos; después verifique la herramienta concreta. No hay un número fijo, porque los proveedores ofrecen estructuras de capas y variantes propias con nombres comerciales propios.
Las familias prácticas son metal duro sin recubrir o pulido, TiN, TiCN, TiAlN y AlTiN, AlCrN, ZrN, TiB2, DLC o diamante amorfo y diamante CVD. El PCD también pertenece a este mapa, pero es un material de corte de diamante soldado por brasado a un cuerpo, no otro simple recubrimiento fino. La elección correcta empieza por el material de la pieza y el mecanismo de fallo dominante; después comprueba el calor, la adhesión de virutas, la abrasión, la agudeza del filo, la estrategia de refrigeración, la geometría y la capacidad de la máquina.
Empezar por la función del recubrimiento, no por su nombre
Un recubrimiento modifica la superficie del filo. Según el sistema, puede aumentar la dureza superficial y la resistencia a la abrasión, crear una barrera térmica, mejorar la lubricidad, reducir el filo recrecido o ayudar a evacuar las virutas de la ranura. Estos beneficios responden a fallos distintos.
Un filo que pierde medida en grafito necesita resistencia a la abrasión. Un filo que corta acero a alta temperatura puede necesitar estabilidad térmica y frente a la oxidación. Una fresa de aluminio que acumula material soldado necesita baja afinidad, un filo agudo y evacuación fiable. Llamar a las tres necesidades «más vida útil» oculta la lógica de selección.
Un recubrimiento no corrige una fresa inadecuada. No crea espacio de ranura, no corrige un voladizo excesivo, no mejora una sujeción débil ni proporciona a una máquina lenta las condiciones supuestas por una gama de alto rendimiento. Tampoco hace intercambiables los datos de avance de distintos proveedores. La calidad del metal duro, la preparación del filo, la geometría, el recubrimiento y el control de calidad forman un sistema.
Mapa práctico de recubrimientos
Los siguientes tipos de recubrimiento forman un mapa práctico de decisión. «Zona de selección habitual» indica un ámbito respaldado en el que estudiar esa familia. No sustituye los datos de aplicación del proveedor concreto.
| Familia | Qué modifica | Zona de selección habitual | Evitar o verificar | Nota de identificación y color |
|---|---|---|---|---|
| Metal duro sin recubrir o pulido | Conserva un filo agudo y, si está pulido, facilita el flujo de virutas sin una capa depositada | Aluminio y otros materiales no ferrosos donde dominan la geometría aguda y la evacuación | El desgaste puede avanzar más rápido en servicio abrasivo o con mucho calor | El aspecto no distingue un filo sin recubrir de todas las superficies pulidas o tratadas; verifique la ficha de la referencia |
| TiN | Protección general frente al desgaste, la abrasión y el filo recrecido | Trabajos generales y aceros sin templar; algunos proveedores también destinan herramientas TiN concretas a materiales no ferrosos | No deduzca la idoneidad por el nombre; las experiencias de taller con aluminio son contradictorias | Suele describirse como amarillo o dorado, pero una herramienta dorada no basta para identificar la composición |
| TiCN | Aporta más dureza y resistencia a la abrasión que un sistema TiN básico | Fundición y aplicaciones que exigen más resistencia al desgaste; los intervalos del proveedor difieren entre herramientas de metal duro y HSS | Verifique el sustrato, el material de la pieza y la recomendación del producto concreto | El color no se define de forma uniforme entre gamas; use el código de producto |
| TiAlN y AlTiN | Prioriza la estabilidad térmica y la resistencia al desgaste en cortes calientes | Según la variante: aceros, inoxidables, titanio, aleaciones de níquel, moldes y matrices y servicio a alta temperatura | Los recubrimientos con aluminio son una mala elección predeterminada para aluminio; verifique la estrategia en seco/húmedo y los límites de la herramienta | Varios sistemas pueden parecer oscuros; el aspecto no permite identificarlos |
| AlCrN | Combina resistencia al desgaste y capacidad a alta temperatura en las familias de producto compatibles | Aceros de herramientas, aceros aleados, inoxidables y cortes con alta exigencia térmica | No suponga que todos los sistemas de capas AlCrN tienen los mismos límites | El color no basta; manda el código del proveedor |
| ZrN | Favorece la lubricidad, la dureza y la resistencia a la adhesión o abrasión | Aluminio, latón, bronce, cobre y otros materiales no ferrosos; se considera a menudo para aluminio con alto silicio | Confirme que la geometría real de la herramienta esté diseñada para el material y la operación | No deduzca ZrN por el color; verifique la ficha del proveedor |
| TiB2 | Baja afinidad con el aluminio y superficie dura y lubricante | Aluminio y magnesio, especialmente cuando preocupa el filo recrecido | Verifique los límites con materiales abrasivos y si la preparación del filo sirve para acabado o desbaste | No deduzca TiB2 por el color; verifique la ficha del proveedor |
| DLC y diamante amorfo | Fricción muy baja con una capa fina de tipo diamante que puede conservar un filo relativamente agudo | Materiales no ferrosos, fibra de carbono, plásticos y algunas aplicaciones de aluminio abrasivo | Las familias DLC difieren; no equipare todo recubrimiento oscuro con DLC ni todo producto DLC con diamante CVD | El aspecto no permite determinar la composición DLC |
| Diamante CVD | Proporciona una capa de diamante más gruesa y muy resistente a la abrasión | Grafito, composites, cerámicas en verde, aluminio con alto silicio y otros materiales no ferrosos o no metálicos abrasivos | No lo trate como recubrimiento para materiales ferrosos; un depósito más grueso puede afectar a la agudeza del filo | Verifique «diamante CVD» en la ficha del producto; el color no basta |
La tabla agrupa deliberadamente TiAlN y AlTiN por familia. La proporción de aluminio y titanio, la arquitectura de capas, el proceso de deposición y la formulación del proveedor pueden cambiar su comportamiento. La misma abreviatura tampoco garantiza el mismo rendimiento entre marcas.
El diamante requiere otra distinción. El diamante amorfo o DLC se deposita como una capa relativamente fina. El diamante CVD forma una estructura de diamante más gruesa sobre el metal duro. El PCD utiliza material de diamante policristalino unido al cuerpo de la herramienta. Sus aplicaciones coinciden parcialmente en materiales no ferrosos abrasivos, pero no son procesos de fabricación ni estados de filo intercambiables.
Perfiles de familias de recubrimientos y referencias fotográficas
Estos perfiles relacionan cada familia con el problema de mecanizado que pretende resolver. Las imágenes ilustran aspectos superficiales habituales, pero la composición debe confirmarse con el proveedor y la referencia.
Metal duro sin recubrir o pulido
El metal duro sin recubrir o pulido conserva un filo agudo y una ranura lisa. Suele ser eficaz en aluminio y otros materiales no ferrosos cuando la evacuación y la resistencia al filo recrecido importan más que la protección a alta temperatura.
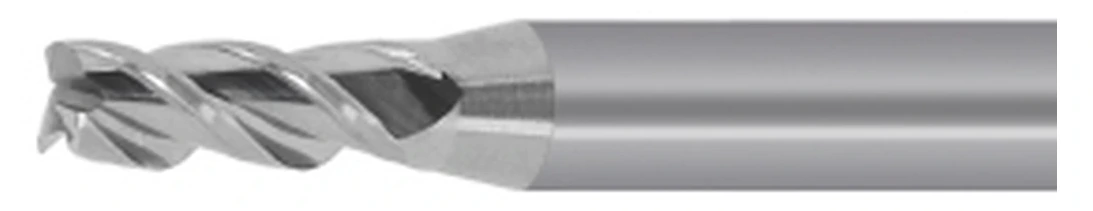
TiN
TiN es un recubrimiento antidesgaste de uso general que mejora la resistencia a la abrasión y reduce el filo recrecido en aplicaciones compatibles. Sigue siendo una base práctica, especialmente para aceros sin templar y condiciones de corte moderadas.
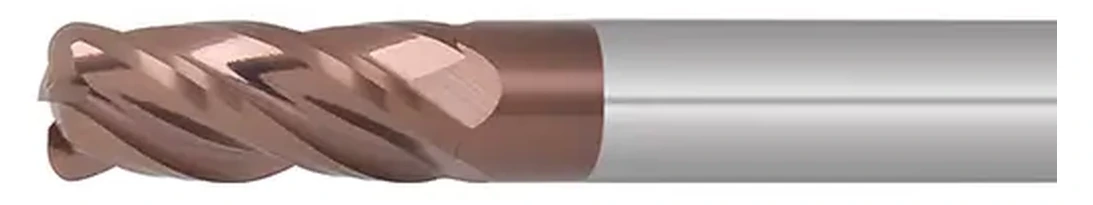
TiCN
TiCN se elige cuando se necesita más dureza y resistencia a la abrasión que las de un sistema TiN básico. Puede ser útil en fundición y otras aplicaciones dominadas por el desgaste, pero el intervalo correcto de materiales depende del sustrato y del diseño completo de la herramienta del proveedor.
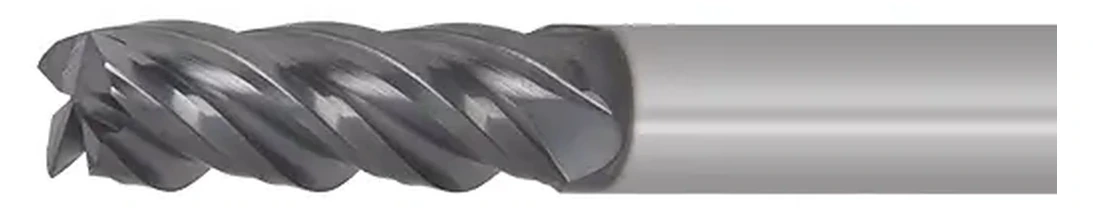
TiAlN y AlTiN
TiAlN y AlTiN priorizan la estabilidad térmica y la resistencia al desgaste en cortes calientes. Son opciones habituales que estudiar para aceros, inoxidables y aleaciones de titanio y níquel, aunque el contenido de aluminio, la arquitectura de capas y las condiciones recomendadas varían según el producto.
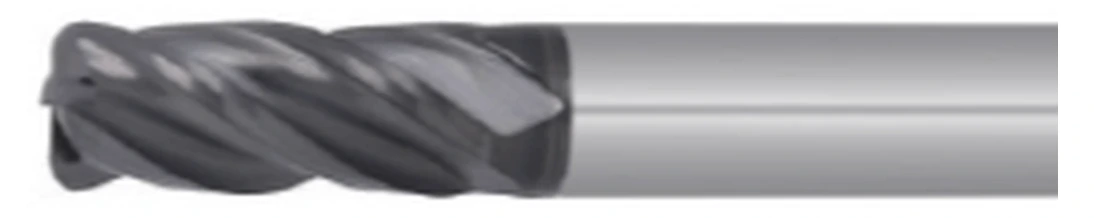
AlCrN
AlCrN combina resistencia al desgaste y capacidad a alta temperatura en familias de herramientas compatibles. Suele considerarse para aceros de herramientas, aleados e inoxidables cuando el calor y la oxidación son los mecanismos principales de fallo.
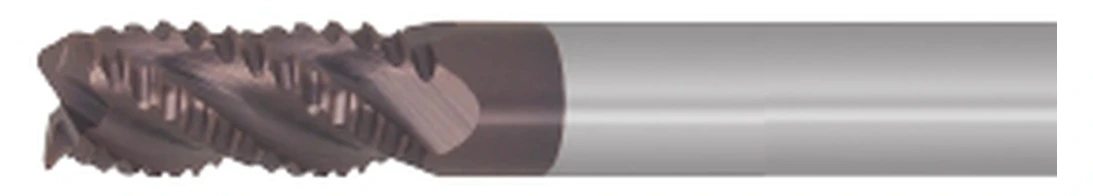
ZrN
ZrN suele considerarse para aluminio, latón, bronce y aleaciones de cobre porque la lubricidad y la resistencia a la adhesión son importantes en esas aplicaciones. Su valor sigue dependiendo de una geometría de ranura y una evacuación adecuadas al material.
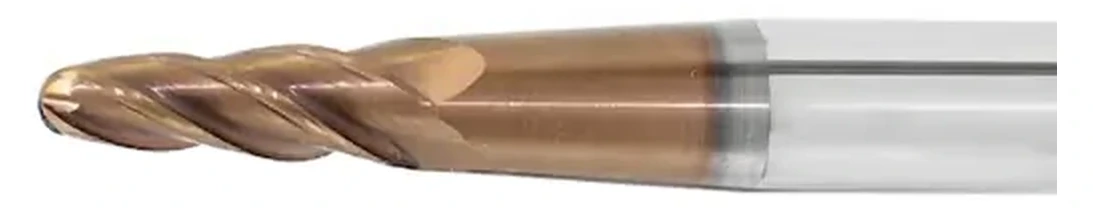
TiB2
TiB2 es un recubrimiento orientado al aluminio con baja afinidad por el material. Es especialmente relevante cuando dominan el filo recrecido y la soldadura de virutas, siempre que la geometría y la preparación del filo también sean adecuadas a la operación.
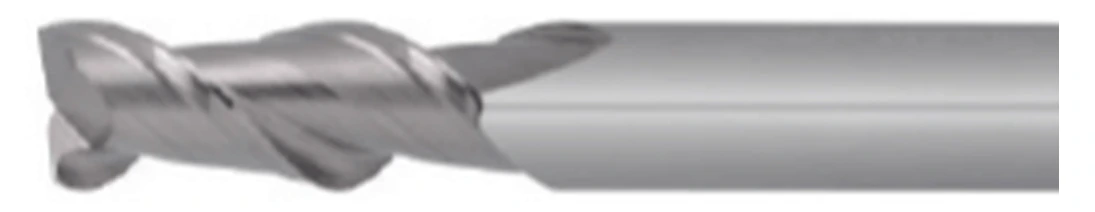
DLC y diamante amorfo
Los recubrimientos DLC y de diamante amorfo utilizan una capa relativamente fina y de baja fricción. Pueden conservar un filo más agudo que los depósitos de diamante gruesos y suelen considerarse para materiales no ferrosos, plásticos, composites de fibra de carbono y cortes sensibles a la adhesión.
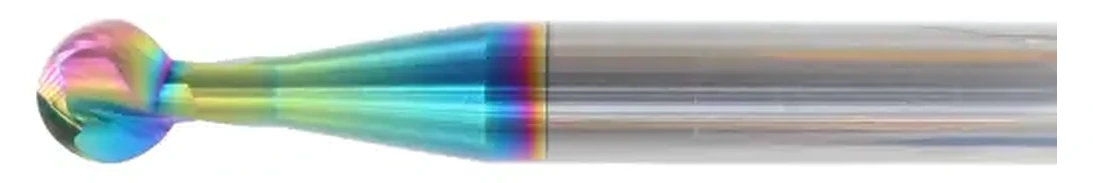
Diamante CVD
El diamante CVD proporciona una capa más gruesa y muy resistente a la abrasión para grafito, composites, aluminio con alto silicio y otros materiales no ferrosos o no metálicos abrasivos. La contrapartida es que un depósito más grueso puede modificar la agudeza respecto a una capa fina de tipo DLC.
Por qué el color es una pista, no un método de identificación
El color solo es útil para el inventario cuando se vincula a una referencia conocida del proveedor. No es fiable como prueba de composición.
Las discusiones de taller muestran por qué. Ante una fresa dorada, los mecanizadores discrepan sobre si es TiN, si el problema proviene de la composición o si la evacuación y la lubricación son causas más importantes. Una página de proveedor identifica un recubrimiento HiPIMS propio como «oro rojo». Eso no convierte todas las herramientas de ese color en el mismo recubrimiento; demuestra que el aspecto pertenece a un sistema de producto concreto.
El orden fiable de identificación es:
- proveedor y referencia;
- nombre comercial y familia química del recubrimiento;
- sustrato y preparación del filo;
- tabla de aplicación de la herramienta concreta;
- color como comprobación visual secundaria.
Si faltan los cuatro primeros datos, trate la fresa como no identificada. No elija material, estrategia de refrigeración ni datos de avance solo por el color. El desgaste, los colores térmicos, el material transferido y los residuos también pueden alterar el aspecto.
Elegir según el material y el mecanismo de fallo
Aceros, inoxidables, titanio y aleaciones de alta temperatura
Para materiales ferrosos y trabajos a alta temperatura, la decisión suele centrarse en calor, oxidación y desgaste abrasivo o adhesivo. Las familias TiAlN/AlTiN y AlCrN son opciones habituales porque las fuentes técnicas las sitúan en aceros, inoxidables, aceros de herramientas, titanio y otras aplicaciones calientes. TiN sigue siendo un recubrimiento general antidesgaste, mientras que TiCN puede añadir resistencia a la abrasión en familias compatibles.
No elija solo por la temperatura máxima o dureza de una tabla. Un recubrimiento diseñado para formar una capa protectora a alta temperatura de corte puede no ofrecer la misma ventaja en una máquina que nunca alcanza el régimen previsto. A la inversa, un proceso en seco o mal refrigerado puede sobrecargar el filo si la evacuación, la geometría o el contacto son incorrectos.
El acero inoxidable demuestra la necesidad de definir todas las condiciones. Los distintos grados se endurecen por deformación y conducen el calor de forma diferente. Un recubrimiento puede ayudar, pero no determina el número de labios, la hélice, la preparación del filo, el contacto radial ni el acceso del refrigerante. Una etiqueta como «para inoxidable» inicia la verificación, no la concluye.
Para titanio y aleaciones de níquel, confirme que el recubrimiento, la calidad del metal duro y la geometría se diseñaron conjuntamente para la operación. El desbaste, el acabado y el fresado lateral trocoidal no imponen la misma carga ni ciclo térmico. Use los datos iniciales del fabricante concreto y conserve sus condiciones.
Aluminio, aleaciones de cobre y otros materiales no ferrosos sensibles a la adhesión
En aluminio, la selección empieza por la adhesión y evacuación de virutas. Las opciones habituales son una fresa sin recubrir, pulida y aguda, o un recubrimiento para no ferrosos como ZrN, TiB2 o una familia DLC adecuada. El recubrimiento debe favorecer baja afinidad y flujo de viruta; la geometría sigue necesitando suficiente espacio de ranura.
Las familias TiAlN/AlTiN con aluminio son una mala elección predeterminada para aluminio. Las fuentes técnicas y los profesionales advierten reiteradamente de afinidad o adhesión desfavorables. Esto no significa que una pasada accidental siempre destruya la herramienta. Es una razón para evitar un recubrimiento orientado al acero como solución habitual para aluminio cuando existen opciones específicas.
TiN ilustra por qué las tablas simples se contradicen. Una fuente técnica sitúa TiN principalmente en aceros sin templar, mientras que los relatos de taller incluyen experiencias buenas y malas con aluminio. También intervienen distintas lubricaciones, números de labios, trayectorias y máquinas. La conclusión defendible no es «TiN siempre funciona» ni «TiN nunca funciona», sino seguir la recomendación del producto concreto y preferir una herramienta claramente orientada al aluminio cuando ya existe riesgo de adhesión.
En aluminio con alto silicio, aleaciones de cobre, latón o bronce, la abrasión cobra más importancia. ZrN, TiB2, DLC y las opciones de diamante cubren zonas distintas de ese ámbito. Adapte el recubrimiento tanto al contenido abrasivo como a la agudeza necesaria.
El aluminio en seco es especialmente sensible a las condiciones. Un recubrimiento de baja fricción no elimina virutas por sí mismo. El soplado de aire, la niebla u otro método aprobado de control de virutas, junto con ranuras abiertas, pueden determinar si el filo se mantiene limpio. Si el material empieza a adherirse y extenderse sobre el filo, aumentar la «resistencia» del recubrimiento sin corregir el flujo de virutas no aborda el fallo.
Grafito, composites, aluminio con alto silicio y materiales no metálicos abrasivos
Las opciones basadas en diamante resultan atractivas cuando domina la abrasión y el material es no ferroso o no metálico. Las recomendaciones técnicas sitúan las herramientas recubiertas de diamante en grafito, composites, cerámicas en verde y aluminio con alto silicio.
Elija entre DLC o diamante amorfo, diamante CVD y PCD según los requisitos del filo, la intensidad abrasiva, la forma de la herramienta y la economía. Una capa depositada más fina puede conservar un filo más agudo. Una capa CVD más gruesa ofrece gran resistencia a la abrasión, pero puede redondear el filo respecto a un recubrimiento fino. El PCD puede combinar un filo de diamante agudo con larga vida frente a la abrasión, pero tiene otra construcción y otro nivel de coste.
El diamante no es un recubrimiento general para acero. Las fuentes técnicas advierten que las altas temperaturas del corte ferroso pueden favorecer desgaste químico al interactuar el carbono con el hierro. Este límite de material importa más que la destacada dureza del diamante.
Verificar la propia fresa antes del recubrimiento
El recubrimiento es una parte de la elección de la herramienta. Confirme primero:
- material de la pieza y estado;
- desbaste, ranurado, fresado lateral o acabado;
- diámetro de fresa, número de labios, hélice y preparación del filo;
- sustrato de metal duro u otro material de herramienta;
- contacto radial y axial;
- voladizo, portaherramientas y sujeción de la pieza;
- evacuación de virutas y suministro de refrigerante o aire;
- límites de velocidad, avance, potencia y rigidez de la máquina.
Si compara familias de herramientas, utilice la página «Fresas de metal duro» como punto de navegación. No confirma que una herramienta incluida tenga un recubrimiento concreto ni sea adecuada para un material determinado. Use la ficha del producto exacto y sus datos de aplicación antes de afirmarlo.
La geometría puede pesar más que el recubrimiento. Una fresa para acero con demasiadas ranuras poco profundas puede compactar virutas de aluminio aunque el recubrimiento no sea el problema principal. Un recubrimiento sobre un filo muy preparado puede aumentar la resistencia, pero ser menos adecuado para un acabado que exige máxima agudeza. Un recubrimiento de alta gama sobre una geometría irregular tampoco crea capacidad de proceso repetible.
Dar prioridad a las condiciones del proceso sobre las reglas simplificadas
Cortar en seco o con refrigerante no es una propiedad binaria de una abreviatura. Depende del comportamiento térmico previsto del recubrimiento, del material, de la operación, de la evacuación y de si el refrigerante llega de forma constante a la zona de corte.
La capacidad de la máquina también cambia el valor. Un recubrimiento especial para calor y productividad elevados puede aportar poco beneficio si una máquina lenta, un montaje flexible o una serie corta no aprovechan su ventana de trabajo. Una herramienta sin recubrir o general puede ser racional para pocas piezas si su geometría es correcta y el coste de validación supera la probable mejora de vida útil.
En producción, compare el coste por pieza conforme, no el precio del recubrimiento. Incluya vida útil, tiempo de ciclo, calidad superficial, frecuencia de cambios, riesgo de rechazo y disponibilidad de la herramienta con datos de aplicación consistentes.
En las pruebas, cambie una sola capa de decisión cada vez. Si cambian juntos recubrimiento, geometría, avance, refrigerante y portaherramientas, el resultado no permite aislar por qué la nueva herramienta funcionó o falló.
Reconocer una elección incorrecta por el patrón de fallo
El filo recrecido o el aluminio embadurnado apuntan a adhesión, evacuación, agudeza, lubricación y condiciones de trayectoria. No demuestran que solo el recubrimiento sea incorrecto.
Un desgaste rápido de flanco en grafito o aluminio con alto silicio apunta a resistencia a la abrasión, pero compruebe también el descentramiento, el tiempo efectivo de corte y si la herramienta pertenece realmente a la familia de diamante especificada.
La decoloración térmica o el desgaste rápido en acero pueden indicar desajuste entre capacidad térmica del recubrimiento, parámetros y refrigeración. Las melladuras pueden indicar, en cambio, preparación del filo, cargas interrumpidas, rigidez o condiciones demasiado agresivas.
La aparente pérdida de recubrimiento requiere inspección. El material transferido puede cubrir la superficie, mientras que una delaminación real puede implicar adherencia, sustrato, preparación del filo o sobrecarga. No diagnostique la composición por el aspecto antes de limpiar e identificar la herramienta.
La pregunta útil no es «¿Qué recubrimiento falló?», sino «¿Qué mecanismo de fallo domina en estas condiciones exactas y qué parte del sistema de herramienta lo controla?»
Lista de comprobación de compras
Antes de aprobar una fresa recubierta, registre:
- proveedor, referencia y revisión;
- nombre comercial y familia química del recubrimiento;
- tipo de deposición cuando corresponda, como PVD o CVD;
- calidad del metal duro o sustrato;
- espesor del recubrimiento o nota de preparación del filo si el proveedor los facilita;
- materiales y condiciones de dureza admitidos;
- límites de operación y contacto;
- indicaciones para refrigerante, seco, niebla o aire;
- datos iniciales de velocidad, avance y carga de viruta de la herramienta concreta;
- política de reafilado y nuevo recubrimiento;
- evidencias de cualquier aumento prometido de vida útil o productividad;
- el modo de fallo que se espera resolver con el recubrimiento.
Si faltan esos campos, el nombre del recubrimiento no es una especificación completa. El mejor recubrimiento es aquel cuya composición, geometría, sustrato y condiciones resuelven el fallo documentado sin crear uno más grave.