










Положительный и отрицательный передний угол концевых фрез: резание и выбор
Сравнение положительного и отрицательного передних углов — это сравнение характера резания и опоры кромки. Более положительный эффективный угол обычно даёт меньшую силу и лёгкий сход стружки, но более тонкий клин за кромкой. Более отрицательный поддерживает прочный клин, но обычно требует большей жёсткости, мощности и опоры детали.
Это направление компромисса, а не универсальный рейтинг. До выбора определите, о каком переднем угле речь, как он образован в сборке и относятся ли данные к цельной фрезе, корпусу со сменными пластинами или токарному резцу. Одинаковая метка может скрывать разную радиальную и осевую геометрию.
Исходно выбирайте более положительное направление, когда ограничивают сила или сход стружки и прочности кромки хватает; большее подкрепление кромки — когда ограничивают удары или повреждения, а станок и приспособление выдерживают дополнительную силу. Затем подтвердите конкретную геометрию производителя, не ограничиваясь правилом.
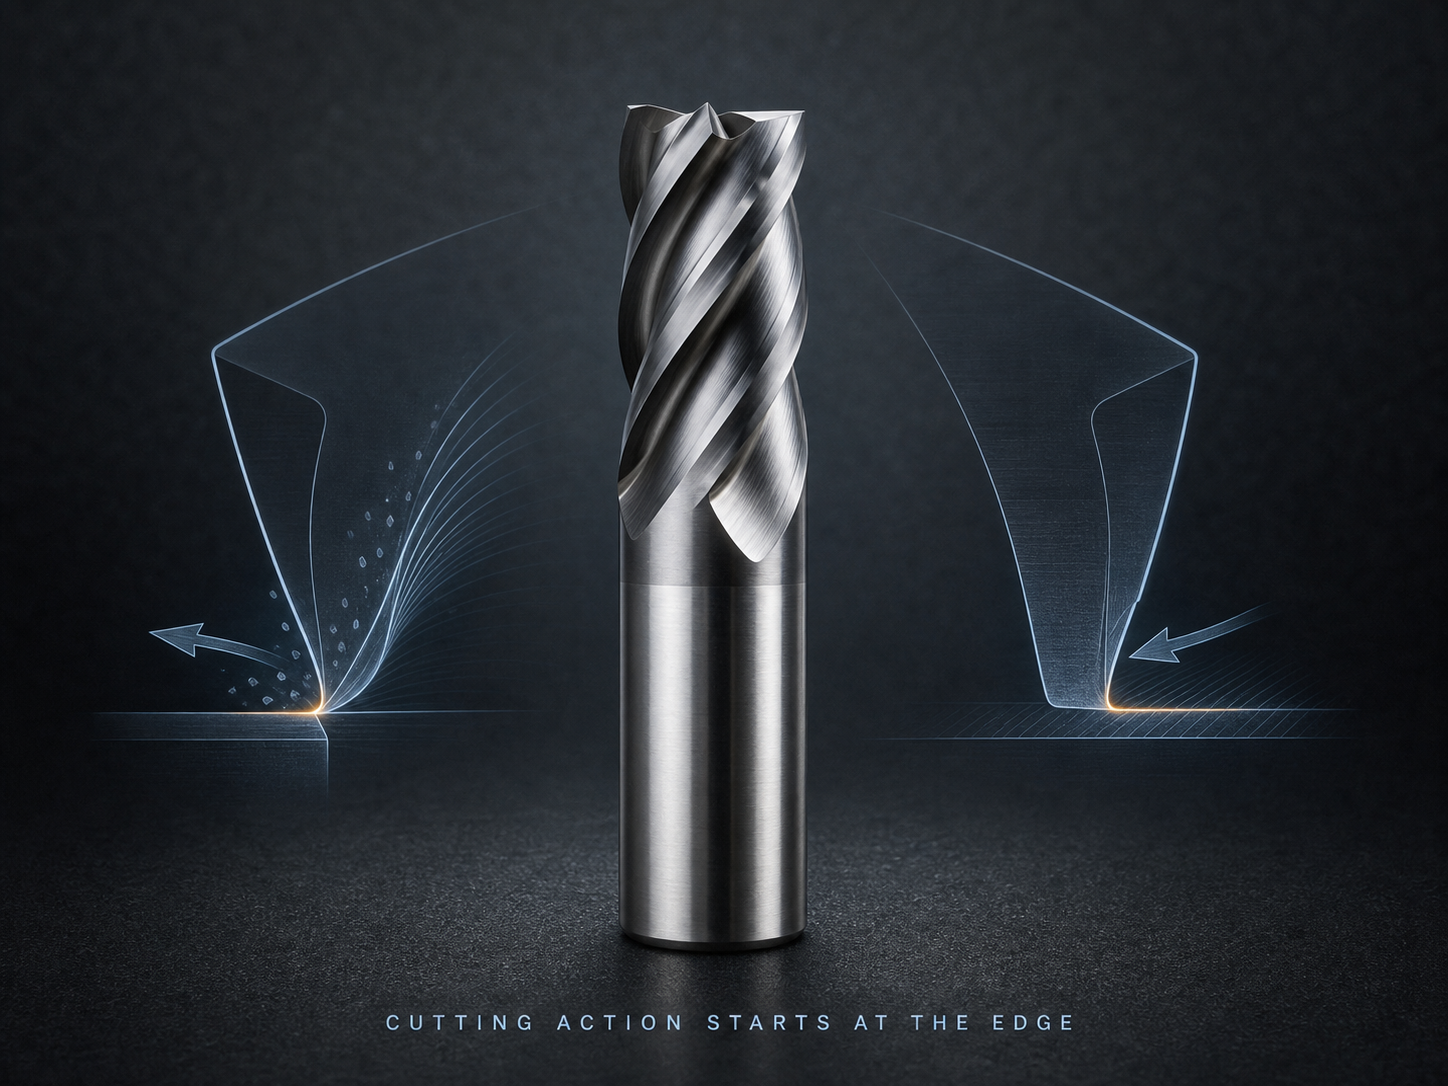
Найдите передний угол на реальной фрезе
Передняя поверхность — та, по которой стружка движется сразу после отделения кромкой от заготовки. Передний угол описывает её ориентацию относительно заданной базы. Поэтому положительный, нулевой и отрицательный имеют смысл лишь при известных плоскости отсчёта и направлении резания.
Геометрия концевой фрезы трёхмерна. Радиальный передний угол описывает ориентацию передней поверхности в сечении, нормальном оси, и связан с резанием периферийной кромкой. Осевой оценивают в осевом опорном сечении через ось и локальную точку резания; он описывает наклон поверхности вдоль оси и влияет на осевое резание и движение стружки. Точную плоскость и знаки задаёт чертёж производителя. Из-за спирали эти отношения меняются вдоль кромки, а не сводятся к одному плоскому эскизу.
Несколько близких терминов не заменяют передний угол:
- Угол наклона винтовой канавки описывает спираль относительно оси инструмента. Он влияет на время входа, направление силы и транспорт стружки, но не равен автоматически радиальному или осевому переднему углу.
- Задний угол находится за кромкой и предотвращает трение задней поверхности о обработанную поверхность. Это не поверхность схода стружки.
- Угол заострения описывает материал в режущем клине. Изменение переднего угла при прочей неизменной геометрии меняет опору клина, но реальные инструменты могут менять несколько признаков одновременно.
- Подготовка кромки— острая заточка, притупление, фаска или другая обработка — меняет локальный характер резания. Подготовленная кромка может вести себя иначе, чем предполагает номинальный передний угол основной поверхности позади неё.
- Толщина сердцевины и глубина канавок влияют на жёсткость и пространство для стружки. Они ограничивают выбор переднего угла конструктором, но являются отдельными размерами.
При словах «положительная геометрия» уточните, имеется ли в виду номинальный радиальный или осевой угол, эффективное резание, тип пластины или описание семейства. Для обоснованного сравнения получите точный чертёж или определение производителя.
Не оценивайте эффективный передний угол только по виду
Цельнотвердосплавная фреза шлифуется как единое тело. Видимая поверхность канавки, подготовка кромки, сердцевина и винтовая форма вместе создают локальную геометрию. Фото с неизвестного ракурса ненадёжно: перспектива делает заднюю поверхность похожей на переднюю, а винтовая кромка не имеет одинакового сечения повсюду.
Сменные пластины добавляют уровень. Пластина может иметь плоскую верхнюю поверхность, формованный стружколом или номинальное положительное/отрицательное исполнение, а гнездо наклоняет её радиально и осево. Эффективный угол работающей кромки складывается из пластины и ориентации гнезда. Номинально отрицательная пластина может резать свободнее благодаря форме верха; положительная может устанавливаться так, что одна составляющая угла меняется.
Это объясняет, почему опыт токарных державок или сборных торцевых фрез нельзя напрямую переносить на цельные концевые. Такие источники подтверждают механизм — силу, опору клина, требования жёсткости, — но не доказывают идентичную геометрию или эффективность цельной фрезы с тем же словесным обозначением.
Надёжная идентификация относится к конкретному инструменту. Используйте определения радиального и осевого углов, сочетание пластины и корпуса, подготовку кромки и данные применения производителя. Без них описывайте подтверждённое семейство и наблюдаемое резание, а не выдумывайте угол по виду.
При рассмотрении чертежа задайте четыре вопроса: где работающая кромка? Какая поверхность принимает стружку там? В какой плоскости задан угол? Значение описывает номинальную заточку или эффективную геометрию сборки? Для сборного инструмента также проверьте соответствие пластины, гнезда и корпуса чертежу. Для цельного уточните, относится ли геометрия к периферийной, торцевой кромке или обеим. Это исключает сравнение несопоставимых величин каталога.
Осмотр после переточки или повреждения требует той же дисциплины. Изменённая передняя поверхность, уменьшенный диаметр или другая подготовка кромки меняют резание, хотя инструмент похож на исходный. Не определяйте остаточный угол по фото: сравните с разрешённой спецификацией переточки или замените инструмент для контролируемого испытания.
Более положительный угол способствует свободному срезанию
Смещение передней поверхности в положительную сторону обычно создаёт более острый клин. Материал легче срезается и движется по поверхности, поэтому сила и потребная мощность обычно падают. Это помогает, когда станок, патрон, деталь или тонкий элемент не выдерживают больших сил.
Свободный сход полезен и для длинной или липкой стружки при подходящих канавках, поверхности, покрытии и СОЖ. Более лёгкое резание меньше отталкивает гибкую деталь и может улучшить поверхность, когда ограничивает силовой прогиб.
Цена — меньшая опора за кромкой. При меньшем объёме клина кромка уязвимее к сколам от прерываний, окалины, ударов, чрезмерной подачи на зуб, неустойчивого контакта или абразивного материала. «Положительный» не значит всегда хрупкий — важны марка сплава, подготовка, сердцевина и контакт, — но компромисс опоры остаётся.
Более положительный угол не означает достаточную остроту для любых цветных материалов. Полировка канавок, округление кромки, сродство покрытия, место для стружки и эффективный диаметр могут преобладать. И наоборот, хорошо поддержанная положительная геометрия работает по стали, если для неё предназначена. Название материала не решает выбор.
Более отрицательный угол усиливает опору кромки
Смещение передней поверхности в отрицательную сторону обычно сохраняет больше материала клина. Это полезно при ударе, прерываниях, сжимающей нагрузке или условиях, скалывающих более острый клин.
Прочный клин не даёт стойкость бесплатно. Обычно он повышает силы и мощность, сильнее нагружая инструмент, шпиндель, патрон, деталь и приспособление. При лёгкой системе, большом вылете, слабой опоре или биении прочная кромка всё равно отказывает из-за прогиба или вибраций. Сообщения о плохой работе отрицательных фрез со сменными пластинами на лёгких станках показывают зависимость от условий, а не универсальный порог размера станка.
Геометрия также меняет стружкообразование и распределение тепла. Более отрицательное резание сильнее сжимает материал и требует условий устойчивого образования и отвода стружки. Марка, подготовка кромки и подача СОЖ или воздуха остаются связанными переменными. Отрицательный угол не разрешает увеличивать нагрузку без проверки данных производителя.
Для цельной фрезы выражение «отрицательный передний угол» менее информативно, чем точные радиальная и осевая геометрия и кромка. Некоторые фрезы сочетают разные направления в разных плоскостях ради баланса сил, опоры и стружкоотвода. Выбирайте по определённой геометрии, а не двоичной рекламной метке.
Сравнивайте компромиссы по одинаковым параметрам
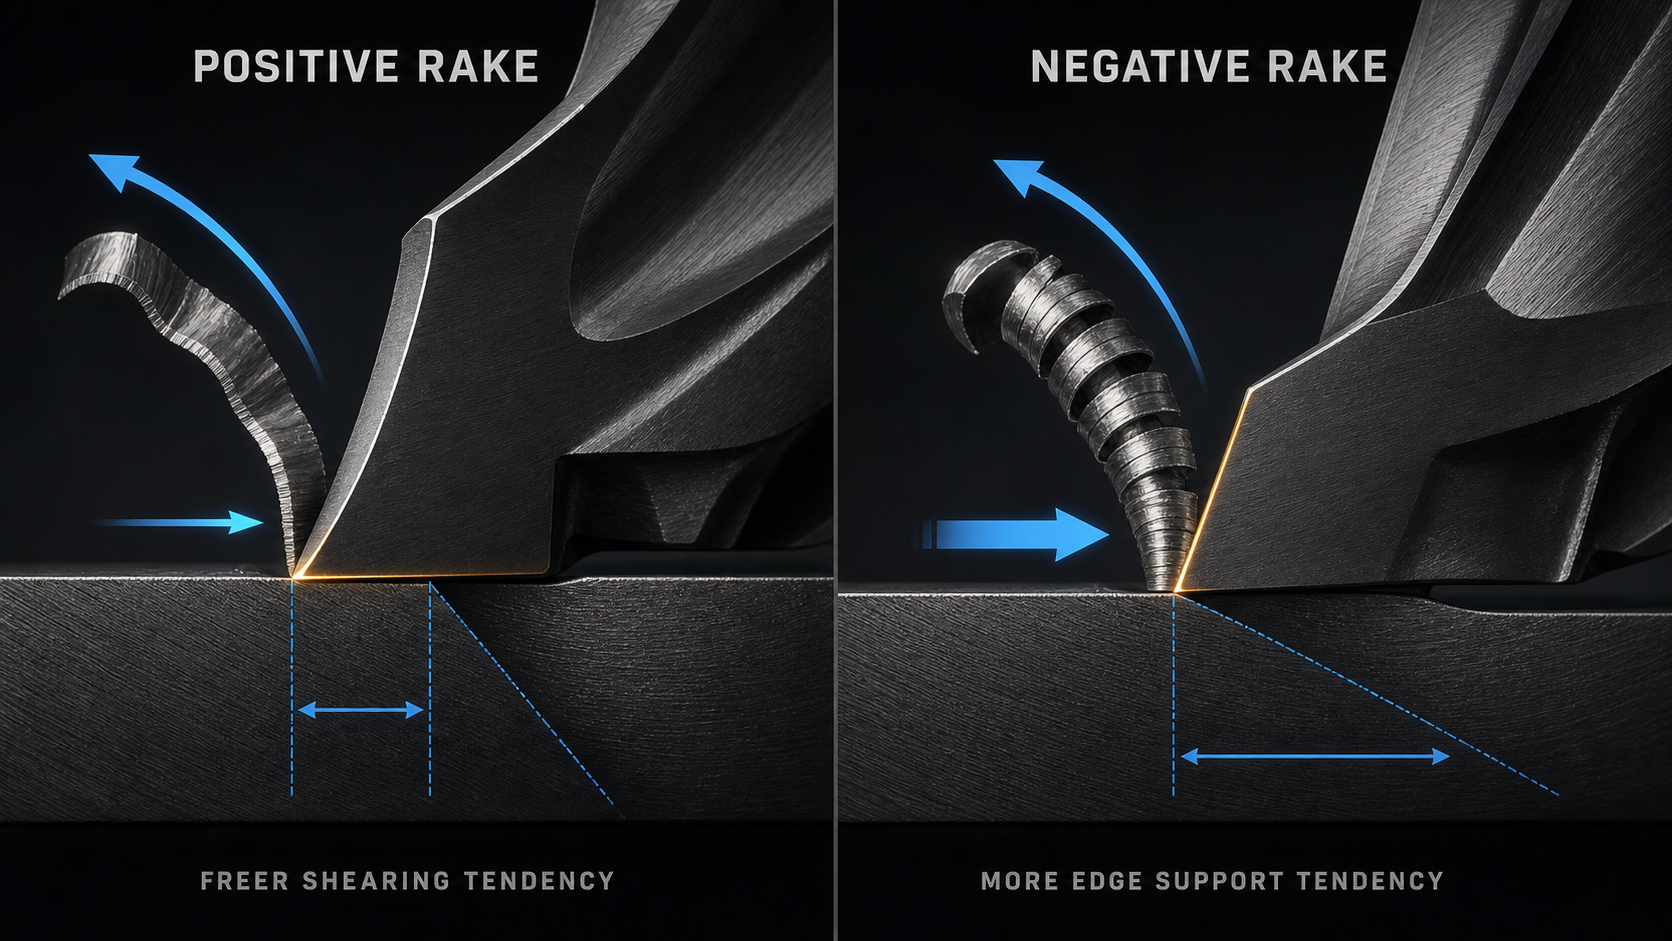
| Критерий решения | Тенденция более положительного угла | Тенденция более отрицательного угла |
|---|---|---|
| Характер резания | Свободнее срезание более острым клином | Больше сжатия более поддержанным клином |
| Сила резания и мощность | Тенденция меньшей силы при сопоставимых условиях | Более высокие сила и мощность при сопоставимых условиях |
| Опора кромки | Меньше материала за кромкой; выше чувствительность к удару, если другие свойства не компенсируют | Больше материала за кромкой; лучшее сопротивление некоторым прерывистым или тяжёлым нагрузкам |
| Сход стружки | Часто более лёгкий сход по передней поверхности | Может требовать более продуманного формирования и отвода стружки |
| Жёсткость системы | Лучше переносит ограниченную силовую способность или опору детали | Сильнее зависит от жёсткости шпинделя, патрона, приспособления и детали |
| Распространённый риск выбора | Выбор остроты без достаточного подкрепления кромки | Выбор опоры кромки, которую станок или наладка не могут устойчиво нагрузить |
Это сопоставимые тенденции, а не гарантии. Они предполагают одинаковые материал, диаметр, подготовку, покрытие, контакт, вылет и станок. Реальные изделия редко сохраняют всё неизменным, поэтому таблица помогает рассуждению, а не ранжирует продукты.
Пусть выбор определяет слабейшее звено системы
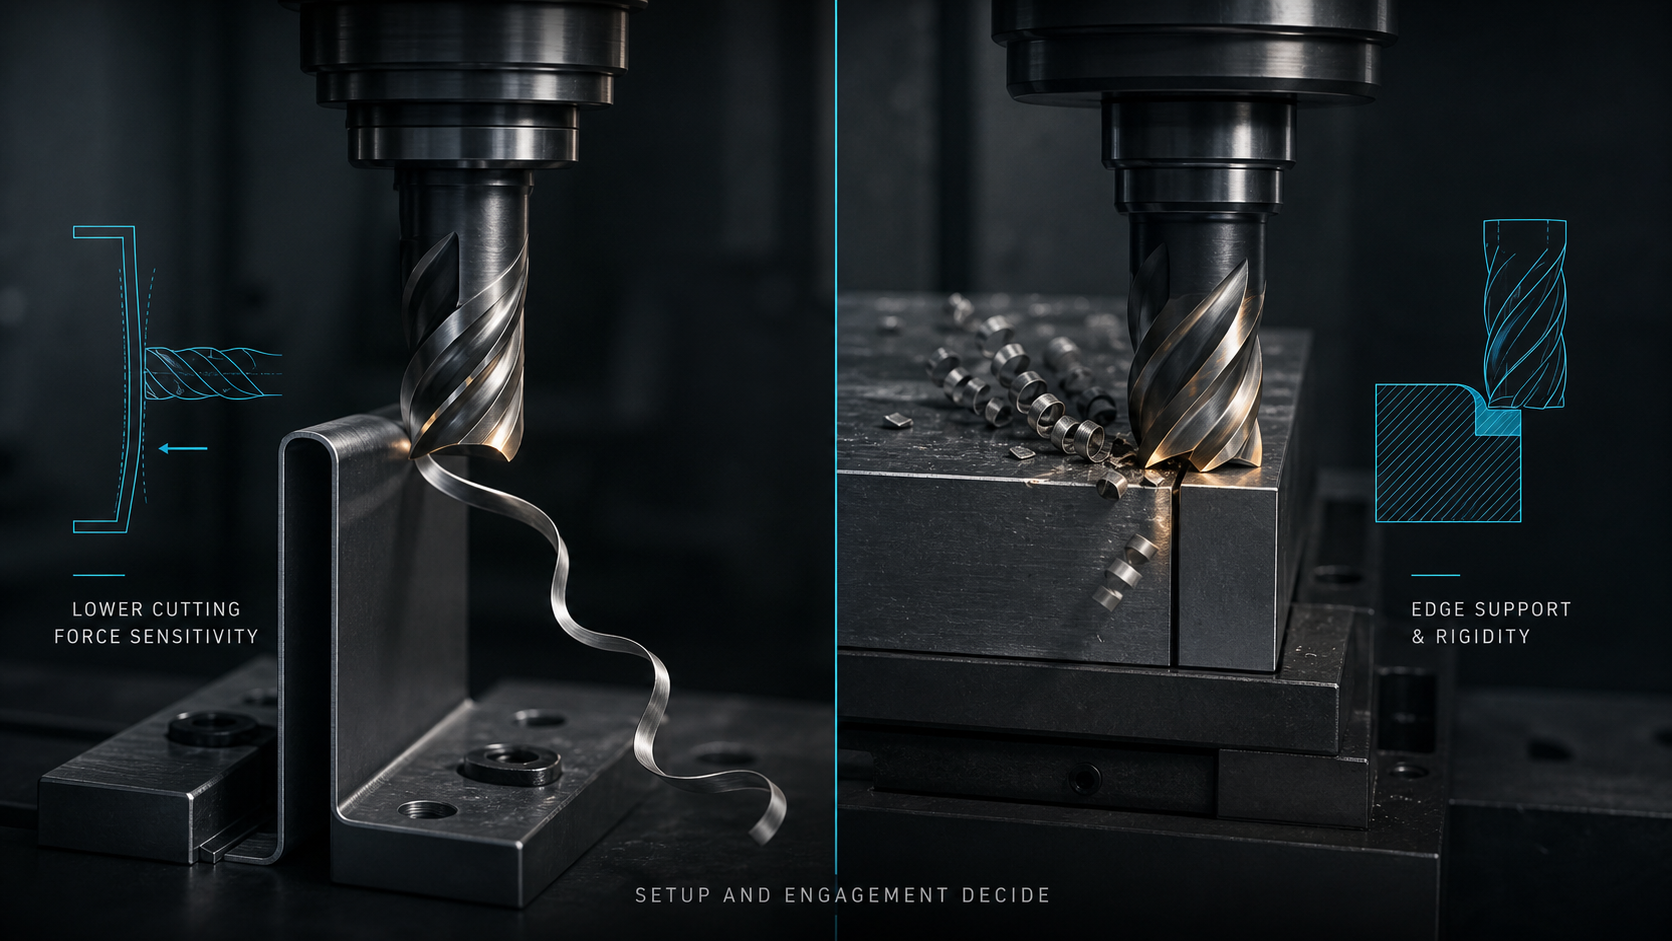
Выбор переднего угла неотделим от силовой цепи. Длинной тонкой фрезе у податливой стенки может требоваться меньшая сила, даже если материал допускает прочный клин. Прерывистое резание на жёстком станке может ставить опору кромки первым. Сборная фреза с прочными пластинами всё равно плохо работает, если шпиндель, патрон или закрепление допускают движение.
Оцените мощность и момент в реальном диапазоне частоты, шпиндель и патрон, диаметр и вылет, биение, радиальное и осевое зацепление, жёсткость приспособления, неподдержанный пролёт и направление силы. Самое слабое звено задаёт допустимые силу и удар.
Особенно важно биение. Если один зуб снимает основную стружку, средняя расчётная нагрузка и опора кромки не описывают реальный проход. Исправьте посадку и патрон до оценки угла. Вибрация также мешает сравнению: скол может возникать от ударов неустойчивости, а не от принципиально неверного номинального угла.
Если смена геометрии снижает силу, но размер нестабилен, деталь или инструмент всё ещё прогибается. Если прочная кромка выживает, но нагрузка и вибрации растут, системе может не хватать жёсткости. Оценивайте весь отклик, а не объявляйте один угол «лучшим».
Выбирайте по полному набору условий применения
Начните с операции и состояния материала: сплав, твёрдость, термообработка, окалина, прерывания, абразивные включения, оба зацепления, вход и выход, паз или боковое резание, черновая или чистовая, вылет, СОЖ или воздух, канавки, размер и поверхность.
Затем сравните реальные серии фрез. Раздел твердосплавных концевых фрез служит для поиска размеров и серий, а не доказательством угла или пригодности. Перед программированием подтвердите чертёж, описание геометрии и условия режимов конкретного артикула.
Используйте передний угол как один критерий наряду с подготовкой кромки, числом зубьев, винтовой канавкой, сердцевиной, покрытием или обработкой поверхности, маркой сплава и объёмом канавок. Для сборной фрезы проверяйте пластину и корпус; замена только типа пластины меняет эффективный угол, высоту кромки, зазор или диаметр резания.
Практическая граница выбора:
- предпочитайте более лёгкое резание, если ограничивают сила, мощность, прогиб тонкой стенки или стружкоотвод, при достаточной опоре кромки;
- предпочитайте большее подкрепление кромки, если ограничивают удары или повреждения, при способности станка и наладки выдержать полученную силу;
- откажитесь от бинарного выбора, если производитель не определяет геометрию или дефект наладки мешает честному сравнению.
Читайте следы отказа, не обвиняя только угол
Высокая нагрузка поддерживает гипотезу слишком тяжёлого резания, но сначала проверьте нагрузку на зуб, контакт, тупые кромки, нарост, биение и отвод. Более силовая геометрия усиливает вибрации, но первопричиной могут быть вылет, патрон, частота или закрепление.
Сколы могут указывать на недостаточную опору, но также возникают от повторной стружки, удара на входе, биения, тепловых циклов или неустойчивого движения. Трение и плохая поверхность могут означать затруднённый срез, но также важны подача на зуб, притупление, сродство покрытия и эффективный диаметр.
Проводите контролируемое сравнение. Сохраняйте диаметр, вылет, патрон, материал, контакт и режимы в рамках соответствующих рекомендаций производителей. Меняйте целевую геометрию известным инструментом, предскажите отклик и проверьте нагрузку, стружку, звук, поверхность, размер и все кромки. При смене нескольких переменных это новый процесс, а не доказательство влияния одного угла.
Проверяйте выбранную геометрию в реальном резании
При подтверждении запишите точную идентификацию, определения радиального и осевого передних углов при наличии, винтовой угол и подготовку кромки, цельную или сборную конструкцию, сочетание пластины и корпуса, материал, патрон и биение, вылет, частоту, подачу на зуб, контакт, СОЖ и траекторию.
Проверьте стружкообразование и отвод, тренд нагрузки шпинделя, звук, размерный прогиб, поверхность, заусенцы, нарост, износ и повторяемость. Ожидаемый результат должен соответствовать причине выбора: лёгкая геометрия уменьшает силовой симптом без недопустимого повреждения, поддержанная кромка повышает ресурс без неустойчивой силы и плохого контроля стружки.
Разрешайте фрезу только в проверенном диапазоне условий. При изменении твёрдости, прерываний, вылета, приспособления, зацепления или семейства перепроверьте выбор. Положительный и отрицательный углы описывают полезные тенденции, но обоснованная геометрия сборки всегда соответствует силовым, стружечным и прочностным пределам реальной системы.