Ir al contenido
Fresas de extremo con ángulo de corte positivo frente a las de ángulo de corte negativo: acción de corte y selección
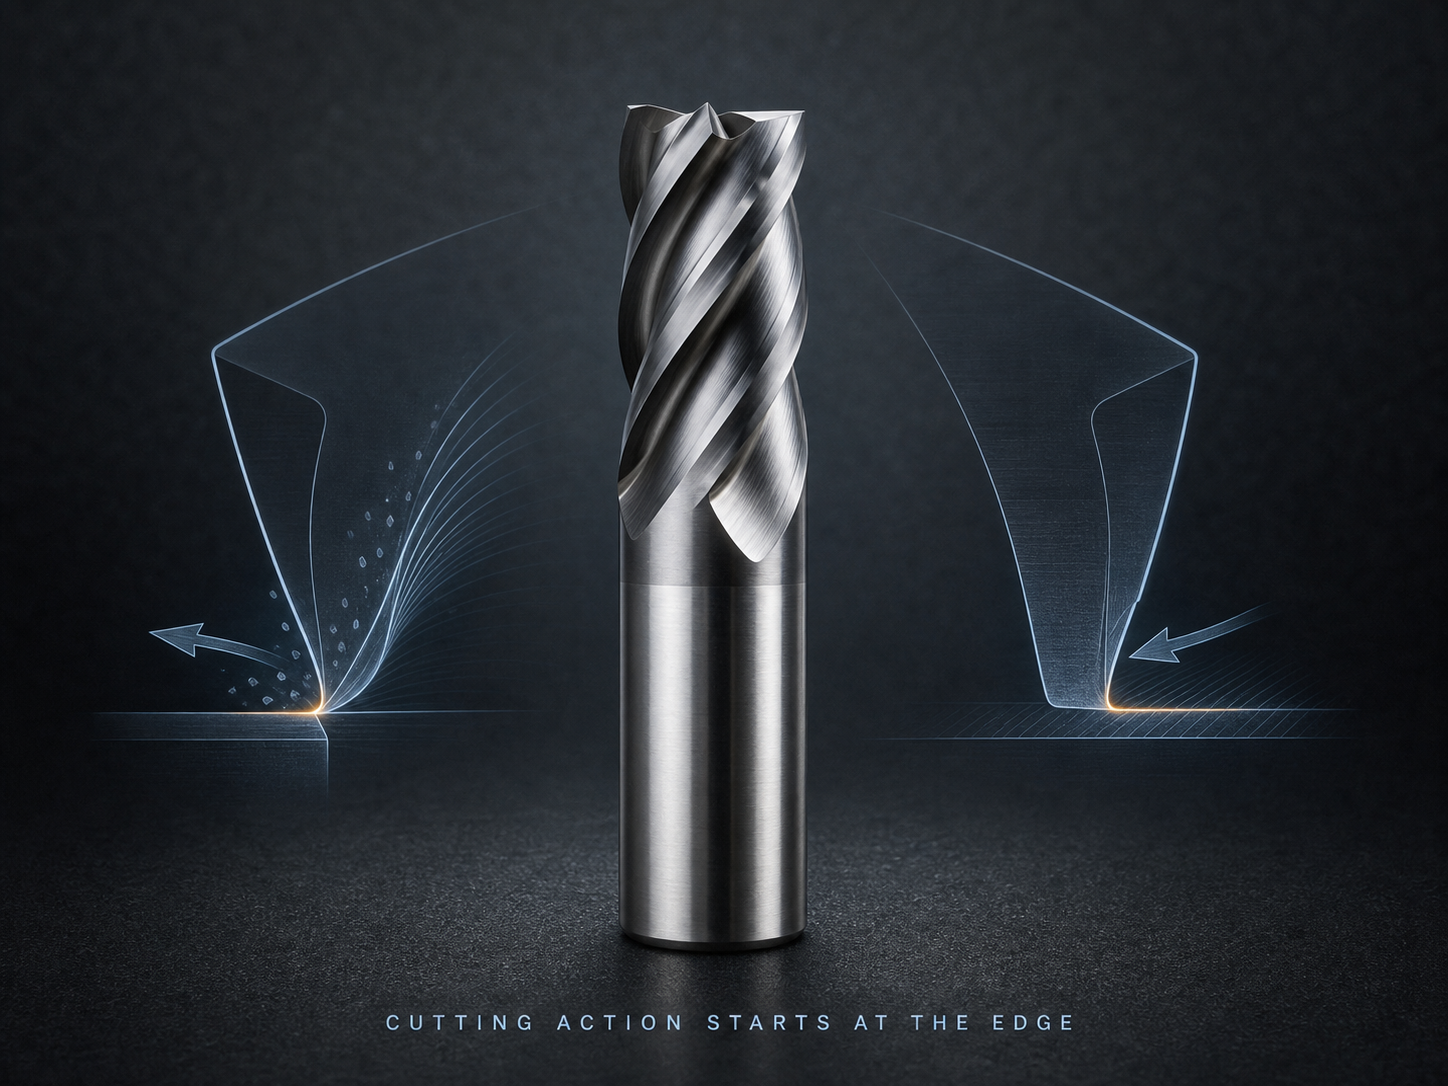
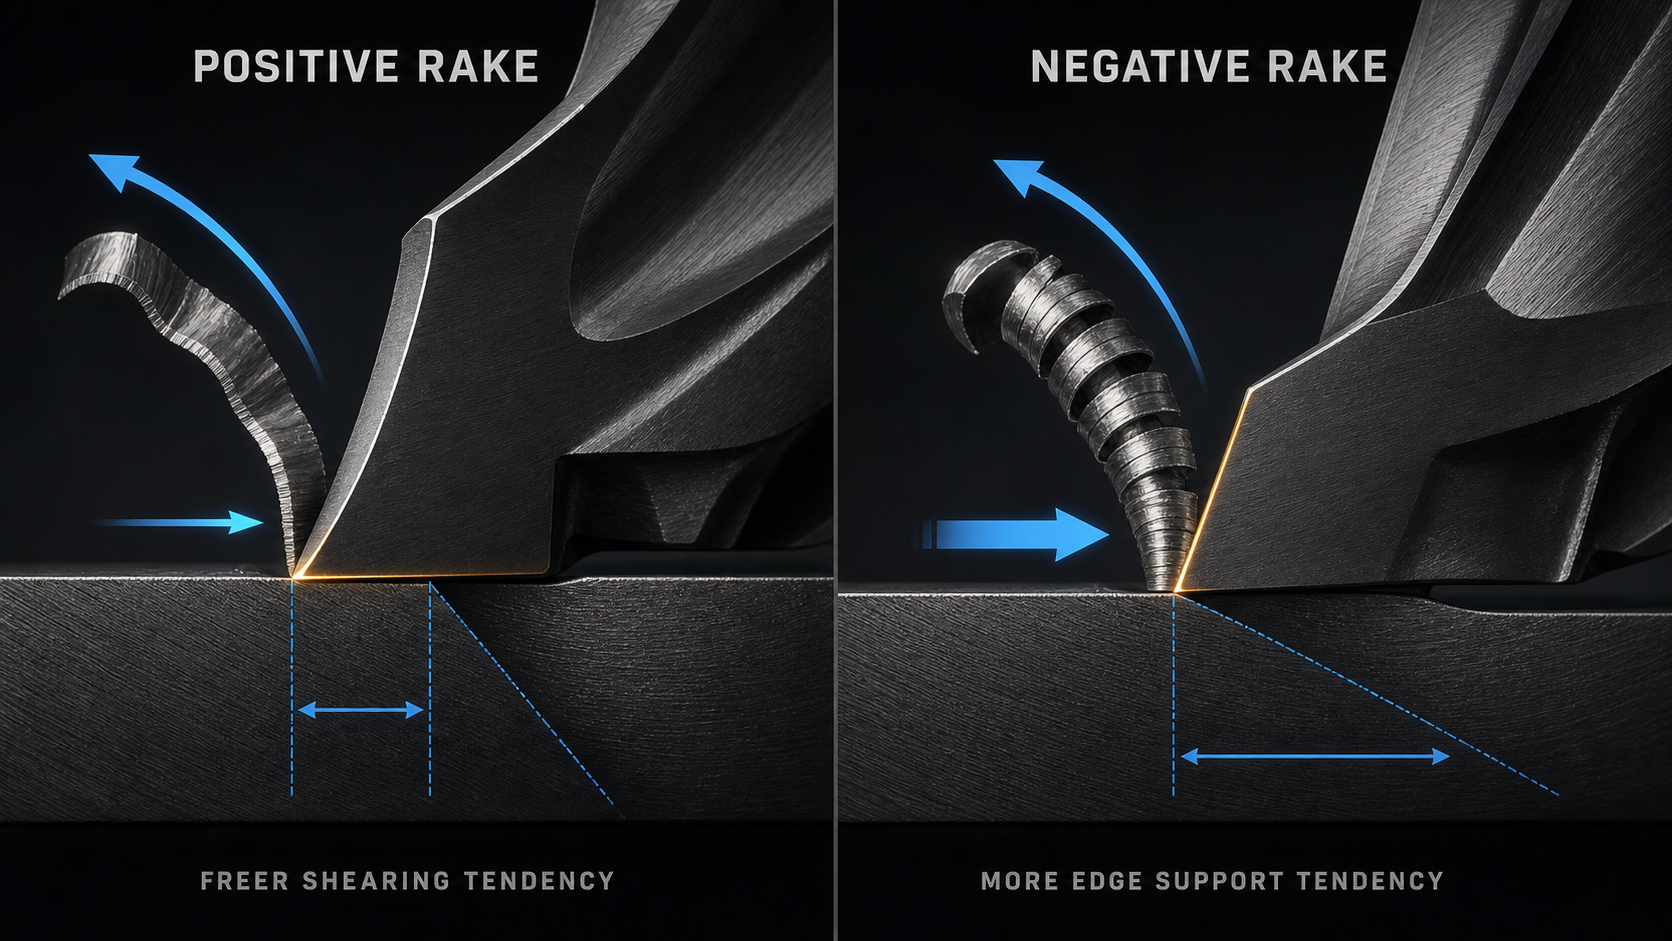
La comparación entre fresas de punta positiva y negativa es, en realidad, una comparación entre la acción de corte y el soporte del filo. Una punta efectiva más positiva tiende a cortar el material con menor fuerza de corte y facilita la salida de virutas, pero deja una cuña más delgada detrás del filo. Una punta efectiva más negativa tiende a soportar una cuña más resistente, pero suele exigir mayor rigidez, potencia y sujeción de la pieza de trabajo.
Se trata de una orientación sobre las ventajas e inconvenientes, no de una clasificación universal. Antes de elegir, hay que determinar de qué ángulo de inclinación se está hablando, cómo se consigue en la fresa montada y si los datos proceden de una fresa maciza, un cuerpo de fresado con plaquitas intercambiables o una herramienta de torneado. Una misma denominación puede ocultar geometrías radiales y axiales diferentes.
Como decisión inicial, opta por una orientación más positiva cuando la fuerza o el flujo de virutas sean el factor limitante y la resistencia verificada del filo siga siendo suficiente; opta por un mayor apoyo del filo cuando la interrupción o el daño en el filo sean el factor limitante y el sistema de máquina y accesorio pueda soportar la fuerza adicional. A continuación, confirma la geometría exacta del fabricante de herramientas en lugar de basarte únicamente en esa regla.
Coloca el rastrillo en la cuchilla propiamente dicha
La cara de inclinación es la superficie por la que discurre la viruta inmediatamente después de que el filo de corte la separe de la pieza de trabajo. El ángulo de inclinación describe la orientación de dicha cara con respecto a una referencia definida. Por lo tanto, los términos «positivo», «neutro» y «negativo» solo tienen sentido cuando se conocen el plano de referencia y la dirección de corte.
En una fresa de extremo, la geometría es tridimensional. El ángulo de inclinación radial describe la orientación de la cara de corte en una sección normal al eje de la herramienta y está estrechamente relacionado con la acción de corte del filo periférico. El ángulo de inclinación axial se evalúa en una sección de referencia axial que atraviesa el eje de la fresa y el punto de corte local; describe la inclinación de la cara en la dirección axial e influye en la acción de corte axial y en el movimiento de la viruta. El plano del fabricante determina el plano de referencia exacto y la convención de signos positivos y negativos. Una ranura helicoidal implica que estas relaciones varían a lo largo del filo, en lugar de aparecer como un único esquema plano y bidimensional de la herramienta.
Hay varios términos relacionados que no son sinónimos de «rake»:
- Ángulo de hélice describe la espiral de la fresa con respecto al eje de la herramienta. Influye en el momento de la entrada, la dirección de la fuerza y el transporte de virutas, pero el ángulo de hélice no equivale automáticamente al ángulo de inclinación radial ni al angular.
- Ángulo de salida queda detrás del filo de corte e impide que el flanco roce la superficie recién mecanizada. No es la cara por la que discurre la viruta.
- Ángulo de la cuña describe el material contenido en la cuña de corte. Al modificar el ángulo de inclinación mientras se mantiene fija el resto de la geometría, cambia el apoyo de la cuña; sin embargo, en las herramientas reales pueden modificarse varias características a la vez.
- Preparación de los bordes—ya sea afilado, pulido, biselado o preparado de cualquier otra forma— modifica la acción de corte local. Un filo preparado puede comportarse de forma diferente al amplio ángulo de inclinación nominal que hay detrás de él.
- Espesor del núcleo y profundidad de la ranura influyen en la rigidez de la herramienta y en el espacio para la viruta. Pueden limitar el ángulo de ataque que puede utilizar el diseñador, pero son dimensiones distintas.
Cuando en un catálogo se mencione “geometría positiva”, hay que preguntarse si se refiere al ángulo de inclinación radial nominal, al ángulo de inclinación axial, a la acción de corte efectiva, a un tipo de plaquita o a una descripción a nivel de familia. Para realizar una comparación fundamentada, hay que obtener el plano exacto de la herramienta o la definición del fabricante.
No juzgues la eficacia de un rastrillo solo por su aspecto
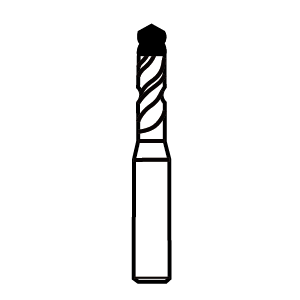
Una fresa de metal duro monobloque se rectifica como una sola pieza. La cara visible del canal, el acabado del filo, el núcleo y la hélice se combinan para dar lugar a su geometría local. Observar una fotografía tomada desde un ángulo desconocido no es fiable: la perspectiva puede hacer que el ángulo de salida parezca el ángulo de inclinación, y un filo helicoidal no presenta la misma sección en todas partes.
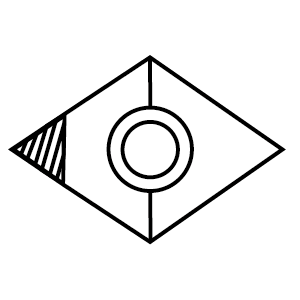
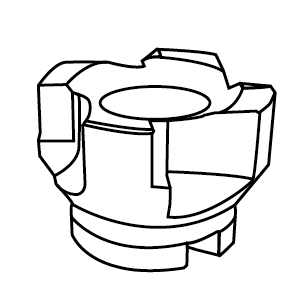
Una fresa con plaquitas intercambiables añade otra dimensión. La plaquita puede presentar una parte superior de aspecto plano, un rompvirutas moldeado o un perfil nominal positivo/negativo, mientras que el alojamiento de la fresa la inclina tanto radialmente como axialmente. El ángulo de corte efectivo en el borde de contacto se deriva de la geometría de la plaquita y de la orientación del alojamiento. Una plaquita nominalmente negativa puede seguir produciendo una geometría local que facilite el corte gracias a la forma de su parte superior; una plaquita positiva puede montarse en un cuerpo que modifique uno de los componentes del ángulo de corte resultante del conjunto.
Esta distinción explica por qué la experiencia adquirida con los portapinzas de torneado o las fresas frontales intercambiables no puede trasladarse directamente a la selección de fresas macizas. Esas fuentes pueden respaldar el mecanismo —fuerza, apoyo en cuña, requisitos de rigidez—, pero no demuestran que una fresa maciza con la misma denominación tenga una geometría o un rendimiento idénticos.
La única forma fiable de identificación es la específica de cada herramienta. Utiliza las definiciones de ángulo de inclinación radial y axial del fabricante, la combinación de plaquita y cuerpo cuando sea aplicable, la preparación del filo y los datos de aplicación. Si no se dispone de ellos, describe la fresa según la familia verificada y el comportamiento de corte observado, en lugar de inventarte un ángulo basándote en su aspecto.
Una revisión útil del plano plantea cuatro preguntas distintas: ¿Dónde se encuentra el filo de corte activo? ¿Qué superficie recibe la viruta en ese punto? ¿En qué plano se indica el ángulo? ¿El valor publicado describe el afilado nominal o la geometría de corte efectiva una vez montada la herramienta? En el caso de las herramientas con plaquitas intercambiables, comprueba también que la designación de la plaquita, el asiento y el cuerpo de la fresa coincidan con el plano. En el caso de las herramientas macizas, confirma si la geometría publicada se aplica al filo periférico, al filo de corte frontal o a ambos. Esto evita que, al comparar con el catálogo, se emparejen magnitudes diferentes.
La inspección tras un reafilado o en caso de daños requiere la misma rigurosidad. Una superficie de la ranura modificada, un diámetro reducido o una preparación del filo alterada pueden cambiar el comportamiento de corte, incluso si la herramienta sigue pareciendo tener su forma original. No deduzcas el ángulo de inclinación restante a partir de una fotografía; compáralo con las especificaciones de reafilado aprobadas o sustituye la herramienta para realizar una prueba controlada.
Una inclinación más positiva favorece un cizallamiento más libre
Al desplazar la cara de corte en una dirección más positiva, se consigue, por lo general, una cuña de corte más afilada. El material puede cortarse y desplazarse a lo largo de la cara de inclinación con menos resistencia, por lo que la fuerza de corte y la potencia necesaria tienden a disminuir. Esto puede resultar útil cuando la máquina, el portaherramientas, la pieza de trabajo o un elemento delgado no pueden soportar una fuerza elevada.
Un flujo de virutas más fluido también puede resultar útil en materiales que generan virutas largas o pegajosas, siempre que el espacio entre las ranuras, el estado de la superficie, el recubrimiento y la estrategia de refrigeración se adapten a la aplicación. Un filo de corte más libre puede reducir la tendencia a empujar hacia fuera una pieza de trabajo flexible y puede mejorar el acabado cuando la deflexión inducida por la fuerza es el problema limitante.
El coste radica en el soporte detrás del filo. Con menos material de cuña, el filo puede ser más vulnerable a las astillas en caso de interrupción, incrustaciones, impactos, carga excesiva de virutas, acoplamiento inestable o material abrasivo. “Positivo” no significa frágil en todas las herramientas —el tipo de metal duro, la preparación del filo, el diseño del núcleo y el acoplamiento son importantes—, pero la disyuntiva del soporte sigue formando parte de la selección.
Además, una geometría más positiva no es sinónimo de que sea lo suficientemente afilada para todas las aplicaciones en metales no ferrosos. El estado de pulido de la ranura, el afilado del filo, la afinidad con el recubrimiento, el espacio de viruta y el diámetro efectivo pueden ser factores determinantes. Por el contrario, una geometría positiva bien respaldada puede funcionar en acero cuando se suministra para esa condición. Los nombres de los materiales por sí solos no determinan la elección.
Una inclinación más negativa favorece la sujeción de los bordes
Al inclinar la cara del rastrillo en una dirección más negativa, por lo general se retiene más material en la cuña de corte. Esa tendencia a reforzar el filo puede resultar útil cuando el corte implica impactos, interrupciones, cargas de compresión o condiciones que podrían astillar un filo más agudo.
Una cuña más resistente no garantiza una mayor durabilidad. Por lo general, aumenta la fuerza de corte y la demanda de potencia, y puede ejercer una mayor presión sobre la herramienta, el husillo, el portaherramientas, la pieza de trabajo y el sistema de sujeción. Si el sistema es ligero, tiene un alcance de herramienta largo, un soporte débil o una excentricidad excesiva, un filo nominalmente resistente puede fallar de todos modos debido a que el conjunto se deforma o vibra. Los informes de los profesionales sobre el mal comportamiento de las fresas indexables de ángulo de inclinación negativo en máquinas más ligeras ilustran esta dependencia de las condiciones; no establecen un umbral universal en cuanto al tamaño de la máquina.
La formación de virutas y la distribución del calor también varían en función de la geometría. Una acción de corte más negativa puede comprimir el material con mayor intensidad y requerir unas condiciones que favorezcan la formación y la evacuación estables de las virutas. El tipo de herramienta, la preparación del filo y el suministro de refrigerante o aire siguen siendo variables interrelacionadas. Un ángulo de inclinación negativo no es motivo para aumentar la carga sin consultar los datos del fabricante seleccionados.
En el caso de una fresa maciza, la expresión “fresa de ángulo de inclinación negativo” puede resultar menos informativa que los datos exactos sobre el ángulo de inclinación radial, el ángulo de inclinación axial y el diseño del filo. Algunas fresas combinan diferentes direcciones en distintos planos para equilibrar la dirección de la fuerza, el apoyo del filo y el movimiento de la viruta. La selección debe basarse en la geometría definida, más que en una etiqueta de marketing binaria.
Compara las ventajas y desventajas en los mismos aspectos
| Dimensión de decisión | Mayor tendencia al rake positivo | Mayor tendencia al rake negativo |
|---|---|---|
| Acción de corte | Corte más libre con una cuña más aguda | Mayor acción compresiva gracias a una cuña que ofrece mayor sujeción |
| Fuerza de corte y potencia | Tendencia a ejercer menos fuerza en condiciones equivalentes | Mayor demanda de fuerza y potencia en condiciones equivalentes |
| Soporte en los bordes | Menos material detrás del borde; mayor sensibilidad a los impactos si otras características no lo compensan. | Hay más material detrás del borde; puede resistir mejor algunas cargas intermitentes o pesadas. |
| Flujo de virutas | A menudo, el flujo es más fácil a lo largo de la superficie del rastrillo | Permite establecer condiciones de formación de virutas y de evacuación más precisas |
| Rigidez del sistema | Mayor tolerancia cuando la capacidad de fuerza o el soporte de la pieza de trabajo son limitados | Depende en mayor medida de la rigidez del husillo, el portapalas, el dispositivo de sujeción y la pieza de trabajo |
| Riesgo de selección común | Optar por la nitidez sin suficiente soporte en los bordes | Elegir un soporte lateral que la máquina o la configuración no puedan accionar de forma estable |
Se trata de tendencias comparativas, no de garantías. Se basan en el mismo material, diámetro, preparación del filo, recubrimiento, profundidad de corte, alcance y máquina. En una comparación real de productos rara vez se mantienen fijas todas las variables, por lo que la tabla sirve más como ayuda para el razonamiento que como clasificación de productos.
Que decida la parte más débil del sistema
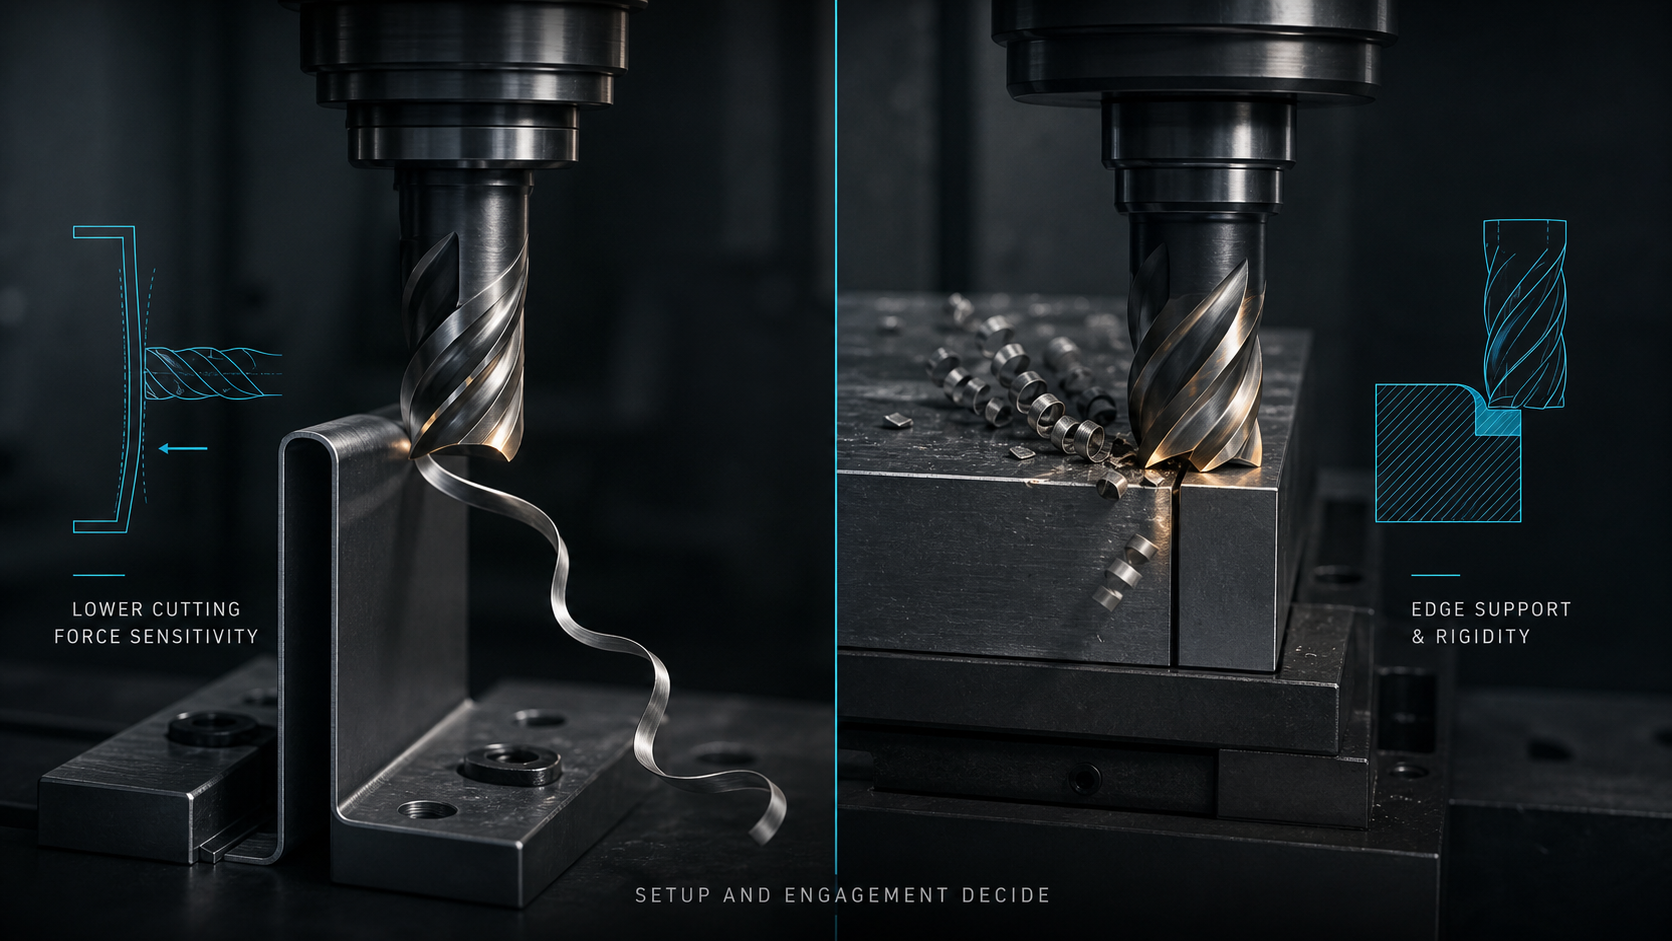
La elección del ángulo de corte no puede separarse de la trayectoria de la fuerza. Una fresa de extremo larga y de diámetro reducido en una pared flexible puede necesitar una fuerza de corte menor, incluso si el material pudiera soportar una cuña más fuerte. Un corte interrumpido en una máquina rígida puede dar prioridad al apoyo del filo. Una fresa indexable con plaquitas robustas puede seguir ofreciendo un rendimiento deficiente si el husillo, el portaherramientas o la sujeción de la pieza permiten movimiento.
Evalúa la potencia y el par de la máquina en el rango de velocidad real, el estado del husillo y del portaherramientas, el diámetro y el alcance de la herramienta, la excentricidad, el contacto radial y axial, la rigidez del dispositivo de sujeción, la envergadura de la pieza sin apoyo y la dirección de la fuerza de corte. El elemento más débil determina la cantidad de fuerza e impacto que puede soportar el proceso.
La excentricidad merece una atención especial. Si una de las ranuras se lleva la mayor parte de la viruta, la carga media de viruta prevista y el cálculo del apoyo del filo ya no describen el corte real. Es necesario corregir los problemas de asentamiento y del portaherramientas antes de evaluar la geometría del ángulo de inclinación. Del mismo modo, las vibraciones dificultan la comparación: un filo puede astillarse porque la inestabilidad genera impactos, no porque su ángulo de inclinación nominal sea intrínsecamente incorrecto.
Cuando un cambio en la geometría reduce la fuerza pero el tamaño sigue siendo inestable, es posible que la pieza de trabajo o la herramienta sigan deformándose. Cuando un filo más resistente se mantiene, pero la carga y las vibraciones aumentan, es posible que el sistema no sea lo suficientemente rígido para esa acción de corte. Lee la respuesta completa en lugar de afirmar que un ángulo de inclinación es “mejor”.”
Elige entre el conjunto completo de aplicaciones
Empieza por las condiciones de la operación y del material: aleación de la pieza, dureza, tratamiento térmico, incrustaciones, interrupciones, inclusiones abrasivas, contacto radial y axial, entrada y salida, ranurado frente a corte lateral, desbaste frente a acabado, alcance, refrigerante o aire, espacio para la viruta, objetivo dimensional y requisitos de superficie.
A continuación, compara las familias de fresas reales. La fresa de metal duro Es un punto de referencia para las dimensiones y familias candidatas, pero no constituye una prueba del ángulo de inclinación ni de la idoneidad para la aplicación. Confirma el plano exacto de la pieza, la descripción geométrica y las condiciones de los datos de corte antes de programarla.
Utilice el ángulo de ataque como uno de los parámetros de selección, junto con la preparación del filo, el número de ranuras, la hélice, el núcleo, el recubrimiento o el tratamiento superficial, el tipo de metal duro y el espacio para virutas. En el caso de una fresa indexable, compruebe tanto la plaquita como el cuerpo; si solo se sustituye el tipo de plaquita, pueden variar el ángulo de ataque efectivo, la altura del filo, el espacio libre o el diámetro de corte.
Un límite de decisión práctico es:
- se recomienda optar por una dirección de corte más libre cuando la fuerza, la potencia, la deformación de las paredes delgadas o el flujo de virutas sean el factor limitante, siempre que el filo siga estando adecuadamente apoyado;
- dar prioridad a un mayor soporte en los bordes cuando la interrupción o el daño en los bordes sea el factor limitante, siempre que la máquina y la configuración puedan soportar la fuerza resultante;
- Rechazar la elección binaria cuando el fabricante no defina la geometría o cuando un defecto de configuración impida una comparación justa.
Analiza las causas del fallo sin culpar únicamente al rastrillo
Una carga elevada puede respaldar la hipótesis de que la acción de corte es demasiado exigente, pero primero hay que comprobar la carga de viruta, el contacto, los filos romos, los residuos acumulados, la excentricidad y la evacuación. Las vibraciones pueden aumentar con una geometría que ejerza mayor fuerza, aunque la causa principal podría ser el alcance de la herramienta, el estado del portaherramientas, la velocidad del husillo y la sujeción de la pieza.
Los bordes astillados pueden indicar un apoyo insuficiente, pero también pueden deberse al recorte de virutas, a un impacto en la entrada, a una excentricidad excesiva, a ciclos térmicos o a un movimiento inestable. El roce y un acabado deficiente pueden indicar que el borde no corta con libertad, aunque también influyen el avance por diente, el afilado del borde, la afinidad del recubrimiento y el diámetro de corte efectivo.
Realiza una comparación controlada. Mantén el diámetro de la herramienta, el alcance, el portaherramientas, el material, el ángulo de contacto y los datos de corte dentro de las especificaciones del fabricante correspondiente. Modifica la variable geométrica prevista con una herramienta conocida, predice la respuesta e inspecciona la carga, las virutas, el sonido, la superficie, el tamaño y cada arista. Si cambian varias variables, considera el resultado como un nuevo proceso y no como una prueba exclusiva del ángulo de ataque.
Comprueba la geometría seleccionada en el corte real
La especificación debe incluir la identificación exacta de la herramienta, las definiciones de la inclinación radial y axial (si se han publicado), la hélice y la preparación del filo, el tipo de construcción (sólida o con plaquitas intercambiables), la combinación de plaquita y cuerpo, el estado del material, la desviación del portaherramientas, el alcance, las revoluciones por minuto (RPM), el avance por diente, el acoplamiento, el refrigerante y la trayectoria de la herramienta.
Comprueba la formación y la evacuación de virutas, la evolución de la carga del husillo, el ruido, la desviación dimensional, el acabado superficial, las rebabas, la acumulación de material, el desgaste de los filos y la repetibilidad. El resultado esperado debe coincidir con el motivo de la selección: una geometría de corte más libre debería reducir los síntomas relacionados con la fuerza sin provocar un daño inaceptable en el filo; un filo con mayor soporte debería mejorar la durabilidad sin generar una fuerza inestable ni un control deficiente de las virutas.
Utilice la fresa únicamente dentro de los límites de condiciones comprobadas. Si se producen cambios en la dureza del material, la interrupción, el alcance, la sujeción, el acoplamiento o la familia de herramientas, vuelva a comprobar la decisión sobre el ángulo de inclinación. Los ángulos de inclinación positivos y negativos describen las tendencias de corte útiles, pero la elección más acertada es siempre la geometría montada que se ajuste a los límites reales del sistema en cuanto a fuerza, viruta y soporte del filo.