Zum Inhalt wechseln
Fräser mit positivem bzw. negativem Spanwinkel: Zerspanungsverhalten und Auswahl
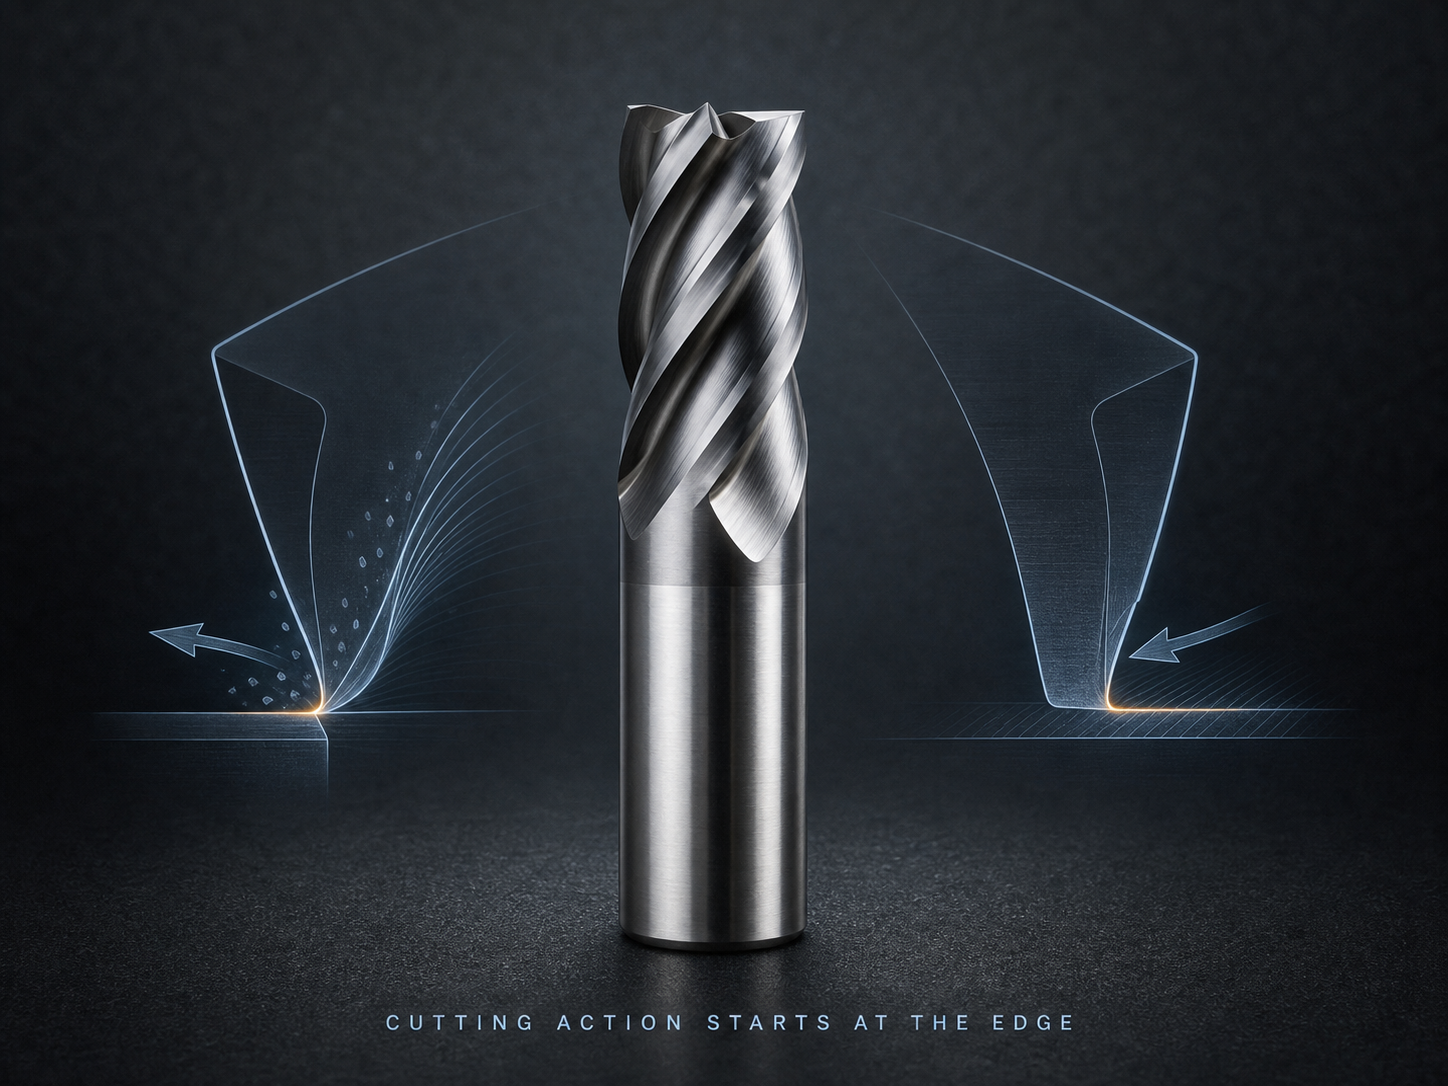
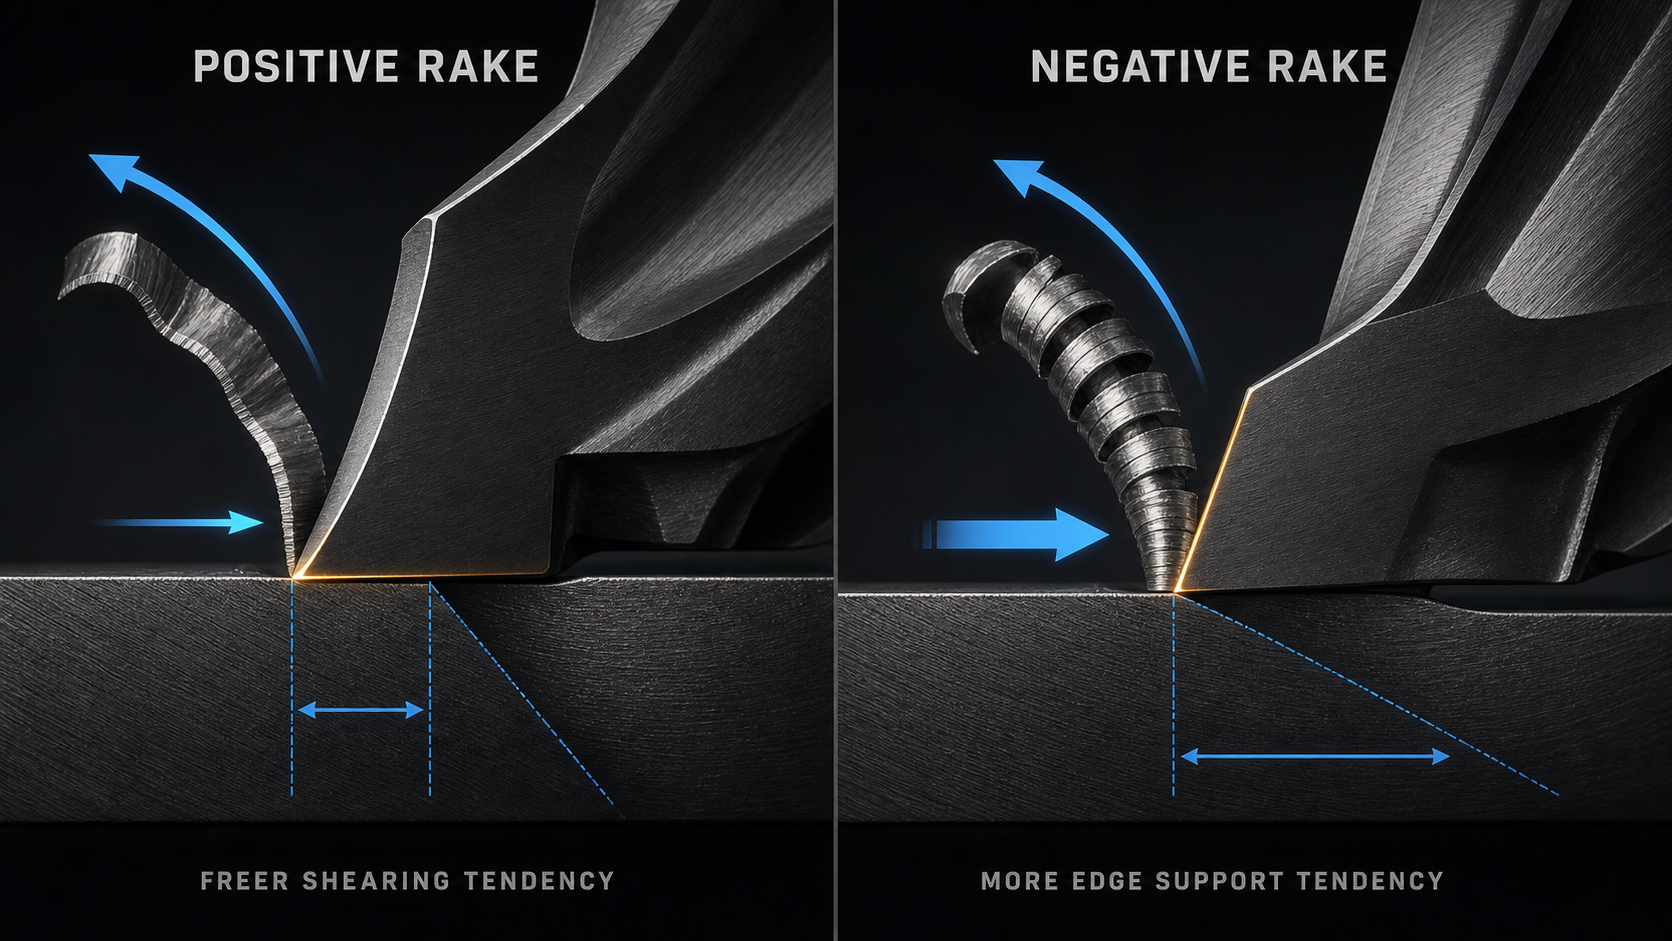
Ein Vergleich zwischen Fräsern mit positivem und negativem Spanwinkel ist im Grunde ein Vergleich der Zerspanungswirkung und der Kantenabstützung. Ein positiverer effektiver Spanwinkel führt tendenziell zu einer Scherwirkung mit geringerer Schnittkraft und einem leichteren Spanabfluss, hinterlässt jedoch einen dünneren Spankeil hinter der Schneide. Ein negativerer effektiver Spanwinkel sorgt tendenziell für einen stabileren Spankeil, erfordert jedoch in der Regel mehr Steifigkeit, Leistung und Werkstückabstützung.
Das ist eine Orientierungshilfe für Abwägungen, keine allgemeingültige Rangliste. Bevor Sie eine Entscheidung treffen, sollten Sie klären, um welchen Spanwinkel es sich handelt, wie dieser am montierten Fräser realisiert wird und ob die Angaben sich auf einen Vollhartmetall-Schaftfräser, einen Fräskörper mit Wendeplatten oder ein Drehwerkzeug beziehen. Hinter derselben Bezeichnung können sich unterschiedliche radiale und axiale Geometrien verbergen.
Als erste Entscheidung sollten Sie eine positivere Richtung wählen, wenn die Kraft oder der Spanfluss die begrenzende Größe ist und die nachgewiesene Kantenfestigkeit ausreichend bleibt; wählen Sie eine stärkere Kantenabstützung, wenn Unterbrechungen oder Kantenschäden die begrenzende Größe sind und das Maschinen-Aufspannsystem die zusätzliche Kraft aufnehmen kann. Bestätigen Sie anschließend die genaue Geometrie des Werkzeugbauers, anstatt sich allein auf diese Regel zu stützen.
Rake am eigentlichen Fräser ausrichten
Die Spanfläche ist die Oberfläche, über die der Span fließt, unmittelbar nachdem er von der Schneidkante vom Werkstück abgetrennt wurde. Der Spanwinkel beschreibt die Ausrichtung dieser Fläche relativ zu einer definierten Bezugsebene. Die Begriffe „positiv“, „neutral“ und „negativ“ sind daher nur dann aussagekräftig, wenn die Bezugsebene und die Schnittrichtung bekannt sind.
Bei einem Schaftfräser ist die Geometrie dreidimensional. Der radiale Spanwinkel beschreibt die Ausrichtung der Schneidfläche in einem Schnitt, der senkrecht zur Werkzeugachse verläuft, und steht in engem Zusammenhang mit der Schneidwirkung der Umfangskante. Der axiale Spanwinkel wird in einem axialen Referenzquerschnitt durch die Fräserachse und die lokale Schneidstelle ermittelt; er beschreibt die Neigung der Schneidfläche in axialer Richtung und beeinflusst die axiale Schneidwirkung sowie die Spanbewegung. Die Zeichnung des Herstellers legt die genaue Bezugsebene sowie die Konvention für positive und negative Vorzeichen fest. Eine spiralförmige Schneidnut bedeutet, dass sich diese Beziehungen entlang der Schneidkante entwickeln und nicht als eine flache, zweidimensionale Werkzeugskizze dargestellt werden.
Einige ähnliche Begriffe sind kein Ersatz für „Rake“:
- Steigungswinkel beschreibt die Spirale der Flöte relativ zur Werkzeugachse. Sie beeinflusst den Einschnittzeitpunkt, die Kraftrichtung und den Spanabtransport, doch der Spiralwinkel entspricht nicht automatisch dem radialen oder axialen Spanwinkel.
- Auslaufwinkel befindet sich hinter der Schneidkante und verhindert, dass die Flanke an der frisch bearbeiteten Oberfläche reibt. Es handelt sich nicht um die Spanabfuhrfläche.
- Keilwinkel beschreibt das Material, aus dem der Schneidkeil besteht. Wenn man den Spanwinkel ändert, während andere Geometrieparameter konstant bleiben, ändert sich die Keilauflage; bei echten Werkzeugen können sich jedoch mehrere Merkmale gleichzeitig ändern.
- Randpräparation—ob scharf, geschliffen, abgeschrägt oder anderweitig bearbeitet—beeinflusst die lokale Schneidwirkung. Eine bearbeitete Kante kann sich anders verhalten als der dahinterliegende breite Nennspanwinkel.
- Kernstärke und Rillentiefe Sie beeinflussen die Werkzeugsteifigkeit und den Spanraum. Sie können den vom Konstrukteur wählbaren Spanwinkel einschränken, sind jedoch eigenständige Maße.
Wenn in einem Katalog von “positiver Geometrie” die Rede ist, sollten Sie nachfragen, ob damit der nominale radiale Spanwinkel, der axiale Spanwinkel, die effektive Zerspanungswirkung, eine bestimmte Wendeschneidplattenausführung oder eine Beschreibung auf Familienebene gemeint ist. Um einen fundierten Vergleich anstellen zu können, sollten Sie sich die genaue Werkzeugzeichnung oder die Definition des Herstellers beschaffen.
Beurteilen Sie die Wirksamkeit eines Rechens nicht allein nach seinem Aussehen.
Ein Vollhartmetall-Schaftfräser wird als ein einziges Stück geschliffen. Die sichtbare Spiralfläche, die Kantenausformung, der Kern und die Spirale bestimmen gemeinsam seine lokale Geometrie. Die Betrachtung eines Fotos aus einem unbekannten Blickwinkel ist unzuverlässig: Durch die Perspektive kann der Freiraum wie ein Spanwinkel erscheinen, und eine spiralförmige Kante weist nicht überall denselben Querschnitt auf.
Ein Wendeplattenfräser sorgt für eine weitere Dimension. Die Wendeplatte kann eine flach wirkende Oberseite, einen geformten Spanbrecher oder eine nominell positive/negative Form aufweisen, während die Fräsertasche sie radial und axial neigt. Der effektive Spanwinkel an der Schneidkante ergibt sich aus der Geometrie des Schneideinsatzes in Verbindung mit der Ausrichtung der Aufnahme. Ein nominell negativer Schneideinsatz kann durch seine Oberflächenform dennoch eine lokal freier schneidende Geometrie erzeugen; ein positiver Schneideinsatz kann in einem Körper montiert werden, der eine Komponente des zusammengesetzten Spanwinkels verändert.
Diese Unterscheidung erklärt, warum Erfahrungen mit Drehhaltern oder Wendeschneidplatten-Planfräsern nicht direkt auf die Auswahl von Vollfräsern übertragen werden können. Diese Quellen können zwar die Funktionsweise – Kraft, Keilauflage, Anforderungen an die Steifigkeit – erläutern, aber nicht belegen, dass ein Vollfräser mit derselben Bezeichnung identische Geometrie oder Leistung aufweist.
Die einzige zuverlässige Identifizierung erfolgt auf der Grundlage der jeweiligen Werkzeugspezifikationen. Verwenden Sie die vom Hersteller angegebenen Definitionen für den radialen und axialen Spanwinkel, gegebenenfalls die Kombination aus Schneideinsatz und Werkzeugkörper, die Kantenvorbereitung sowie die Anwendungsdaten. Falls diese Angaben fehlen, beschreiben Sie den Fräser anhand der bestätigten Produktfamilie und des beobachteten Schneidverhaltens, anstatt einen Winkel allein aufgrund des Aussehens zu vermuten.
Eine sinnvolle Zeichnungsprüfung umfasst vier separate Fragen: Wo befindet sich die im Einsatz befindliche Schneidkante? Auf welcher Oberfläche wird der Span an dieser Stelle aufgenommen? In welcher Ebene ist der Winkel angegeben? Bezieht sich der angegebene Wert auf die Nennschliffgeometrie oder die effektive, montierte Schneidgeometrie? Bei Wendeschneidplattenwerkzeugen ist zudem zu überprüfen, ob die Bezeichnung der Wendeschneidplatte, der Sitz und der Werkzeugkörper mit der Zeichnung übereinstimmen. Bei Massivwerkzeugen ist zu klären, ob sich die angegebene Geometrie auf die Umfangskante, die Stirnschneide oder beides bezieht. Dadurch wird verhindert, dass bei einem Katalogvergleich unterschiedliche Größen miteinander verglichen werden.
Die Prüfung nach einem Nachschliff oder bei Beschädigungen erfordert die gleiche Sorgfalt. Eine veränderte Schneidkante, ein verringerter Durchmesser oder eine veränderte Kantenvorbereitung können das Schneidverhalten verändern, auch wenn das Werkzeug noch seiner ursprünglichen Form ähnelt. Leiten Sie den verbleibenden Spanwinkel nicht aus einem Foto ab; vergleichen Sie ihn mit der genehmigten Nachschliff-Spezifikation oder ersetzen Sie das Werkzeug für einen kontrollierten Test.
Eine stärkere Neigung begünstigt eine freiere Scherung
Wird die Schneidfläche in eine positivere Richtung verschoben, entsteht in der Regel ein schärferer Schneidkeil. Das Material kann sich mit geringerem Widerstand über die Spanfläche abscheren und bewegen, sodass die Schnittkraft und der Leistungsbedarf tendenziell sinken. Dies kann hilfreich sein, wenn die Maschine, der Halter, das Werkstück oder dünne Bauteile keine hohen Kräfte vertragen.
Ein leichterer Spanfluss kann auch bei Werkstoffen von Vorteil sein, die lange oder klebrige Späne bilden, vorausgesetzt, dass Spiralraum, Oberflächenbeschaffenheit, Beschichtung und Kühlmittelstrategie für die jeweilige Anwendung geeignet sind. Eine freier liegende Schneidkante kann die Neigung verringern, ein flexibles Werkstück wegzuschieben, und die Oberflächengüte verbessern, wenn kraftbedingte Durchbiegung das ausschlaggebende Problem darstellt.
Der Nachteil liegt in der Stabilität hinter der Schneide. Bei weniger Keilmaterial ist die Schneide anfälliger für Ausbrüche durch Unterbrechungen, Zunder, Stöße, übermäßige Spanbelastung, instabilen Eingriff oder abrasives Material. “Positiv” bedeutet nicht bei jedem Werkzeug „zerbrechlich“ – Hartmetallsorte, Schneidkantenvorbereitung, Kerngestaltung und Eingriff spielen eine Rolle –, doch der Kompromiss hinsichtlich der Stützkraft bleibt ein wichtiger Aspekt bei der Auswahl.
Eine stärkere positive Geometrie ist zudem nicht gleichbedeutend mit einer für jede Nichteisenanwendung ausreichend scharfen Schneide. Der Polierzustand der Spannut, die Kantenfeinheit, die Beschichtungsaffinität, der Spanraum und der effektive Durchmesser können ausschlaggebend sein. Umgekehrt kann eine gut abgestützte positive Geometrie bei Stahl funktionieren, wenn sie für diesen Einsatzzweck ausgelegt ist. Die Materialbezeichnungen allein entscheiden nicht über die Wahl.
Ein stärkerer negativer Neigungswinkel begünstigt die Kantenstabilität
Wird die Schneidfläche in eine negativere Richtung verschoben, verbleibt im Schneidkeil in der Regel mehr Material. Diese Neigung zur Kantenstützung kann nützlich sein, wenn beim Schnitt Stöße, Unterbrechungen, Druckbelastungen oder andere Bedingungen auftreten, die bei einer spitzeren Schneide zu Ausbrüchen führen würden.
Ein stärkerer Keil sorgt nicht automatisch für eine höhere Standzeit. Er erhöht in der Regel die Schnittkraft und den Leistungsbedarf und kann zu einer stärkeren Belastung des Werkzeugs, der Spindel, des Halters, des Werkstücks und der Spannvorrichtung führen. Ist das System zu leicht, weist es eine große Werkzeugreichweite, eine schwache Abstützung oder übermäßigen Rundlauf auf, kann selbst eine nominell starke Schneide versagen, da sich die Baugruppe durchbiegt oder ins Rattern gerät. Berichte von Anwendern über Wendeplatten mit negativem Spanwinkel, die sich auf leichteren Maschinen schlecht verhalten, veranschaulichen diese Abhängigkeit von den Betriebsbedingungen; sie legen keinen universellen Schwellenwert für die Maschinengröße fest.
Auch die Spanbildung und die Wärmeverteilung ändern sich je nach Geometrie. Eine stärkere Negativschneidwirkung kann das Material stärker komprimieren und erfordert Bedingungen, die eine stabile Spanbildung und -abfuhr gewährleisten. Werkzeugsorte, Schneidkantenvorbereitung sowie Kühlmittel- oder Luftzufuhr sind weiterhin miteinander verknüpfte Variablen. Ein negativer Spanwinkel ist kein Freibrief für eine Erhöhung der Belastung, ohne die ausgewählten Herstellerangaben zu überprüfen.
Bei einem massiven Schaftfräser ist die Bezeichnung “Schaftfräser mit negativem Spanwinkel” möglicherweise weniger aussagekräftig als die genauen Angaben zu radialem Spanwinkel, axialem Spanwinkel und Schneidkantenausführung. Bei einigen Fräsern werden unterschiedliche Richtungen in verschiedenen Ebenen kombiniert, um Kraftrichtung, Schneidkantenabstützung und Spanabfuhr auszugleichen. Die Auswahl sollte sich eher an der definierten Geometrie orientieren als an einer binären Marketingbezeichnung.
Vergleichen Sie die Vor- und Nachteile anhand derselben Kriterien
| Entscheidungsdimension | Stärkere Tendenz zum Rake | Stärkere Tendenz zum Rake |
|---|---|---|
| Schneidwirkung | Leichteres Scheren mit einem spitzeren Keil | Stärkere Kompressionswirkung durch einen Keil mit besserem Halt |
| Schnittkraft und Leistung | Tendenz zu geringerer Kraft unter vergleichbaren Bedingungen | Höherer Kraft- und Leistungsbedarf unter gleichen Bedingungen |
| Kantenstütze | Weniger Material hinter der Kante; empfindlicher gegenüber Stößen, wenn andere Merkmale dies nicht ausgleichen | Mehr Material hinter der Kante; hält unterbrochenen oder starken Belastungen besser stand |
| Chip-Fluss | Häufig leichterer Durchfluss über die Rechenfläche | Erfordert möglicherweise sorgfältigere Bedingungen für die Spanbildung und den Abtransport |
| Systemsteifigkeit | Größere Toleranz bei begrenzter Kraftkapazität oder Werkstückauflage | Hängt stärker von der Steifigkeit der Spindel, des Halters, der Spannvorrichtung und des Werkstücks ab |
| Häufiges Selektionsrisiko | Schärfe wählen, ohne dass die Kanten ausreichend gestützt werden | Die Wahl einer Kantenstütze, die die Maschine oder die Anlage nicht stabil antreiben kann |
Hierbei handelt es sich um vergleichbare Tendenzen, nicht um Garantien. Sie setzen dasselbe Material, denselben Durchmesser, dieselbe Kantenvorbereitung, dieselbe Beschichtung, denselben Eingriff, denselben Reichweitenbereich und dieselbe Maschine voraus. Bei einem echten Produktvergleich werden selten alle Variablen konstant gehalten; daher dient die Tabelle eher als Entscheidungshilfe als als Produktranking.
Der schwächste Teil des Systems soll entscheiden
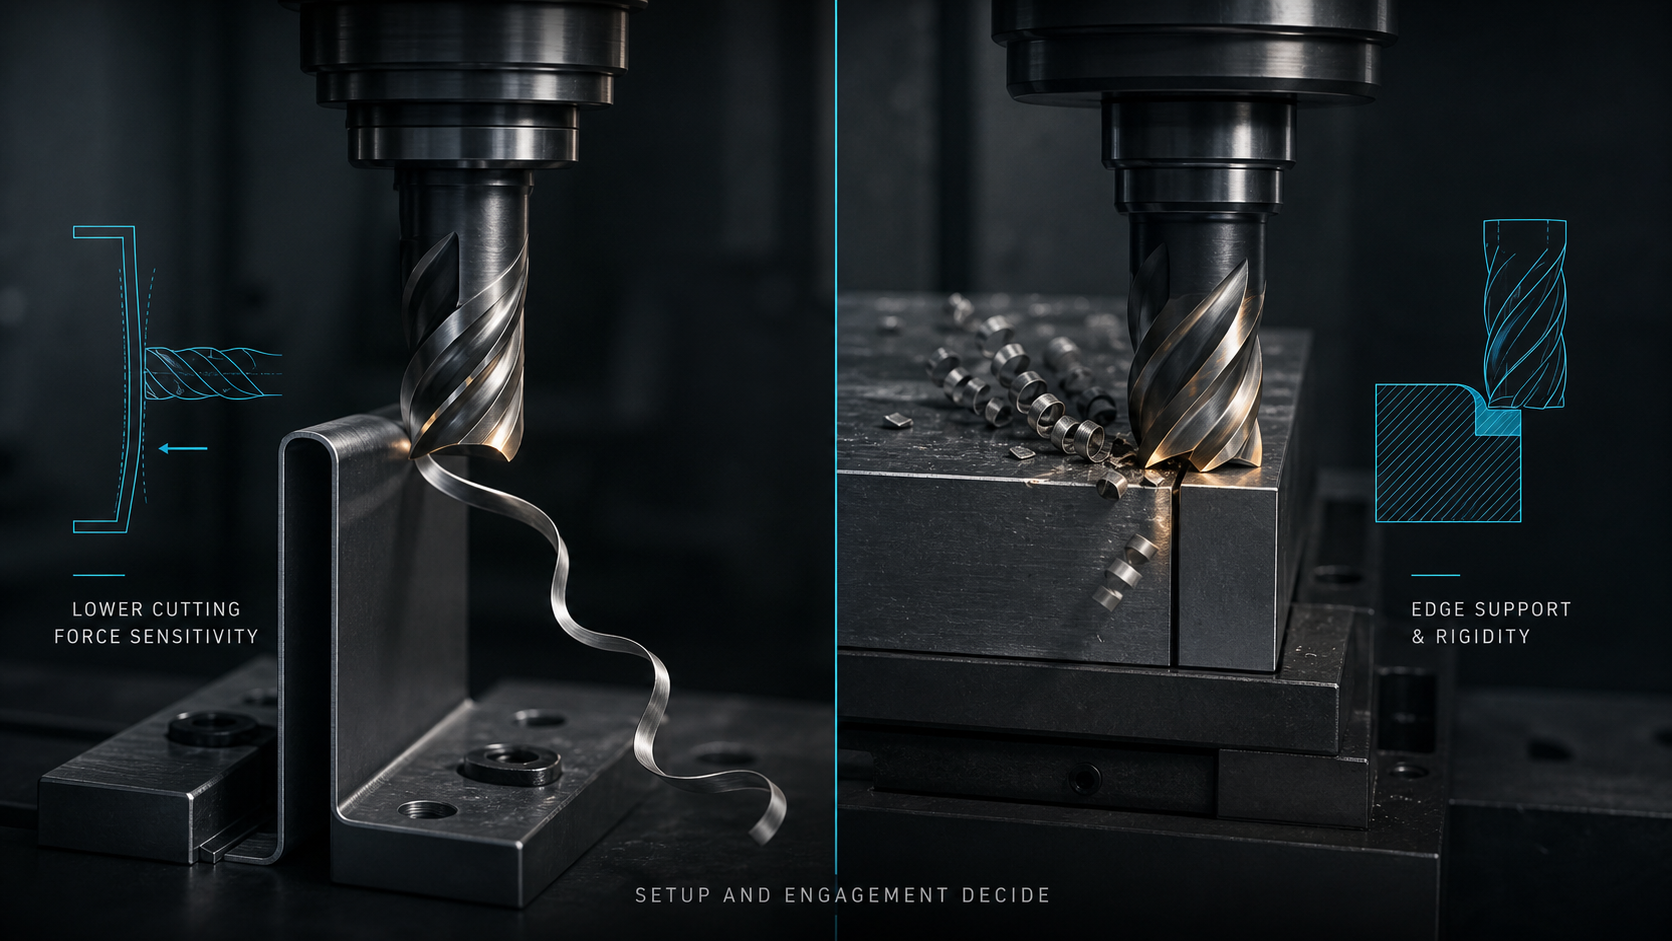
Die Wahl der Spanabfuhr kann nicht losgelöst vom Kraftfluss betrachtet werden. Ein langer Schaftfräser mit kleinem Durchmesser an einer flexiblen Wand benötigt möglicherweise eine geringere Schnittkraft, selbst wenn das Material einen stärkeren Keileffekt vertragen würde. Bei einem unterbrochenen Schnitt auf einer starren Maschine kann die Kantenabstützung Vorrang haben. Ein Wendeplattenfräser mit robusten Wendeplatten kann dennoch schlechte Leistungen erbringen, wenn die Spindel, der Halter oder die Werkstückspannung Bewegungen zulassen.
Bewerten Sie die Maschinenleistung und das Drehmoment im tatsächlichen Drehzahlbereich, den Zustand von Spindel und Halter, den Werkzeugdurchmesser und die Reichweite, den Rundlauf, den radialen und axialen Eingriff, die Steifigkeit der Aufspannung, die freitragende Länge des Werkstücks sowie die Richtung der Schnittkräfte. Das schwächste Element bestimmt, wie viel Kraft und Belastung der Prozess aushalten kann.
Besondere Aufmerksamkeit verdient der Rundlauf. Wenn eine Schneidkante den Großteil des Spans abträgt, geben die vorgesehene durchschnittliche Spanbelastung und die Berechnung der Kantenabstützung nicht mehr den tatsächlichen Schnitt wieder. Beheben Sie Probleme mit dem Sitz und dem Halter, bevor Sie die Spanwinkelgeometrie beurteilen. Auch Vibrationen verfälschen den Vergleich: Eine Schneidkante kann ausbrechen, weil Instabilität zu Stößen führt, und nicht, weil ihr Nennspanwinkel an sich falsch ist.
Wenn eine Geometrieänderung die Kraft verringert, die Abmessungen jedoch instabil bleiben, kann es sein, dass sich das Werkstück oder das Werkzeug weiterhin verbiegt. Wenn eine stärkere Schneide erhalten bleibt, die Belastung und das Rattern jedoch zunehmen, ist das System möglicherweise nicht steif genug für diesen Zerspanungsvorgang. Lesen Sie die gesamte Antwort, anstatt eine bestimmte Spanwinkelausrichtung als “besser” zu bezeichnen.”
Wählen Sie aus dem vollständigen Anwendungstupel aus
Beginnen Sie mit den Bearbeitungs- und Materialbedingungen: Werkstofflegierung, Härte, Wärmebehandlung, Zunder, Unterbrechungen, abrasive Einschlüsse, radialer und axialer Eingriff, Ein- und Austritt, Längs- gegenüber Querschneiden, Schruppen gegenüber Schlichten, Reichweite, Kühlmittel oder Luft, Spanraum, Maßvorgabe und Oberflächenanforderung.
Vergleichen Sie anschließend die einzelnen Fräserfamilien. Die Hartmetall-Schaftfräser Dies dient lediglich als Anhaltspunkt für mögliche Abmessungen und Produktfamilien und stellt keinen Nachweis für den Spanwinkel oder die Eignung für eine bestimmte Anwendung dar. Überprüfen Sie vor der Programmierung die genaue Zeichnung des Werkstücks, die Geometriebeschreibung und die Schnittdatenbedingungen.
Verwenden Sie den Spanwinkel als eine von mehreren Auswahlkriterien neben Kantenvorbereitung, Rillenanzahl, Helix, Kern, Beschichtung oder Oberflächenbehandlung, Hartmetallsorte und Spanraum. Bei einem Wendeplattenfräser sollten Sie sowohl die Wendeplatte als auch den Fräserkörper überprüfen; der Austausch nur der Wendeplatte kann den effektiven Spanwinkel, die Schneidkantenhöhe, den Freiraum oder den Schnittdurchmesser verändern.
Eine praktische Entscheidungsgrenze lautet:
- bevorzugen Sie eine freiere Schnittführung, wenn Kraft, Leistung, Durchbiegung dünner Wände oder Spanfluss den begrenzenden Faktor darstellen, vorausgesetzt, die Schneide bleibt ausreichend abgestützt;
- eine stärkere Kantenunterstützung bevorzugen, wenn Unterbrechungen oder Kantenschäden den begrenzenden Faktor darstellen, vorausgesetzt, die Maschine und die Einrichtung können die daraus resultierende Kraft aufnehmen;
- Lehnen Sie die binäre Wahl ab, wenn der Hersteller die Geometrie nicht angibt oder wenn ein Konstruktionsfehler einen fairen Vergleich verhindert.
Die Ursachen für das Scheitern analysieren, ohne allein dem Rake die Schuld zu geben
Eine hohe Belastung kann die Hypothese stützen, dass die Zerspanungswirkung zu anspruchsvoll ist, doch sollten zunächst die Spanbelastung, der Spanwinkel, stumpfe Schneidkanten, Ablagerungen, Rundlaufabweichungen und die Spanabfuhr überprüft werden. Vibrationen können bei einer Geometrie mit höherer Kraft zunehmen, doch können auch die Werkzeugreichweite, der Zustand des Werkzeughalters, die Spindeldrehzahl und die Werkstückspannung die eigentliche Ursache sein.
Abgebrochene Schneidkanten können auf eine unzureichende Abstützung hindeuten, können aber auch durch das Nachschneiden von Spänen, Stöße beim Einstechen, übermäßigen Rundlauf, Temperaturwechsel oder instabile Bewegungen verursacht werden. Reibung und eine schlechte Oberflächenqualität können darauf hindeuten, dass die Schneidkante nicht frei schneidet, doch auch der Vorschub pro Zahn, die Schärfe der Schneidkante, die Beschichtungsaffinität und der effektive Schnittdurchmesser spielen eine Rolle.
Führen Sie einen kontrollierten Vergleich durch. Halten Sie Werkzeugdurchmesser, Reichweite, Halter, Material, Eingriff und Schnittdaten innerhalb der jeweiligen Herstellerempfehlungen ein. Ändern Sie die gewünschte Geometrievariable mit einem bekannten Werkzeug, sagen Sie das Ergebnis voraus und überprüfen Sie Belastung, Späne, Geräusch, Oberfläche, Größe und jede Kante. Wenn sich mehrere Variablen ändern, betrachten Sie das Ergebnis als neuen Prozess und nicht als Beweis allein für die Spanwinkelgeometrie.
Überprüfen Sie die ausgewählte Geometrie beim tatsächlichen Schnitt
In der Qualifizierung sollten die genaue Werkzeugidentifikation, die Definitionen des radialen und axialen Spanwinkels (sofern veröffentlicht), die Gewindesteigung und die Kantenvorbereitung, die Ausführung als Vollkörper oder mit Wendeschneidplatten, die Kombination aus Wendeschneidplatte und Werkzeugkörper, der Materialzustand, der Halter und der Rundlauf, die Reichweite, die Drehzahl, der Vorschub pro Zahn, der Eingriff, das Kühlmittel und der Werkzeugweg erfasst werden.
Überprüfen Sie die Spanbildung und -abfuhr, den Spindelbelastungsverlauf, die Geräuschentwicklung, die Maßabweichung, die Oberflächengüte, Grate, Materialablagerungen, den Kantenverschleiß und die Wiederholgenauigkeit. Das erwartete Ergebnis sollte mit dem Auswahlgrund übereinstimmen: Eine freier schneidende Geometrie sollte die kraftbedingten Symptome reduzieren, ohne dass es zu inakzeptablen Kantenbeschädigungen kommt; eine stärker abgestützte Kante sollte die Standzeit verbessern, ohne instabile Kräfte oder eine schlechte Spankontrolle zu verursachen.
Setzen Sie den Schneidwerkzeug nur innerhalb des nachgewiesenen Betriebsbereichs ein. Bei Änderungen hinsichtlich Materialhärte, Unterbrechungen, Reichweite, Aufspannung, Eingriff oder Werkzeugfamilie sollten Sie die Entscheidung bezüglich des Spanwinkels erneut überprüfen. Positiver und negativer Spanwinkel beschreiben zwar nützliche Schneidtendenzen, doch die vertretbare Wahl ist stets die montierte Geometrie, die die tatsächlichen Grenzen des Systems hinsichtlich Kraft, Span und Kantenstützung erfüllt.