Перейти к содержимому
Фрезы с положительным и отрицательным углом наклона: процесс резания и выбор
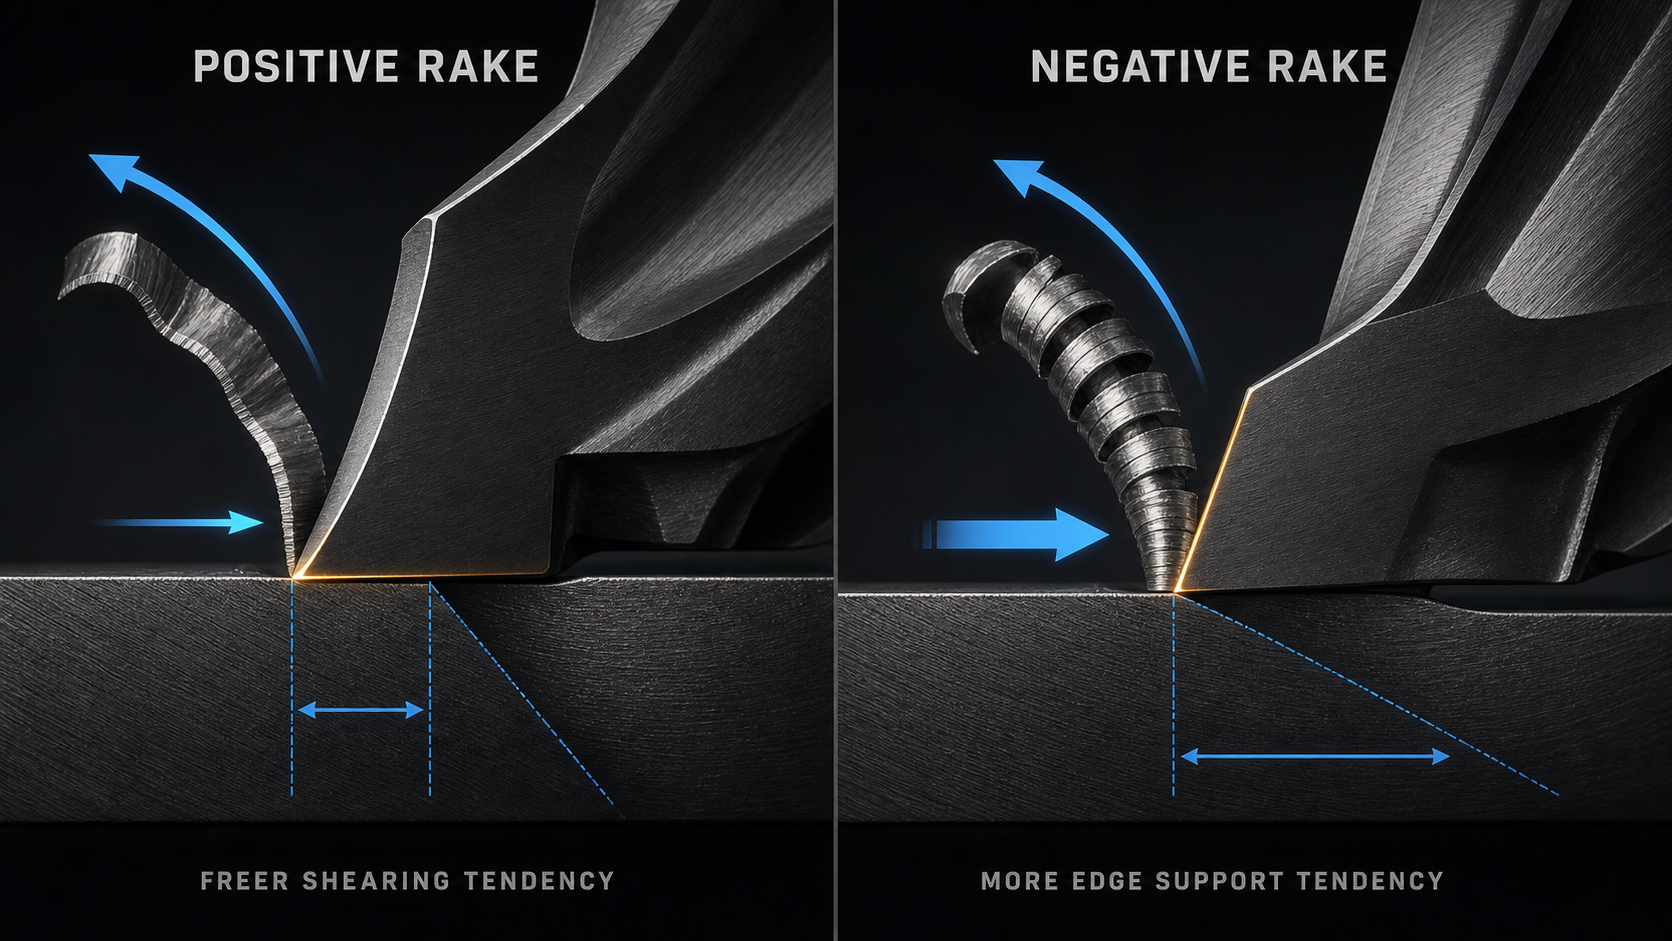
Сравнение фрез с положительным и отрицательным углом наклона режущей кромки — это, по сути, сравнение характера резания и опоры режущей кромки. Более положительный эффективный угол наклона режущей кромки способствует сдвигу материала с меньшим усилием резания и более плавным отводом стружки, но оставляет более тонкий клин за режущей кромкой. Более отрицательный эффективный угол наклона режущей кромки способствует формированию более прочного клина, но, как правило, требует большей жесткости, мощности и опоры заготовки.
Это направление компромисса, а не универсальный рейтинг. Перед выбором необходимо уточнить, о каком угле наклона режущей кромки идет речь, как он формируется на собранном режущем инструменте и откуда взяты данные: из цельного концевого фрезера, фрезерного корпуса со сменными пластинами или токарного инструмента. Одно и то же обозначение может скрывать разную радиальную и осевую геометрию.
В качестве первоначального решения выбирайте более благоприятное направление, если ограничивающим фактором является усилие или поток стружки, а проверенная прочность кромки остается достаточной; выбирайте усиление кромки, если ограничивающим фактором является прерывание резания или повреждение кромки, а система «станок-приспособление» способна выдержать дополнительное усилие. Затем уточняйте точную геометрию режущего инструмента, а не ограничивайтесь выбором, основанным исключительно на этом правиле.
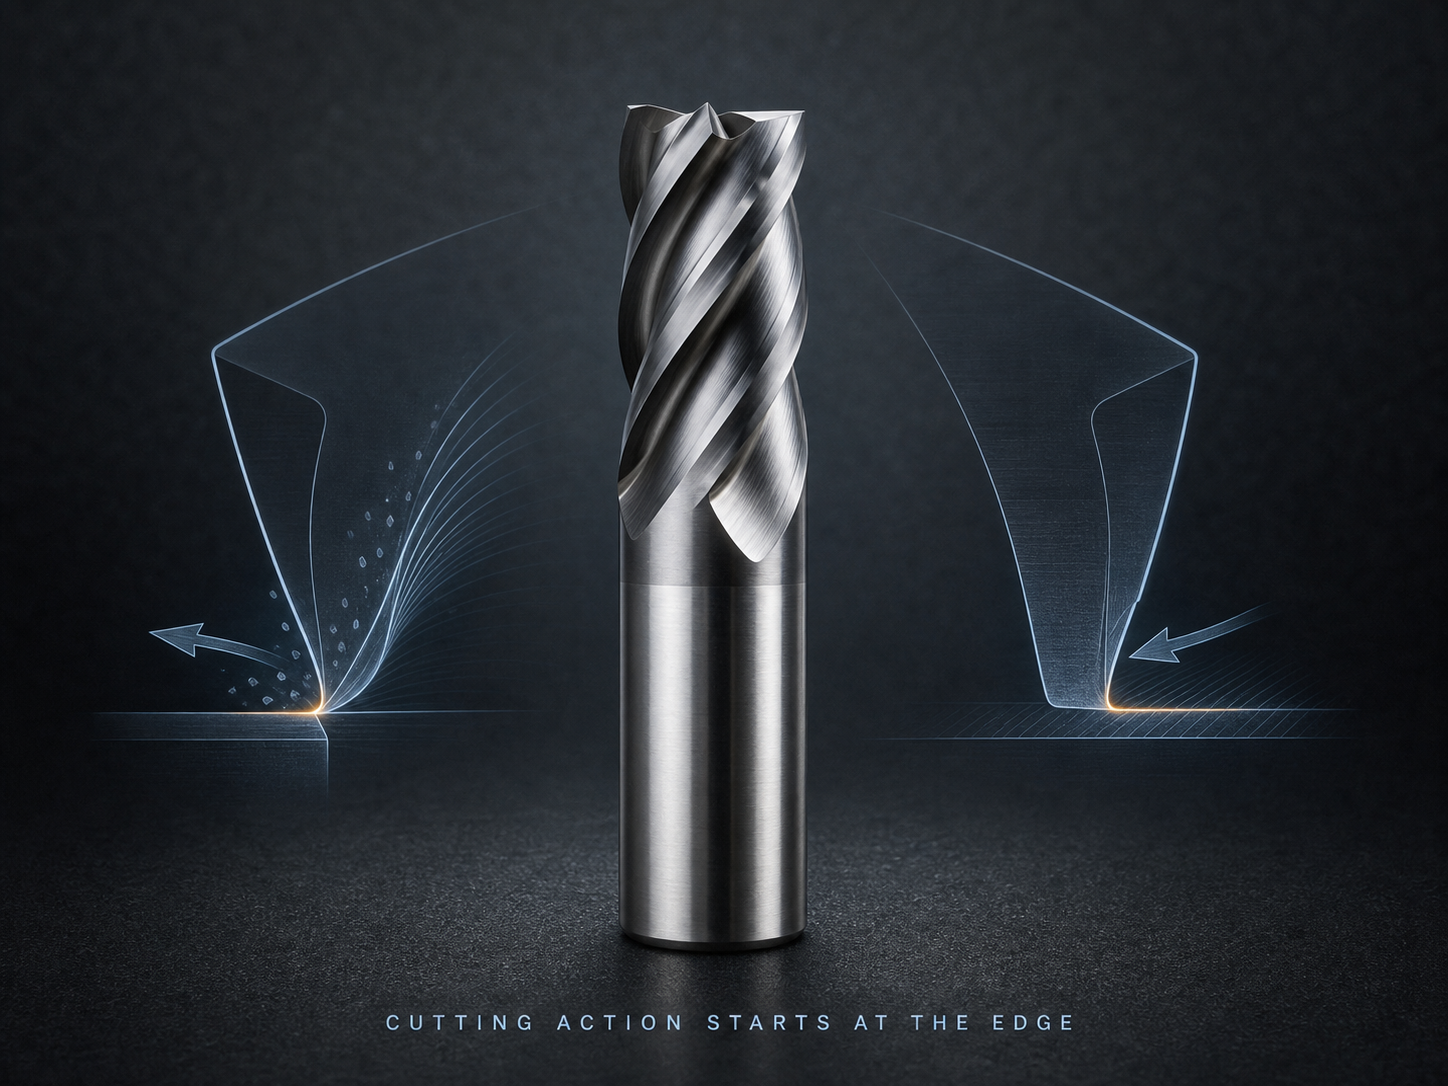
Установите грабли на самом режущем элементе
Пологая поверхность — это поверхность, по которой движется стружка сразу после того, как режущая кромка отделяет её от заготовки. Угол наклона описывает ориентацию этой поверхности относительно заданной системы отсчёта. Поэтому понятия «положительный», «нулевой» и «отрицательный» имеют смысл только при известных плоскости отсчёта и направлении резания.
У концевой фрезы геометрия является трехмерной. Радиальный наклон описывает ориентацию режущей поверхности в сечении, перпендикулярном оси инструмента, и тесно связан с режущим действием периферийной кромки. Осевой наклон оценивается в осевом опорном сечении, проходящем через ось фрезы и точку резания; он описывает наклон поверхности в осевом направлении и влияет на осевое режущее действие и движение стружки. Чертеж производителя определяет точную опорную плоскость и соглашение о знаках «положительный»/«отрицательный». Наличие спиральной канавки означает, что эти соотношения изменяются вдоль кромки, а не представляют собой один плоский двумерный эскиз инструмента.
Некоторые близкие по значению термины не являются синонимами слова «rake»:
- Угол спирали описывает спиральную форму фрезы относительно оси инструмента. Он влияет на момент входа, направление силы и отвод стружки, однако угол наклона спирали не всегда совпадает с радиальным или осевым углом резания.
- Угол выхода находится позади режущей кромки и предотвращает трение боковой поверхности о только что обработанную поверхность. Это не поверхность, по которой удаляется стружка.
- Угол клина описывает материал, содержащийся в режущем клине. Изменение угла наклона при фиксированных остальных параметрах геометрии изменяет опору клина, однако в реальных инструментах могут изменяться сразу несколько параметров одновременно.
- Подготовка краев—заточенная, отшлифованная, скошенная или обработанная иным образом—изменяет характер резания в данной точке. Обработанная кромка может вести себя иначе, чем широкая номинальная передняя кромка, расположенная позади нее.
- Толщина сердечника и глубина канавки влияют на жесткость инструмента и пространство для стружки. Они могут ограничивать угол наклона, который может использовать конструктор, но представляют собой отдельные размеры.
Если в каталоге указано “положительная геометрия”, уточните, имеется ли в виду номинальный радиальный угол наклона, осевой угол наклона, эффективное режущее действие, тип пластины или описание на уровне семейства. Для обоснованного сравнения необходимо получить точный чертеж инструмента или определение производителя.
Не стоит судить об эффективности граблей только по внешнему виду
Твердосплавная концевая фреза шлифуется как единое целое. Видимая поверхность канавки, форма кромки, сердечник и спираль в совокупности определяют её локальную геометрию. Оценивать фрезу по фотографии, сделанной под неизвестным углом, недостоверно: из-за перспективы зазор может выглядеть как передний угол, а спиральная кромка не везде имеет одинаковый поперечный срез.
Фреза с сменными пластинами добавляет ещё один уровень сложности. Пластина может иметь плоскую верхнюю поверхность, формованный струголом или номинально положительную/отрицательную форму, в то время как гнездо фрезы наклоняет её в радиальном и осевом направлениях. Эффективный угол наклона режущей кромки обеспечивается за счёт геометрии пластины и ориентации паза. Пластина с номинально отрицательным углом наклона всё же может создавать локальную геометрию, обеспечивающую более свободное резание, благодаря форме своей верхней поверхности; пластина с положительным углом наклона может быть установлена в корпус, который изменяет одну из составляющих суммарного угла наклона режущей кромки.
Это различие объясняет, почему опыт, полученный при использовании токарных держателей или индексируемых торцевых фрез, нельзя напрямую применять при выборе цельных торцевых фрез. Эти источники могут дать представление о механизме работы — усилии, клиновой опоре, требованиях к жесткости — но не подтверждают, что цельная фреза с таким же словесным обозначением будет иметь идентичную геометрию или рабочие характеристики.
Единственный надежный способ идентификации — это ориентация на конкретный инструмент. Используйте определения радиального и осевого углов наклона, приведенные производителем, а также комбинацию пластины и корпуса (если применимо), данные о подготовке режущей кромки и условиях применения. Если эти сведения отсутствуют, опишите резец, указав проверенное семейство и наблюдаемое поведение при резке, а не выдумывая угол наклона на основании внешнего вида.
При анализе чертежа следует задать четыре отдельных вопроса. Где находится задействованная режущая кромка? На какую поверхность в этой точке ударяется стружка? В какой плоскости указан угол? Описывает ли указанное значение номинальную заточку или эффективную геометрию режущей кромки в сборе? Для инструментов со сменными пластинами также необходимо проверить, соответствуют ли обозначение пластины, гнездо и корпус резака данным чертежа. Для цельных инструментов следует уточнить, относится ли указанная геометрия к периферийной кромке, торцевой режущей кромке или к обеим. Это позволяет избежать несоответствия параметров при сравнении данных из каталога.
Проверка после перезаточки или повреждения требует такой же тщательности. Изменение поверхности канавки, уменьшение диаметра или изменение формы кромки могут повлиять на режущие характеристики, даже если инструмент внешне по-прежнему напоминает свою первоначальную форму. Не следует определять остаточный угол наклона по фотографии; необходимо сравнить инструмент с утвержденными техническими требованиями к перезаточке или заменить его для проведения контролируемого испытания.
Более положительный угол наклона способствует более свободному сдвигу
Сдвиг режущей поверхности в более положительном направлении, как правило, приводит к образованию более острого режущего клина. Материал может сдвигаться и перемещаться по передней поверхности с меньшим сопротивлением, в результате чего режущая сила и потребляемая мощность, как правило, снижаются. Это может оказаться полезным в тех случаях, когда станок, держатель, заготовка или тонкие элементы не выдерживают больших нагрузок.
Более плавное удаление стружки также может быть полезно при обработке материалов, образующих длинную или липкую стружку, при условии, что пространство в канавках, состояние поверхности, покрытие и схема подачи охлаждающей жидкости соответствуют конкретному применению. Более свободная режущая кромка может снизить склонность к отталкиванию гибкой заготовки и улучшить качество поверхности в тех случаях, когда прогиб, вызванный усилием, является ограничивающим фактором.
Проблема заключается в поддержке за режущей кромкой. При меньшем объёме клинового материала режущая кромка может быть более подвержена сколам при прерывистой резании, образовании окалины, ударах, чрезмерной нагрузке стружкой, нестабильном зацеплении или при работе с абразивными материалами. “Положительный” не означает «хрупкий» для каждого инструмента — важны марка твердого сплава, подготовка режущей кромки, конструкция сердечника и зацепление, — но компромисс в отношении опоры остаётся одним из факторов при выборе.
Кроме того, «более положительная» геометрия не всегда означает, что она достаточно острая для всех видов обработки цветных металлов. Решающую роль могут играть такие параметры, как состояние полированной канавки, заточка кромки, совместимость с покрытием, пространство для стружки и эффективный диаметр. И наоборот, положительная геометрия с надлежащей опорой может хорошо работать при обработке стали, если она предназначена именно для этих условий. Одно лишь название материала не определяет выбор.
Более отрицательный наклон способствует укреплению края
Сдвиг рабочей поверхности граблей в более отрицательном направлении, как правило, позволяет удерживать больше материала в режущем клине. Эта способность к укреплению кромки может оказаться полезной, когда при резке возникают удары, прерывания, сжимающие нагрузки или другие условия, которые привели бы к сколу более острой кромки.
Более прочный клин не обеспечивает автоматическую долговечность. Как правило, он увеличивает режущее усилие и потребность в мощности, а также может оказывать более сильное давление на инструмент, шпиндель, держатель, заготовку и приспособление. Если система имеет небольшую жесткость, большой вылет инструмента, слабую опору или чрезмерное биение, даже номинально прочная кромка может выйти из строя из-за прогиба или вибрации узла. Отчеты специалистов о плохом поведении сменных режущих пластин с отрицательным углом наклона на более легких станках иллюстрируют эту зависимость от условий эксплуатации; они не устанавливают универсального порога, определяемого размером станка.
Формирование стружки и распределение тепла также зависят от геометрии. Более отрицательное режущее действие может приводить к более сильному сжатию материала и требовать условий, обеспечивающих стабильное формирование и удаление стружки. Марка инструмента, подготовка режущей кромки и подача охлаждающей жидкости или воздуха остаются взаимосвязанными переменными. Отрицательный передний угол не дает права увеличивать нагрузку без проверки данных, предоставленных производителем.
В случае цельной концевой фрезы термин “фреза с отрицательным углом наклона режущей кромки” может быть менее информативным, чем точные данные о радиальном и осевом углах наклона режущей кромки, а также о конструкции режущей кромки. Некоторые режущие инструменты сочетают в себе различные направления в разных плоскостях для обеспечения баланса между направлением силы, опорой режущей кромки и движением стружки. При выборе следует ориентироваться на конкретную геометрию, а не на общие маркетинговые обозначения.
Сравните компромиссы по одним и тем же параметрам
| Измерение решения | Более выраженная тенденция к наклону | Более выраженная тенденция к отрицательному рейку |
|---|---|---|
| Режущее действие | Более свободное сдвигание благодаря клину с более острым углом | Более сильное сжимающее действие благодаря клину с улучшенной опорой |
| Сила резания и мощность | Тенденция к снижению силы в сопоставимых условиях | Более высокие требования к усилию и мощности в условиях, соответствующих заданным параметрам |
| Опора по краю | Меньше материала за кромкой; более чувствительна к ударам, если другие конструктивные особенности не компенсируют это | Больше материала за кромкой; лучше противостоит прерывистым или интенсивным нагрузкам |
| Поток микросхем | Часто поток проходит легче по поверхности граблей | Может потребовать более тщательно продуманных условий формирования стружки и выноса отходов |
| Жесткость системы | Более устойчива при ограниченной грузоподъемности или ограниченной опоре заготовки | В большей степени зависит от жесткости шпинделя, держателя, приспособления и заготовки |
| Общий риск отбора | Выбор резкости без достаточной поддержки краёв | Выбор опоры края, которую станок или установка не могут стабильно приводить в движение |
Речь идет о сопоставимых тенденциях, а не о гарантиях. Они основаны на предположении, что материал, диаметр, подготовка кромки, покрытие, глубина реза, рабочий вылет и станок одинаковы. При реальном сравнении продуктов редко удается удерживать все переменные на одном уровне, поэтому таблица служит скорее подспорьем для анализа, чем рейтингом продуктов.
Пусть решает самая слабая часть системы
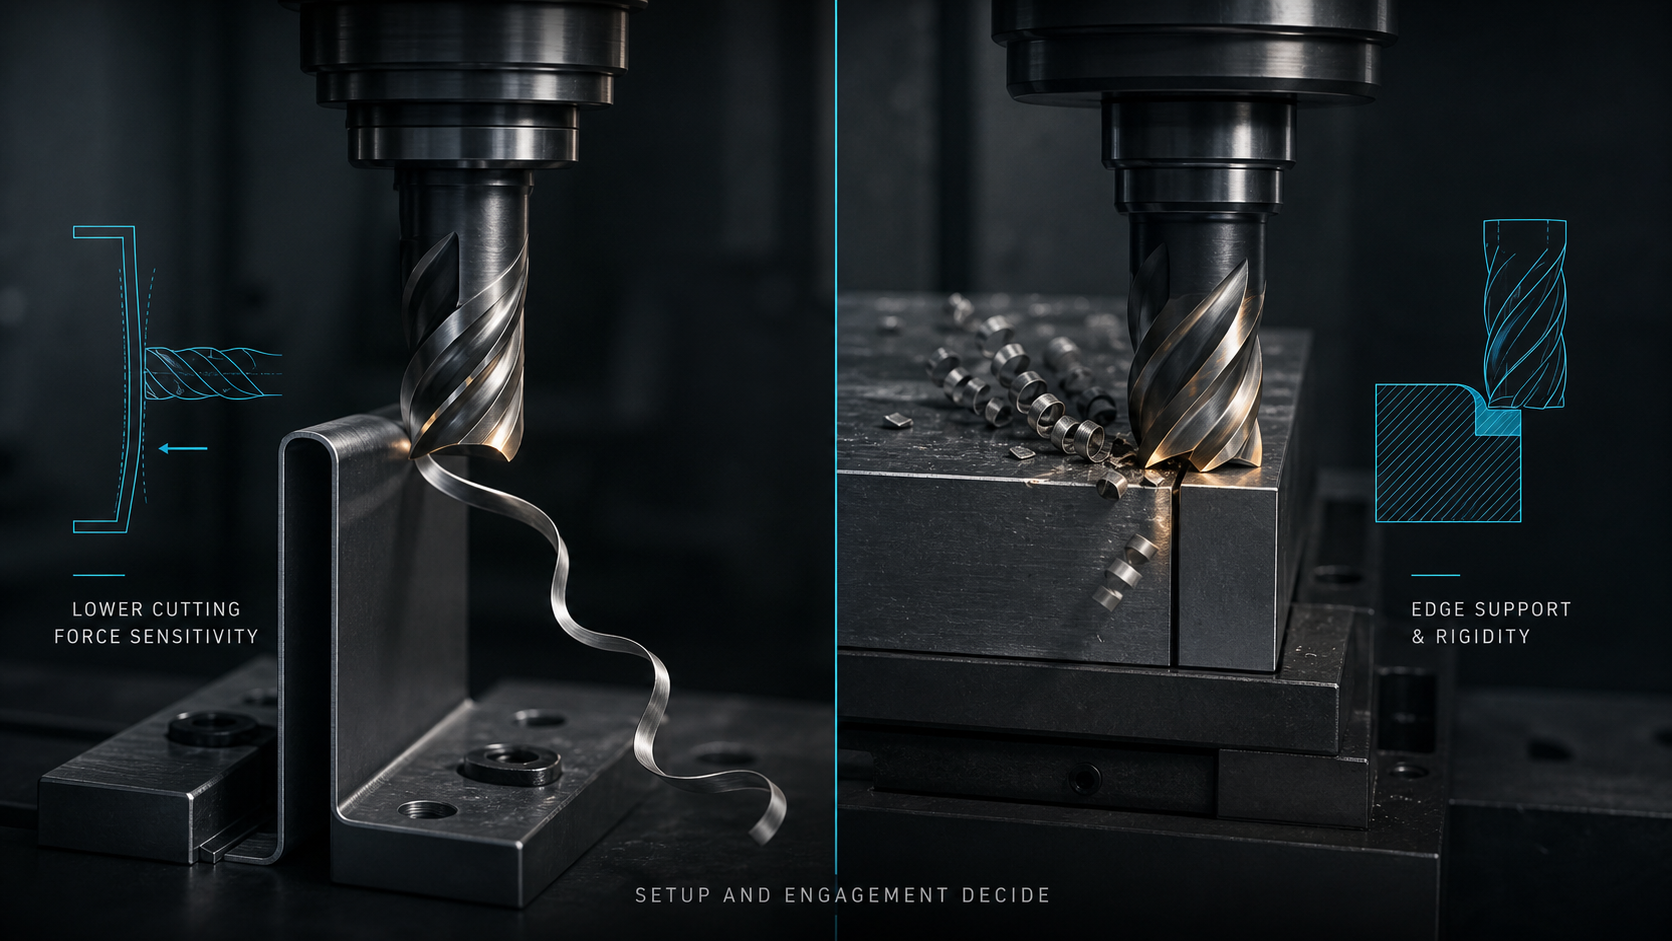
Выбор угла наклона не может рассматриваться в отрыве от траектории действия силы. Длинная концевая фреза малого диаметра, установленная на гибкой опоре, может потребовать меньшего режущего усилия, даже если материал способен выдержать более сильное заклинивание. При прерывистом резании на жестком станке приоритетом может стать опора на кромку. Фреза со сменными пластинками и прочными вставками может все равно работать неэффективно, если шпиндель, держатель или зажимное устройство допускают смещение.
Оцените мощность и крутящий момент станка в фактическом диапазоне частот вращения, состояние шпинделя и держателя, диаметр и вылет инструмента, биение, радиальное и осевое зацепление, жесткость зажимного устройства, длину опоры заготовки и направление режущей силы. Самый слабый элемент определяет, какую силу и нагрузку может выдержать технологический процесс.
Особое внимание следует уделить биению. Если основная часть стружки удаляется одной канавкой, то расчеты, основанные на предполагаемой средней нагрузке на стружку и опоре режущей кромки, больше не отражают реальную картину резания. Прежде чем оценивать геометрию передней кромки, необходимо устранить проблемы с посадкой и держателем. Вибрация также затрудняет сравнение: кромка может отскакивать не из-за того, что ее номинальный угол наклона изначально неправильный, а из-за ударов, возникающих в результате нестабильности.
Когда изменение геометрии приводит к снижению усилия, но размеры остаются нестабильными, деталь или инструмент могут по-прежнему подвергаться прогибу. Когда более прочная кромка сохраняется, но нагрузка и вибрация усиливаются, система может оказаться недостаточно жесткой для данной операции резания. Рекомендуется ознакомиться со всем ответом, а не сразу заявлять, что одна из углов наклона “лучше”.”
Выберите из полного набора параметров приложения
Начните с учета условий обработки и состояния материала: сплав заготовки, твердость, термообработка, окалина, прерывания обработки, абразивные включения, радиальное и осевое зацепление, начало и конец резания, продольное резание по сравнению с боковым, черновая обработка по сравнению с чистовой, глубина резания, охлаждающая жидкость или воздух, пространство для стружки, заданные размеры и требования к поверхности.
Затем сравните конкретные семейства режущих инструментов. твердосплавная концевая фреза является ориентиром для выбора возможных размеров и семейств, но не является подтверждением угла наклона режущей кромки или соответствия применению. Перед программированием необходимо уточнить чертеж конкретного изделия, описание его геометрии и условия резания.
Используйте угол наклона режущей кромки в качестве одного из параметров выбора наряду с подготовкой кромки, количеством канавок, спиралью, сердечником, покрытием или обработкой поверхности, маркой твердого сплава и пространством для стружки. В случае сменно-пластинчатой фрезы необходимо проверить как пластину, так и корпус; замена только типа пластины может привести к изменению эффективного угла наклона режущей кромки, высоты кромки, зазора или диаметра резания.
Практическая граница принятия решения выглядит следующим образом:
- предпочитать направление резания, обеспечивающее большую свободу, когда ограничивающим фактором являются усилие, мощность, прогиб тонких стенок или направление движения стружки, при условии, что кромка остается надлежащим образом закрепленной;
- предпочитать усиленную опору по краям, когда ограничивающим фактором является разрыв или повреждение края, при условии, что станок и настройка способны выдержать возникающее усилие;
- отказаться от дилеммы, когда производитель не указывает геометрические параметры или когда дефект в настройке не позволяет провести объективное сравнение.
Анализируйте факты неудачи, не возлагая вину исключительно на грабли
Высокая нагрузка может подтверждать гипотезу о том, что режущее действие является слишком интенсивным, но сначала следует проверить нагрузку на режущую кромку, глубину резания, затупление кромок, наслоения материала, биение и отвод стружки. Вибрация может усиливаться при использовании геометрии, предполагающей более высокие усилия, однако основной причиной могут быть радиус действия инструмента, состояние держателя, скорость вращения шпинделя и закрепление заготовки.
Сколы на кромках могут свидетельствовать о недостаточной опоре, но также могут быть вызваны повторной обработкой стружки, ударом при входе в зазор, чрезмерным биением, термоциклированием или нестабильным движением. Тертье и низкое качество обработки могут указывать на то, что кромка не срезает материал свободно, однако здесь также играют роль подача на зуб, хонингование кромки, сцепление покрытия и эффективный диаметр резания.
Проведите контролируемое сравнение. Удерживайте диаметр инструмента, вылет, держатель, материал, условия зацепления и параметры резания в пределах, указанных в соответствующих рекомендациях производителя. Изменяйте заданную геометрическую переменную с использованием инструмента с известными характеристиками, прогнозируйте реакцию и проверяйте нагрузку, стружку, звук, поверхность, размер и каждую кромку. Если изменяются несколько переменных, рассматривайте полученный результат как новый технологический процесс, а не как доказательство влияния исключительно передней кромки.
Проверьте выбранную геометрию при фактической резке
В техническом описании должны быть указаны точные идентификационные данные инструмента, значения радиального и осевого углов наклона (если они опубликованы), форма спирали и подготовка режущей кромки, цельная или сменная конструкция, сочетание пластины и корпуса, состояние материала, держатель и биение, рабочий вылет, частота вращения, подача на зуб, глубина резания, охлаждающая жидкость и траектория движения инструмента.
Проверьте образование и удаление стружки, динамику нагрузки на шпиндель, звук, прогиб по размерам, качество поверхности, заусенцы, наслоения материала, износ режущей кромки и повторяемость. Ожидаемый результат должен соответствовать причине выбора: геометрия, обеспечивающая более свободное резание, должна уменьшать проявления, связанные с усилием, без недопустимого повреждения кромки; кромка с большей опорой должна повысить долговечность без создания нестабильного усилия или плохого контроля стружки.
Разрешайте использование резака только в пределах проверенного диапазона рабочих условий. При изменении твердости материала, режима резания, глубины резания, закрепления, зацепления или семейства инструментов необходимо повторно проверить выбор угла наклона. Положительный и отрицательный углы наклона описывают полезные тенденции резания, однако обоснованным выбором всегда является скомпонованная геометрия, которая соответствует реальным ограничениям системы по усилию, стружке и опоре кромки.