Saltar para o conteúdo
Fresas de ponta com ângulo de corte positivo vs. negativo: ação de corte e seleção
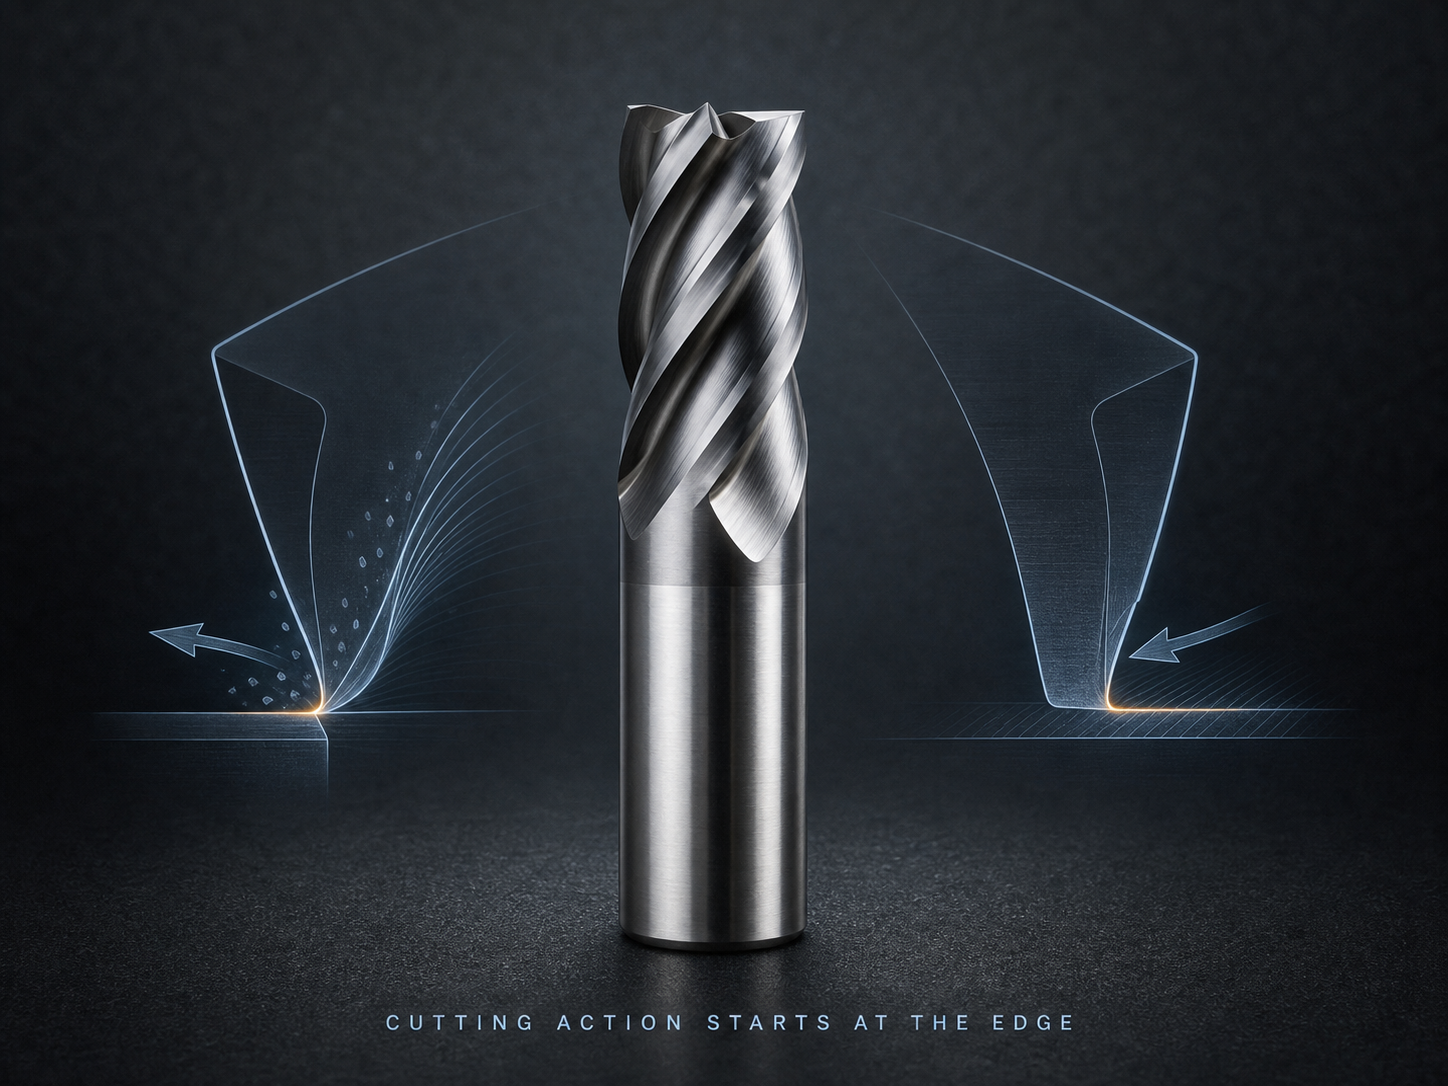
Uma comparação entre fresas de ponta com ângulo de inclinação positivo e negativo é, na verdade, uma comparação entre a ação de corte e o apoio da aresta. Um ângulo de inclinação efetivo mais positivo tende a cortar o material com menor força de corte e um fluxo de aparas mais fácil, mas deixa uma cunha mais fina atrás da aresta. Um ângulo de inclinação efetivo mais negativo tende a proporcionar uma cunha mais forte, mas normalmente exige mais rigidez, potência e apoio da peça de trabalho.
Trata-se de uma orientação sobre compromissos, não de uma classificação universal. Antes de escolher, identifique qual é o ângulo de inclinação em questão, como é produzido na fresa montada e se os dados provêm de uma fresa maciça, de um corpo de fresagem com plaquinhas ou de uma ferramenta de torneamento. A mesma designação pode esconder geometrias radiais e axiais diferentes.
Como decisão inicial, opte por uma orientação mais positiva quando a força ou o fluxo de limalhas constituírem o fator limitante e a resistência verificada da aresta se mantiver suficiente; opte por um maior apoio da aresta quando a interrupção ou os danos na aresta forem o fator limitante e o sistema máquina-sujeitor puder suportar a força adicional. Em seguida, confirme a geometria exata da ferramenta, em vez de se basear apenas nessa regra.
Localize o rake no próprio cortador
A face de inclinação é a superfície pela qual a limalha flui imediatamente após a aresta de corte a separar da peça de trabalho. O ângulo de inclinação descreve a orientação dessa face em relação a uma referência definida. Os termos «positivo», «neutro» e «negativo» só têm, portanto, significado quando o plano de referência e a direção de corte são conhecidos.
Numa fresa de ponta, a geometria é tridimensional. O ângulo de inclinação radial descreve a orientação da face de corte numa secção normal ao eixo da ferramenta e está intimamente ligado à ação de corte da aresta periférica. O ângulo de inclinação axial é avaliado numa secção de referência axial que passa pelo eixo da fresa e pelo ponto de corte local; descreve a inclinação da face na direção axial e influencia a ação de corte axial e o movimento da limalha. O desenho do fabricante define o plano de referência exato e a convenção de sinais positivos/negativos. Uma ranhura helicoidal significa que estas relações evoluem ao longo da aresta, em vez de se apresentarem como um esboço plano e bidimensional da ferramenta.
Vários termos semelhantes não são sinónimos de «rake»:
- Ângulo de hélice descreve a espiral da ranhura em relação ao eixo da ferramenta. Influencia o momento de entrada, a direção da força e o transporte de limalhas, mas o ângulo de hélice não corresponde automaticamente ao ângulo de inclinação radial ou ao ângulo de inclinação axial.
- Ângulo de saída fica atrás da aresta de corte e impede que o flanco roce a superfície recém-usinada. Não é a face de escoamento de limalhas.
- Ângulo da cunha descreve o material contido na cunha de corte. Alterar o ângulo de inclinação, mantendo a restante geometria fixa, altera o apoio da cunha, mas as ferramentas reais podem alterar várias características em simultâneo.
- Preparação das arestas—afiada, polida, chanfrada ou preparada de qualquer outra forma—altera a ação de corte local. Uma aresta preparada pode comportar-se de forma diferente do ângulo de inclinação nominal mais largo que se encontra atrás dela.
- Espessura do núcleo e profundidade da ranhura afetam a rigidez da ferramenta e o espaço para as limalhas. Podem limitar o ângulo de inclinação que um projetista pode utilizar, mas são dimensões distintas.
Quando um catálogo mencionar “geometria positiva”, pergunte se isso se refere ao ângulo de inclinação radial nominal, ao ângulo de inclinação axial, à ação de corte efetiva, a um tipo de pastilha ou a uma descrição ao nível da família. Para uma comparação fundamentada, obtenha o desenho exato da ferramenta ou a definição do fabricante.
Não se deve avaliar a eficácia do ancinho apenas pela aparência
Uma fresa de metal duro é retificada como uma peça única. A face visível da ranhura, o acabamento da aresta, o núcleo e a hélice combinam-se para definir a sua geometria local. Observar uma fotografia tirada de um ângulo desconhecido não é fiável: a perspetiva pode fazer com que a folga pareça inclinação, e uma aresta helicoidal não apresenta a mesma secção em todos os pontos.
Uma fresa com pastilhas intercambiáveis acrescenta outra dimensão. A pastilha pode apresentar uma parte superior de aspeto plano, um quebra-limalhas moldado ou um estilo nominal positivo/negativo, enquanto o encaixe da fresa a inclina radialmente e axialmente. O ângulo de inclinação efetivo na aresta de corte resulta da geometria da pastilha, juntamente com a orientação do encaixe. Uma pastilha nominalmente negativa pode ainda assim produzir uma geometria local de corte mais livre através da forma da sua parte superior; uma pastilha positiva pode ser montada num corpo que altere uma componente do ângulo de inclinação resultante da montagem.
Esta distinção explica por que razão a experiência adquirida com porta-fresas ou fresas de face indexáveis não pode ser aplicada diretamente à seleção de fresas maciças. Essas fontes podem servir de base para compreender o mecanismo — força, apoio em cunha, exigências de rigidez —, mas não comprovam que uma fresa maciça com a mesma designação tenha geometria ou desempenho idênticos.
A única forma fiável de identificação é específica para cada ferramenta. Utilize as definições de inclinação radial e axial fornecidas pelo fabricante, a combinação de pastilha/corpo, quando aplicável, a preparação do gume e os dados de aplicação. Se esses dados não estiverem disponíveis, descreva a fresa com base na família verificada e no comportamento de corte observado, em vez de inventar um ângulo com base na aparência.
Uma análise útil do desenho coloca quatro perguntas distintas. Onde se encontra a aresta de corte envolvida? Que superfície recebe a limalha nesse ponto? Em que plano é indicado o ângulo? O valor publicado descreve o afiamento nominal ou a geometria de corte efetiva após a montagem? No caso de ferramentas com pastilhas indexáveis, verifique também se a designação da pastilha, o assento e o corpo da ferramenta correspondem ao desenho. No caso de ferramentas maciças, confirme se a geometria publicada se aplica à aresta periférica, à aresta de corte frontal ou a ambas. Isto evita que uma comparação no catálogo emparelhe quantidades diferentes.
A inspeção após o reafiamento ou em caso de danos requer a mesma rigor. Uma face da ranhura alterada, um diâmetro reduzido ou uma preparação da aresta alterada podem alterar o comportamento de corte, mesmo que a ferramenta ainda se assemelhe à sua forma original. Não se deve inferir o ângulo de inclinação restante a partir de uma fotografia; compare com a especificação de reafiamento aprovada ou substitua a ferramenta para realizar um teste controlado.
Uma inclinação mais positiva favorece um cisalhamento mais livre
Deslocar a face de corte numa direção mais positiva gera, geralmente, uma cunha de corte mais afiada. O material pode ser cortado e deslocar-se ao longo da face de inclinação com menos resistência, pelo que a força de corte e a potência necessária tendem a diminuir. Isto pode ser útil quando a máquina, o porta-ferramentas, a peça de trabalho ou uma característica fina não suportam forças elevadas.
Um fluxo de aparas mais fácil também pode ser vantajoso em materiais que produzem aparas longas ou aderentes, desde que o espaço entre as ranhuras, o estado da superfície, o revestimento e a estratégia de refrigeração sejam adequados à aplicação. Uma aresta de corte mais livre pode reduzir a tendência para afastar uma peça de trabalho flexível e pode melhorar o acabamento nos casos em que a deflexão induzida pela força constitui o problema limitante.
O custo reside no apoio por trás da aresta. Com menos material na cunha, a aresta de corte pode ficar mais vulnerável a lascar-se em caso de interrupção, incrustações, impacto, carga excessiva de aparas, encaixe instável ou material abrasivo. “Positivo” não significa frágil em todas as ferramentas — o tipo de metal duro, a preparação do gume, o desenho do núcleo e o engate são fatores importantes —, mas o compromisso em termos de suporte continua a ser um aspeto a ter em conta na seleção.
Além disso, uma geometria mais positiva não é sinónimo de ser suficientemente afiada para todas as aplicações em metais não ferrosos. O estado de polimento da ranhura, o afiamento da aresta, a afinidade com o revestimento, o espaço para limalhas e o diâmetro efetivo podem ser fatores determinantes. Por outro lado, uma geometria positiva bem suportada pode funcionar no aço quando fornecida para essa condição específica. Os nomes dos materiais, por si só, não determinam a escolha.
Uma inclinação mais negativa favorece o apoio nas bordas
Ao deslocar a face do rake numa direção mais negativa, retém-se geralmente mais material na cunha de corte. Essa tendência de apoio da aresta pode ser útil quando o corte implica impacto, interrupção, carga compressiva ou condições que poderiam lascar uma aresta mais aguda.
A cunha mais forte não garante durabilidade por si só. Normalmente, aumenta a força de corte e a potência necessária, podendo exercer uma pressão maior sobre a ferramenta, o fuso, o porta-ferramentas, a peça de trabalho e o dispositivo de fixação. Se o sistema for leve, tiver um alcance longo da ferramenta, um suporte fraco ou um desvio excessivo, uma aresta nominalmente forte pode ainda assim falhar porque o conjunto se deforma ou vibra. Os relatos de profissionais sobre fresas indexáveis com ângulo de inclinação negativo que apresentam um mau desempenho em máquinas mais leves ilustram esta dependência das condições; não estabelecem um limiar universal em relação ao tamanho da máquina.
A formação de limalhas e a distribuição de calor também variam em função da geometria. Uma ação de corte mais negativa pode comprimir o material com maior intensidade e exigir condições que favoreçam a formação e a evacuação estáveis das limalhas. O tipo de ferramenta, a preparação do gume e o fornecimento de líquido de arrefecimento ou ar continuam a ser variáveis interligadas. Um ângulo de inclinação negativo não significa que se possa aumentar a carga sem verificar os dados fornecidos pelo fabricante.
No caso de uma fresa de ponta maciça, a expressão “fresa de ponta com ângulo de inclinação negativo” pode ser menos informativa do que a indicação exata do ângulo de inclinação radial, do ângulo de inclinação axial e do desenho do gume. Algumas fresas combinam diferentes orientações em diferentes planos para equilibrar a direção da força, o apoio do gume e o movimento da limalha. A seleção deve basear-se na geometria definida, em vez de num rótulo de marketing binário.
Compare as vantagens e desvantagens nas mesmas dimensões
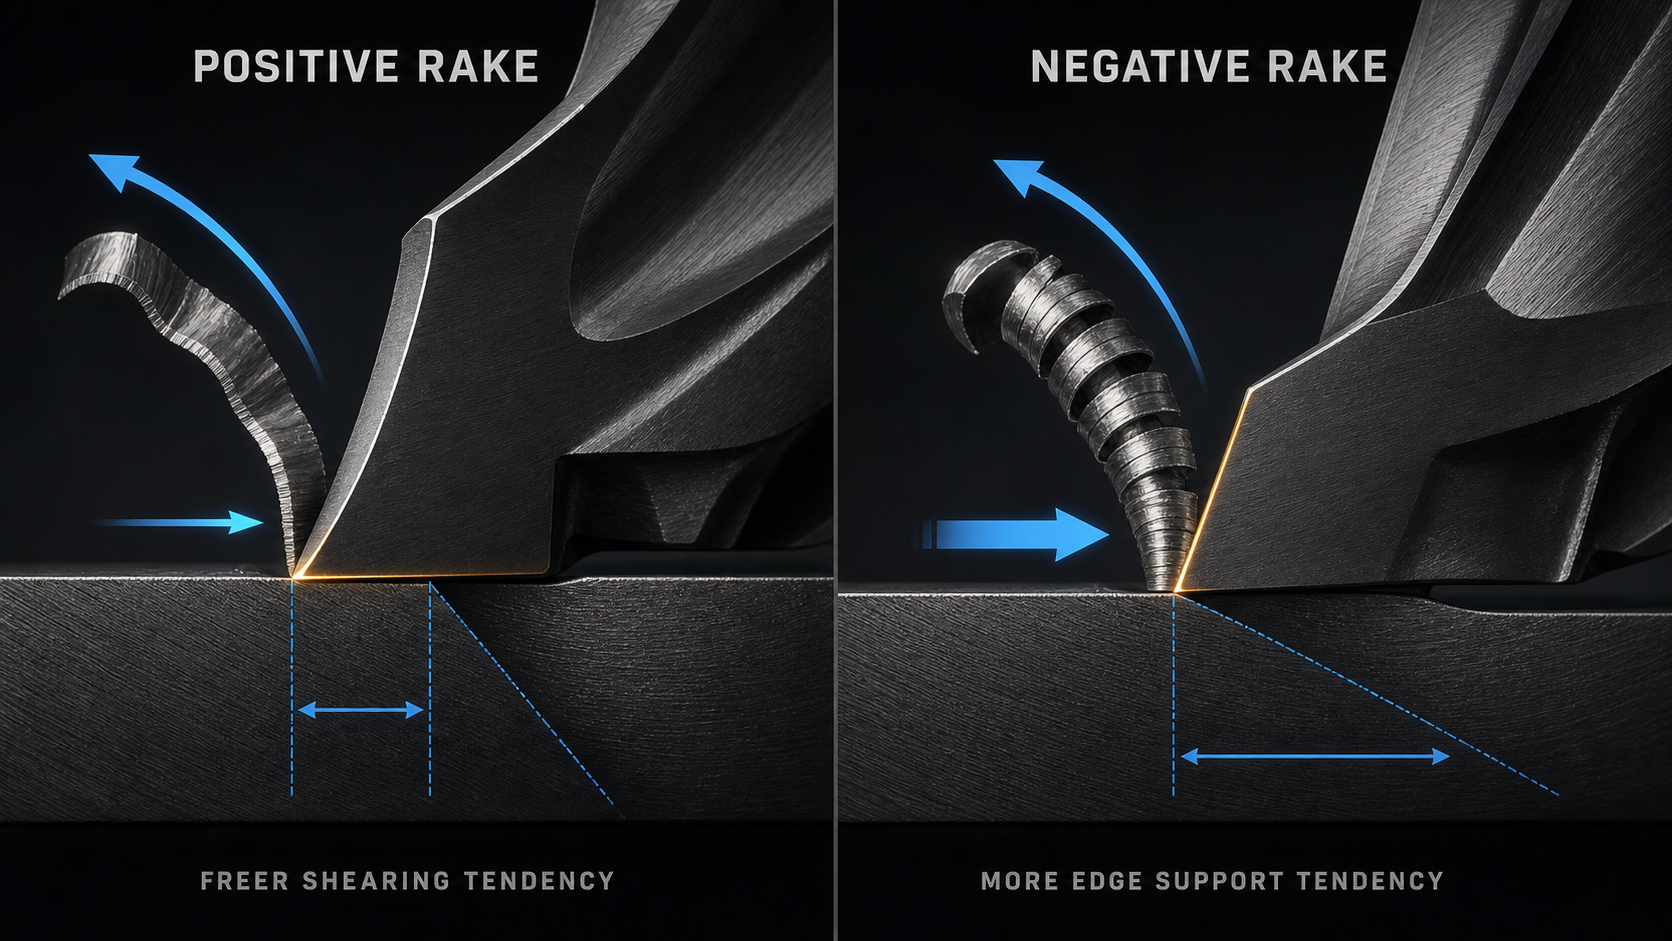
| Dimensão da decisão | Tendência de inclinação mais positiva | Maior tendência para o rake negativo |
|---|---|---|
| Ação de corte | Corte mais livre com uma cunha mais aguda | Maior ação de compressão com uma cunha que proporciona maior apoio |
| Força de corte e potência | Tendência para uma força menor em condições equivalentes | Maior exigência de força e potência em condições de equilíbrio |
| Apoio nas bordas | Menos material atrás da aresta; maior sensibilidade ao impacto, caso outras características não compensem essa situação | Mais material na borda; permite uma maior resistência a cargas intermitentes ou pesadas |
| Fluxo de cavacos | Muitas vezes, o fluxo é mais fácil ao longo da superfície do ancinho | Pode exigir condições mais controladas de formação de limalhas e de evacuação |
| Rigidez do sistema | Maior tolerância quando a capacidade de força ou o apoio da peça de trabalho são limitados | Depende mais da rigidez do fuso, do suporte, do dispositivo de fixação e da peça de trabalho |
| Risco de seleção comum | Escolher a nitidez sem um apoio suficiente nas bordas | Escolher um suporte de borda que a máquina ou a configuração não consiga acionar de forma estável |
Trata-se de tendências comparativas, não de garantias. Partem do princípio de que o material, o diâmetro, a preparação da aresta, o revestimento, o engate, o alcance e a máquina são os mesmos. Numa comparação real de produtos, raramente se mantêm todas as variáveis fixas; por isso, a tabela serve mais como um auxílio ao raciocínio do que como uma classificação de produtos.
Que seja a parte mais fraca do sistema a decidir
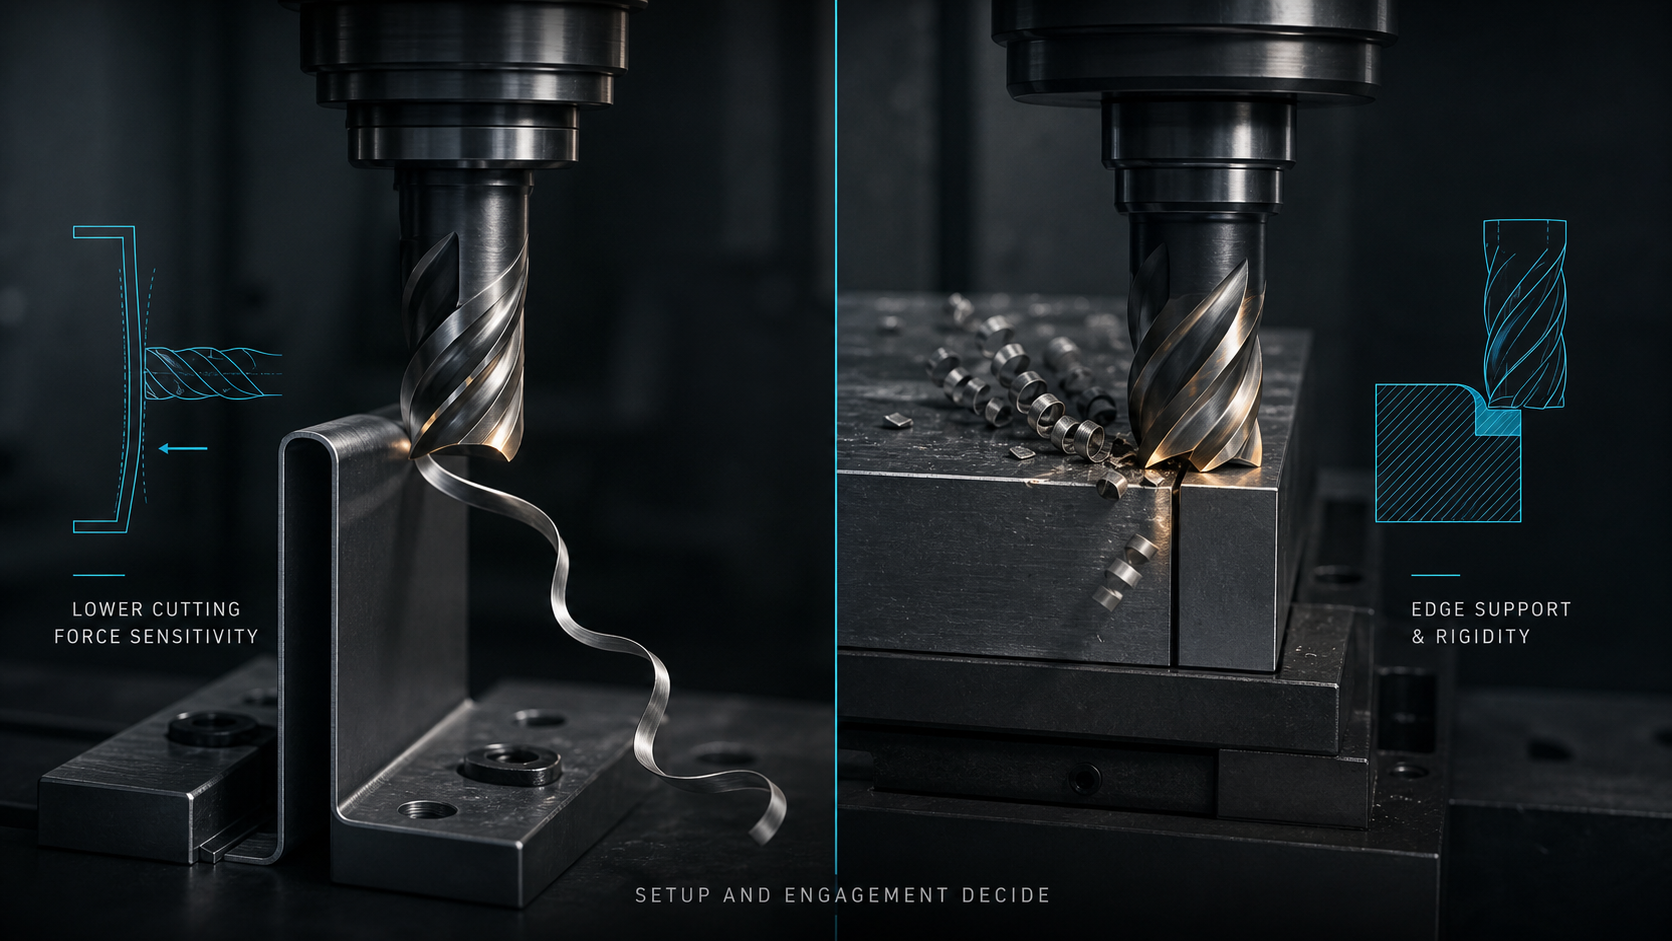
A escolha do ângulo de corte não pode ser dissociada do percurso da força. Uma fresa de diâmetro pequeno e comprimento considerável, utilizada numa parede flexível, pode necessitar de uma força de corte menor, mesmo que o material possa suportar uma cunha mais forte. Um corte interrompido numa máquina rígida pode dar prioridade ao apoio nas arestas. Uma fresa com pastilhas indexáveis e robustas pode, ainda assim, apresentar um desempenho insatisfatório se o fuso, o porta-fresas ou o sistema de fixação da peça permitirem movimento.
Avalie a potência e o binário da máquina na gama de velocidades real, o estado do fuso e do porta-ferramentas, o diâmetro e o alcance da ferramenta, o desvio, o encaixe radial e axial, a rigidez do dispositivo de fixação, o comprimento livre da peça de trabalho e a direção da força de corte. O elemento mais fraco determina a quantidade de força e impacto que o processo pode suportar.
O desvio axial merece uma atenção especial. Se uma ranhura transportar a maior parte da limalha, a carga média de limalha prevista e o cálculo do apoio da aresta deixam de descrever o corte real. Corrija os problemas de assentamento e do porta-fresas antes de avaliar a geometria do ângulo de inclinação. Da mesma forma, a vibração dificulta a comparação: uma aresta pode lascar-se porque a instabilidade cria um impacto, e não porque o seu ângulo de inclinação nominal esteja intrinsecamente errado.
Quando uma alteração na geometria reduz a força, mas o tamanho permanece instável, a peça ou a ferramenta podem continuar a sofrer deflexão. Quando uma aresta mais resistente se mantém, mas a carga e a vibração aumentam, o sistema pode não ser suficientemente rígido para essa ação de corte. Leia a resposta na íntegra, em vez de declarar que um ângulo de inclinação é “melhor”.”
Escolha a partir do conjunto completo de aplicações
Comece por analisar as condições da operação e do material: liga da peça, dureza, tratamento térmico, incrustações, interrupções, inclusões abrasivas, encaixe radial e axial, entrada e saída, ranhuramento versus corte lateral, desbaste versus acabamento, alcance, líquido de arrefecimento ou ar, espaço para limalhas, objetivos dimensionais e requisitos de superfície.
Em seguida, compare as famílias de fresas reais. A fresa de topo de metal duro trata-se de um ponto de referência para dimensões e famílias candidatas, não constituindo prova de um ângulo de inclinação ou de adequação à aplicação. Confirme o desenho exato da peça, a descrição geométrica e as condições dos dados de corte antes de a programar.
Utilize o ângulo de inclinação como um dos parâmetros de seleção, juntamente com a preparação do gume, o número de ranhuras, a hélice, o núcleo, o revestimento ou tratamento de superfície, o tipo de metal duro e o espaço para a limalha. No caso de uma fresa com pastilhas indexáveis, verifique tanto a pastilha como o corpo da fresa; a substituição apenas do tipo de pastilha pode alterar o ângulo de inclinação efetivo, a altura do gume, a folga ou o diâmetro de corte.
Um limite de decisão prático é:
- privilegiar uma direção de corte mais livre quando a força, a potência, a deflexão das paredes finas ou o fluxo de limalhas constituírem o fator limitante, desde que a aresta permaneça adequadamente apoiada;
- preferir um maior apoio nas bordas quando a interrupção ou os danos nas bordas constituem o fator limitante, desde que a máquina e a configuração consigam suportar a força resultante;
- rejeitar a escolha binária quando o fabricante não definir a geometria ou quando um defeito de configuração impeça uma comparação justa.
Analisar os indícios de falha sem atribuir a culpa exclusivamente ao rake
Uma carga elevada pode corroborar a hipótese de que a ação de corte é demasiado exigente, mas verifique primeiro a carga de cavacos, o engate, as arestas cegas, o acúmulo de material, o desvio e a evacuação. A vibração pode aumentar com uma geometria que exerça maior força; no entanto, o alcance da ferramenta, o estado do porta-ferramentas, a velocidade do fuso e a fixação da peça podem ser a causa principal.
As arestas lascadas podem indicar um apoio insuficiente, mas também podem resultar do recorte de limalhas, do impacto na entrada, de um desvio excessivo, de ciclos térmicos ou de um movimento instável. O atrito e o acabamento deficiente podem sugerir que a aresta não está a cortar livremente, mas o avanço por dente, o afiamento da aresta, a afinidade do revestimento e o diâmetro de corte efetivo também são fatores importantes.
Recorra a uma comparação controlada. Mantenha o diâmetro da ferramenta, o alcance, o porta-ferramentas, o material, o ângulo de corte e os dados de corte dentro das orientações do respetivo fabricante. Altere a variável geométrica pretendida com uma ferramenta conhecida, preveja a resposta e inspecione a carga, as limalhas, o ruído, a superfície, as dimensões e todas as arestas. Se várias variáveis forem alteradas, considere o resultado como um novo processo, em vez de o interpretar como uma prova relativa apenas ao ângulo de inclinação.
Verifique a geometria selecionada no corte real
A certificação deve indicar a identificação exata da ferramenta, as definições de ângulo de inclinação radial e axial (se publicadas), a hélice e a preparação da aresta, a construção maciça ou com pastilhas, a combinação de pastilha/corpo, o estado do material, o suporte/desvio, o alcance, as RPM, o avanço por dente, o engate, o líquido de arrefecimento e o percurso da ferramenta.
Inspecione a formação e a evacuação de aparas, a evolução da carga do fuso, o ruído, a deflexão dimensional, o acabamento superficial, as rebarbas, o acúmulo de material, o desgaste das arestas e a repetibilidade. O resultado esperado deve corresponder ao motivo da seleção: uma geometria de corte mais livre deve reduzir o sintoma relacionado com a força sem causar danos inaceitáveis na aresta; uma aresta com maior apoio deve melhorar a durabilidade sem criar uma força instável ou um controlo deficiente das limalhas.
Liberte a fresa apenas dentro da janela de condições comprovadas. Se a dureza do material, a interrupção, o alcance, a fixação, o engate ou a família de ferramentas se alterarem, verifique novamente a decisão relativa ao ângulo de corte. Os ângulos de corte positivos e negativos descrevem tendências de corte úteis, mas a escolha defensável é sempre a geometria montada que cumpre os limites reais do sistema em termos de força, limalha e apoio da aresta.