










Скорости и подачи развёртки: сначала расчёт, затем проверка резания
Настройка режимов развёртывания включает пять этапов: получить скорость и подачу конкретного инструмента и применения, определить единицы, рассчитать RPM, линейную подачу и проверить команду в контролируемом резании. Калькулятор выполняет средние шаги, но не решает, подходят ли данные развёртке, материалу, отверстию, припуску, СОЖ, патрону, станку и требованию.
Это разграничение предотвращает две дорогие ошибки: математически правильную частоту по нерелевантной таблице материалов и путаницу подачи на оборот с подачей на зуб или линейной подачей. Обе дают точные на вид команды с неверным физическим смыслом.
Используйте статью как рабочий лист расчёта и допуска процесса. Она намеренно не содержит общей таблицы материалов: решение должны определять данные конкретного инструмента и измеренные результаты.
Соберите исходные данные перед открытием калькулятора
Не начинайте с оборотов. Начните с набора условий режимов. Если неизвестен любой из следующих параметров, расчётная команда предварительна.
| Необходимые данные | Одобренный источник или измерение | Почему влияет на результат |
|---|---|---|
| Точная идентификация развёртки и режущего материала | Чертёж, маркировка, запись закупки, данные поставщика | Геометрия, материал кромки, покрытие и класс применения определяют допустимые исходные данные |
| Фактический диаметр резания | Чертёж и проверенный метод измерения | RPM меняются обратно пропорционально диаметру |
| Материал и состояние заготовки | Сертификат материала, чертёж, твёрдость или запись термообработки | Обрабатываемость, адгезия, абразивность и наклёп влияют на скорость и подачу |
| Тип, глубина и прерывания отверстия | Чертёж детали и траектория | Глухие, сквозные, глубокие и прерывистые отверстия меняют условия стружки и СОЖ |
| Предварительное отверстие и припуск | Измеренное предварительное отверстие и подтверждённый план | Развёртка должна снимать контролируемый припуск, а не тереться или срезать избыток |
| СОЖ или смазка и путь стружки | Реальная наладка станка | Смазывание, охлаждение и отвод влияют на кромку и поверхность отверстия |
| Патрон, вылет, выверка и биение | Карта наладки и измеренная сборка | Неравномерная нагрузка кромок может быть важнее корректировки подачи или скорости |
| Диапазон частоты и подачи станка | Документация станка и текущая наладка | Расчётные команды должны выполняться устойчиво под нагрузкой |
| Допуск отверстия и метод контроля | Чертёж и план качества | Для пробного прохода нужны определённые критерии допуска |
Выбирайте семейство кандидатов только после уточнения материала, диаметра, допуска, геометрии отверстия и станка. Раздел «Развёртки PCD» служит для поиска серий PCD; это не таблица режимов и не подтверждение пригодности PCD ко всем материалам. Перед программированием получите актуальные данные применения выбранной модели.
Развёртывание — чистовая операция, увеличивающая готовое отверстие на контролируемую величину ради размера и поверхности. Оно не заменяет задание положения или исправление большой непрямолинейности. Обзор CNC Cookbook по режимам и подготовке развёртывания проводит ту же границу: подготовленное отверстие и условия остаются частью результата.
Определите смысл значения подачи
До расчёта прочитайте заголовок столбца каталога и единицу. Часто путают три вида подачи.
Подача на оборот описывает осевое перемещение за оборот шпинделя. Обозначается IPR, дюйм/об, мм/об или f_rev. Если поставщик развёртки даёт это значение, умножьте его на частоту для линейной подачи:
Линейная подача = RPM × подача на оборот
Подача на зуб описывает перемещение, приходящееся на каждую режущую кромку. Может обозначаться IPT, in/tooth, mm/tooth или f_z. Число зубьев вводится в пересчёт только когда источник явно задаёт подачу на зуб:
Линейная подача = RPM × эффективное число зубьев × подача на зуб
Линейная подача — команда осевой подачи станка, обычно IPM, дюйм/мин, мм/мин или F. Это уже расстояние в минуту. Не умножайте его на RPM повторно.
Проверка единиц важна: многие данные развёрток задают подачу на оборот, а фрезерные — на зуб. Шесть зубьев развёртки не разрешают умножать IPR на шесть. Это меняет подачу на множитель, отсутствующий в определении поставщика.
Также нельзя переносить IPM или mm/min из другой наладки без соответствующих RPM. При смене частоты и сохранении подачи на оборот линейная подача должна меняться пропорционально.
Проверенное человеком цеховое обсуждение скорости и подачи развёртки на станке с ЧПУ показывает практическую путаницу. Участники предлагают разные отношения к сверлению, скорости, подачи и припуски из-за разных инструментов, материалов и опыта. Переносимый урок — определить источник и единицы и испытать реальные условия, а не усреднять ответы в новую таблицу.
Интерактивный калькулятор исходных режимов
Рассчитать частоту развёртки и минутную подачу
Введите утверждённую скорость, диаметр развёртки и подачу на оборот. Используйте результат как начало контролируемой пробы, затем подтвердите отверстие.
Частота вращения шпинделя
2,228об/мин
Минутная подача
334мм/мин
об/мин = (1,000 × Vc) ÷ (π × D) · Минутная подача = частота вращения × f/rev
π принято равным 3.14159. До выпуска рабочего режима проверьте предварительное отверстие, припуск, биение патрона, СОЖ и измеренное отверстие.
Рассчитайте частоту шпинделя по скорости резания
Скорость резания — тангенциальная скорость кромки на диаметре инструмента. При одинаковой скорости меньшая развёртка должна вращаться быстрее большей.
В каталогах с дюймовыми единицами величину часто называют окружной скоростью и выражают в SFM. В метрических каталогах скорость резания обычно выражается в метрах в минуту. Физическая зависимость одинакова, но числовое значение и коэффициент пересчёта зависят от системы единиц.
Для скорости в футах в минуту и диаметра в дюймах:
RPM = (SFM × 12) ÷ (π × диаметр в дюймах)
Цеховое приближение RPM = (SFM × 3.82) ÷ диаметр в дюймах использует 12 ÷ π ≈ 3.82. Сохраняйте достаточную точность расчёта, затем округляйте до выполнимой команды.
Для метрических единиц, когда скорость дана в метрах в минуту, а диаметр в миллиметрах:
RPM = (скорость резания в m/min × 1000) ÷ (π × диаметр в mm)
Пересчёты геометрические. Сложный исходный параметр — скорость резания. Берите её у поставщика выбранной развёртки для соответствующих материала инструмента, группы и состояния заготовки, СОЖ, типа отверстия и задачи. Метка «твёрдый сплав» не подходит автоматически всем маркам и геометриям; названия группы материала недостаточно, если твёрдость или термообработка меняют обрабатываемость.
Проверяйте сочетание единиц до расчёта. Метрический диаметр в дюймовой формуле, m/min вместо SFM или номинальный размер отверстия вместо заданного поставщиком эффективного диаметра дают большую ошибку без предупреждения калькулятора.
Рассчитайте линейную подачу по подаче на оборот
После определения RPM переведите подачу на оборот поставщика в команду станка.
Для дюймовых единиц:
Подача в IPM = частота вращения × подача в IPR
В метрической системе:
Подача в mm/min = RPM × подача в mm/rev
Полезна проверка размерности:
rev/min × длина/rev = длина/min
Обороты сокращаются, оставляя правильную единицу линейной подачи. Если единицы не сокращаются корректно, остановитесь и приведите их к единой системе до программирования.
Если поставщик действительно задаёт подачу на зуб, используйте определённое для инструмента и применения эффективное число зубьев:
Подача = частота вращения × эффективное число зубьев × подача на зуб
Не считайте видимые канавки и эффективные зубья всегда взаимозаменяемыми. Заборная часть, неравномерный шаг, направляющие и специальная геометрия делают общее предположение неверным. Определение задают данные инструмента.
Разберите прозрачный метрический пример
Предположим, поставщик дал условную начальную скорость 60 м/мин и подачу 0.20 мм/об для конкретной развёртки 10 мм в полностью соответствующей задаче. Числа показывают только арифметику и не являются рекомендацией для материала или инструмента SCT.
Сначала рассчитайте RPM:
RPM = (60 × 1000) ÷ (π × 10)
RPM ≈ 1909.9
Округлите до выполнимой исходной команды, например 1910 RPM, если станок и процесс позволяют.
Затем рассчитайте линейную подачу:
Подача = 1910 × 0.20
Подача = 382 мм/мин
Запишите неокруглённый расчёт и программные значения. Если система принимает другой шаг частоты, пересчитайте подачу по реальной частоте, не оставляя 382 мм/мин неизменными.
Например, при фактической команде 1800 RPM:
Подача = 1800 × 0.20 = 360 mm/min
Нужное соотношение 0.20 mm/rev сохранено. Это главная функция калькулятора: согласованные единицы и арифметика. Он не подтверждает исходные 60 m/min или 0.20 mm/rev.
Пересчитайте, если станок не может выполнить результат
Ограничение станка меняет выполнимую команду, но не должно незаметно менять выбранную зависимость подачи.
Если расчётная частота выше рабочего предела шпинделя, задайте достижимую и пересчитайте линейную подачу по целевой подаче на оборот. Если шпиндель неустойчив на очень малой расчётной частоте, исследуйте поведение под нагрузкой и пригодность сочетания инструмента и процесса, а не повышайте обороты без пересмотра скорости резания.
Так же учитывайте пределы подачи. Если управление, ось, цикл или наладка не обеспечивают плавную расчётную линейную подачу, её отдельное снижение уменьшает подачу на оборот и может заменить резание трением. Правильный ответ — другая одобренная пара скорости и подачи, другой инструмент или станок, а не несогласованные команды.
Коррекции тоже требуют контроля. Коррекция шпинделя без пропорционального изменения подачи меняет подачу на оборот; коррекция подачи без изменения шпинделя делает то же. Во время проверки записывайте оба процента и рассчитывайте реальную зависимость до вывода об улучшении.
Проверьте мощность, момент, патрон, СОЖ и закрепление при реальной команде. Принятие числа управлением не доказывает механическую способность его выдержать.
Сохраняйте сопутствующие переменные при пробном проходе
Первый проход подтверждает лишь контролируемые условия. До развёртывания измерьте отверстие: размер по глубине, при необходимости прямолинейность или ось, признаки круглости, фаску и поверхность. Запишите фактический припуск, а не только номинал сверла.
Избыточный припуск повышает силу, нагрев и прогиб. Недостаточный даёт прерывистый контакт или трение. Допустимое значение зависит от диаметра, конструкции, материала, предварительного отверстия и условий. Используйте данные выбранного инструмента, а не превращайте процент или фиксированное значение из другого источника в правило.
Измерьте систему шпиндель–патрон–развёртка по одобренной методике. Очистите сопряжения, контролируйте вылет и соосность. Биение перегружает одну кромку, поэтому смена подачи может лечить признак, сохраняя механическую причину.
Убедитесь, что СОЖ или смазка достигают режущего захода, а стружка имеет путь для сквозного или глухого отверстия. Подтвердите цикл входа и вывода, включая допустимость остановки, реверса шпинделя или конкретного отвода. Осмотрите развёртку до пробы, чтобы отличать новый износ и нарост от исходного состояния.
Сохраняйте партию и состояние материала, станок, патрон, инструмент, маршрут предварительного отверстия, СОЖ, программу и контроль. Иначе сравниваются наборы процессов, а не одно изменение параметра.
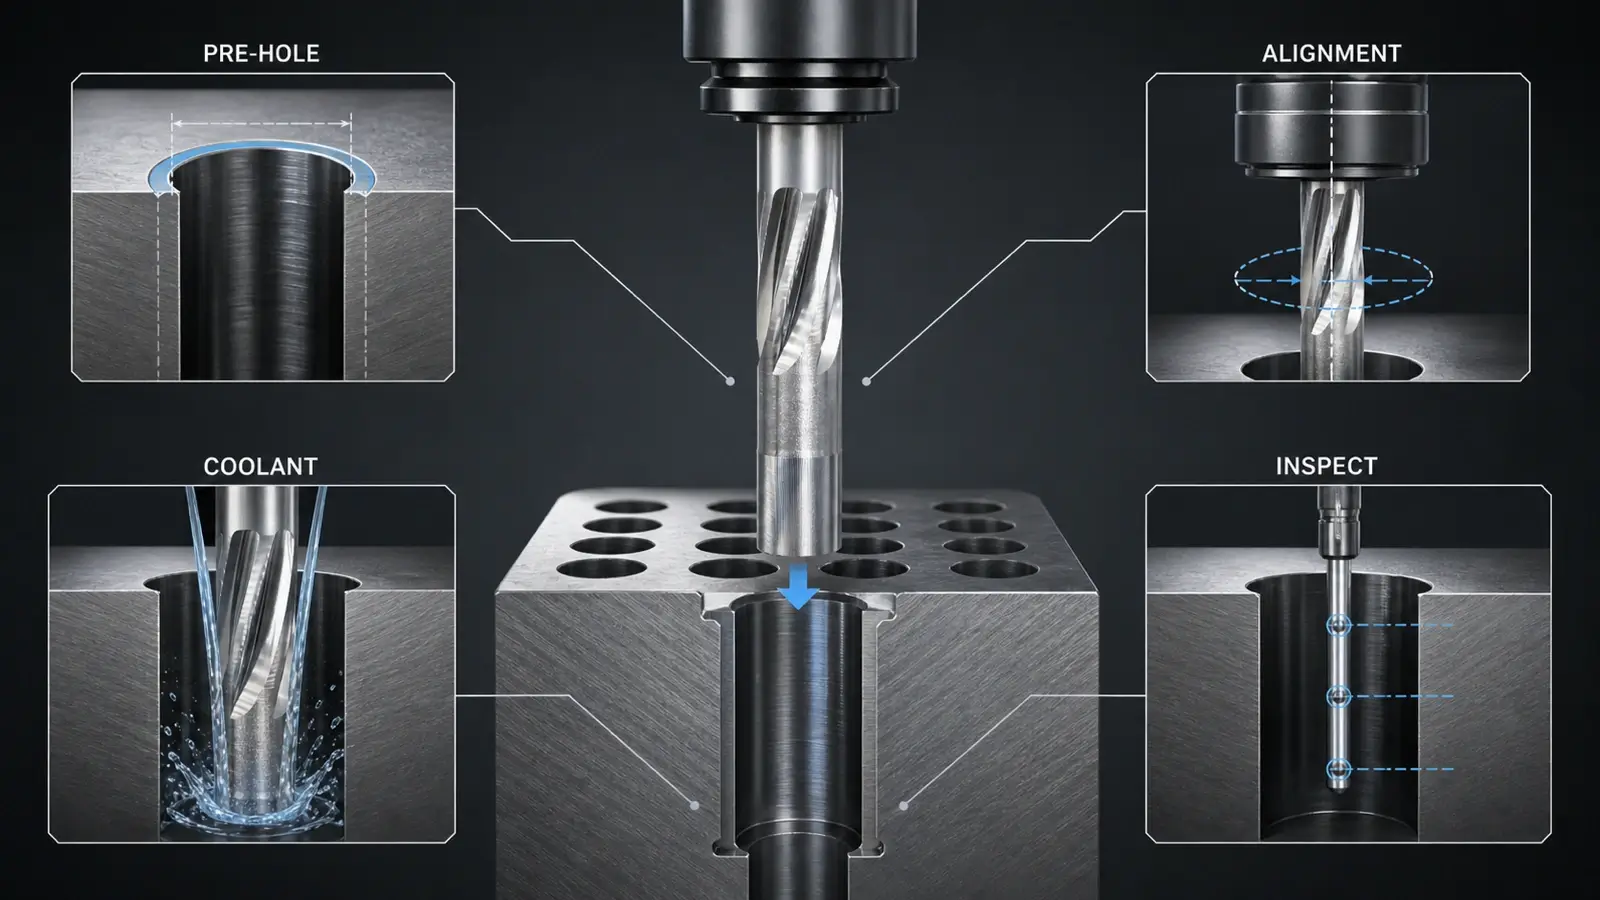
Проверьте исходный режим по отверстию и инструменту
По возможности выполняйте первый пробный проход на тестовом элементе или жертвенной детали. Не проверяйте калькулятор на дорогом производственном элементе.
- Проверьте предварительное отверстие и запишите припуск.
- Подтвердите инструмент, патрон, биение, СОЖ и программу.
- Работайте на расчётных RPM и подаче без незаписанных коррекций.
- Измерьте диаметр на входе, в середине и на выходе или у дна, в нескольких направлениях, если метод позволяет.
- Запишите конусность, раструб, круглость или положение по чертежу.
- Проверьте поверхность, следы инструмента и стружку.
- Запишите нагрузку шпинделя, звук, вибрацию, тренд температуры и состояние кромки.
- Повторите достаточно элементов, чтобы отличить стабильный процесс от одного удачного результата.
Отверстие и инструмент нужно оценивать вместе. Гладкое, стабильно завышенное отверстие требует иной проверки, чем вибрационные следы, конусность, раструб, быстрый износ или дрейф между деталями. Поверхность не доказывает точность размера, а одно измерение диаметра скрывает конусность или многогранность.
До испытания определите диапазон допуска: размер и геометрию, поверхность, повторяемость, нагрузку, кромку и пределы вмешательства. Иначе оператор может продолжать менять настройки до одного хорошего измерения.
Меняйте один параметр только при подтверждающих данных
Трение или заполированные ленточки: Сначала убедитесь, что припуск достаточен и непрерывен, предварительное отверстие соответствует условиям, а кромка острая и чистая. Если это подтверждено и данные указывают на недостаточное резание, сделайте одно допустимое изменение подачи или скорости. Вместе со стабильностью размера должны измениться следы резания и температура; иначе вернитесь к карте причин.
Вибрации или периодический рисунок: До правки команд проверьте биение сборки, соосность, вылет, патрон, приспособление, предварительное отверстие и прерывания. При исправной механике испытайте одно поддержанное поставщиком изменение и запишите отклик вибраций, звука и периодичности. Одновременное снижение всех параметров может перенести вибрацию, не выявив стабильный диапазон.
Завышенный диаметр, конусность или раструб: Проверьте прибор, составьте карту по глубине и направлениям, сравните предварительное отверстие, осмотрите выверку и биение. Не считайте, что снижение оборотов исправит геометрию от сверления или перекошенный вход. Меняйте режимы только после проверки механики и измерений.
Быстрый износ, нагрев или нарост: Подтвердите материал и твёрдость, инструмент, концентрацию СОЖ или смазку, подачу к заборной части, припуск и стружкоотвод. Если скорость вне соответствующих данных инструмента, исправьте только это и повторите. Если налипание или истирание сохраняются при разрешённом режиме, реальное решение может быть в материале или геометрии инструмента.
Уплотнённая стружка или царапины: Проверьте тип отверстия, направление канавок, СОЖ, глубину и вывод. Изменение подачи не создаст отсутствующий путь выхода. Сначала исправьте отвод, затем подтвердите подачу в рамках данных инструмента.
Каждая корректировка должна иметь прогноз. Укажите ожидаемое улучшение, измените одну переменную, повторите тот же контроль и сравните с исходным. При отсутствии ожидаемого отклика восстановите контролируемую базу до другой гипотезы.
Зафиксируйте подтверждённую запись процесса
Утверждённый процесс развёртывания должен показывать источник каждого числа. Запишите поставщика и редакцию документа, точный инструмент, материал и состояние, скорость, определение и единицы подачи, формулы, использованный диаметр, неокруглённый результат, программные частоту и подачу, пределы станка, коррекции, предварительное отверстие и припуск, патрон и биение, СОЖ и контроль.
Также запишите подтверждённый диапазон и условия остановки: дрейф размера, поверхности, нагрузки или вибрации, износ, стружку, счётчик инструмента и частоту контроля. Это превращает удачный пробный проход в повторяемый производственный стандарт.
Конечные команды — не просто результат калькулятора. Это пересечение проверенных данных инструмента, корректной арифметики единиц, выполнимого диапазона станка и данных реального отверстия. Сохраните все четыре, чтобы следующая наладка повторила обоснование, а не угадывала два числа.