










Velocidades y avances de escariado: calcular y validar el corte
Establecer las velocidades y avances de escariado es un trabajo de cinco etapas: obtener velocidad de corte y avance para herramienta y aplicación exactas, identificar unidades, calcular RPM, calcular avance lineal y validar la orden en un corte controlado. Una calculadora realiza los pasos intermedios. No decide si los datos iniciales corresponden a escariador, material, agujero previo, demasía, refrigeración, portaherramientas, máquina y requisito del agujero.
La distinción evita dos errores costosos: introducir RPM matemáticamente correctas de una tabla inadecuada y confundir avance por revolución, por diente o lineal. Ambos generan órdenes aparentemente precisas con significado físico incorrecto.
Use este artículo como hoja de cálculo y autorización. No ofrece una tabla genérica de materiales: la decisión debe basarse en datos de la herramienta y evidencias medidas del proceso.
Preparar los datos antes de abrir la calculadora
No empiece por RPM, sino por las condiciones de los datos de corte. Si falta alguna entrada siguiente, la orden calculada es provisional.
| Entrada requerida | Fuente o medición aprobada | Por qué cambia el resultado |
|---|---|---|
| Identificación exacta del escariador y material de corte | Plano, etiqueta, registro de compra, datos del proveedor | Geometría, material del filo, recubrimiento y clase de aplicación determinan los datos iniciales válidos |
| Diámetro de corte real | Plano y método de medición verificado | Las RPM varían inversamente con el diámetro |
| Material de la pieza y estado | Certificado, plano, registro de dureza o tratamiento térmico | Maquinabilidad, adhesión, abrasión y endurecimiento por deformación afectan a velocidad y avance |
| Tipo, profundidad e interrupciones del agujero | Plano de pieza y trayectoria | Agujeros ciegos, pasantes, profundos e interrumpidos cambian condiciones de viruta y refrigeración |
| Agujero previo y demasía | Agujero previo medido y plan validado | El escariador debe cortar una cantidad controlada, no rozar ni retirar material excesivo |
| Refrigerante o lubricante y recorrido de viruta | Montaje real de máquina | Lubricación, refrigeración y evacuación afectan a filos y acabado del agujero |
| Portaherramientas, voladizo, alineación y descentramiento | Hoja de preparación y conjunto medido con comparador | La carga desigual de filos puede dominar un ajuste de avance o velocidad |
| Intervalo de RPM y avance de máquina | Documentación de máquina y montaje actual | Las órdenes calculadas deben ser ejecutables y estables bajo carga |
| Tolerancia del agujero y método de inspección | Plano y plan de calidad | La prueba necesita evidencias de autorización definidas |
Seleccione una familia solo después de conocer material, diámetro, tolerancia, geometría y máquina. La gama de escariadores de PCD es un punto para identificar familias PCD candidatas; no es una tabla de corte ni demuestra que PCD sirva para todos los materiales. Obtenga los datos actuales del modelo antes de programar.
El escariado es acabado. Amplía de forma controlada un agujero existente para mejorar medida y superficie. No sustituye establecer la posición ni corregir gran error de rectitud. La descripción de CNC Cookbook sobre velocidades, avances y preparación hace la misma distinción: agujero preparado y condiciones siguen formando parte del resultado.
Identificar qué significa el valor de avance
Antes de calcular, lea el encabezado y su unidad. Se confunden a menudo tres magnitudes de avance.
El avance por revolución describe el desplazamiento axial por revolución del husillo. Puede expresarse como IPR, in/rev, mm/rev o f_rev. Si el proveedor da este valor, calcule el avance lineal multiplicándolo por RPM:
Avance lineal = RPM × avance por revolución
El avance por diente describe el avance asignado a cada filo. Puede expresarse como IPT, in/tooth, mm/tooth o f_z. Solo si la fuente indica explícitamente avance por diente debe entrar el número de labios en la conversión:
Avance lineal = RPM × número de dientes efectivos × avance por diente
El avance lineal es la orden de avance axial de la máquina, normalmente IPM, in/min, mm/min o F. Ya es una distancia por minuto. No la multiplique otra vez por RPM.
La comprobación importa porque muchos datos de escariado usan avance por revolución, mientras el fresado suele usar avance por diente. Un escariador de seis labios no autoriza a multiplicar IPR por seis. Eso introduce un factor inexistente en la definición del proveedor.
Tampoco puede copiarse un valor IPM o mm/min de otro montaje sin las RPM que lo originaron. Si cambia la velocidad y se quiere conservar avance por revolución, el avance lineal debe cambiar proporcionalmente.
Una discusión de taller revisada por una persona sobre avances y velocidades de escariado CNC muestra la confusión práctica. Los participantes proponen distintas relaciones con taladrado, velocidades periféricas, avances y demasías porque difieren herramientas, materiales y experiencia. La lección transferible es identificar fuente y unidades y probar en condiciones reales, no promediar respuestas para crear una tabla.
Calculadora interactiva de punto inicial
Calcular RPM y avance de mesa del escariador
Introduzca velocidad aprobada, diámetro y avance por revolución. Use el resultado como inicio de prueba controlada y valide después el agujero.
Velocidad del husillo
2,228RPM
Avance de mesa
334mm/min
RPM = (1,000 × Vc) ÷ (π × D) · Avance de mesa = RPM × f/rev
π está fijado en 3.14159. Verifique agujero previo, demasía, descentramiento, refrigeración y agujero medido antes de autorizar producción.
Calcular velocidad del husillo a partir de velocidad de corte
La velocidad de corte es la velocidad tangencial del filo en el diámetro de la herramienta. A igual velocidad de corte, un escariador menor debe girar más rápido que uno mayor.
En catálogos en pulgadas, esta magnitud suele llamarse velocidad periférica y se expresa en SFM. En catálogos métricos suele expresarse en metros por minuto. La relación física es la misma, pero el valor y factor de conversión dependen del sistema.
En unidades imperiales, con velocidad en pies por minuto y diámetro en pulgadas:
RPM = (SFM × 12) ÷ (π × diámetro en pulgadas)
La aproximación de taller RPM = (SFM × 3.82) ÷ diámetro en pulgadas utiliza 12 ÷ π ≈ 3.82. Mantenga precisión suficiente y redondee después a una orden ejecutable.
En unidades métricas, con velocidad de corte en metros por minuto y diámetro en milímetros:
RPM = (velocidad de corte en m/min × 1000) ÷ (π × diámetro en mm)
Las conversiones son geométricas; la entrada difícil es la velocidad de corte. Tómela del proveedor elegido bajo condiciones compatibles con material del filo, grupo y estado de pieza, refrigeración, tipo de agujero y aplicación. Un valor «metal duro» no sirve automáticamente para toda calidad o geometría; la familia de material no basta si dureza o tratamiento cambian mucho la maquinabilidad.
Compruebe las unidades antes de calcular. Introducir diámetro métrico en la fórmula imperial, tratar metros por minuto como SFM o usar tamaño nominal cuando el proveedor define otro diámetro efectivo crea un gran error sin aviso.
Calcular avance lineal a partir del avance por revolución
Con las RPM conocidas, convierta el avance por revolución del proveedor en orden de máquina.
Para unidades en pulgadas:
Avance en IPM = RPM × avance en IPR
Para unidades métricas:
Avance en mm/min = RPM × avance en mm/rev
La comprobación dimensional es útil:
rev/min × longitud/rev = longitud/min
Las revoluciones se cancelan y queda la unidad correcta de avance lineal. Si las unidades no se cancelan, deténgase y normalícelas antes de programar.
Si el proveedor da realmente avance por diente, use el número de dientes efectivos definido para herramienta y aplicación:
Avance = RPM × dientes efectivos × avance por diente
No suponga que labios visibles y dientes efectivos son siempre equivalentes. Entrada de corte, paso desigual, guías y geometrías especiales pueden invalidar un recuento genérico. La definición corresponde a los datos de la herramienta.
Resolver un ejemplo métrico transparente
Suponga que el proveedor elegido da un inicio hipotético de 60 m/min y 0.20 mm/rev para una herramienta concreta de 10 mm en una aplicación plenamente compatible. Los números solo ilustran el cálculo; no son recomendaciones para un material ni herramienta SCT.
Calcule primero las RPM:
RPM = (60 × 1000) ÷ (π × 10)
RPM ≈ 1909.9
Redondee a una orden inicial ejecutable, por ejemplo 1910 RPM si máquina y proceso lo permiten.
Calcule después el avance lineal:
Avance = 1910 × 0.20
Avance = 382 mm/min
Registre cálculo sin redondear y valores programados. Si el control solo acepta otro incremento de RPM, recalcule avance con las RPM reales en vez de mantener 382 mm/min.
Por ejemplo, si la orden real es 1800 RPM:
Avance = 1800 × 0.20 = 360 mm/min
Se conserva la relación prevista de 0.20 mm/rev. Esa es la función central de la calculadora: conversión coherente y aritmética. No valida las entradas de 60 m/min ni 0.20 mm/rev.
Recalcular si la máquina no puede ejecutar el resultado
Un límite de máquina cambia la orden ejecutable. No debe cambiar silenciosamente la relación de avance elegida.
Si las RPM calculadas superan el límite útil, fije las RPM alcanzables y recalcule avance lineal desde el avance por revolución previsto. Si el husillo no es estable a las RPM muy bajas calculadas, investigue su comportamiento bajo carga y la combinación herramienta/proceso en lugar de elevar RPM sin revisar velocidad de corte.
Aplique lo mismo a los límites de avance. Si control, eje, ciclo o montaje no entregan suavemente el avance calculado, reducir solo avance reduce el avance por revolución. El filo puede pasar de cortar a rozar. La solución puede ser otro par velocidad/avance aprobado, otra herramienta u otra máquina, no órdenes incompatibles.
Los porcentajes de corrección también deben controlarse. Corregir husillo sin cambio proporcional de avance altera el avance por revolución; corregir solo avance hace lo mismo. Durante pruebas, registre ambos porcentajes y calcule la relación real antes de concluir que mejoró el proceso.
Compruebe potencia, par, capacidad del portaherramientas, refrigeración y sujeción bajo la orden real. Que el control acepte un número no demuestra que la mecánica lo sostenga.
Mantener constantes las demás variables durante la prueba
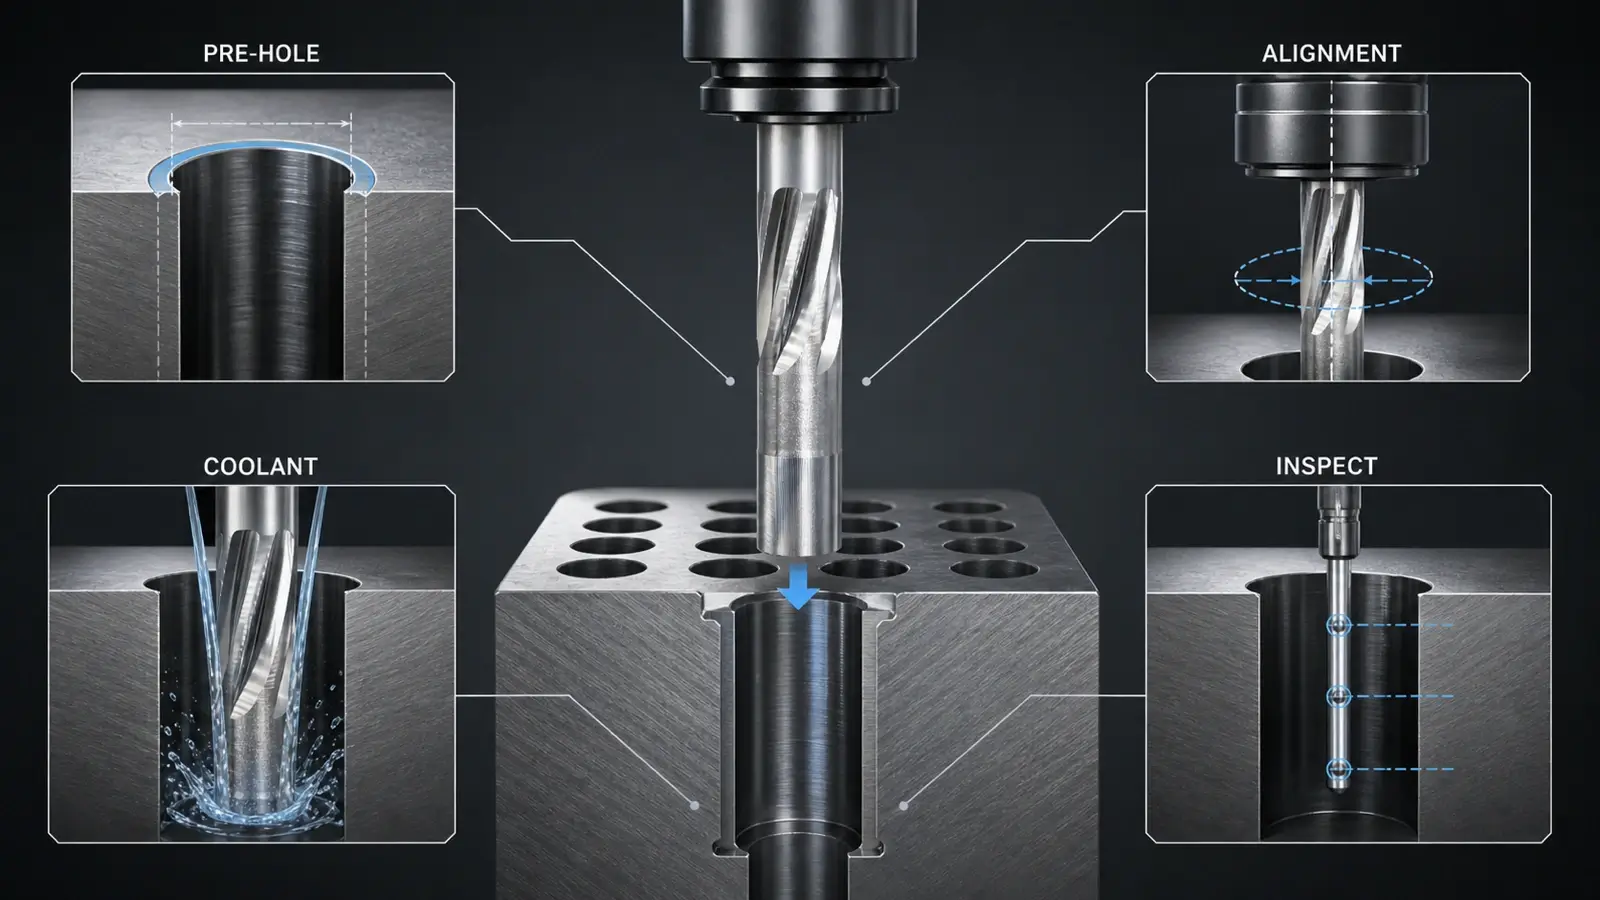
La primera prueba solo valida condiciones controladas. Mida el agujero previo antes de escariar. Confirme tamaño por profundidad, rectitud o eje cuando proceda, indicios de redondez, chaflán y superficie. Registre demasía real, no solo diámetro nominal de broca.
Demasiada demasía puede aumentar fuerza, calor y flexión. Muy poca puede dejar contacto intermitente o rozamiento. Lo admisible depende de diámetro, diseño, material, calidad previa y proceso. Use los datos de la herramienta en vez de convertir un porcentaje o valor ajeno en regla.
Compruebe con comparador el conjunto husillo–portaherramientas–escariador según práctica aprobada. Limpie interfaces, controle voladizo y confirme alineación. El descentramiento puede sobrecargar un filo; cambiar avance puede tratar el síntoma dejando intacta la causa mecánica.
Verifique que refrigerante o lubricante llegue a la entrada y que la viruta tenga recorrido adecuado al agujero. Confirme entrada y retirada, incluido si el proveedor permite parar, invertir husillo o un método específico. Inspeccione antes de probar para distinguir desgaste o adherencias nuevos de los previos.
Mantenga constantes lote y estado de material, máquina, portaherramientas, herramienta, preparación previa, refrigerante, programa e inspección. Si no, se comparan conjuntos de procesos, no un único cambio.
Validar el punto inicial por el agujero y la herramienta
Haga la primera prueba en un elemento de ensayo o pieza sacrificable cuando sea posible. Evite usar una zona de producción valiosa para comprobar la calculadora.
- Verificar agujero previo y registrar demasía.
- Confirmar herramienta, portaherramientas, descentramiento, refrigerante y programa.
- Ejecutar RPM y avance calculados sin correcciones no registradas.
- Medir diámetro en entrada, centro y salida o fondo, en varias orientaciones si el método lo permite.
- Registrar conicidad, entrada acampanada, redondez o posición exigidas.
- Inspeccionar acabado, marcas de herramienta y evidencias de viruta.
- Registrar carga del husillo, sonido, vibración, tendencia térmica y estado del filo.
- Repetir suficientes elementos para distinguir estabilidad de un resultado favorable aislado.
Agujero y herramienta deben interpretarse juntos. Un agujero liso pero siempre grande orienta distinto de chatter, conicidad, entrada acampanada, desgaste rápido o deriva entre piezas. La superficie sola no prueba capacidad dimensional y un diámetro aislado puede ocultar conicidad o lobulado.
Defina antes de probar la ventana de autorización: tamaño, geometría, superficie, repetibilidad, carga, filo y límites de intervención. Sin ella, se puede seguir ajustando hasta que una medida parezca buena.
Cambiar un parámetro solo cuando lo respalden las evidencias
Rozamiento o márgenes pulidos: Verifique primero demasía suficiente y continua, agujero previo correcto y filo agudo y limpio. Si todo cumple y hay indicios de corte insuficiente, haga un cambio validado de avance o velocidad. Deben cambiar marcas y temperatura junto con estabilidad dimensional; si no, vuelva al mapa de causas.
Chatter o patrón superficial periódico: Compruebe descentramiento montado, alineación, voladizo, portaherramientas, utillaje, agujero previo e interrupciones antes de editar órdenes. Si la mecánica cumple, pruebe un cambio respaldado por el proveedor y registre vibración, sonido y periodicidad. Reducir todo a la vez puede mover la vibración sin identificar la ventana estable.
Sobredimensionado, conicidad o entrada acampanada: Valide el instrumento, registre profundidad y orientación, compare el agujero previo e inspeccione alineación y descentramiento. No suponga que bajar RPM corrige geometría heredada o entrada desalineada. Cambie datos solo después de resolver mecánica y medición.
Desgaste rápido, calor o filo recrecido: Confirme material y dureza, identidad, concentración o lubricante, suministro a la entrada, demasía y evacuación. Si la velocidad está fuera de los datos compatibles, corrija ese único error y repita. Si adhesión o abrasión persisten con ajuste aprobado, puede que la decisión real sea material de corte o geometría.
Virutas compactadas o superficie rayada: Compruebe tipo de agujero, sentido de ranuras, recorrido del fluido, profundidad y retirada. Cambiar avance no crea una salida ausente. Corrija primero evacuación y valide después avance dentro de los datos de la herramienta.
Cada ajuste debe tener una predicción. Indique qué evidencia mejorará, cambie una variable, repita la medición y compare con referencia. Si no aparece la respuesta prevista, restaure la base controlada antes de otra hipótesis.
Fijar el registro del proceso validado
Un proceso aprobado debe mostrar el origen de cada número. Registre proveedor y revisión, herramienta exacta, material y estado, velocidad, definición y unidades de avance, fórmulas, diámetro, resultado sin redondear, RPM y avance programados, límites, correcciones, agujero previo y demasía, portaherramientas/descentramiento, refrigerante e inspección.
Registre también ventana validada y condiciones de parada: deriva dimensional, cambios de superficie, carga o vibración, desgaste, virutas, piezas por herramienta y frecuencia de inspección. Así una prueba exitosa se convierte en norma repetible de producción.
Las órdenes finales no son solo resultados de calculadora. Combinan datos verificados, cálculo coherente en unidades, intervalo ejecutable de máquina y evidencias del agujero real. Conserve los cuatro para que el siguiente montaje reproduzca el razonamiento en vez de adivinar dos números.