










Vitesses et avances d’alésoir : calculer, puis qualifier la coupe
Définir les vitesses et avances d’alésoir comporte cinq étapes : obtenir vitesse de coupe et avance pour l’outil et l’application exacts, identifier les unités, calculer les RPM, calculer l’avance linéaire et qualifier la consigne par une coupe maîtrisée. Un calculateur réalise les étapes intermédiaires. Il ne peut pas déterminer si les données initiales correspondent à l’alésoir, la matière, l’avant-trou, la surépaisseur, l’arrosage, le porte-outil, la machine et l’exigence du trou.
Cette distinction évite deux erreurs coûteuses : des RPM mathématiquement corrects tirés d’un tableau matière inadapté, et la confusion entre avance par tour, par dent et linéaire. Toutes deux donnent des consignes d’apparence précise mais de sens physique incorrect.
Utilisez cet article comme fiche de calcul et de validation. Il ne fournit volontairement aucun tableau matière générique : les données propres à l’outil et les mesures du procédé doivent fonder la décision.
Préparer la fiche d’entrées avant le calculateur
Ne commencez pas par les RPM, mais par les conditions associées aux données de coupe. Si l’une des entrées suivantes est inconnue, la consigne calculée reste provisoire.
| Entrée requise | Source ou mesure approuvée | Pourquoi elle change le résultat |
|---|---|---|
| Identité exacte de l’alésoir et matériau de coupe | Plan, marquage, dossier d’achat, données fournisseur | Géométrie, matériau d’arête, revêtement et classe d’application déterminent les données initiales valables |
| Diamètre de coupe réel | Plan d’outil et méthode de mesure vérifiée | Les RPM varient inversement au diamètre |
| Matière usinée et état | Certificat matière, plan, relevé de dureté ou traitement thermique | Usinabilité, adhérence, abrasion et écrouissage influencent vitesse et avance |
| Type, profondeur et interruptions du trou | Plan de pièce et trajectoire | Trous borgnes, débouchants, profonds et interrompus changent les conditions de copeaux et d’arrosage |
| Avant-trou et surépaisseur | Avant-trou mesuré et gamme qualifiée | L’alésoir doit couper une quantité maîtrisée plutôt que frotter ou enlever trop de matière |
| Liquide de coupe ou lubrifiant et trajet des copeaux | Montage réel sur machine | Lubrification, refroidissement et évacuation influencent arêtes et finition du trou |
| Porte-outil, sortie, alignement et faux-rond | Fiche de réglage et ensemble contrôlé au comparateur | Une charge inégale des arêtes peut dominer un réglage d’avance ou de vitesse |
| Plage RPM et avance de la machine | Documentation machine et montage actuel | Les consignes calculées doivent être exécutables et stables sous charge |
| Tolérance du trou et méthode de contrôle | Plan et plan qualité | La coupe de validation exige des preuves définies |
Ne choisissez une famille qu’après avoir défini matière, diamètre, tolérance, géométrie du trou et machine. La gamme d’alésoirs PCD sert à identifier des familles PCD candidates ; ce n’est pas un tableau de coupe et cela ne prouve pas que le PCD convient à toute matière. Obtenez les données actuelles du modèle avant programmation.
Le passage à l’alésoir est une finition. Il agrandit un trou existant d’une quantité maîtrisée pour améliorer cote et surface. Il ne remplace ni l’établissement de la position ni la correction d’un grand défaut de rectitude. L’aperçu de CNC Cookbook sur vitesses, avances et préparation distingue de même le procédé : trou préparé et conditions restent partie intégrante du résultat.
Identifier le sens de la valeur d’avance
Avant de calculer, lisez l’en-tête de colonne et son unité. Trois grandeurs d’avance sont souvent confondues.
L’avance par tour indique le déplacement axial par tour de broche. Elle peut être notée IPR, in/rev, mm/rev ou f_rev. Lorsque le fournisseur donne cette valeur, calculez l’avance linéaire en la multipliant par les RPM :
Avance linéaire = RPM × avance par tour
L’avance par dent indique l’avance attribuée à chaque arête. Elle peut être notée IPT, in/tooth, mm/tooth ou f_z. Le nombre de dents n’entre dans la conversion que si la source donne explicitement l’avance par dent :
Avance linéaire = RPM × nombre de dents effectives × avance par dent
L’avance linéaire est la consigne axiale de la machine, généralement en IPM, in/min, mm/min ou F. Il s’agit déjà d’une distance par minute. Ne la multipliez pas à nouveau par les RPM.
Cette vérification compte, car beaucoup de données d’alésoir utilisent l’avance par tour, alors que le fraisage privilégie souvent l’avance par dent. Un alésoir à six goujures n’autorise pas à multiplier une valeur IPR par six. Cela introduit un facteur absent de la définition du fournisseur.
De même, une valeur IPM ou mm/min ne peut être copiée d’un autre montage sans les RPM associés. Si la vitesse change et que l’avance par tour doit rester constante, l’avance linéaire doit changer dans la même proportion.
Une discussion d’atelier revue par une personne sur avances et vitesses d’alésoir CNC montre la confusion pratique. Les participants proposent divers rapports au perçage, vitesses périphériques, avances et surépaisseurs, car outils, matières et expériences diffèrent. La leçon transférable consiste à identifier source et unités, puis tester dans les conditions réelles, pas à moyenner les réponses en un nouveau tableau.
Calculateur interactif de point de départ
Calculer les RPM et l’avance de table de l’alésoir
Saisissez vitesse de coupe approuvée, diamètre et avance par tour. Utilisez le résultat comme départ d’essai maîtrisé, puis qualifiez le trou.
Vitesse de broche
2,228RPM
Avance de table
334mm/min
RPM = (1,000 × Vc) ÷ (π × D) · Avance de table = RPM × f/rev
π est fixé à 3.14159. Vérifiez avant-trou, surépaisseur, faux-rond du porte-outil, arrosage et trou mesuré avant validation en production.
Calculer la vitesse de broche à partir de la vitesse de coupe
La vitesse de coupe est la vitesse tangentielle de l’arête au diamètre de l’outil. À vitesse de coupe égale, un petit alésoir doit tourner plus vite qu’un grand.
Dans les catalogues en pouces, cette grandeur est souvent appelée vitesse périphérique et exprimée en SFM. En métrique, elle est généralement exprimée en mètres par minute. La relation physique reste identique, mais valeur et facteur de conversion dépendent des unités.
En unités impériales, avec vitesse périphérique en pieds par minute et diamètre en pouces :
RPM = (SFM × 12) ÷ (π × diamètre en pouces)
L’approximation d’atelier RPM = (SFM × 3.82) ÷ diamètre en pouces utilise 12 ÷ π ≈ 3.82. Gardez une précision suffisante, puis arrondissez à une consigne exécutable.
En métrique, avec vitesse de coupe en mètres par minute et diamètre en millimètres :
RPM = (vitesse de coupe en m/min × 1000) ÷ (π × diamètre en mm)
Les conversions sont géométriques ; l’entrée difficile est la vitesse de coupe. Prenez-la auprès du fournisseur choisi pour des conditions correspondant au matériau de coupe, au groupe et à l’état matière, à l’arrosage, au trou et à l’application. Une valeur « carbure » ne vaut pas automatiquement pour chaque nuance ou géométrie ; une famille matière ne suffit pas si dureté ou traitement modifient l’usinabilité.
Vérifiez les unités avant de calculer. Entrer un diamètre métrique dans la formule en pouces, traiter des mètres par minute comme SFM ou utiliser le nominal au lieu d’un diamètre effectif défini crée une grande erreur sans alerte du calculateur.
Calculer l’avance linéaire à partir de l’avance par tour
Une fois les RPM connus, convertissez l’avance par tour du fournisseur en consigne machine.
En unités impériales :
Avance en IPM = RPM × avance en IPR
En unités métriques :
Avance en mm/min = RPM × avance en mm/rev
La vérification dimensionnelle est utile :
rev/min × longueur/rev = longueur/min
Les tours se simplifient et la bonne unité d’avance linéaire reste. Si les unités ne se simplifient pas, arrêtez et harmonisez-les avant programmation.
Si le fournisseur donne réellement l’avance par dent, utilisez le nombre de dents effectives défini pour cet outil et cette application :
Avance = RPM × dents effectives × avance par dent
Ne supposez pas que nombre visible de goujures et dents effectives soient toujours équivalents. Entrée de coupe, pas inégal, guidages et géométries spéciales peuvent rendre un comptage générique inadapté. La définition appartient aux données de l’outil.
Dérouler un exemple métrique transparent
Supposons que le fournisseur choisi donne un départ hypothétique de 60 m/min et 0.20 mm/rev pour un outil précis de 10 mm dans une application parfaitement correspondante. Ces chiffres illustrent uniquement le calcul ; ce ne sont pas des recommandations pour une matière ou un outil SCT.
Calculer d’abord les RPM :
RPM = (60 × 1000) ÷ (π × 10)
RPM ≈ 1909.9
Arrondir à une consigne initiale exécutable, par exemple 1910 RPM si machine et procédé le permettent.
Calculer ensuite l’avance linéaire :
Avance = 1910 × 0.20
Avance = 382 mm/min
Consignez calcul non arrondi et valeurs programmées. Si la commande impose un autre pas de RPM, recalculez l’avance à partir des RPM réels au lieu de conserver 382 mm/min.
Par exemple, si la consigne réelle est de 1800 RPM :
Avance = 1800 × 0.20 = 360 mm/min
Le rapport prévu de 0.20 mm/rev est conservé. C’est le rôle essentiel du calculateur : conversion cohérente et arithmétique. Il ne valide pas les entrées de 60 m/min ou 0.20 mm/rev.
Recalculer lorsque la machine ne peut appliquer le résultat
Une limite machine modifie la consigne exécutable. Elle ne doit pas modifier silencieusement le rapport d’avance choisi.
Si les RPM calculés dépassent la limite utile, fixez les RPM atteignables et recalculez l’avance linéaire depuis l’avance par tour visée. Si la broche est instable aux très faibles RPM calculés, examinez son comportement en charge et l’adéquation outil/procédé plutôt que d’augmenter les RPM sans revoir la vitesse de coupe.
Appliquez la même discipline aux limites d’avance. Si commande, axe, cycle ou montage ne délivrent pas régulièrement l’avance calculée, réduire seulement l’avance réduit aussi l’avance par tour. L’arête peut alors frotter au lieu de couper. La solution peut être un autre couple vitesse/avance approuvé, un autre outil ou une autre machine, pas deux consignes incompatibles.
Les corrections de commande doivent aussi être maîtrisées. Une correction de broche sans modification proportionnelle d’avance change l’avance par tour ; une correction d’avance seule fait de même. Pendant les essais, notez les deux pourcentages et calculez le rapport réel avant de conclure à une amélioration.
Vérifiez puissance, couple, capacité du porte-outil, arrosage et bridage à la consigne réelle. L’acceptation d’un nombre par la commande ne prouve pas que la mécanique le supporte.
Maintenir les autres variables pendant la coupe de validation
La première coupe ne qualifie que les conditions maîtrisées. Mesurez l’avant-trou avant alésoir. Confirmez dimensions selon la profondeur, rectitude ou axe si requis, circularité, chanfrein et surface. Notez la surépaisseur réelle, pas seulement le diamètre nominal du foret.
Trop de surépaisseur peut augmenter effort, chaleur et flexion. Trop peu peut laisser un contact intermittent ou du frottement. La valeur admissible dépend du diamètre, de l’outil, de la matière, de l’avant-trou et du procédé. Utilisez les données de l’outil plutôt qu’un pourcentage ou une valeur fixe pris ailleurs.
Contrôlez au comparateur l’ensemble broche–porte-outil–alésoir selon la méthode approuvée. Nettoyez les interfaces, maîtrisez la sortie et confirmez l’alignement. Le faux-rond peut surcharger une arête ; changer l’avance peut traiter le symptôme tout en laissant la cause mécanique.
Vérifiez que liquide ou lubrifiant atteint l’entrée de coupe et que les copeaux disposent d’un trajet adapté au trou. Confirmez entrée et retrait, notamment si le fournisseur autorise arrêt de broche, inversion ou méthode précise de retrait. Inspectez avant essai pour distinguer usure ou adhérence nouvelles de l’état initial.
Gardez constants lot et état matière, machine, porte-outil, outil, préparation de l’avant-trou, liquide, programme et contrôle. Sinon, l’essai compare des ensembles de procédés plutôt qu’un seul changement.
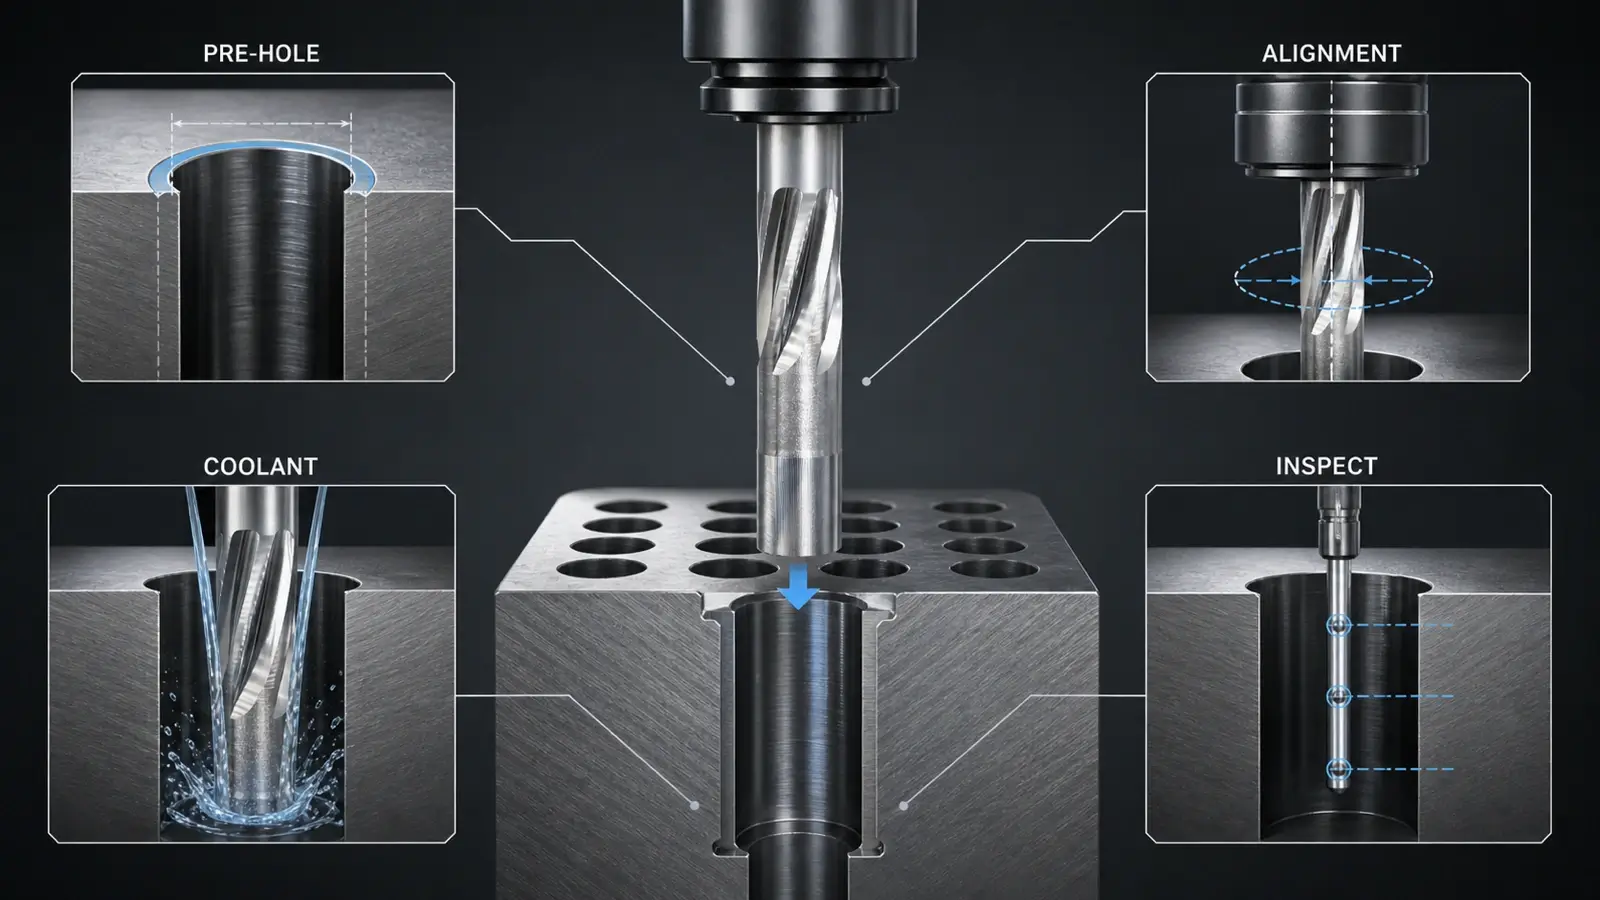
Qualifier le point de départ à partir du trou et de l’outil
Réalisez si possible la première validation sur un élément d’essai ou une pièce sacrifiable. Évitez de vérifier le calculateur sur une pièce de grande valeur.
- Vérifier l’avant-trou et noter la surépaisseur.
- Confirmer outil, porte-outil, faux-rond, liquide et programme.
- Appliquer les RPM et l’avance calculés sans corrections non consignées.
- Mesurer le diamètre à l’entrée, au milieu et à la sortie ou au fond, selon plusieurs orientations si la méthode le permet.
- Consigner conicité, évasement, circularité ou position exigés par le plan.
- Examiner finition, traces d’outil et indices des copeaux.
- Consigner charge de broche, son, vibration, tendance thermique et état des arêtes.
- Répéter assez d’éléments pour distinguer stabilité et résultat favorable isolé.
Trou et outil doivent être interprétés ensemble. Un alésage lisse mais constamment trop grand oriente différemment de marques de broutement, conicité, entrée évasée, usure rapide ou dérive entre pièces. La surface seule ne prouve pas la capacité dimensionnelle, et un diamètre isolé peut cacher conicité ou forme lobée.
Définissez avant essai la fenêtre de validation : cote et géométrie, surface, répétabilité, charge, état des arêtes et limites d’intervention. Sans elle, les opérateurs peuvent ajuster jusqu’à obtenir une mesure flatteuse.
Modifier un seul paramètre lorsque les indices le justifient
Frottement ou listels polis : Vérifiez d’abord surépaisseur suffisante et continue, avant-trou conforme, arête vive et propre. Si ces points sont bons et que les indices montrent une coupe insuffisante, modifiez de façon qualifiée avance ou vitesse. Marques et comportement thermique doivent évoluer avec la stabilité dimensionnelle ; sinon, revenez aux causes.
Broutement ou motif périodique de surface : Vérifiez faux-rond monté, alignement, sortie, porte-outil, montage, avant-trou et interruptions avant les consignes. Si la mécanique est conforme, testez une modification soutenue par le fournisseur et notez vibration, son et périodicité. Tout réduire à la fois peut déplacer la vibration sans identifier la plage stable.
Surdimensionnement, conicité ou entrée évasée : Validez l’instrument, relevez profondeur et orientation, comparez l’avant-trou et examinez alignement et faux-rond. Ne supposez pas qu’une baisse de RPM corrige la géométrie héritée du perçage ou une entrée désalignée. Modifiez les données seulement après clarification mécanique et métrologique.
Usure rapide, chaleur ou arête rapportée : Confirmez matière et dureté, identité d’outil, concentration ou lubrifiant, alimentation de l’entrée, surépaisseur et évacuation. Si la vitesse saisie sort des données adaptées, corrigez cette seule erreur et retestez. Si adhérence ou abrasion persistent à un réglage approuvé, le matériau de coupe ou la géométrie peut être le vrai choix à revoir.
Copeaux compactés ou surface rayée : Vérifiez type de trou, sens des goujures, trajet du liquide, profondeur et retrait. Changer l’avance ne crée pas une sortie absente. Corrigez d’abord l’évacuation, puis qualifiez l’avance dans les données de l’outil.
Chaque réglage doit avoir une prévision. Indiquez quels indices doivent s’améliorer, changez une variable, répétez les mêmes mesures et comparez à la référence. Si la réponse attendue manque, rétablissez la référence maîtrisée avant une autre hypothèse.
Figer le dossier du procédé qualifié
Un procédé validé doit montrer l’origine de chaque nombre. Notez fournisseur et révision documentaire, outil exact, matière et état, vitesse, définition et unités d’avance, formules, diamètre utilisé, résultat non arrondi, RPM et avance programmés, limites machine, corrections, avant-trou et surépaisseur, résultat porte-outil/faux-rond, liquide et contrôles.
Consignez aussi plage qualifiée et conditions d’arrêt : dérive dimensionnelle, changement de surface, charge ou vibration, usure, copeaux, nombre de pièces par outil et fréquence de contrôle. Une coupe réussie devient ainsi un standard de production répétable.
Les consignes finales ne sont pas de simples sorties de calculateur. Elles réunissent données d’outil vérifiées, calcul cohérent en unités, plage machine exécutable et preuves du trou réel. Conservez les quatre pour que le montage suivant reproduise le raisonnement au lieu de deviner deux nombres.