










Reibgeschwindigkeit und Vorschub: Berechnen, dann den Schnitt qualifizieren
Das Festlegen von Reibgeschwindigkeit und Vorschub umfasst fünf Stufen: Schnittgeschwindigkeit und Vorschub für das konkrete Werkzeug und die Anwendung beschaffen, Einheiten bestimmen, RPM berechnen, linearen Vorschub berechnen und den Befehl in einem kontrollierten Schnitt qualifizieren. Ein Rechner übernimmt die mittleren Schritte. Er kann nicht entscheiden, ob die Ausgangsdaten zu Reibahle, Werkstoff, Vorbohrung, Aufmaß, Kühlschmiersystem, Aufnahme, Maschine und Bohrungsanforderung passen.
Diese Unterscheidung verhindert zwei teure Fehler: mathematisch korrekte RPM aus einer unpassenden Werkstofftabelle und die Verwechslung von Umdrehungsvorschub, Zahnvorschub und linearem Vorschub. Beide erzeugen präzise wirkende Befehle mit falscher physikalischer Bedeutung.
Verwenden Sie den Artikel als Berechnungs- und Freigabearbeitsblatt. Er enthält bewusst keine allgemeine Werkstofftabelle: Werkzeugspezifische Daten und gemessene Prozessbelege müssen die Entscheidung tragen.
Eingabeblatt vor dem Rechner erstellen
Beginnen Sie nicht mit RPM, sondern mit den zu den Schnittdaten gehörenden Bedingungen. Ist eine der folgenden Eingaben unbekannt, bleibt der berechnete Befehl vorläufig.
| Erforderliche Eingabe | Freigegebene Quelle oder Messung | Warum sie das Ergebnis verändert |
|---|---|---|
| Genaue Reibahlenidentität und Schneidstoff | Werkzeugzeichnung, Kennzeichnung, Einkaufsnachweis, Lieferantendaten | Geometrie, Schneidstoff, Beschichtung und Anwendungsklasse bestimmen gültige Startdaten |
| Tatsächlicher Schnittdurchmesser | Werkzeugzeichnung und verifiziertes Messverfahren | RPM ändern sich umgekehrt proportional zum Durchmesser |
| Werkstoff und Zustand | Werkstoffzeugnis, Zeichnung, Härte- oder Wärmebehandlungsnachweis | Zerspanbarkeit, Adhäsion, Abrasion und Kaltverfestigung beeinflussen Schnittgeschwindigkeit und Vorschub |
| Bohrungstyp, Tiefe und Unterbrechungen | Werkstückzeichnung und Werkzeugweg | Sack-, Durchgangs-, Tief- und unterbrochene Bohrungen verändern Span- und Kühlschmierbedingungen |
| Vorbohrung und Aufmaß | Gemessene Vorbohrung und qualifizierter Prozessplan | Die Reibahle muss eine kontrollierte Menge schneiden, statt zu reiben oder zu viel abzutragen |
| Kühl- oder Schmierstoff und Spanweg | Tatsächlicher Maschinenaufbau | Schmierung, Kühlung und Spanabfuhr beeinflussen Schneidenzustand und Bohrungsoberfläche |
| Aufnahme, Auskragung, Ausrichtung und Rundlauf | Rüstblatt und vermessene Einheit | Ungleiche Schneidenbelastung kann Vorschub- oder Drehzahländerungen überwiegen |
| RPM- und Vorschubbereich der Maschine | Maschinendokumentation und aktueller Aufbau | Berechnete Befehle müssen ausführbar und unter Last stabil sein |
| Bohrungstoleranz und Prüfverfahren | Zeichnung und Qualitätsplan | Der Nachweisschnitt benötigt definierte Freigabebelege |
Wählen Sie eine Werkzeugfamilie erst, wenn Werkstoff, Durchmesser, Toleranz, Bohrungsgeometrie und Maschine bekannt sind. Das PCD-Reibahlenprogramm ist ein Einstieg zur Identifikation möglicher PCD-Familien, keine Schnittdatentabelle und kein Beleg, dass PCD zu jedem Werkstoff passt. Beschaffen Sie vor der Programmierung aktuelle Anwendungsdaten des gewählten Modells.
Reiben ist Feinbearbeitung. Es erweitert eine vorhandene Bohrung kontrolliert und dient gewöhnlich der Verbesserung von Maß und Oberfläche. Es ersetzt weder die Herstellung der erforderlichen Lage noch die Korrektur großer Geradheitsfehler. Die Übersicht von CNC Cookbook zu Reibgeschwindigkeiten, Vorschüben und Bohrungsvorbereitung macht dieselbe Unterscheidung: Vorbereitete Bohrung und Betriebsbedingungen bleiben Teil des Ergebnisses.
Bedeutung der Vorschubzahl klären
Lesen Sie vor dem Rechnen Spaltenüberschrift und Einheit im Katalog. Drei Vorschubgrößen werden häufig verwechselt.
Der Umdrehungsvorschub beschreibt den axialen Weg je Spindelumdrehung. Übliche Schreibweisen sind IPR, in/rev, mm/rev oder f_rev. Gibt der Lieferant diesen Wert an, berechnen Sie den linearen Vorschub durch Multiplikation mit RPM:
Linearer Vorschub = RPM × Umdrehungsvorschub
Der Zahnvorschub beschreibt den jeder Schneide zugeordneten Vorschub. Übliche Schreibweisen sind IPT, in/tooth, mm/tooth oder f_z. Nur wenn die Quelle ausdrücklich Zahnvorschub nennt, darf die Schneidenzahl in die Umrechnung eingehen:
Linearer Vorschub = RPM × wirksame Zähnezahl × Zahnvorschub
Der lineare Vorschub ist der axiale Vorschubbefehl der Maschine, üblicherweise IPM, in/min, mm/min oder F. Er ist bereits ein Weg pro Minute. Multiplizieren Sie ihn nicht erneut mit RPM.
Diese Einheitenprüfung ist wichtig, weil viele Reibdatensätze Umdrehungsvorschub verwenden, Fräsquellen dagegen oft Zahnvorschub. Eine sechsschneidige Reibahle berechtigt nicht dazu, einen IPR-Wert mit sechs zu multiplizieren. Das verändert den befohlenen Vorschub um einen Faktor, der in der Lieferantendefinition nie vorkam.
Ebenso darf ein IPM- oder mm/min-Wert nicht ohne die zugehörigen RPM aus einem anderen Aufbau übernommen werden. Ändert sich die Spindeldrehzahl bei gewünscht konstantem Umdrehungsvorschub, muss der lineare Vorschub proportional mitgehen.
Eine menschlich geprüfte Werkstattdiskussion über CNC-Reibvorschübe und -geschwindigkeiten zeigt die praktische Verwirrung. Beteiligte schlagen unterschiedliche Bohrverhältnisse, Umfangsgeschwindigkeiten, Vorschübe und Aufmaße vor, weil Werkzeuge, Werkstoffe und Erfahrung verschieden sind. Übertragbar ist die Methode: Quelle und Einheiten bestimmen, dann unter realen Bedingungen testen, statt Antworten zu einer neuen Tabelle zu mitteln.
Interaktiver Startwertrechner
Reibahlen-RPM und Tischvorschub berechnen
Geben Sie freigegebene Schnittgeschwindigkeit, Reibahlendurchmesser und Umdrehungsvorschub ein. Nutzen Sie das Ergebnis als kontrollierten Versuchsstart und qualifizieren Sie anschließend die Bohrung.
Spindeldrehzahl
2,228RPM
Tischvorschub
334mm/min
RPM = (1,000 × Vc) ÷ (π × D) · Tischvorschub = RPM × f/rev
π ist auf 3.14159 festgelegt. Prüfen Sie Vorbohrung, Aufmaß, Aufnahmerundlauf, Kühlschmierstoffzufuhr und gemessene Bohrung vor der Produktionsfreigabe.
Spindeldrehzahl aus Schnittgeschwindigkeit berechnen
Schnittgeschwindigkeit ist die tangentiale Schneidengeschwindigkeit am Werkzeugdurchmesser. Für dieselbe Schnittgeschwindigkeit muss eine kleinere Reibahle schneller drehen als eine größere.
In zölligen Katalogen wird diese Größe oft Umfangsgeschwindigkeit genannt und in SFM angegeben. Metrische Kataloge geben Schnittgeschwindigkeit meist in Metern pro Minute an. Der physikalische Zusammenhang ist gleich, Zahlenwert und Umrechnungsfaktor hängen jedoch vom Einheitensystem ab.
Bei Zollangaben mit Schnittgeschwindigkeit in Fuß pro Minute und Durchmesser in Zoll:
RPM = (SFM × 12) ÷ (π × Durchmesser in Zoll)
Die Werkstattnäherung RPM = (SFM × 3.82) ÷ Durchmesser in Zoll verwendet 12 ÷ π ≈ 3.82. Rechnen Sie mit ausreichender Genauigkeit und runden Sie erst auf einen ausführbaren Maschinenbefehl.
Bei metrischen Angaben mit Schnittgeschwindigkeit in Metern pro Minute und Durchmesser in Millimetern:
RPM = (Schnittgeschwindigkeit in m/min × 1000) ÷ (π × Durchmesser in mm)
Die Umrechnungen sind geometrisch; die schwierige Eingabe ist die Schnittgeschwindigkeit. Entnehmen Sie sie dem gewählten Reibahlenlieferanten unter passenden Bedingungen für Schneidstoff, Werkstoffgruppe und -zustand, Kühlmodus, Bohrungstyp und Anwendung. Ein Wert mit Kennzeichnung „Hartmetall“ gilt nicht automatisch für jede Sorte oder Geometrie; eine Werkstofffamilie genügt nicht, wenn Härte oder Wärmebehandlung die Zerspanbarkeit wesentlich ändern.
Prüfen Sie Einheitenkombinationen vor „Berechnen“. Metrischen Durchmesser in eine Zollgleichung einzusetzen, Meter pro Minute als SFM zu behandeln oder das Nennbohrmaß statt eines vom Hersteller definierten wirksamen Durchmessers einzugeben, erzeugt große Fehler ohne Rechnerwarnung.
Linearen Vorschub aus Umdrehungsvorschub berechnen
Sobald RPM bekannt sind, wandeln Sie den Umdrehungsvorschub des Lieferanten in den Maschinenvorschub um.
Für Zollmaße:
Vorschub in IPM = RPM × Vorschub in IPR
Für metrische Einheiten:
Vorschub in mm/min = RPM × Vorschub in mm/rev
Die Einheitenprüfung hilft:
rev/min × Länge/rev = Länge/min
Die Umdrehungen kürzen sich heraus, übrig bleibt die korrekte lineare Vorschubeinheit. Gehen die Einheiten nicht sauber auf, stoppen Sie und vereinheitlichen Sie sie vor der Programmierung.
Gibt der Lieferant tatsächlich Zahnvorschub an, verwenden Sie die für Werkzeug und Anwendung definierte Zahl wirksamer Schneiden:
Vorschub = RPM × wirksame Zähne × Zahnvorschub
Setzen Sie sichtbare Nuten- und wirksame Zähnezahl nicht immer gleich. Anschnittgestaltung, ungleiche Teilung, Führungselemente und Sondergeometrien können eine pauschale Schneidenzählung ungeeignet machen. Die Definition liegt in den Werkzeugdaten.
Ein nachvollziehbares metrisches Beispiel durchrechnen
Angenommen, der gewählte Lieferant nennt als hypothetischen Startpunkt 60 m/min und 0.20 mm/rev für ein bestimmtes 10 mm Werkzeug unter vollständig passenden Bedingungen. Diese Zahlen erläutern nur die Rechnung; sie sind keine Empfehlung für einen Werkstoff oder ein SCT-Werkzeug.
Zuerst RPM berechnen:
RPM = (60 × 1000) ÷ (π × 10)
RPM ≈ 1909.9
Auf einen ausführbaren Startbefehl runden, etwa 1910 RPM, sofern Maschine und Prozess dies erlauben.
Dann linearen Vorschub berechnen:
Vorschub = 1910 × 0.20
Vorschub = 382 mm/min
Dokumentieren Sie ungerundete Rechnung und programmierte Werte. Akzeptiert die Steuerung nur eine andere RPM-Stufung, berechnen Sie den Vorschub aus den tatsächlichen RPM neu, statt 382 mm/min beizubehalten.
Beispiel bei tatsächlichem Befehl von 1800 RPM:
Vorschub = 1800 × 0.20 = 360 mm/min
Das beabsichtigte Verhältnis von 0.20 mm/rev bleibt erhalten. Genau das leistet ein Reibgeschwindigkeits- und Vorschubrechner: konsistente Einheitenumrechnung und Rechnung. Er validiert nicht die Eingaben 60 m/min oder 0.20 mm/rev.
Neu berechnen, wenn die Maschine das Ergebnis nicht ausführen kann
Eine Maschinengrenze verändert den ausführbaren Befehl. Sie darf nicht unbemerkt das gewählte Vorschubverhältnis verändern.
Übersteigen berechnete RPM die nutzbare Spindelgrenze, setzen Sie erreichbare RPM und berechnen den linearen Vorschub aus dem gewünschten Umdrehungsvorschub neu. Läuft die Spindel bei sehr niedrigen berechneten RPM nicht stabil, prüfen Sie Lastverhalten und Eignung der Werkzeug-Prozess-Kombination, statt RPM ohne erneute Schnittgeschwindigkeitsprüfung zu erhöhen.
Gehen Sie bei Vorschubgrenzen ebenso vor. Können Steuerung, Achse, Zyklus oder Aufbau den berechneten linearen Vorschub nicht gleichmäßig liefern, senkt eine alleinige Vorschubreduktion den Umdrehungsvorschub. Dadurch kann aus Schneiden Reiben werden. Die richtige Lösung kann ein anderes freigegebenes Geschwindigkeits-Vorschub-Paar, anderes Werkzeug oder andere Maschine sein, nicht ein unpassendes Befehlspaar.
Auch Overrides müssen kontrolliert werden. Spindeloverride ohne proportionale Vorschubänderung verändert den Umdrehungsvorschub; Vorschuboverride ohne Drehzahländerung ebenso. Dokumentieren Sie während der Erprobung beide Prozentsätze und berechnen das tatsächliche Verhältnis vor der Bewertung einer Verbesserung.
Prüfen Sie Leistung, Drehmoment, Aufnahmefähigkeit, Kühlschmierstoffzufuhr und Werkstückspannung unter dem tatsächlichen Befehl. Die Annahme einer Zahl durch die Steuerung beweist keine mechanische Tragfähigkeit.
Begleitgrößen während des Nachweisschnitts konstant halten
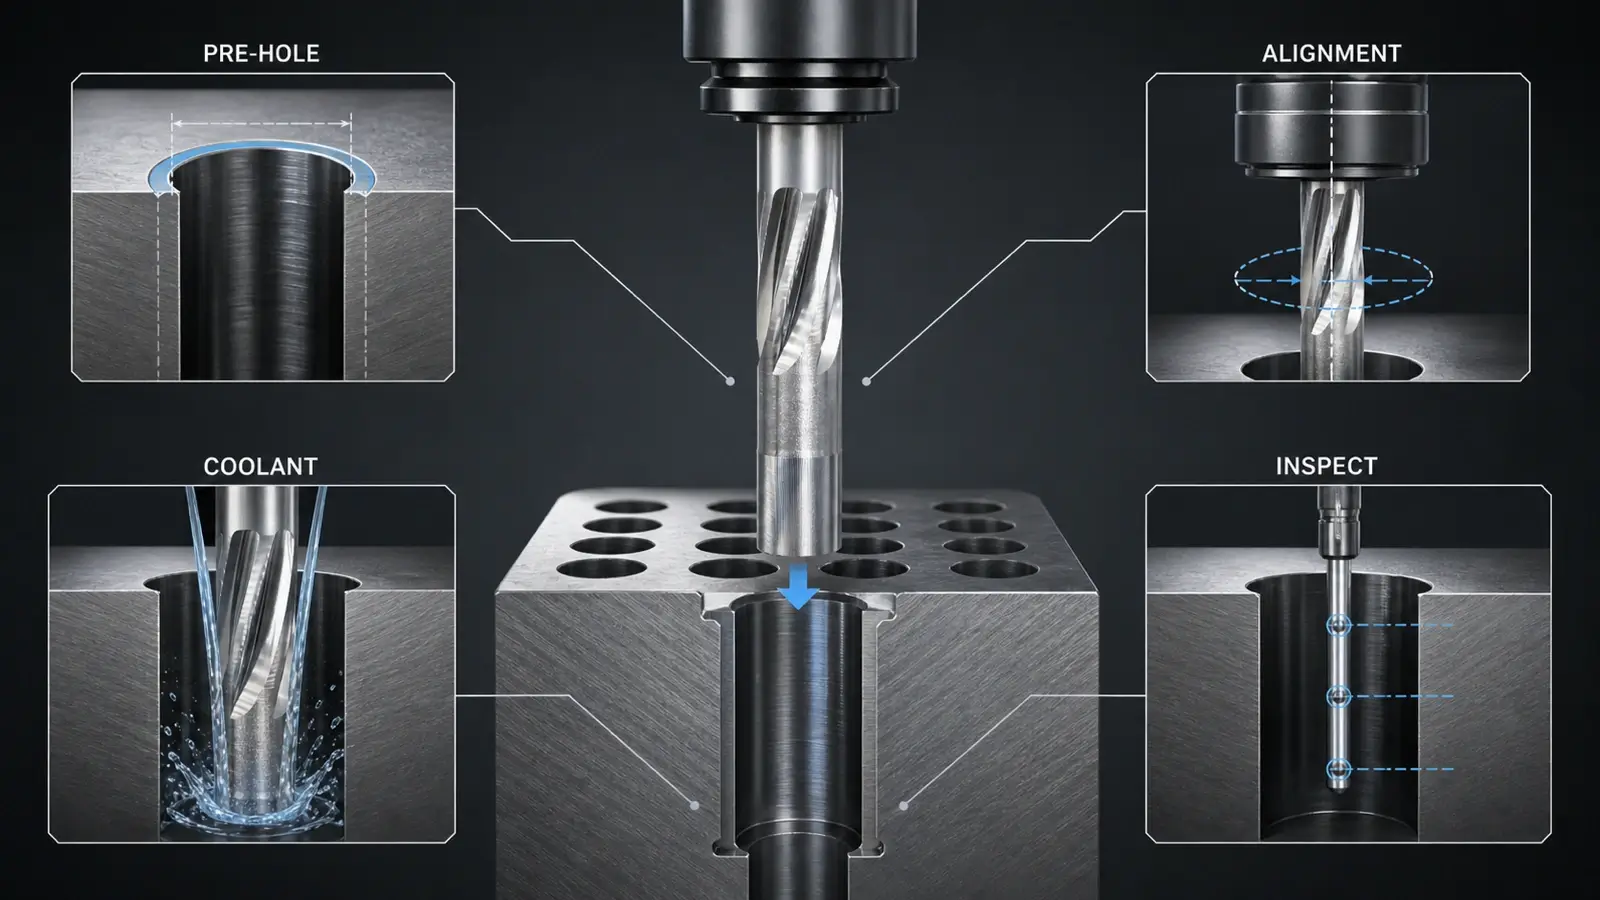
Der erste Schnitt kann nur beherrschte Bedingungen qualifizieren. Messen Sie die Vorbohrung vor dem Reiben. Prüfen Sie Tiefenmaßverlauf, erforderliche Geradheit oder Achslage, Rundheitsanzeichen, Eintrittsfase und Oberfläche. Dokumentieren Sie das tatsächliche Aufmaß, nicht nur den Nennbohrerdurchmesser.
Zu viel Aufmaß kann Kraft, Wärme und Durchbiegung erhöhen. Zu wenig kann unterbrochenen Kontakt oder Reiben verursachen. Der zulässige Betrag hängt von Durchmesser, Werkzeugauslegung, Werkstoff, Vorbohrungsqualität und Prozess ab. Nutzen Sie die gewählten Werkzeugdaten, statt einen fremden Prozentsatz oder festen Wert zur Regel zu machen.
Messen Sie den Rundlauf der montierten Spindel-Aufnahme-Reibahlen-Einheit nach freigegebenem Verfahren. Reinigen Sie Schnittstellen, kontrollieren Sie Auskragung und bestätigen Sie Ausrichtung. Rundlauffehler können eine Schneide unverhältnismäßig belasten; eine Vorschubänderung behandelt dann möglicherweise das Symptom, nicht die mechanische Ursache.
Prüfen Sie, dass Kühl- oder Schmierstoff den Anschnitt erreicht und der Spanweg zum Durchgangs- oder Sackloch passt. Bestätigen Sie Eintritts- und Rückzugszyklus, einschließlich Lieferantenerlaubnis für Spindelstopp, Umkehr oder bestimmte Rückzugsverfahren. Prüfen Sie die Reibahle vor dem Versuch, um neuen Verschleiß oder Anhaftungen vom Altzustand zu unterscheiden.
Halten Sie Werkstoffcharge und -zustand, Maschine, Aufnahme, Werkzeug, Vorbohrungsweg, Kühlschmierstoffzustand, Programmstand und Prüfverfahren konstant. Sonst vergleicht der Versuch Prozessbündel statt einer einzelnen Parameteränderung.
Startpunkt anhand von Bohrung und Werkzeug qualifizieren
Führen Sie den ersten Nachweisschnitt möglichst an einem Prüfmerkmal oder Opferteil aus. Nutzen Sie kein hochwertiges Produktionsmerkmal als Rechnerprüfung.
- Vorbohrung prüfen und Aufmaß dokumentieren.
- Werkzeug, Aufnahme, Rundlauf, Kühlschmierstoff und Programmidentität bestätigen.
- Berechnete RPM und Vorschub ohne undokumentierte Overrides ausführen.
- Bohrungsdurchmesser am Eintritt, in der Mitte und am Austritt oder Grund in mehreren Richtungen messen, soweit das Verfahren dies erlaubt.
- Zeichnungsseitig geforderte Konizität, Mündungsaufweitung, Rundheit oder Lage dokumentieren.
- Oberflächengüte, Werkzeugspuren und Spanbefunde prüfen.
- Spindellast, Geräusch, Schwingung, Temperaturtrend und Schneidenzustand dokumentieren.
- Genügend Merkmale wiederholen, um einen stabilen Prozess von einem einzelnen günstigen Ergebnis zu unterscheiden.
Bohrung und Werkzeug müssen gemeinsam bewertet werden. Eine glatte, dauerhaft zu große Bohrung führt zu einem anderen Prüfpfad als Rattermarken, Konizität, aufgeweitete Mündung, schneller Verschleiß oder Drift zwischen Teilen. Oberfläche allein beweist keine Maßfähigkeit, ein einzelner Durchmesserwert kann Konizität oder Mehrkantigkeit verdecken.
Definieren Sie vor dem Versuch das Freigabefenster: Maß und Geometrie, Oberfläche, Wiederholbarkeit, Lastverhalten, Schneidenzustand und Eingriffsgrenzen. Ohne dieses Fenster können Bediener weiter anpassen, bis ein Messwert gut aussieht.
Nur bei entsprechender Evidenz einen Parameter ändern
Reiben oder polierte Führungsfasen: Prüfen Sie zuerst ausreichendes, durchgängiges Aufmaß, ordnungsgemäße Vorbohrung sowie scharfe, saubere Schneide. Sind diese Punkte erfüllt und deuten Befunde auf ungenügendes Schneiden, ändern Sie qualifiziert eine Vorschub- oder Geschwindigkeitsgröße. Schnittspuren und Temperaturverhalten sollten sich zusammen mit der Maßstabilität ändern; sonst zurück zur Ursachenübersicht.
Rattern oder periodisches Oberflächenmuster: Prüfen Sie montierten Rundlauf, Ausrichtung, Auskragung, Aufnahme, Vorrichtung, Vorbohrung und Unterbrechungen vor Befehlsänderungen. Besteht die Mechanik die Prüfung, testen Sie eine vom Lieferanten gestützte Änderung und dokumentieren Schwingungs-, Geräusch- und Oberflächenreaktion. Alle Parameter gleichzeitig zu reduzieren kann die Schwingung verlagern, ohne das stabile Fenster zu identifizieren.
Übermaß, Konizität oder aufgeweitete Mündung: Validieren Sie das Messgerät, erfassen Sie die Bohrung nach Tiefe und Richtung, vergleichen Sie die Vorbohrung und prüfen Sie Ausrichtung und Rundlauf. Erwarten Sie nicht, dass weniger RPM eine vom Bohren übernommene Geometrie oder schiefen Eintritt korrigieren. Ändern Sie Schnittdaten erst nach Klärung von Mechanik und Messung.
Schneller Verschleiß, Wärme oder Aufbauschneiden: Bestätigen Sie Werkstoff und Härte, Werkzeugidentität, Kühlschmierstoffkonzentration oder Schmierstoff, Anschnittversorgung, Aufmaß und Spanabfuhr. Liegt die eingegebene Schnittgeschwindigkeit außerhalb passender Werkzeugdaten, korrigieren Sie diesen einzelnen Fehler und testen erneut. Bleiben Adhäsion oder Abrasion bei freigegebenen Werten, kann Schneidstoff- oder Geometriewahl die eigentliche Entscheidung sein.
Verdichtete Späne oder geriefte Oberfläche: Prüfen Sie Bohrungstyp, Nutenrichtung, Kühlschmierweg, Tiefe und Rückzug. Eine Vorschubänderung schafft keinen fehlenden Austrittsweg. Korrigieren Sie zuerst die Spanabfuhr und qualifizieren Sie dann den Vorschub innerhalb der gewählten Werkzeugdaten.
Jede Anpassung braucht eine Vorhersage. Benennen Sie den erwarteten verbesserten Befund, ändern Sie eine Größe, wiederholen Sie dieselbe Messfolge und vergleichen Sie mit der Basis. Bleibt die erwartete Reaktion aus, stellen Sie vor der nächsten Hypothese den kontrollierten Ausgangszustand wieder her.
Qualifizierten Prozessdatensatz festschreiben
Ein freigegebener Reibprozess muss die Herkunft jeder Zahl zeigen. Dokumentieren Sie Lieferant und Dokumentrevision, genaue Werkzeugidentität, Werkstoff und Zustand, Schnittgeschwindigkeit, Vorschubdefinition und Einheiten, Formeln, verwendeten Durchmesser, ungerundetes Ergebnis, programmierte RPM und Vorschub, Maschinengrenzen, Overrides, Vorbohrung und Aufmaß, Aufnahme-/Rundlaufergebnis, Kühlschmierstoffzustand und Prüfdaten.
Dokumentieren Sie außerdem Betriebsfenster und Stoppbedingungen: Maßdrift, Oberflächen-, Last- oder Schwingungsänderung, Schneidenverschleiß, Spanverhalten, Werkzeugstückzahl und erforderliche Prüfhäufigkeit. So wird aus einem erfolgreichen Nachweisschnitt ein wiederholbarer Produktionsstandard.
Die Endbefehle sind mehr als Rechnerausgaben. Sie verbinden verifizierte Werkzeugdaten, einheitensichere Rechnung, ausführbaren Maschinenbereich und Belege aus der tatsächlichen Bohrung. Bewahren Sie alle vier, damit der nächste Aufbau die Begründung nachvollziehen kann, statt zwei Zahlen zu erraten.