










Velocidades e avanços de alargamento: calcular e qualificar o corte
Definir as velocidades e avanços de alargamento é um trabalho de cinco etapas: obter velocidade de corte e avanço para ferramenta e aplicação exatas, identificar unidades, calcular RPM, calcular avanço linear e qualificar o comando num corte controlado. Uma calculadora realiza os passos intermédios. Não decide se os dados iniciais correspondem ao alargador, material, pré-furo, sobremedida, refrigeração, porta-ferramentas, máquina e requisito do furo.
A distinção evita dois erros dispendiosos: introduzir RPM matematicamente corretas de uma tabela inadequada e confundir avanço por rotação, por dente ou linear. Ambos geram comandos aparentemente precisos com significado físico errado.
Use este artigo como folha de cálculo e aprovação. Não fornece uma tabela genérica de materiais: a decisão deve assentar nos dados da ferramenta e em evidências medidas do processo.
Preparar os dados antes de abrir a calculadora
Não comece pelas RPM, mas pelas condições dos dados de corte. Se alguma das entradas seguintes for desconhecida, o comando calculado é provisório.
| Entrada necessária | Fonte ou medição aprovada | Porque altera o resultado |
|---|---|---|
| Identificação exata do alargador e material de corte | Desenho, etiqueta, registo de compra, dados do fornecedor | Geometria, material da aresta, revestimento e classe de aplicação determinam os dados iniciais válidos |
| Diâmetro de corte real | Desenho e método de medição verificado | As RPM variam inversamente com o diâmetro |
| Material da peça e estado | Certificado, desenho, registo de dureza ou tratamento térmico | Maquinabilidade, adesão, abrasão e encruamento afetam velocidade e avanço |
| Tipo, profundidade e interrupções do furo | Desenho da peça e trajetória | Furos cegos, passantes, profundos e interrompidos alteram condições de aparas e refrigeração |
| Pré-furo e sobremedida | Pré-furo medido e plano qualificado | O alargador deve cortar uma quantidade controlada, não roçar nem remover material excessivo |
| Fluido de corte ou lubrificante e percurso das aparas | Montagem real da máquina | Lubrificação, refrigeração e evacuação afetam arestas e acabamento do furo |
| Porta-ferramentas, balanço, alinhamento e batimento | Folha de preparação e conjunto medido com comparador | A carga desigual das arestas pode dominar um ajuste de avanço ou velocidade |
| Intervalo de RPM e avanço da máquina | Documentação da máquina e montagem atual | Os comandos calculados devem ser executáveis e estáveis sob carga |
| Tolerância do furo e método de inspeção | Desenho e plano de qualidade | O ensaio exige evidências de aprovação definidas |
Selecione uma família apenas após conhecer material, diâmetro, tolerância, geometria e máquina. A gama de alargadores de PCD é um ponto para identificar famílias PCD candidatas; não é uma tabela de corte nem prova que PCD serve para todos os materiais. Obtenha os dados atuais do modelo antes de programar.
O alargamento é acabamento. Amplia de forma controlada um furo existente para melhorar dimensão e superfície. Não substitui estabelecer a posição nem corrigir um grande erro de retilineidade. A descrição da CNC Cookbook sobre velocidades, avanços e preparação faz a mesma distinção: furo preparado e condições continuam a fazer parte do resultado.
Identificar o significado do valor de avanço
Antes de calcular, leia o cabeçalho e a unidade. Confundem-se frequentemente três grandezas de avanço.
O avanço por rotação descreve o deslocamento axial por rotação do fuso. Pode ser expresso como IPR, in/rev, mm/rev ou f_rev. Se o fornecedor der este valor, calcule o avanço linear multiplicando-o pelas RPM:
Avanço linear = RPM × avanço por rotação
O avanço por dente descreve o avanço atribuído a cada aresta. Pode ser expresso como IPT, in/tooth, mm/tooth ou f_z. Só quando a fonte indicar explicitamente avanço por dente deve entrar o número de dentes na conversão:
Avanço linear = RPM × número de dentes efetivos × avanço por dente
O avanço linear é o comando de avanço axial da máquina, normalmente IPM, in/min, mm/min ou F. Já é uma distância por minuto. Não a multiplique novamente pelas RPM.
A verificação importa porque muitos dados de alargamento usam avanço por rotação, enquanto a fresagem usa frequentemente avanço por dente. Um alargador de seis canais não autoriza multiplicar IPR por seis. Isso introduz um fator inexistente na definição do fornecedor.
Também não se pode copiar um valor IPM ou mm/min de outra montagem sem as RPM que o originaram. Se mudar a velocidade e se pretender manter avanço por rotação, o avanço linear deve mudar proporcionalmente.
Uma discussão de oficina revista por uma pessoa sobre avanços e velocidades de alargamento CNC mostra a confusão prática. Os participantes propõem diferentes relações com furação, velocidades periféricas, avanços e sobremedidas porque diferem ferramentas, materiais e experiência. A lição transferível é identificar fonte e unidades e testar nas condições reais, não fazer uma média das respostas para criar uma tabela.
Calculadora interativa do ponto inicial
Calcular RPM e avanço da mesa do alargador
Introduza velocidade aprovada, diâmetro e avanço por rotação. Use o resultado como início de ensaio controlado e qualifique depois o furo.
Velocidade do fuso
2,228RPM
Avanço da mesa
334mm/min
RPM = (1,000 × Vc) ÷ (π × D) · Avanço da mesa = RPM × f/rev
π está fixado em 3.14159. Verifique pré-furo, sobremedida, batimento, refrigeração e furo medido antes de aprovar produção.
Calcular velocidade do fuso a partir da velocidade de corte
A velocidade de corte é a velocidade tangencial da aresta no diâmetro da ferramenta. À mesma velocidade de corte, um alargador menor deve rodar mais depressa do que um maior.
Em catálogos em polegadas, esta grandeza é frequentemente chamada velocidade periférica e é expressa em SFM. Nos catálogos métricos é normalmente expressa em metros por minuto. A relação física é a mesma, mas o valor e fator de conversão dependem do sistema.
Em unidades imperiais, com velocidade em pés por minuto e diâmetro em polegadas:
RPM = (SFM × 12) ÷ (π × diâmetro em polegadas)
A aproximação de oficina RPM = (SFM × 3.82) ÷ diâmetro em polegadas utiliza 12 ÷ π ≈ 3.82. Mantenha precisão suficiente e arredonde depois para um comando executável.
Em unidades métricas, com velocidade de corte em metros por minuto e diâmetro em milímetros:
RPM = (velocidade de corte em m/min × 1000) ÷ (π × diâmetro em mm)
As conversões são geométricas; a entrada difícil é a velocidade de corte. Obtenha-a do fornecedor escolhido em condições compatíveis com material de corte, grupo e estado da peça, refrigeração, tipo de furo e aplicação. Um valor «metal duro» não serve automaticamente para toda a classe ou geometria; a família do material não basta se dureza ou tratamento alterarem muito a maquinabilidade.
Verifique as unidades antes de calcular. Introduzir diâmetro métrico na fórmula imperial, tratar metros por minuto como SFM ou usar dimensão nominal quando o fornecedor define outro diâmetro efetivo cria um grande erro sem aviso.
Calcular avanço linear a partir do avanço por rotação
Conhecidas as RPM, converta o avanço por rotação do fornecedor em comando da máquina.
Para unidades em polegadas:
Avanço em IPM = RPM × avanço em IPR
Para unidades métricas:
Avanço em mm/min = RPM × avanço em mm/rev
A verificação dimensional é útil:
rev/min × comprimento/rev = comprimento/min
As rotações cancelam-se e resta a unidade correta de avanço linear. Se as unidades não se cancelarem, pare e normalize-as antes de programar.
Se o fornecedor der realmente avanço por dente, use o número de dentes efetivos definido para ferramenta e aplicação:
Avanço = RPM × dentes efetivos × avanço por dente
Não pressuponha que canais visíveis e dentes efetivos são sempre equivalentes. Entrada de corte, passo desigual, guias e geometrias especiais podem invalidar uma contagem genérica. A definição pertence aos dados da ferramenta.
Resolver um exemplo métrico transparente
Suponha que o fornecedor escolhido dá um início hipotético de 60 m/min e 0.20 mm/rev para uma ferramenta específica de 10 mm numa aplicação totalmente compatível. Os números apenas ilustram o cálculo; não são recomendações para um material ou ferramenta SCT.
Calcule primeiro as RPM:
RPM = (60 × 1000) ÷ (π × 10)
RPM ≈ 1909.9
Arredonde para um comando inicial executável, por exemplo 1910 RPM se máquina e processo o permitirem.
Calcule depois o avanço linear:
Avanço = 1910 × 0.20
Avanço = 382 mm/min
Registe cálculo sem arredondar e valores programados. Se o controlo só aceitar outro incremento de RPM, recalcule avanço com as RPM reais em vez de manter 382 mm/min.
Por exemplo, se o comando real for 1800 RPM:
Avanço = 1800 × 0.20 = 360 mm/min
Preserva-se a relação prevista de 0.20 mm/rev. Essa é a função central da calculadora: conversão coerente e aritmética. Não valida as entradas de 60 m/min ou 0.20 mm/rev.
Recalcular se a máquina não puder executar o resultado
Um limite da máquina altera o comando executável. Não deve alterar silenciosamente a relação de avanço escolhida.
Se as RPM calculadas excederem o limite útil, fixe as RPM atingíveis e recalcule avanço linear a partir do avanço por rotação pretendido. Se o fuso não for estável às RPM muito baixas calculadas, investigue o comportamento sob carga e a combinação ferramenta/processo em vez de elevar RPM sem rever a velocidade de corte.
Aplique o mesmo aos limites de avanço. Se controlo, eixo, ciclo ou montagem não entregarem suavemente o avanço calculado, reduzir apenas avanço reduz o avanço por rotação. A aresta pode passar de cortar a roçar. A solução pode ser outro par velocidade/avanço aprovado, outra ferramenta ou outra máquina, não comandos incompatíveis.
As percentagens de correção também exigem controlo. Corrigir o fuso sem mudança proporcional do avanço altera o avanço por rotação; corrigir apenas avanço faz o mesmo. Nos ensaios, registe ambas as percentagens e calcule a relação real antes de concluir que houve melhoria.
Verifique potência, binário, capacidade do porta-ferramentas, refrigeração e fixação com o comando real. O controlo aceitar um número não prova que a mecânica o suporte.
Manter constantes as restantes variáveis durante o ensaio
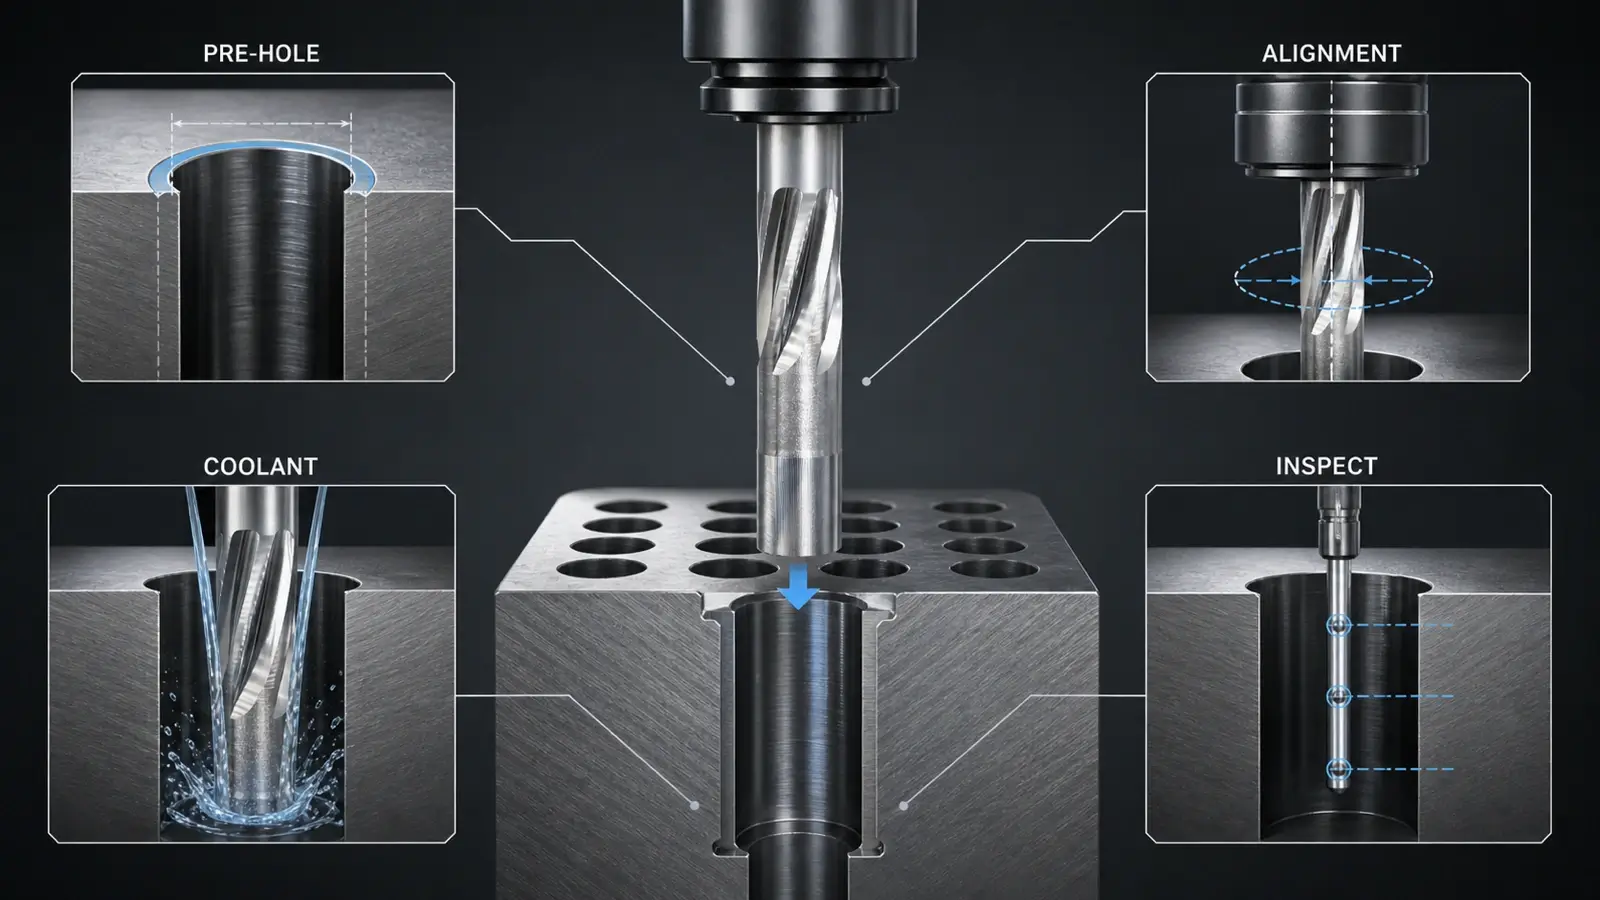
O primeiro corte só qualifica condições controladas. Meça o pré-furo antes de alargar. Confirme dimensão por profundidade, retilineidade ou eixo quando necessário, indícios de circularidade, chanfro e superfície. Registe sobremedida real, não apenas diâmetro nominal da broca.
Demasiada sobremedida pode aumentar força, calor e flexão. Muito pouca pode deixar contacto intermitente ou atrito. O valor admissível depende de diâmetro, conceção, material, qualidade prévia e processo. Use os dados da ferramenta em vez de transformar uma percentagem ou valor externo em regra.
Verifique com comparador o conjunto fuso–porta-ferramentas–alargador segundo prática aprovada. Limpe interfaces, controle balanço e confirme alinhamento. O batimento pode sobrecarregar uma aresta; mudar avanço pode tratar o sintoma deixando intacta a causa mecânica.
Verifique se fluido ou lubrificante chega à entrada e se as aparas têm percurso adequado ao furo. Confirme entrada e retirada, incluindo se o fornecedor permite parar, inverter o fuso ou um método específico. Inspecione antes do ensaio para distinguir desgaste ou aderências novos dos anteriores.
Mantenha constantes lote e estado do material, máquina, porta-ferramentas, ferramenta, preparação prévia, fluido, programa e inspeção. Caso contrário, comparam-se conjuntos de processos, não uma alteração única.
Qualificar o ponto inicial pelo furo e pela ferramenta
Faça o primeiro ensaio num elemento de teste ou peça sacrificável quando possível. Evite usar uma zona de produção valiosa para verificar a calculadora.
- Verificar pré-furo e registar sobremedida.
- Confirmar ferramenta, porta-ferramentas, batimento, fluido e programa.
- Executar RPM e avanço calculados sem correções não registadas.
- Medir diâmetro na entrada, meio e saída ou fundo, em várias orientações se o método o permitir.
- Registar conicidade, boca de sino, circularidade ou posição exigidas.
- Inspecionar acabamento, marcas de ferramenta e indícios das aparas.
- Registar carga do fuso, som, vibração, tendência térmica e estado da aresta.
- Repetir elementos suficientes para distinguir estabilidade de um resultado favorável isolado.
Furo e ferramenta devem ser interpretados em conjunto. Um furo liso mas sempre grande orienta de forma diferente de chatter, conicidade, boca de sino, desgaste rápido ou deriva entre peças. A superfície só não prova capacidade dimensional e um diâmetro isolado pode esconder conicidade ou forma lobulada.
Defina antes do ensaio a janela de aprovação: dimensão, geometria, superfície, repetibilidade, carga, aresta e limites de intervenção. Sem ela, pode continuar-se a ajustar até uma medição parecer boa.
Alterar um parâmetro apenas quando os indícios o sustentarem
Atrito ou margens polidas: Verifique primeiro sobremedida suficiente e contínua, pré-furo correto e aresta viva e limpa. Se tudo cumprir e houver indícios de corte insuficiente, faça uma alteração qualificada de avanço ou velocidade. Devem mudar marcas e temperatura juntamente com estabilidade dimensional; caso contrário, volte ao mapa de causas.
Chatter ou padrão superficial periódico: Verifique batimento montado, alinhamento, balanço, porta-ferramentas, dispositivo, pré-furo e interrupções antes de editar comandos. Se a mecânica cumprir, teste uma alteração apoiada pelo fornecedor e registe vibração, som e periodicidade. Reduzir tudo ao mesmo tempo pode deslocar a vibração sem identificar a janela estável.
Sobredimensionamento, conicidade ou boca de sino: Valide o instrumento, registe profundidade e orientação, compare o pré-furo e inspecione alinhamento e batimento. Não suponha que baixar RPM corrige geometria herdada ou entrada desalinhada. Altere dados apenas depois de resolver mecânica e medição.
Desgaste rápido, calor ou aresta postiça: Confirme material e dureza, identidade, concentração ou lubrificante, fornecimento à entrada, sobremedida e evacuação. Se a velocidade estiver fora dos dados compatíveis, corrija esse único erro e repita. Se adesão ou abrasão persistirem com regulação aprovada, a decisão real pode ser material de corte ou geometria.
Aparas compactadas ou superfície riscada: Verifique tipo de furo, sentido dos canais, percurso do fluido, profundidade e retirada. Mudar avanço não cria uma saída inexistente. Corrija primeiro evacuação e qualifique depois avanço dentro dos dados da ferramenta.
Cada ajuste deve ter uma previsão. Indique que indício melhorará, altere uma variável, repita a medição e compare com a referência. Se não surgir a resposta prevista, restabeleça a base controlada antes de outra hipótese.
Fixar o registo do processo qualificado
Um processo aprovado deve mostrar a origem de cada número. Registe fornecedor e revisão, ferramenta exata, material e estado, velocidade, definição e unidades de avanço, fórmulas, diâmetro, resultado sem arredondar, RPM e avanço programados, limites, correções, pré-furo e sobremedida, porta-ferramentas/batimento, fluido e inspeção.
Registe também janela qualificada e condições de paragem: deriva dimensional, alterações de superfície, carga ou vibração, desgaste, aparas, peças por ferramenta e frequência de inspeção. Assim um ensaio bem-sucedido torna-se um padrão repetível de produção.
Os comandos finais não são apenas saídas da calculadora. Combinam dados verificados, cálculo coerente em unidades, intervalo executável da máquina e indícios do furo real. Preserve os quatro para que a montagem seguinte reproduza o raciocínio em vez de adivinhar dois números.