










Боковое фрезерование концевой фрезой: наладка, зацепление и проверка
Боковое фрезерование концевой фрезой формирует стенку, уступ или боковую поверхность периферийными зубьями. Работает одна сторона; инструмент не погружён на весь диаметр как в пазу. Это меняет силовую цепь, толщину стружки, риск прогиба и план контроля.
Надёжная операция начинается до ввода режимов. Определите стенку и припуск, поддержите деталь против радиальной силы, сократите сборку, получите данные конкретного инструмента и материала и отдельно спланируйте радиальное и осевое зацепление. Затем выполните симуляцию, пробное резание, измерьте стенку в нескольких местах и исправляйте только подтверждённую причину.
Цель — не один годный проход, а наладка и рабочее окно, которые другой оператор может идентифицировать, проверить и повторить.
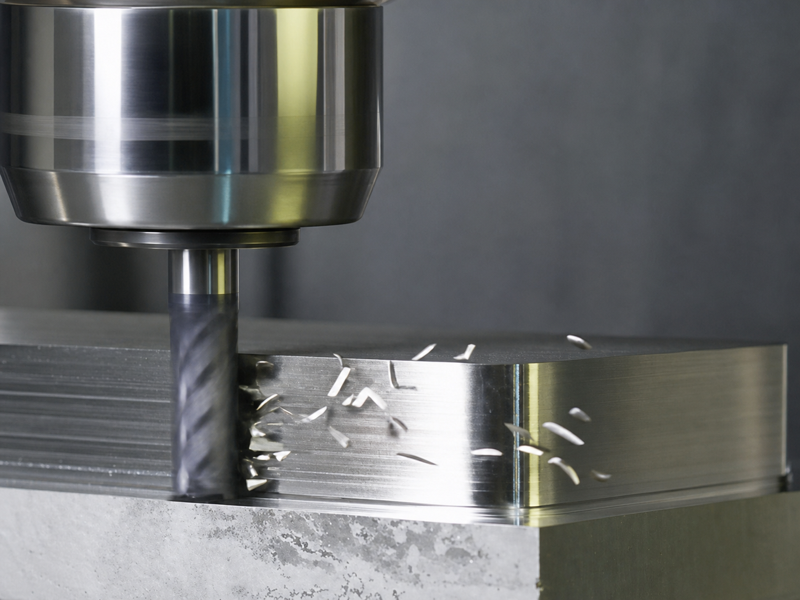
Задайте стенку, припуск и контроль до выбора инструмента
Начните с готового элемента. Определите базу стенки, длину, высоту, допуск, прямолинейность, перпендикулярность, требования поверхности и сопряжений или углов. Решите, формировать ли всю стенку одной осевой полосой или делить на уровни. Определите также поверхности контроля.
Опишите припуск вокруг элемента. Боковая траектория должна иметь известный материал на рабочей стороне и свободный выход стружки. Литейная корка, окалина, прерывания или неровная черновая грань меняют нагрузку иначе, чем показывает номинальная ширина. При неизвестном припуске установите его отдельной черновой операцией или контролем до точного чистового прохода.
Отделяйте операцию от соседних процессов:
- При боковом фрезеровании стенку формирует периферийная кромка, когда работает одна сторона фрезы.
- При полном пазе материал окружает обе стороны фрезы, ограничивая выход стружки.
- При торцевом фрезеровании концевой фрезой торцевые кромки главным образом формируют поверхность, нормальную оси шпинделя.
Поисковые запросы иногда сводят операцию к фразе боковое фрезерование концевой фрезой. Отсутствие артикля не меняет процесс: стенку формирует периферийная кромка, и радиально работающей следует считать только одну сторону фрезы.
Возле уступа фреза может контактировать торцом и периферией, но стенка по-прежнему формируется периферийным резанием. Поэтому здесь особенно важны радиальная сила, изгиб и конусность.
Определите контроль до программирования. У высокой стенки одно измерение сверху не показывает изменение по высоте. У длинной одно измерение в центре не отделяет равномерное смещение от ошибки перемещения. Проверяйте размер сверху и снизу резания и в нескольких местах траектории. Добавьте перпендикулярность к базе, прямолинейность и поверхность по чертежу.
Остановитесь до выбора инструмента, если база неясна, стенка недоступна без столкновения, припуск неизвестен или метод контроля не разрешает допуск. Резание первым не облегчает диагностику этих неопределённостей.
Создайте короткую жёсткую силовую цепь
Сила должна проходить через деталь, приспособление, стол, конструкцию станка, шпиндель, патрон и инструмент. Боковое фрезерование вводит радиальную нагрузку в эту цепь. Любое податливое или плохо посаженное звено смещает стенку даже при правильной программе.
Очистите и осмотрите базы. Стружка под деталью, заусенец на параллели или неравномерный зажим наклоняют её. Проверьте посадку после окончательной затяжки, а не полагайтесь на положение до неё. Подведите опору к зоне резания, чтобы стенка не работала пружиной. Тонким сечениям нужны подкладка, поэтапный съём или чистовой проход после перераспределения напряжений.
Учитывайте направление силы на деталь. Приспособление должно воспринимать её жёсткими упорами, а не главным образом трением. На ручном станке важны фиксаторы стола, направляющие планки и люфт. На ЧПУ состояние осей, сервоприводов и компенсации тоже входят в данные наладки; управление не устраняет механическую податливость.
Проверьте соединение шпинделя и патрона: конус, контакты, состояние и способ зажима. Измерьте биение в значимой точке у инструмента, а не судите по чистому виду. Избыточное биение перегружает один зуб, создаёт повторяющийся рисунок и ускоряет местный износ.
Геометрия станка важна для перпендикулярной стенки. Ошибка выверки шпинделя или оси даёт повторяемый угловой результат. Прогиб фрезы тоже создаёт конусность, но подача не исправит наклон детали, неверную перпендикулярность шпинделя или ошибку оси. Установите механическую базу до проверки геометрии станка резанием.
Остановитесь, если деталь смещается при безопасной проверочной нагрузке, патрон повреждён, биение вне требований, зажим попадает в зону движения или состояние станка не подтверждено. Это ошибки наладки, а не возможность подбирать режимы.
Выбирайте фрезу и патрон как одну сборку
Выбирайте инструмент от геометрии стенки. Длина резания должна покрывать осевой контакт без трения неразгруженного хвостовика или перехода. При этом доступная длина и вылет не должны превышать необходимое. Фреза, формально достигающая стенки, но далеко выступающая из патрона, может прогнуться с изменением размера и поверхности.
Диаметр влияет на доступ, жёсткость, канавки и траекторию. Число и форма зубьев — на вместимость и расчёт подачи. Кромка, основа, покрытие и геометрия должны соответствовать материалу и операции по данным модели. Не считайте режимы всех инструментов семейства одинаковыми.
Считайте патрон, установочную длину и фрезу одной проверенной сборкой. Запишите артикул, диаметр, полезную длину резания, число зубьев, патрон, установочную длину и биение. Для переточенной фрезы подтвердите реальный диаметр и допустимые данные; исходный каталожный диаметр может не соответствовать коррекции программы.
Для выбора семейств используйте твердосплавных концевых фрез как навигационную точку. Это не замена точному чертежу, источнику режимов и подтверждению применения. Название категории само не доказывает пригодность геометрии, покрытия или условий.
Проверьте доступ по всей траектории. Канавка может проходить свободно, пока патрон, гайка цанги или переход шейки сталкиваются с уступом. Моделируйте установочную длину сборки и габарит патрона, а не только номинальный диаметр резания.
Планируйте радиальный и осевой контакт отдельно
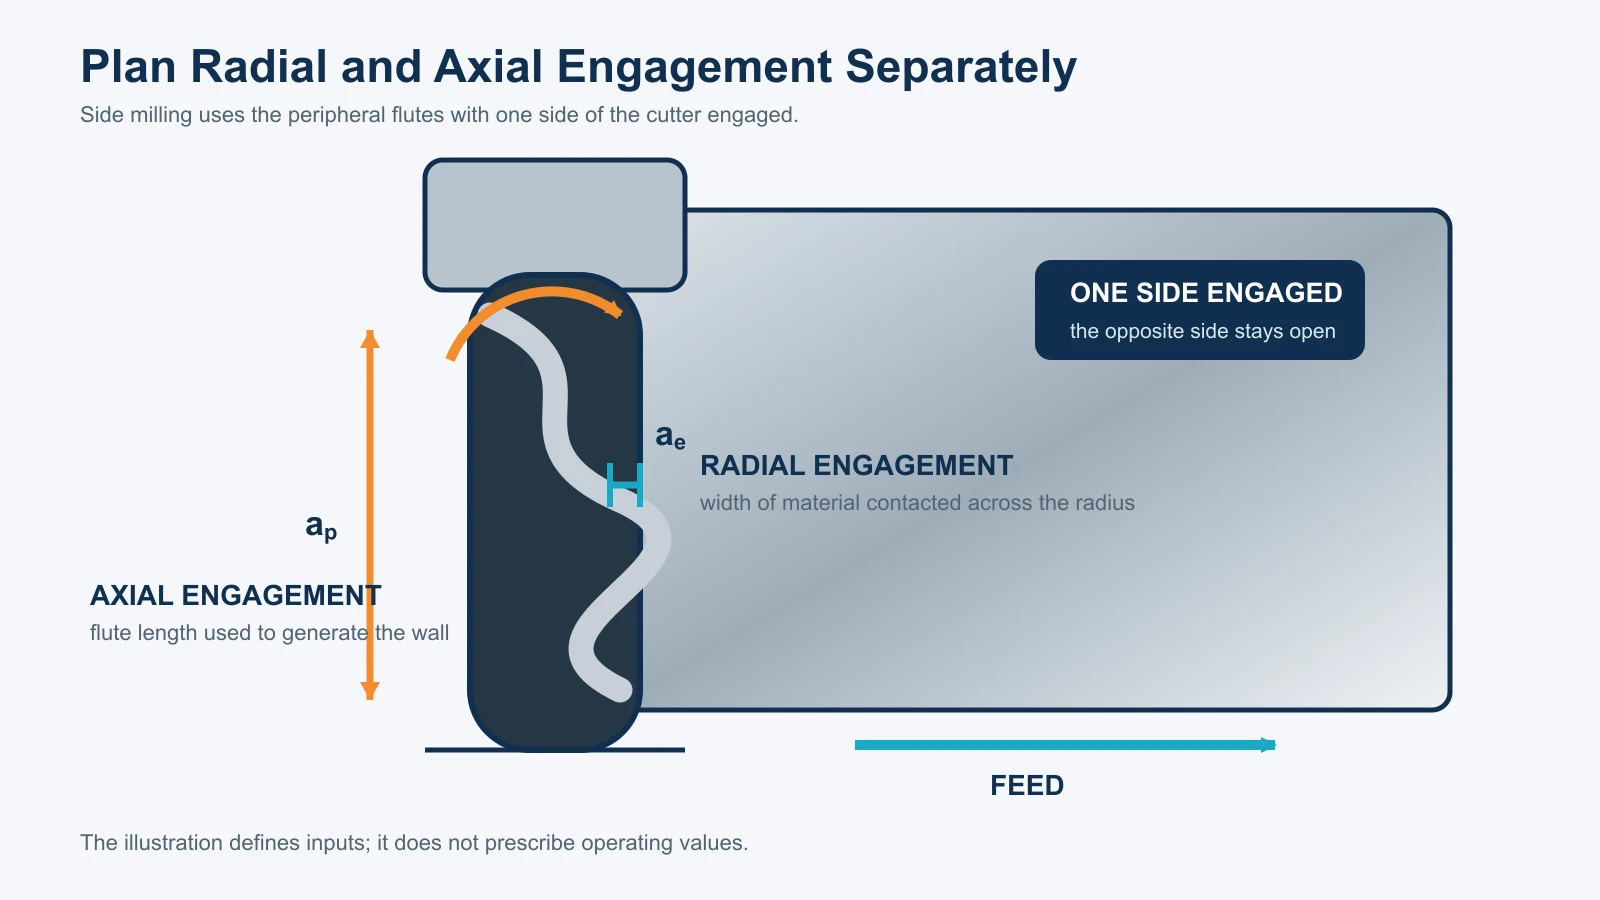
Радиальное зацепление — ширина контакта по радиусу фрезы. Осевое — длина работающей периферийной кромки вдоль оси. Они по-разному влияют на процесс и должны быть отдельными пунктами наладки.
Рост радиального контакта меняет дугу контакта, стружкообразование, силу и выход стружки. Малый радиальный проход вызывает утонение, но поправка должна следовать методу и ограничениям производителя. Общий коэффициент без знания геометрии, определения подачи и контакта небезопасен.
Осевое зацепление определяет полосу зуба, формирующую стенку. Если постоянно работает узкая полоса, износ сосредоточивается там, а остальная длина остаётся острой. При следующем смещении контакта встречается переход изношенного и острого. Это не означает обязательную эффективность максимальной глубины: учитывайте вместе рабочую полосу, вылет, жёсткость, стружкоотвод и пределы производителя.
Разделяйте черновую и чистовую обработку, если элемент и припуск это оправдывают. Черновая оставляет контролируемый радиальный припуск для более равномерной чистовой стенки. Чистовой проход должен снимать достаточно для устойчивого резания, а не тереть выступы, но значение берут из проверенного процесса, не универсального минимума.
Для высокой стенки решите, стабилен ли проход на всю высоту или нужны осевые уровни. Для уровней задайте перекрытие и сопряжение без ступени и шва. При окончательной стенке за один проход проверьте длину резания, отвод и прогиб по полной высоте контакта.
Документируйте оба контакта каждой пробы. Запись только «глубина резания» неоднозначна и затрудняет последующую диагностику.
Осознанно выбирайте направление, вход и выход
Попутное и встречное фрезерование меняют взаимное направление вращения и подачи на работающей стороне. Выбор меняет развитие толщины стружки и направление силы в станке и приспособлении. Его нельзя сводить к «всегда использовать попутное».
На жёстком станке с ЧПУ и контролируемым люфтом для чистовой стенки часто рассматривают попутное резание, но решение определяют инструмент, крепление и станок. На ручном станке со значимым люфтом попутное тянет стол во фрезу; может требоваться встречное или другая стратегия. Влияют также окалина, наклёп, гибкость и направление силы.
Планируйте подход без удара в стенку на полном контакте. Используйте вход с предсказуемым нагружением, совместимый с управлением, инструментом и припуском. Избегайте выдержки у готовой стенки: неподвижная вращающаяся фреза трёт, оставляет след или иначе разгружается и пружинит. На выходе не оставляйте тонкий неподдерживаемый угол так, чтобы он обламывался или образовывал заусенец за пределами контроля.
Не допускайте стружку обратно в резание. Повторное резание портит поверхность и кромки даже при верной подаче. Воздух, СОЖ или другой разрешённый метод должны соответствовать материалу, ограждению и проверенному процессу. Не создавайте воздействие на оператора и не разбрасывайте острую стружку ради её удаления.
Для смещений и коррекции подтвердите сторону программного контура, занятую фрезой. Правильное число на неверной стороне может срезать стенку. Подвод, отвод и включение коррекции должны происходить при достаточном припуске и зазоре для предсказуемой работы управления.
Рассчитывайте команды по данным выбранного инструмента
Начните с данных скорости и подачи на зуб для точной фрезы, материала, его состояния и бокового контакта. Сохраните источник и версию. Если источник не охватывает вылет, прерывания, СОЖ или контакт, запросите производителя или подтвердите осторожный режим под контролем.
Для дюймовых единиц рассчитайте частоту так:
Частота вращения = (SFM × 3.82) ÷ диаметр фрезы в дюймах
В метрической системе:
Частота вращения = (1000 × скорость резания в м/мин) ÷ (π × диаметр фрезы в мм)
Затем рассчитайте минутную подачу:
Минутная подача = частота вращения × фактическое число зубьев × подача на зуб
Используйте реальные диаметр и число зубьев. Сверьте результат с рабочими диапазонами частоты, подачи, мощности и момента станка. Если частоту нужно уменьшить, пересчитайте минутную подачу по достижимой частоте; неизменная подача меняет подачу на зуб.
Расчёты создают команду, а не гарантию. Вылет, оба зацепления, биение, приспособление и отвод определяют пригодность команды в сборке. Поправка радиального утонения должна идти из одобренной модели или калькулятора с соответствующими определениями входных данных.
Задайте начальное окно наблюдения нагрузки и контроля. Оператор должен знать ожидаемые сигналы, причины контролируемой остановки и запрета перезапуска. Рост нагрузки, неустойчивый звук, забивание стружкой, видимое повреждение, движение детали или риск столкновения — причины остановки. Не заканчивайте проход с намерением проверить позже.
Выполните симуляцию и один пробный проход
Проверьте траекторию с реальной сборкой и моделью припуска. Проверьте сторону стенки, коррекцию фрезы, радиальный припуск, осевые пределы, зазор патрона, подход, выход, отводы и зажимы. Убедитесь, что метод выборочной остановки или холостого прогона сам не создаёт опасную траекторию или недопустимую подачу.
До касания подтвердите рабочее смещение и длину инструмента контролируемым методом цеха. Визуальный проход в воздухе выявляет грубые ошибки стороны или зазора, но не доказывает точность смещения. Используйте независимую проверку, соответствующую станку и риску.
Первое резание материала — испытание, а не серия без наблюдения. По возможности выберите элемент или припуск, позволяющий измерение без потери детали. Наблюдайте нагрузку, звук, стружку и видимое движение. Немедленно остановитесь при скачке нагрузки, усилении вибраций, блокировке стружки, повреждении фрезы, контакте патрона или сомнении в закреплении.
После пробы сохраните данные: реальные частоту и подачу, оба контакта, направление, коррекцию, установочную длину, биение, СОЖ или воздух и нагрузку. Осмотрите кромки по всей окружности и осевой полосе контакта. Один повреждённый зуб указывает на биение, локальный дефект или неравную нагрузку; изношенная полоса на одной высоте отличается от равномерного износа.
Не запускайте серию только по гладкому виду стенки. Прогнувшаяся фреза оставляет визуально хорошую, но конусную или неверную по размеру стенку.
Измеряйте всю стенку, а не одну точку
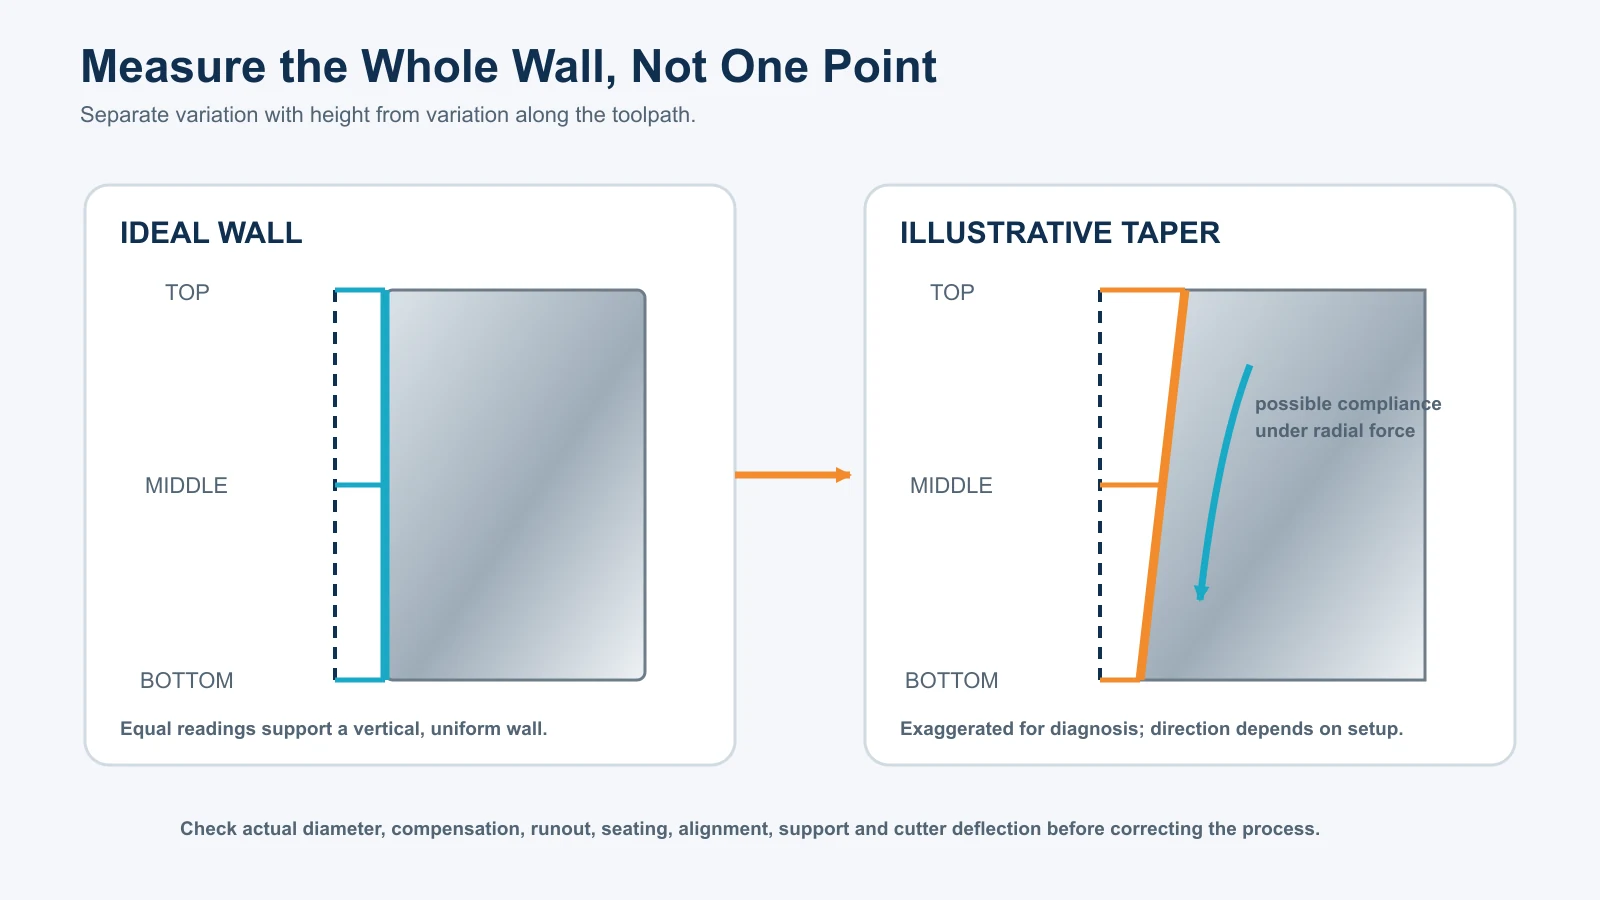
Измеряйте по чертежу и плану контроля. Как минимум отделяйте изменения по высоте от изменений вдоль движения.
Проверьте размер стенки у верха и низа рабочей высоты. Систематическое отличие указывает на изгиб фрезы, движение детали, выверку шпинделя или оси, локальную опору либо изменение контакта. Затем при необходимости проверьте начало, середину и конец траектории. Изменение вдоль движения указывает на геометрию оси, посадку приспособления, тепловые эффекты, переменный припуск или износ в проходе.
Проверяйте перпендикулярность к определяющей базе, а не удобной посторонней поверхности. Измеряйте прямолинейность методом с достаточным разрешением. Записывайте расположение дефектов: рисунок зубьев, вибрационные следы, трение на выходе и заусенец в углу нельзя объединять в «плохую поверхность».
Свяжите стенку с признаками процесса:
- Равномерное смещение размера при малом изменении формы может указывать на коррекцию, фактический диаметр или настройку смещения.
- Изменение по высоте указывает на прогиб, соосность шпинделя и оси, наклон или опору детали.
- Изменение стенки вдоль хода инструмента может указывать на посадку, геометрию осей, распределение припуска, тепловой дрейф или износ.
- Повторение с шагом зубьев может указывать на биение, повреждение кромки или неравную нагрузку.
- Волнистые следы при изменяющейся нагрузке или звуке могут указывать на вибрации или недостаточную жесткость силовой цепи.
- Местные заусенцы или размазывание могут быть связаны с кромкой, материалом, направлением, выходом или трением.
Это направления диагностики, а не автоматические заключения. Перед изменением процесса подтвердите каждую предполагаемую причину независимой проверкой.
Исправляйте причину по признакам стенки
Меняйте одну переменную и сохраняйте измерения до и после. При единственной равномерной ошибке проверьте реальный диаметр, знак и значение коррекции до смены скорости или подачи. Режимы ненадёжно исправляют ошибку записи коррекции.
При конусности стенки сначала установите ее направление и повторяемость. Проверьте индикатором посадку детали и приспособления, подтвердите базу, проверьте геометрию шпинделя и осей утвержденным методом, измерьте биение и осмотрите инструментальную сборку. Затем оцените прогиб фрезы: сопоставьте изменение конусности с вылетом, радиальным и осевым контактом, диаметром инструмента, опорой детали и направлением силы. Конусность, сохраняющаяся при значительном изменении условий резания, может иметь механическую причину; конусность, устойчиво реагирующая на снижение усилия, может быть связана с податливостью. Любой вывод требует измерений.
При вибрациях проверьте полную силовую цепь до случайной смены команд. Ищите вылет, неподдержанную высоту, слабые или далёкие зажимы, патрон и биение, нестабильный вход, повторное резание стружки и износ. При исправной наладке регулируйте только в пределах станка и производителя и проверяйте улучшение геометрии и кромки.
При плохой поверхности без вибраций установите, повторяются ли следы по зубьям, только на входе/выходе или вдоль всей стенки. Осмотрите все кромки, отвод и движения коррекции. Не полируйте диагностическую поверхность до фиксации признаков.
При износе, сосредоточенном в узком поясе канавок, проверьте осевой диапазон контакта и повторное использование одной зоны на последовательных проходах. Проанализируйте длину режущей части, уровни обработки и последовательность операций. Смещение контактного пояса без учета перехода от изношенной к острой кромке может резко изменить силу резания.
После исправления повторите пробный проход и тот же пространственный контроль. Улучшение звука не подтверждает изменение само по себе: стенка, нагрузка, стружка и кромка должны оставаться приемлемыми.
Разрешите запуск бокового фрезерования
Утверждайте процесс только после того, как пробная обработка подтвердит требования к размерам, геометрии, поверхности и состоянию инструмента. Запишите достаточно данных для воспроизведения проверенных условий: станок, закрепление и состояние базирующих элементов; обозначения фрезы и держателя; фактический диаметр, число канавок, длину резания, вылет и биение; источник данных инструмента и редакцию; частоту вращения RPM и подачу стола; радиальный и осевой контакт; направление, вход, выход и способ коррекции; удаление стружки; точки контроля и допустимый диапазон результата.
Определите поводы повторной проверки: новое семейство, переточка, патрон, установочная длина, приспособление, материал или термообработка. Также влияют столкновение, обслуживание шпинделя, регулировка оси, смена зацепления или высоты стенки. Запись должна задавать изменения, требующие нового пробного прохода, а не оставлять решение памяти.
Также определите производственные проверки, сохраняющие утвержденные условия: когда контролировать размер и конусность стенки, какое изменение нагрузки или звука требует остановки, как оценивается износ кромки и кто разрешает коррекцию. Результат бокового фрезерования — не универсальное число скорости или подачи, а прослеживаемая операция, в которой согласованы наладка, контакт с материалом, команды, результаты контроля стенки и логика коррекции.