










Fraisage latéral à la fraise en bout : montage, engagement et validation
Le fraisage latéral utilise les arêtes périphériques pour créer une paroi, un épaulement ou une surface latérale. Un seul côté est engagé ; l’outil n’est pas enfoui sur tout son diamètre comme en rainurage. Cela change le trajet des efforts, l’épaisseur du copeau, le risque de flexion et le contrôle.
Une opération fiable commence avant les valeurs de coupe. Définissez paroi et surépaisseur, soutenez la pièce contre l’effort radial prévu, gardez l’ensemble court, obtenez les données exactes outil/matière et planifiez séparément engagements radial et axial. Simulez, faites un essai, mesurez en plusieurs endroits et ne corrigez que la cause correspondant aux indices.
Le but n’est pas une seule passe acceptable, mais un montage et une fenêtre qu’un autre opérateur peut identifier, vérifier et répéter.
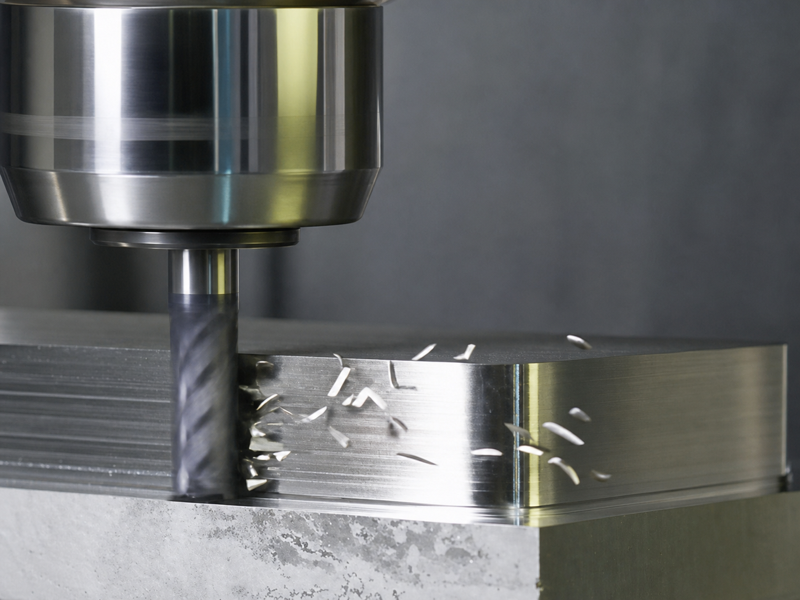
Définir paroi, surépaisseur et contrôle avant l’outil
Partez de la forme finie. Identifiez référence de la paroi, longueur, hauteur, tolérance de cote, rectitude, perpendicularité, surface et raccordements/angles. Décidez si toute la paroi doit être créée dans une bande axiale ou par niveaux. Identifiez aussi les surfaces servant au contrôle.
Cartographiez la matière restante. Le trajet doit avoir une quantité connue côté engagé et une sortie libre des copeaux. Peau de fonderie, calamine, interruptions ou face irrégulière créent des variations non décrites par la largeur nominale. Si le brut est incertain, établissez-le par ébauche ou inspection avant une finition serrée.
Distinguez l’opération des procédés voisins :
- En fraisage latéral, l’arête périphérique crée la paroi avec un seul côté engagé.
- En rainurage pleine largeur, la matière entoure les deux côtés et restreint l’évacuation.
- En surfaçage avec une fraise en bout, les arêtes frontales créent surtout une surface normale à l’axe de broche.
Les recherches abrègent parfois l’opération en fraisage latéral à la fraise en bout. L’article manquant ne change pas le procédé : l’arête périphérique crée la paroi et un seul côté doit être considéré comme engagé radialement.
Près d’un épaulement, la fraise peut toucher en bout et en périphérie, mais la paroi reste générée par coupe périphérique. Effort radial, flexion et conicité méritent donc une attention spécifique.
Définissez le contrôle avant programmation. Une mesure en haut d’une paroi haute ne révèle pas les variations en hauteur ; une mesure au centre d’une longue paroi ne sépare pas décalage uniforme et erreur de déplacement. Mesurez haut/bas et plusieurs positions. Ajoutez perpendicularité à la référence, rectitude et surface selon le dessin.
Arrêtez avant de choisir l’outil si référence ambiguë, accès impossible sans collision, surépaisseur inconnue ou mesure incapable de résoudre la tolérance. Couper d’abord ne simplifie pas le diagnostic.
Créer un trajet d’efforts court et rigide
L’effort traverse pièce, bridage, table, structure, broche, porte-outil et outil. Le fraisage latéral charge radialement cette chaîne. Tout élément souple ou mal assis peut déplacer la paroi malgré un trajet correct.
Nettoyez et contrôlez les appuis. Copeau sous la pièce, bavure sur une cale parallèle ou serrage inégal peuvent l’incliner. Vérifiez l’assise après serrage final, pas seulement avant. Soutenez près de la coupe pour éviter une paroi ressort. Les zones minces peuvent demander appui arrière, enlèvement progressif ou finition après redistribution des contraintes.
Considérez le sens de poussée. Le montage doit résister par des appuis solides plutôt que surtout par friction. Sur machine manuelle, blocages de table, lardons et jeu influencent la réponse. En CNC, état des axes, réponse servo et corrections restent à documenter ; la commande ne supprime pas la souplesse mécanique.
Vérifiez la liaison broche/porte-outil : cône, contacts, état et serrage. Mesurez le faux-rond près de la coupe à un endroit pertinent, sans vous fier à l’apparence propre. Un excès surcharge une dent, crée un motif répétitif et accélère l’usure locale.
La géométrie machine compte pour une paroi perpendiculaire. Un défaut d’alignement de broche/axe produit un angle répétable. La flexion peut aussi créer une conicité, mais l’avance ne corrige ni pièce inclinée, ni mauvais dégauchissage, ni erreur d’axe. Établissez la base mécanique avant d’utiliser la coupe comme test géométrique.
Arrêtez si la pièce bouge sous une charge de vérification sûre, si le porte-outil est endommagé, le faux-rond hors exigence, une bride dans l’enveloppe ou l’état machine invérifiable. Ce sont des défauts de montage, pas des occasions de régler les paramètres.
Choisir fraise et porte-outil comme un ensemble
Choisissez depuis la géométrie de paroi. La longueur coupante doit couvrir l’engagement axial sans frottement de queue ou raccord non dégagé. Gardez portée et sortie au minimum nécessaire. Un outil atteignant la paroi mais dépassant beaucoup peut fléchir au point de changer cote et finition.
Le diamètre influence accès, rigidité, espace et trajet. Nombre de dents et goujures affectent capacité et calcul d’avance. Préparation, substrat, revêtement et géométrie doivent correspondre à matière et opération selon les données du modèle. Ne supposez pas les mêmes recommandations pour toute une famille.
Traitez porte-outil, longueur de montage et fraise comme un ensemble qualifié. Notez référence, diamètre, longueur utile, dents, porte-outil, longueur de montage et faux-rond mesuré. Après réaffûtage, confirmez diamètre réel et données approuvées ; le diamètre initial peut ne plus convenir à la correction.
Pour repérer les familles candidates, utilisez la gamme de fraises en carbure comme point d’accès. Elle ne remplace ni dessin exact, ni source de données, ni confirmation d’application. Un libellé de gamme ne prouve pas l’aptitude d’une géométrie, d’un revêtement ou d’une condition.
Vérifiez l’accès sur tout le trajet. La goujure peut passer alors que porte-outil, écrou ou raccord de col heurtent un épaulement. Modélisez longueur assemblée et enveloppe, pas seulement le diamètre nominal.
Planifier séparément engagements radial et axial
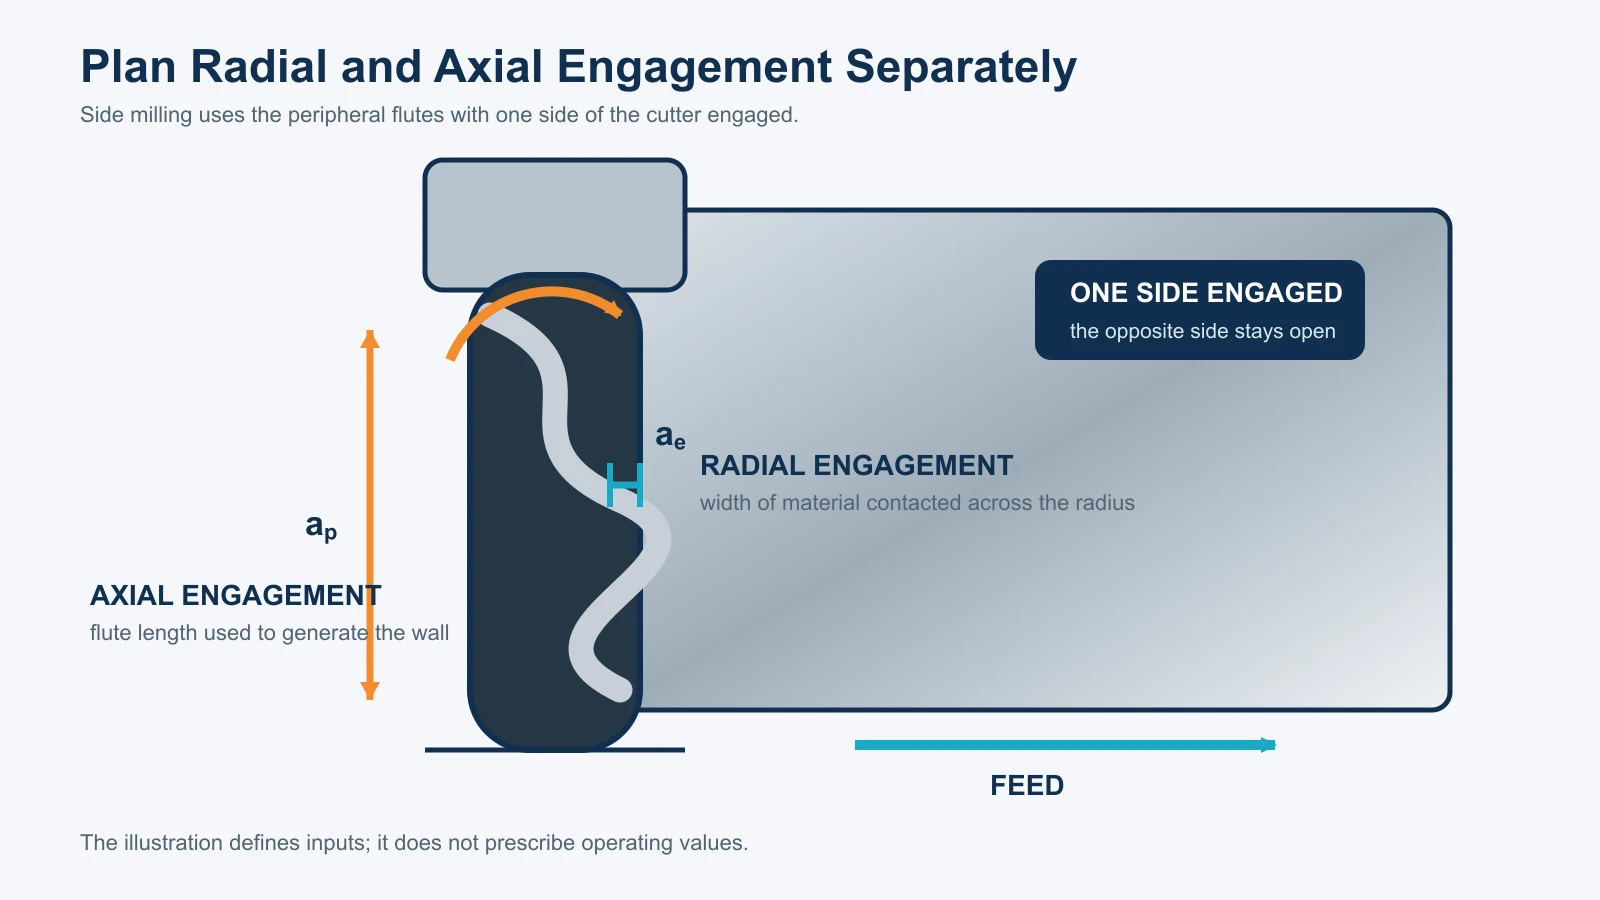
L’engagement radial est la largeur de matière rencontrée sur le rayon. L’axial est la longueur d’arête périphérique active suivant l’axe. Ils agissent différemment et doivent figurer séparément dans la fiche de montage.
Accroître l’engagement radial modifie arc, copeaux, efforts et sortie. Une faible passe radiale peut amincir le copeau ; suivez pour toute correction la méthode exacte et ses limites. Un multiplicateur générique sans connaître géométrie, base d’avance et définition d’engagement est dangereux.
L’engagement axial définit la bande utilisée. Répéter le contact sur une bande étroite concentre l’usure tandis que le reste demeure vif. Déplacer ensuite le contact rencontre une transition usé/vif. Cela ne signifie pas que le maximum axial soit toujours efficace : bande, portée, rigidité, évacuation et limites fabricant se considèrent ensemble.
Séparez ébauche et finition si forme et matière le justifient. Une surépaisseur radiale maîtrisée uniformise la paroi à finir. La finition doit couper assez plutôt que frotter les points hauts ; la valeur vient d’un procédé qualifié, pas d’un minimum universel.
Pour une paroi haute, choisissez entre passe pleine hauteur stable et niveaux axiaux. Planifiez recouvrement et raccords pour éviter marches ou lignes visibles. En une seule passe finale, vérifiez longueur coupante, évacuation et flexion sur toute la hauteur engagée.
Consignez les deux engagements à chaque essai. « Profondeur de passe » seule est ambiguë et gêne le diagnostic ultérieur.
Choisir délibérément direction, entrée et sortie
Avalant et opposition inversent la relation entre rotation et avance au côté engagé. Cela change l’évolution d’épaisseur du copeau et la direction des efforts. Ne réduisez pas le choix à « toujours en avalant ».
Sur CNC rigide à jeu maîtrisé, l’avalant est souvent envisagé pour finir, mais outil, bridage et état machine restent déterminants. Sur une manuelle avec jeu significatif, il peut entraîner la table dans la fraise. L’opposition ou une autre stratégie peut être nécessaire. Calamine, écrouissage, souplesse et sens des efforts comptent aussi.
Planifiez une approche sans choc à engagement total. Faites monter la charge prévisiblement, selon commande, outil et brut. Évitez la pause contre la paroi finie : l’outil tournant sur place peut frotter, marquer ou revenir élastiquement différemment. À la sortie, ne cassez pas un coin mince non soutenu ni ne créez de bavure hors plan.
Écartez les copeaux de la coupe. La recoupe abîme surface et arêtes malgré une avance correcte. Air, fluide ou autre évacuation approuvée doivent convenir à matière, enceinte et procédé. Ne résolvez pas le problème en exposant l’opérateur ou en dispersant des copeaux coupants.
Pour les corrections, confirmez le côté de contour occupé par l’outil. Une bonne valeur sur le mauvais côté peut supprimer la paroi. Entrée, sortie et activation doivent se faire avec matière et dégagement suffisants pour une exécution prévisible.
Calculer les commandes depuis les données choisies
Partez des vitesses et avances par dent pour l’outil, la matière, l’état et l’engagement exacts. Conservez source et révision. Si portée, interruption, arrosage ou engagement réels ne sont pas couverts, consultez l’outilleur ou qualifiez prudemment sous supervision.
En unités impériales, calculez la vitesse de broche ainsi :
RPM = (SFM × 3.82) ÷ diamètre de fraise en pouces
En unités métriques :
RPM = (1000 × vitesse de coupe en m/min) ÷ (π × diamètre de fraise en mm)
Calculez ensuite l’avance de table :
Avance de table = RPM × nombre réel de dents × avance par dent
Utilisez diamètre et nombre de dents réels. Vérifiez vitesse, avance, puissance et couple utiles. Si les RPM commandés doivent baisser, recalculez l’avance depuis les RPM atteignables ; la conserver change l’avance par dent.
Le calcul fournit une commande, pas une garantie. Sortie, engagements radial/axial, faux-rond, rigidité et évacuation déterminent l’aptitude. Toute correction d’amincissement radial doit venir d’un modèle ou calculateur approuvé dont les définitions correspondent à l’opération.
Fixez une fenêtre initiale de surveillance et de contrôle. L’opérateur doit connaître signaux attendus, arrêts contrôlés et interdictions de reprise. Charge croissante, son instable, bourrage, dommage visible, mouvement ou risque de collision imposent l’arrêt. Ne finissez pas la passe avant d’inspecter.
Simuler et effectuer une coupe d’essai
Vérifiez le trajet avec l’ensemble réel et le modèle du brut. Contrôlez côté, correction, surépaisseur radiale, limites axiales, dégagement, approche, sortie, retraits et brides. Confirmez qu’arrêt optionnel ou marche à vide ne crée pas lui-même un trajet dangereux ou une avance invalide.
Avant contact, confirmez origine pièce et longueur d’outil selon la méthode contrôlée de l’atelier. Une passe dans l’air révèle de grosses erreurs de côté ou dégagement, sans prouver l’exactitude d’un décalage. Utilisez une vérification indépendante adaptée à la machine et au risque.
La première coupe est un essai, pas une production sans surveillance. Si possible, choisissez une forme ou surépaisseur mesurable sans sacrifier la pièce. Observez charge, bruit, évacuation et mouvement. Arrêtez immédiatement pour pic de charge, vibration croissante, blocage, dommage, contact ou doute sur le bridage.
Après l’essai, conservez les preuves. Notez RPM et avance réels, deux engagements, direction, correction, longueur, faux-rond, fluide/air et charge. Inspectez toutes les arêtes sur la circonférence et la bande axiale. Une dent abîmée suggère faux-rond, dommage local ou charge inégale ; une bande usée à une hauteur diffère d’une usure uniforme.
Ne lancez pas la production parce que la paroi paraît lisse. Une fraise fléchie peut laisser une paroi visuellement correcte mais conique ou hors cote.
Mesurer toute la paroi, pas un seul point
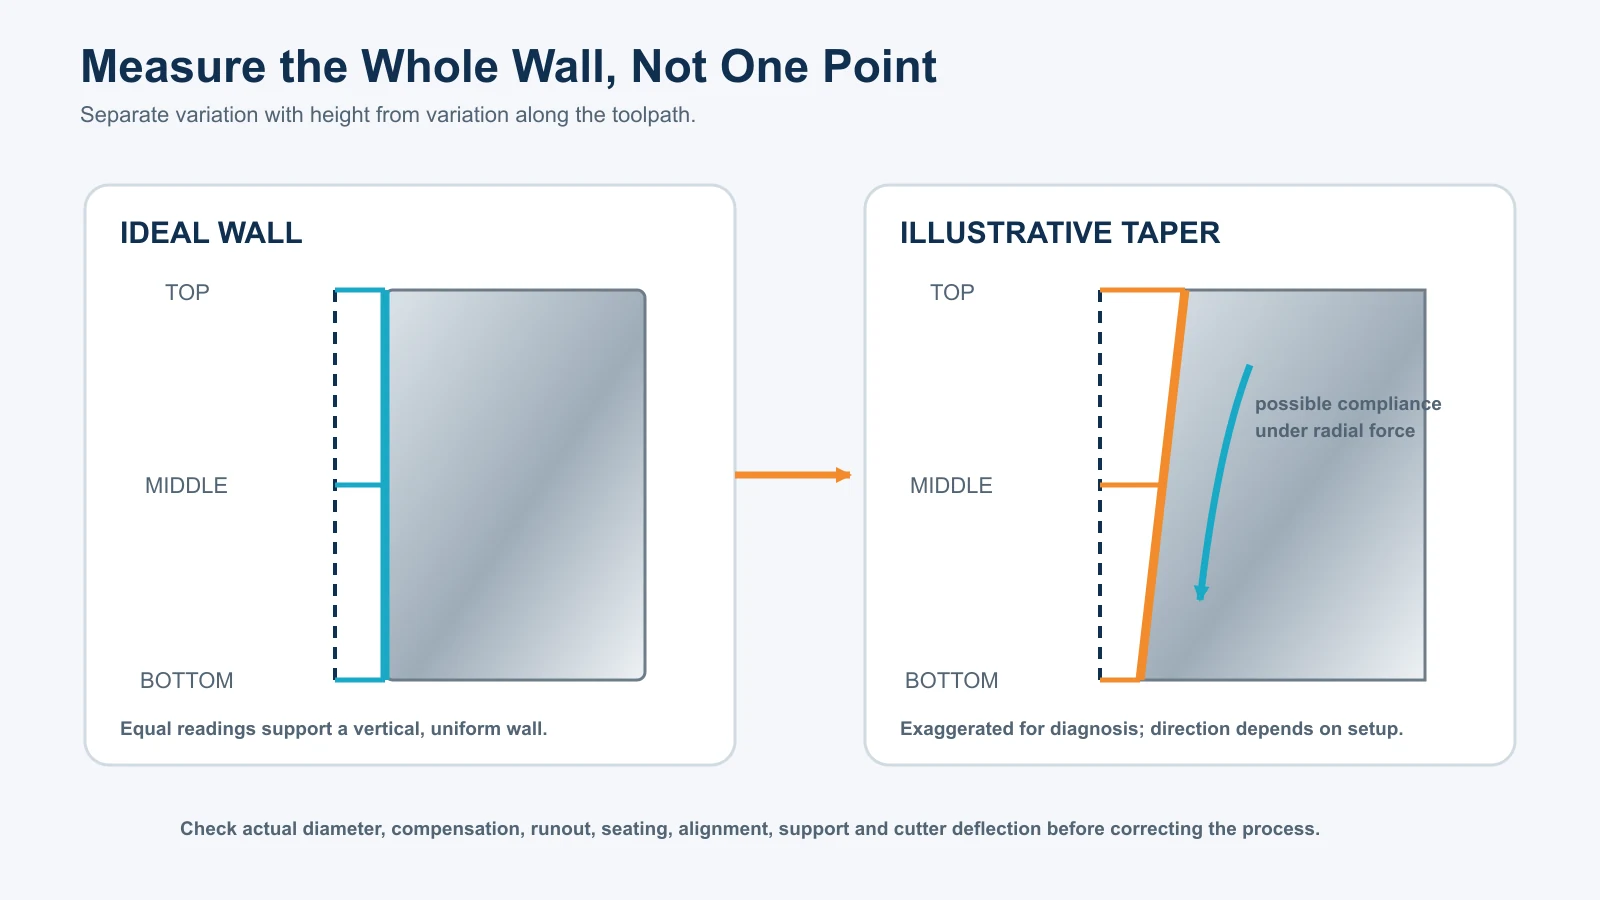
Mesurez selon dessin et méthode prévue. Distinguez au minimum variation en hauteur et variation le long du déplacement.
Vérifiez la cote en haut et en bas de la hauteur engagée. Un écart systématique peut indiquer flexion, mouvement, alignement, appui ou contact effectif. Contrôlez ensuite début, milieu et fin si longueur et tolérance le justifient. Une variation longitudinale peut venir des axes, de l’assise, de la chaleur, du brut ou de l’usure pendant la passe.
Vérifiez la perpendicularité à la référence prescrite, pas à une surface commode sans rapport. Mesurez la rectitude avec une résolution suffisante. Localisez les observations : motif de dents, broutement, frottement de sortie et bavure d’angle ne se résument pas à « mauvaise finition ».
Reliez la paroi aux preuves du procédé :
- Un décalage uniforme avec peu de déformation peut indiquer correction, diamètre réel ou réglage d’origine.
- Une variation en hauteur peut indiquer flexion, alignement broche/axes, inclinaison de pièce ou appui.
- Une variation le long du trajet peut indiquer assise, axes, répartition du brut, dérive thermique ou usure.
- Un motif au pas des dents peut indiquer faux-rond, arête endommagée ou charges inégales.
- Des ondulations avec charge ou bruit variables peuvent indiquer broutement ou faiblesse du trajet d’efforts.
- Bavures ou étalements locaux peuvent impliquer arête, matière, direction, sortie ou frottement.
Ce sont des pistes, pas des verdicts automatiques. Confirmez chaque cause par un contrôle indépendant avant modification.
Corriger la cause correspondant aux indices de la paroi
Changez une variable et conservez les mesures avant/après. Si seul un décalage uniforme existe, vérifiez diamètre, signe de correction et origine avant vitesse/avance. Un paramètre ne corrige pas fiablement une erreur de saisie.
Pour la conicité, établissez sens et répétabilité. Contrôlez assise de pièce et montage, référence, géométrie broche/axes par méthode approuvée, faux-rond et ensemble. Évaluez ensuite la flexion selon longueur, engagements radial/axial, diamètre, soutien et direction des efforts. Une conicité persistante malgré de grands changements peut être mécanique ; une réponse cohérente à la baisse d’effort peut relever de la souplesse. Les deux exigent des mesures.
Pour le broutement, inspectez tout le trajet d’efforts avant des changements aléatoires. Cherchez sortie excessive, hauteur non soutenue, bridage lâche/éloigné, porte-outil/faux-rond, entrée instable, recoupe et arête usée. Si le montage est sain, ajustez dans les limites fabricant/machine et vérifiez géométrie et arête.
Sans broutement, déterminez si les marques suivent les dents, apparaissent à l’entrée/sortie ou partout. Inspectez chaque arête, évacuation et corrections. Ne polissez pas les indices avant de les documenter si la surface sert au diagnostic.
Pour une usure concentrée, vérifiez la plage axiale et sa réutilisation. Revoyez longueur, niveaux et séquence. Déplacer le contact sans comprendre la transition usé/vif peut changer brusquement les efforts.
Après correction, répétez l’essai et le même contrôle spatial. Un meilleur bruit ne valide pas seul : paroi, charge, copeaux et arête doivent rester acceptables.
Valider l’opération de fraisage latéral
Validez seulement après conformité dimensionnelle, géométrique, de surface et d’outil. Consignez de quoi reconstruire : machine, bridage/appuis ; identifiants outil/porte-outil ; diamètre, dents, longueurs et faux-rond ; source/révision ; RPM et avance ; engagements radial/axial ; direction, entrée/sortie et correction ; évacuation ; points de mesure ; fenêtre acceptée.
Définissez les requalifications : autre famille, réaffûtage, porte-outil, longueur, bridage, matière ou traitement peuvent changer le résultat, comme collision, service broche, réglage d’axe, engagement ou hauteur modifiés. La fiche doit dire quand refaire un essai, sans compter sur la mémoire.
Définissez aussi les contrôles de production : quand mesurer cote/conicité, quelles variations imposent l’arrêt, comment examiner l’usure et qui approuve une correction. Le résultat utile n’est pas une vitesse/avance générique, mais une opération traçable où montage, engagement, commande, indices et corrections concordent.