










Seitenfräsen mit Schaftfräser: Einrichtung, Eingriff und Nachweis
Beim Seitenfräsen erzeugen die Umfangsschneiden des Schaftfräsers eine Wand, Schulter oder Seitenfläche. Nur eine Seite greift ein; das Werkzeug ist nicht wie beim Nuten über den gesamten Durchmesser eingebettet. Dies verändert Kraftfluss, Spandicke, Durchbiegungsrisiko und Prüfplan.
Ein zuverlässiger Vorgang beginnt vor der Eingabe von Schnittwerten. Wand und Restaufmaß definieren, das Teil gegen erwartete Radialkräfte abstützen, das Werkzeugsystem kurz halten, genaue Werkzeug-/Werkstoffdaten beschaffen und radialen sowie axialen Eingriff getrennt planen. Dann simulieren, probefräsen, die Wand an mehreren Stellen messen und nur die zu den Befunden passende Ursache ändern.
Ziel ist nicht nur ein akzeptabler Durchgang, sondern eine Einrichtung und ein Prozessfenster, die ein anderer Bediener identifizieren, prüfen und wiederholen kann.
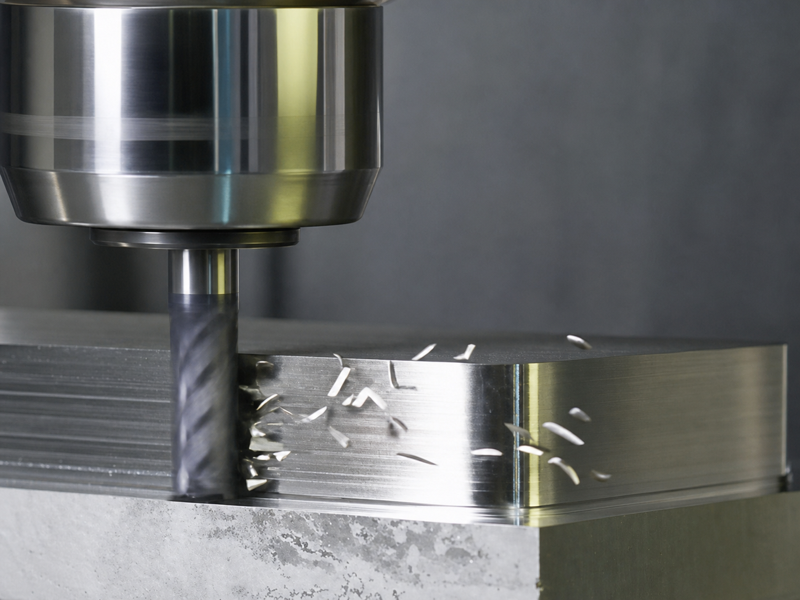
Wand, Aufmaß und Prüfung vor Werkzeugwahl definieren
Mit dem Fertigmerkmal beginnen. Maßgeblichen Wandbezug, Länge, Höhe, Maßtoleranz, Geradheit, Rechtwinkligkeit, Oberfläche und Übergänge/Ecken festlegen. Entscheiden, ob die ganze Wand in einem axialen Band entstehen muss oder in Ebenen geteilt werden kann. Auch die zur Prüfung genutzten Flächen benennen.
Das umgebende Aufmaß erfassen. Seitenfräsen benötigt eine bekannte Materialmenge auf der Eingriffsseite und freien Spanaustritt. Gusshaut, Zunder, Unterbrechungen oder unebene Rohflächen erzeugen Laständerungen, die die nominale Schnittbreite nicht beschreibt. Unbekanntes Aufmaß vor enger Schlichtplanung separat schruppen oder prüfen.
Den Vorgang von benachbarten Verfahren unterscheiden:
- Beim Seitenfräsen erzeugt die Umfangsschneide die Wand, während eine Seite eingreift.
- Beim Vollnutfräsen umgibt Material beide Seiten; der Spanaustritt ist eingeschränkter.
- Beim Planfräsen mit Schaftfräser erzeugen vorwiegend die Stirnschneiden eine Fläche senkrecht zur Spindelachse.
Suchprotokolle verkürzen den Vorgang mitunter zu Seitenfräsen mit Schaftfräser. Der fehlende Artikel ändert den Prozess nicht: Die Umfangsschneide erzeugt die Wand, und nur eine Seite gilt als radial im Eingriff.
Nahe einer Schulter kann der Fräser Stirn und Umfang zugleich berühren lassen; die Wand entsteht dennoch durch Umfangsschnitt. Deshalb verdienen Radialkraft, Fräserbiegung und Wandkonizität hier besondere Aufmerksamkeit.
Prüfung vor Programmierung festlegen. An hoher Wand zeigt eine Messung oben keine Höhenvariation; an langer Wand trennt eine Messung in der Mitte keinen gleichmäßigen Maßversatz vom Verfahrfehler. Oben und unten sowie an mehreren Bahnpositionen messen. Rechtwinkligkeit zur Bezugsfläche, Geradheit und Oberflächenbefunde nach Zeichnung ergänzen.
Vor Werkzeugwahl stoppen, wenn Bezug unklar, Wand nicht kollisionsfrei erreichbar, Restaufmaß unbekannt oder Messmethode für die Toleranz unzureichend ist. Erst zu schneiden erleichtert die Diagnose dieser Unklarheiten nicht.
Kurzen, steifen Kraftfluss aufbauen
Die Schnittkraft läuft durch Werkstück, Spannung, Tisch, Maschinenstruktur, Spindel, Halter und Werkzeug. Seitenfräsen belastet diese Kette radial. Jedes nachgiebige oder schlecht sitzende Element kann die Wand trotz korrekter Bahn verschieben.
Anlageflächen reinigen und prüfen. Späne unter dem Teil, Grat auf einer Parallelunterlage oder ungleichmäßige Spannlast können kippen. Sitz nach endgültigem Anziehen prüfen, nicht aus dem Zustand davor ableiten. Nah genug an der Schnittzone stützen, damit die Wand nicht federt. Dünne Bereiche brauchen eventuell Hinterlage, gestuften Abtrag oder Schlichten nach Spannungsumlagerung.
Die Schubrichtung auf das Werkstück beachten. Die Spannung soll über feste Anschläge widerstehen, nicht vorwiegend durch Reibung. Bei Handmaschinen beeinflussen Tischklemmung, Keilleistenzustand und Umkehrspiel die Reaktion. Bei CNC bleiben Achszustand, Servoreaktion und Korrekturzustand Einrichtungsnachweise; Regelung beseitigt keine mechanische Nachgiebigkeit.
Spindel-Halter-Verbindung prüfen: Kegel, Kontaktflächen, Halterzustand und Spannmethode. Rundlauf sinnvoll nahe der Schneide messen, nicht nur auf sauber wirkenden Halter vertrauen. Zu hoher Rundlauf belastet eine Schneide stärker, erzeugt wiederkehrende Muster und beschleunigt lokalen Verschleiß.
Für rechtwinklige Wände ist Maschinengeometrie wichtig. Spindel-/Achsausrichtungsfehler erzeugen wiederholbare Winkelfehler. Durchbiegung kann ebenfalls Konizität erzeugen; Vorschubänderung korrigiert aber kein gekipptes Teil, schlechte Spindelausrichtung oder Achsfehler. Mechanische Basis klären, bevor der Schnitt als Geometrietest dient.
Stoppen, wenn das Teil unter sicherer Prüflast wandert, der Halter beschädigt ist, Rundlauf Anforderungen überschreitet, ein Spanner in den Freiraum ragt oder der Maschinenzustand unprüfbar ist. Das sind Einrichtungsfehler, keine Gelegenheit zur Parameteroptimierung.
Fräser und Halter als Einheit auswählen
Werkzeug von der Wandgeometrie ausgehend wählen. Die Schneidenlänge muss den axialen Eingriff abdecken, ohne dass ungefreiter Schaft oder Übergang reiben. Reichweite und Überstand zugleich so kurz wie nötig halten. Ein weit aus dem Halter ragender Fräser kann trotz ausreichender Reichweite Maß und Oberfläche durch Biegung verändern.
Durchmesser beeinflusst Zugang, Steifigkeit, Spanraum und Bahn. Schneidenzahl und Nutform beeinflussen Spankapazität und Vorschubberechnung. Präparation, Substrat, Beschichtung und Geometrie müssen nach modellbezogenen Herstellerdaten zu Werkstoff und Vorgang passen. Nicht für jede Familienvariante gleiche Empfehlungen unterstellen.
Halter, Ausspannlänge und Fräser als qualifizierte Einheit behandeln. Artikelnummer, Durchmesser, nutzbare Schneidenlänge, Schneidenzahl, Halter, Ausspannlänge und gemessenen Rundlauf erfassen. Bei Nachschliff tatsächlichen Durchmesser und freigegebene Daten bestätigen; der ursprüngliche Katalogdurchmesser passt möglicherweise nicht mehr zur Korrektur.
Zur Suche nach möglichen Familien nutzen Sie die Auswahl an Hartmetall-Schaftfräsern als Einstieg. Sie ersetzt weder genaue Zeichnung noch Schnittdatenquelle oder Anwendungsbestätigung. Eine Übersichtsbezeichnung allein belegt keine Eignung bestimmter Geometrie, Beschichtung oder Schnittbedingung.
Zugang entlang der gesamten Bahn prüfen. Die Nut kann frei sein, während Halter, Spannmutter oder Halsübergang an der Schulter kollidieren. Montierte Ausspannlänge und Halterhülle modellieren, nicht nur Nenndurchmesser.
Radialen und axialen Eingriff getrennt planen
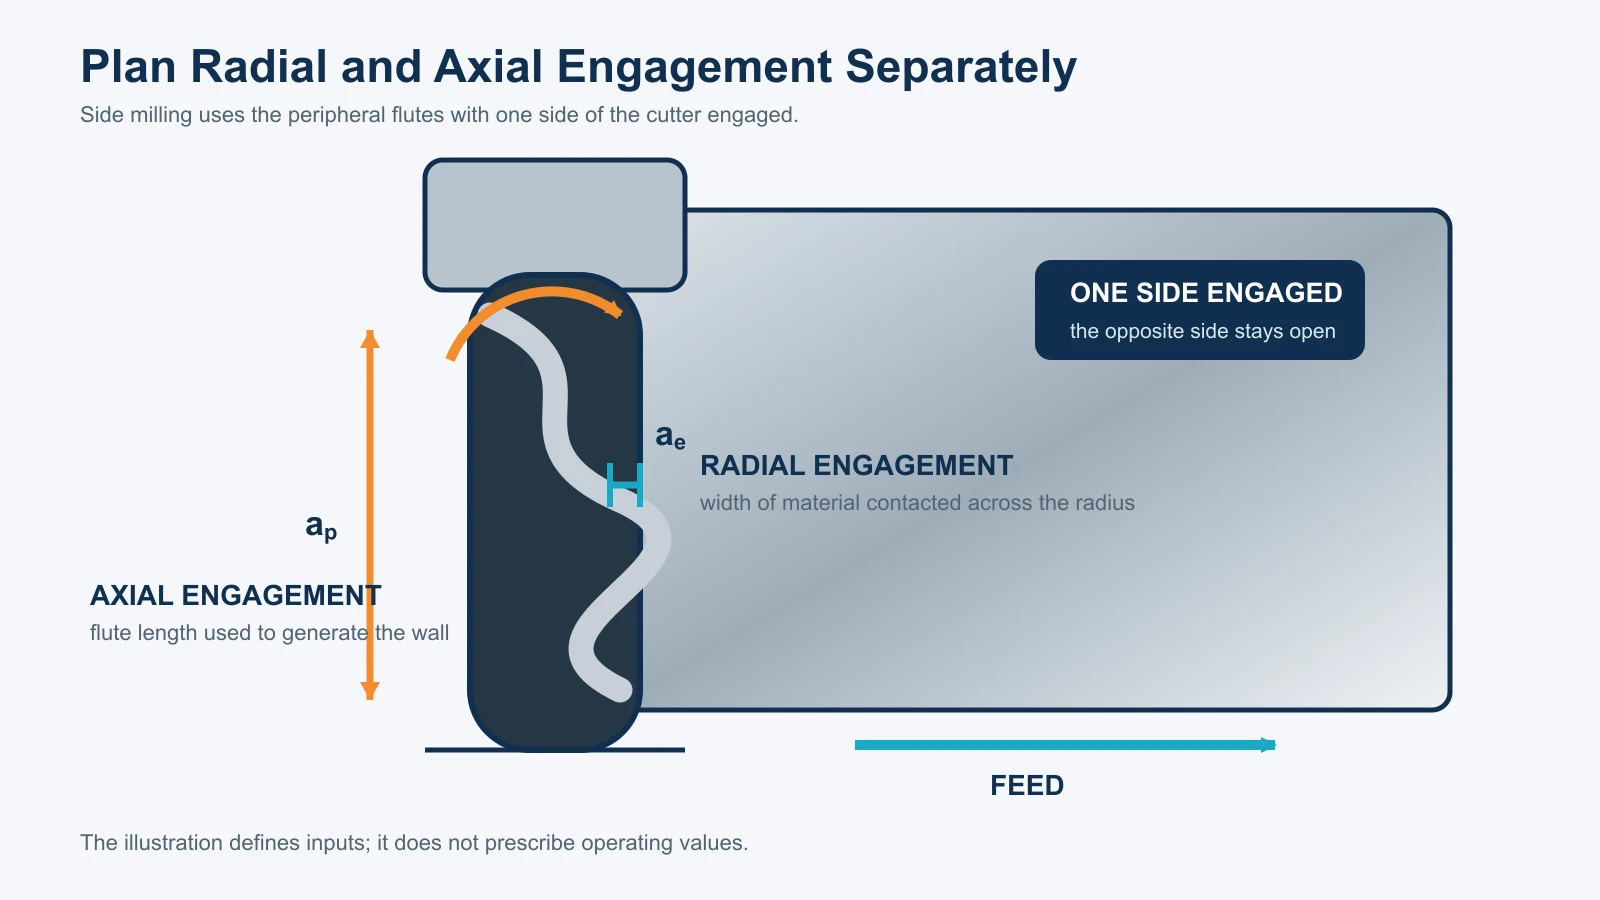
Radialer Eingriff ist die quer zum Radius erfasste Materialbreite. Axialer Eingriff ist die entlang der Achse mitwirkende Umfangsschneidenlänge. Beide beeinflussen den Prozess unterschiedlich und gehören getrennt in den Einrichtungsnachweis.
Mehr radialer Eingriff verändert Bogen, Spanbildung, Kraft und Austritt. Ein leichter Radialschnitt kann Spanverdünnung erzeugen; Anpassungen nur nach genauer Herstellermethode und deren Grenzen. Ein allgemeiner Faktor ohne Kenntnis von Geometrie, Vorschubbasis und Eingriffsdefinition ist unsicher.
Axialer Eingriff bestimmt das zur Wandbildung genutzte Schneidenband. Wiederholter Kontakt desselben schmalen Bands konzentriert Verschleiß, während ungenutzte Länge scharf bleibt. Ein später verschobenes Band trifft dann einen Übergang von verschlissen zu scharf. Das bedeutet nicht, maximaler Axialeingriff sei immer effizienter; Band, Reichweite, Steifigkeit, Abfuhr und Herstellergrenzen gemeinsam betrachten.
Schruppen und Schlichten trennen, wenn Merkmal und Aufmaß es begründen. Kontrolliertes radiales Restaufmaß schafft gleichmäßigere Schlichtbedingungen. Schlichten muss genug Material schneiden statt nur Spitzen zu reiben; der Wert stammt aus qualifiziertem Prozess, nicht universellem Minimum.
Bei hoher Wand zwischen stabilem Vollhöhenschnitt und axialen Stufen entscheiden. Bei Stufen Überlappung und Übergänge planen, damit keine Absätze oder sichtbaren Nähte entstehen. Bei einem Enddurchgang Schneidenlänge, Abfuhr und Durchbiegung über den gesamten Axialeingriff prüfen.
Bei jedem Probeschnitt beide Eingriffe dokumentieren. Nur „Schnitttiefe“ ist mehrdeutig und erschwert spätere Diagnose.
Richtung, Ein- und Austritt gezielt wählen
Gleich- und Gegenlauffräsen kehren die Beziehung von Drehrichtung und Vorschub an der Eingriffsseite um. Das verändert Spandickenverlauf und Kraftrichtung in Maschine und Spannung. Nicht auf „immer Gleichlauf“ reduzieren.
Auf steifer CNC mit beherrschtem Umkehrspiel kommt Gleichlauf oft zum Wandschlichten infrage; Werkzeuganforderungen, Spannung und Maschinenzustand entscheiden weiter. Auf Handmaschine mit relevantem Spiel kann Gleichlauf den Tisch in den Fräser ziehen. Gegenlauf oder andere Strategie kann nötig sein. Zunder, Verfestigung, Nachgiebigkeit und Kraftrichtung beeinflussen ebenfalls.
Anfahrt ohne schlagartigen Volleingriff planen. Last vorhersehbar aufbauen, passend zu Steuerung, Werkzeug und Rohteil. Nicht an fertiger Wand verweilen; ein stehender rotierender Fräser kann reiben, markieren oder entlastet anders zurückfedern. Beim Austritt dünne ungestützte Ecken weder abbrechen noch Grate jenseits des Prüfplans erzeugen.
Späne aus dem Schnitt halten. Wiederzerspanung schädigt Oberfläche und Schneiden trotz richtigem Vorschub. Luft, Kühlmittel oder zugelassene Abfuhr müssen zu Werkstoff, Einhausung und qualifiziertem Prozess passen. Zur Spankontrolle keine Bedienerexposition oder verstreute scharfe Späne erzeugen.
Bei Versatz-/Korrekturbewegungen bestätigen, auf welcher Konturseite der Fräser liegt. Richtiger Zahlenwert auf falscher Seite kann die Wand entfernen. Ein-/Auslauf und Korrekturaktivierung dort vorsehen, wo genügend Material und Freiraum eine vorhersehbare Steuerung erlauben.
Befehle aus gewählten Werkzeugdaten berechnen
Mit Schnittgeschwindigkeit und Zahnvorschub für genaues Werkzeug, Werkstoff, Zustand und Seiteneingriff beginnen. Quelle und Revision dokumentieren. Deckt die Quelle Ausladung, Unterbrechung, Kühlung oder Eingriff nicht ab, Hersteller fragen oder konservative Ausgangsbedingung kontrolliert qualifizieren.
In Zolleinheiten die Spindeldrehzahl so berechnen:
RPM = (SFM × 3.82) ÷ Fräserdurchmesser in Zoll
Für metrische Einheiten:
RPM = (1000 × Schnittgeschwindigkeit in m/min) ÷ (π × Fräserdurchmesser in mm)
Dann den Tischvorschub berechnen:
Tischvorschub = RPM × tatsächliche Schneidenzahl × Zahnvorschub
Tatsächlichen Durchmesser und Schneidenzahl verwenden. Ergebnis gegen nutzbare Drehzahl-, Vorschub-, Leistungs- und Drehmomentbereiche prüfen. Müssen befohlene RPM sinken, Tischvorschub aus erreichbaren RPM neu berechnen; unveränderter Vorschub verändert den Zahnvorschub.
Die Berechnung liefert einen Befehl, keine Garantie. Überstand, radialer/axialer Eingriff, Rundlauf, Spannsteifigkeit und Abfuhr bestimmen die Eignung. Radiale Spanverdünnung nur mit freigegebenem Modell oder Rechner korrigieren, dessen Eingabedefinitionen zum Vorgang passen.
Anfangsfenster für Lastüberwachung und Prüfung festlegen. Bediener müssen erwartete Signale, kontrollierte Stopps und Wiederanlaufverbote kennen. Steigende Spindellast, instabiler Klang, Spanpakete, sichtbarer Schaden, Teilebewegung oder Kollisionsrisiko verlangen Stopp. Nicht erst den Durchgang beenden und später prüfen.
Simulieren und einen Probeschnitt ausführen
Bahn mit realem Werkzeugsystem und Rohteilmodell prüfen. Wandseite, Korrektur, Radialaufmaß, Axialgrenzen, Halterfreiheit, Anfahrt, Austritt, Rückzüge und Spanner prüfen. Bestätigen, dass optionaler Halt oder Trockenlauf nicht selbst unsichere Bahn oder ungültigen Vorschub erzeugt.
Vor Kontakt Werkstücknullpunkt und Werkzeuglänge nach kontrollierter Werkstattmethode bestätigen. Luftschnitt zeigt grobe Seiten-/Freiraumfehler, beweist aber keine genaue Nullpunktlage. Zur Maschine und zum Risiko passende unabhängige Prüfung verwenden.
Der erste Materialschnitt ist ein Nachweis, keine unbeaufsichtigte Produktion. Wenn möglich ein Merkmal/Aufmaß wählen, das Messung ohne Teileverlust erlaubt. Lastverlauf, Geräusch, Abfuhr und Bewegung beobachten. Bei Lastspitze, zunehmender Schwingung, Spanblockade, Schaden, Halterkontakt oder unsicherer Spannung sofort stoppen.
Nach dem Versuch Belege sichern. Tatsächliche RPM und Vorschub, beide Eingriffe, Richtung, Korrekturwert, Ausspannlänge, Rundlauf, Kühlmittel/Luft und Last notieren. Schneiden rundum und über das axiale Band prüfen. Eine beschädigte Schneide weist auf Rundlauf, lokalen Schaden oder ungleiche Last; ein Verschleißband in einer Höhe bedeutet anderes als gleichmäßiger Verschleiß.
Nicht wegen glatter Optik sofort produzieren. Ein durchgebogener Fräser kann eine gut aussehende, aber konische oder maßlich falsche Wand hinterlassen.
Die gesamte Wand messen, nicht einen Punkt
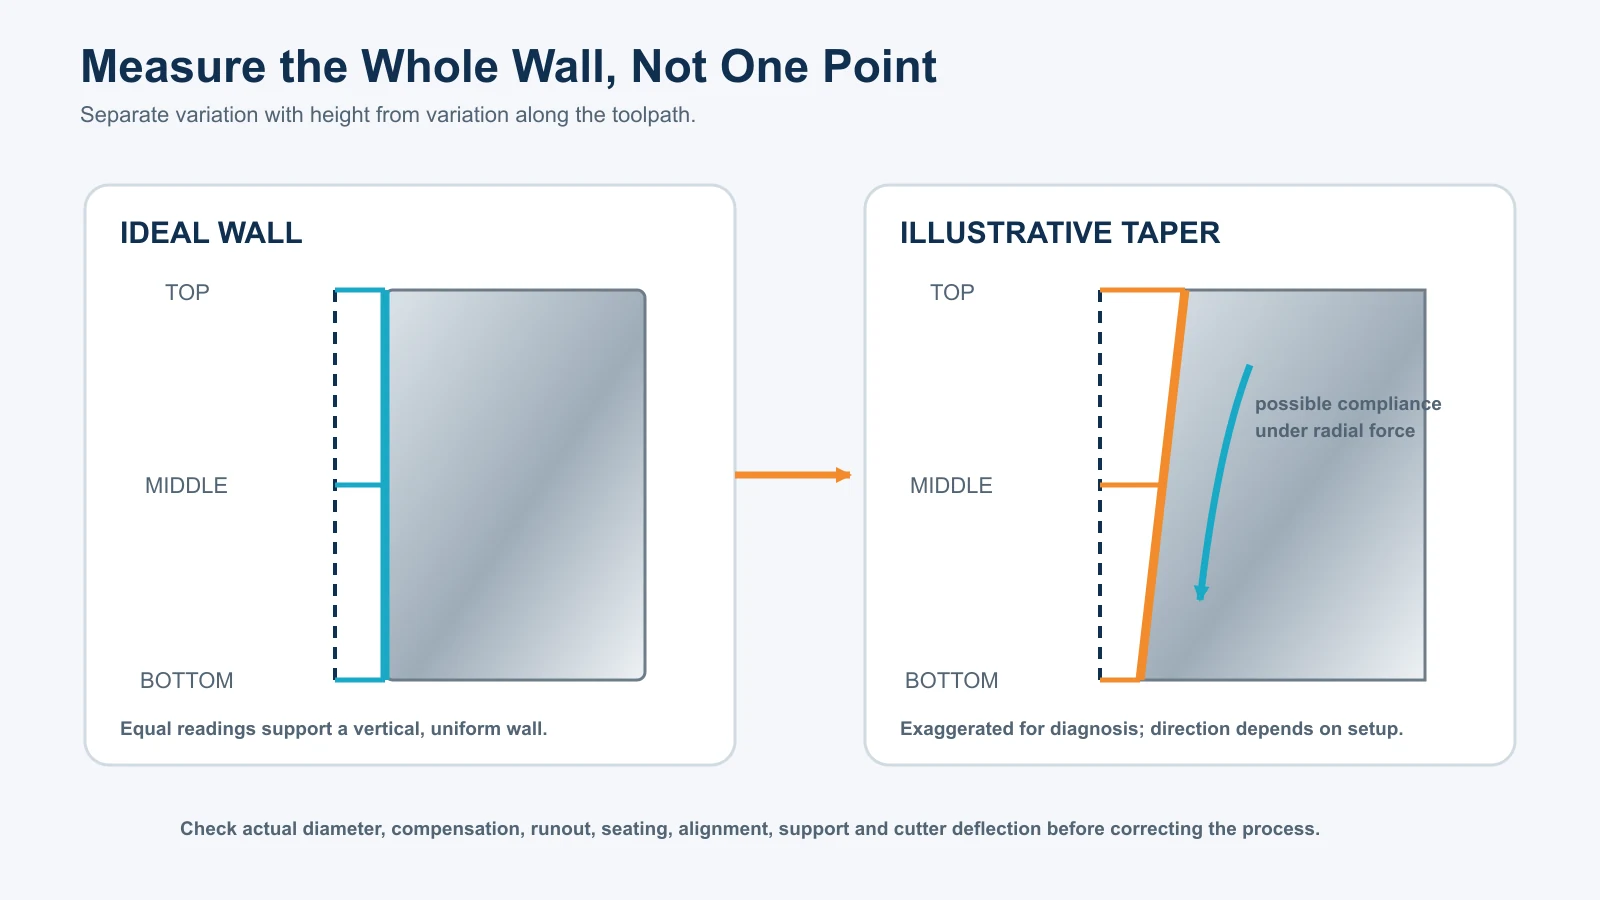
Nach Zeichnung und geplantem Prüfverfahren messen. Mindestens Höhenvariation von Variation entlang der Fahrt unterscheiden.
Wandmaß oben und unten im Eingriffsbereich prüfen. Systematische Differenz kann Biegung, Teilebewegung, Spindel-/Achsausrichtung, Abstützung oder wirksamen Kontakt anzeigen. Dann bei entsprechender Länge/Toleranz Anfang, Mitte und Ende prüfen. Längsvariation kann Achsgeometrie, Sitz, Wärme, Aufmaßvariation oder Verschleiß während des Durchgangs betreffen.
Rechtwinkligkeit zum maßgeblichen Bezug prüfen, nicht zu einer bequemen unbeteiligten Fläche. Geradheit mit ausreichender Auflösung messen. Oberflächenbefunde räumlich erfassen: Schneidenmuster, Ratterspuren, Austrittsreibspur und Eckgrat nicht zu „schlechter Oberfläche“ zusammenfassen.
Wandbefund mit Prozessbelegen verbinden:
- Gleichmäßiger Maßversatz bei kaum veränderter Form kann auf Korrektur, tatsächlichen Durchmesser oder Nullpunkteinstellung hinweisen.
- Höhenabhängige Wandänderung kann auf Biegung, Spindel-/Achsausrichtung, Werkstückneigung oder Abstützung hinweisen.
- Änderung entlang der Fahrt kann Sitz, Achsgeometrie, Aufmaßverteilung, Wärmedrift oder Verschleiß betreffen.
- Ein Muster im Schneidenabstand kann Rundlauf, Schneidenschaden oder ungleiche Zahnbelastung anzeigen.
- Wellenförmige Spuren mit wechselnder Last oder Geräusch können Rattern oder Schwäche im Kraftfluss anzeigen.
- Lokale Grate oder Schmierspuren können Schneidenzustand, Werkstoff, Richtung, Austritt oder Reiben betreffen.
Dies sind Diagnosezweige, keine automatischen Urteile. Jede vermutete Ursache unabhängig bestätigen, bevor der Prozess geändert wird.
Die zum Wandbefund passende Ursache korrigieren
Jeweils eine Größe ändern und Vorher-/Nachher-Messung erhalten. Ist nur gleichmäßiger Versatz vorhanden, Durchmesser, Korrekturvorzeichen und Nullpunktwert vor Geschwindigkeit/Vorschub prüfen. Parameteränderung korrigiert Eingabefehler nicht zuverlässig.
Bei Konizität zuerst Richtung und Wiederholbarkeit klären. Teil- und Spannungssitz abtasten, Bezug bestätigen, Spindel-/Achsgeometrie freigegeben prüfen, Rundlauf messen und System inspizieren. Dann Biegung bewerten: Reaktion auf Ausspannlänge, radialen/axialen Eingriff, Durchmesser, Abstützung und Kraftrichtung vergleichen. Trotz großer Schnittänderung bleibende Konizität kann mechanisch sein; mit Kraftsenkung konsistent abnehmende kann Nachgiebigkeit betreffen. Beides verlangt Messung.
Bei Rattern gesamten Kraftfluss vor zufälligen Befehlsänderungen prüfen. Zu großen Überstand, ungestützte Wandhöhe, lockere/entfernte Spannung, Halter/Rundlauf, instabile Einfahrt, wiederzerspante Späne und verschlissene Schneide suchen. Ist die Einrichtung intakt, nur innerhalb Hersteller-/Maschinengrenzen anpassen und Verbesserung von Geometrie und Schneidenzustand prüfen.
Bei schlechter Oberfläche ohne Rattern prüfen, ob Muster schneidensynchron, nur am Ein-/Austritt oder überall erscheinen. Jede Schneide, Abfuhr und Korrekturbewegung untersuchen. Diagnoseflächen nicht vor Dokumentation wegpolieren.
Bei konzentriertem Bandverschleiß axialen Kontaktbereich und Wiederverwendung derselben Zone prüfen. Schneidenlänge, Stufen und Prozessfolge überdenken. Unverstandenes Verschieben über den Übergang verschlissen/scharf kann Schnittkräfte abrupt ändern.
Nach jeder Korrektur Versuch und dieselbe räumliche Prüfung wiederholen. Besserer Klang allein validiert nichts; Wand, Last, Späne und Schneide müssen akzeptabel bleiben.
Seitenfräsoperation freigeben
Erst freigeben, wenn Maß-, Form-, Oberflächen- und Werkzeuganforderungen erfüllt sind. Zur Rekonstruktion erfassen: Maschine, Spannung und Anschläge; Werkzeug-/Halterkennungen; Durchmesser, Schneidenzahl, Schneiden-/Ausspannlänge und Rundlauf; Datenquelle/Revision; RPM und Tischvorschub; radialen/axialen Eingriff; Richtung, Ein-/Austritt und Korrektur; Abfuhr; Messorte; akzeptiertes Ergebnisfenster.
Neuqualifikationsauslöser festlegen. Andere Fräserfamilie, Nachschliff, Halter, Ausspannlänge, Spannung, Werkstoff oder Wärmebehandlung können Ergebnisse ändern; ebenso Crash, Spindelservice, Achseinstellung, geänderter Eingriff oder Wandhöhe. Der freigegebene Nachweis muss neue Probeschnitte festlegen, statt auf Erinnerung zu vertrauen.
Auch Produktionsprüfungen festlegen: Zeitpunkt für Wandmaß/Konizität, Last-/Geräuschänderung zum Stopp, Verschleißbewertung und Befugnis zur Korrektur. Das Ergebnis des Seitenfräsens ist kein allgemeiner Schnittwert, sondern ein nachvollziehbarer Vorgang mit übereinstimmender Einrichtung, Eingriff, Befehl, Wandbefund und Korrekturlogik.