










Fresado lateral con fresa de extremo: preparación, contacto y validación
El fresado lateral usa los filos periféricos para generar pared, hombro o superficie lateral. Solo contacta un lado; la herramienta no está enterrada en todo su diámetro como al ranurar. Eso cambia trayectoria de fuerzas, espesor de viruta, riesgo de flexión e inspección.
Una operación fiable empieza antes de introducir valores. Defina pared y material restante, apoye la pieza frente a fuerza radial, mantenga el conjunto corto, obtenga datos exactos de herramienta y material y planifique contacto radial y axial por separado. Simule, pruebe, mida varios puntos y cambie solo la causa respaldada por evidencia.
El objetivo no es una sola pasada aceptable, sino una preparación y ventana que otro operario pueda identificar, verificar y repetir.
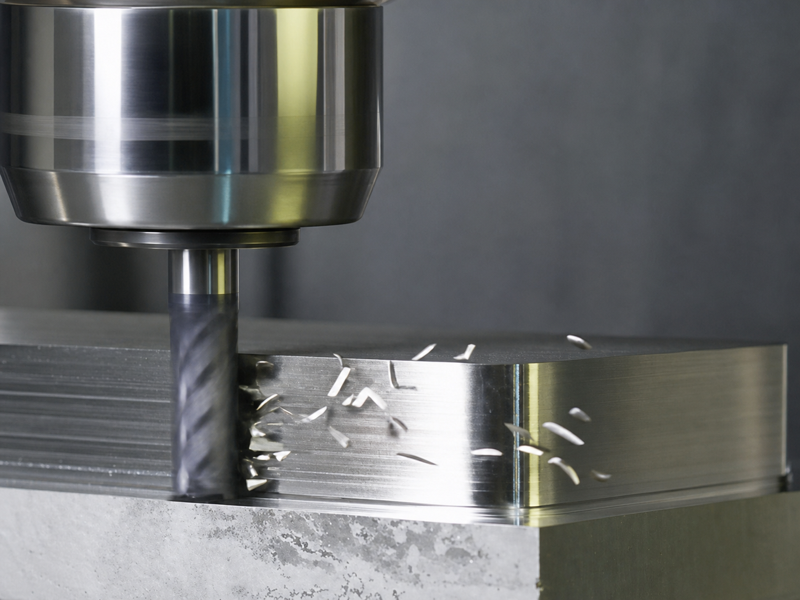
Definir pared, sobrematerial e inspección antes de elegir
Parta de la forma acabada. Identifique referencia, longitud, altura, tolerancia dimensional, rectitud, perpendicularidad, superficie y uniones/esquinas. Decida si toda la pared debe generarse en una banda axial o por niveles. Identifique también las superficies de inspección.
Defina el material restante. La ruta debe tener cantidad conocida en el lado de corte y salida libre de viruta. Piel de fundición, cascarilla, interrupciones o cara irregular generan variaciones no descritas por ancho nominal. Si el bruto es incierto, establézcalo mediante desbaste o inspección antes de acabado estrecho.
Distinga la operación de procesos próximos:
- En fresado lateral, el filo periférico genera la pared con un solo lado en contacto.
- Al ranurar a anchura completa, el material rodea ambos lados y restringe la evacuación.
- Al planear con fresa de extremo, los filos frontales generan principalmente una superficie normal al eje del husillo.
Las búsquedas a veces abrevian la operación como fresado lateral con fresa de extremo. El artículo omitido no cambia el proceso: el filo periférico genera la pared y solo un lado debe considerarse en contacto radial.
Cerca de un hombro puede contactar frente y periferia, pero la pared sigue generándose por corte periférico. Fuerza radial, flexión y conicidad merecen atención específica.
Defina inspección antes de programar. Una medida arriba de una pared alta no revela variación vertical; una medida central en una larga no separa desplazamiento uniforme de error de recorrido. Mida arriba/abajo y varias posiciones. Añada perpendicularidad a referencia, rectitud y superficie según plano.
Pare antes de elegir si la referencia es ambigua, no hay acceso sin colisión, el material restante es desconocido o la medición no resuelve la tolerancia. Cortar primero no facilita el diagnóstico.
Crear una trayectoria de fuerzas corta y rígida
La fuerza atraviesa pieza, sujeción, mesa, estructura, husillo, portaherramientas y herramienta. El fresado lateral carga radialmente esa cadena. Cualquier elemento flexible o mal asentado puede desplazar la pared pese a una trayectoria correcta.
Limpie y revise apoyos. Viruta debajo, rebaba en paralela o apriete desigual pueden inclinar la pieza. Verifique asiento tras el apriete final, no solo antes. Apoye cerca del corte para evitar que la pared actúe como resorte. Zonas finas pueden requerir respaldo, retirada escalonada o acabado tras redistribuir tensiones.
Considere la dirección del empuje. La sujeción debe resistir mediante topes sólidos, no principalmente fricción. En manual, bloqueos de mesa, regletas y holgura influyen. En CNC, estado de ejes, respuesta servo y compensaciones siguen siendo evidencia de preparación; el control no elimina flexibilidad mecánica.
Revise unión husillo/portaherramientas: cono, contactos, estado y sujeción. Mida descentramiento cerca del corte donde sea relevante, sin fiarse de apariencia limpia. El exceso sobrecarga un labio, crea patrón repetido y acelera desgaste local.
La geometría de máquina importa para una pared perpendicular. Un error de alineación de husillo/eje produce ángulo repetible. La flexión también da conicidad, pero cambiar avance no corrige pieza inclinada, mala alineación ni error de eje. Establezca la base mecánica antes de usar el corte como prueba geométrica.
Pare si la pieza se mueve bajo carga segura de verificación, el portaherramientas está dañado, el descentramiento excede requisitos, una abrazadera invade la envolvente o el estado de máquina no se verifica. Son fallos de preparación, no oportunidades de ajustar parámetros.
Elegir fresa y portaherramientas como conjunto
Elija desde la geometría de pared. La longitud cortante debe cubrir el contacto axial sin rozar mango o transición sin alivio. Mantenga alcance y salida mínimos necesarios. Una herramienta que llega pero sobresale mucho puede flexionar y alterar medida y acabado.
El diámetro afecta acceso, rigidez, espacio y trayectoria. Labios y canales afectan capacidad y cálculo de avance. Preparación, sustrato, recubrimiento y geometría deben ajustarse al material y operación según datos del modelo. No suponga recomendaciones iguales para toda una familia.
Trate portaherramientas, longitud de montaje y fresa como conjunto cualificado. Registre referencia, diámetro, longitud útil, labios, portaherramientas, longitud de montaje y descentramiento. Tras reafilar, confirme diámetro real y datos aprobados; el diámetro inicial puede no corresponder a la compensación.
Para identificar familias candidatas, use la gama de fresas de metal duro como acceso. No sustituye plano exacto, fuente de datos ni confirmación de aplicación. Una etiqueta de gama no demuestra aptitud de geometría, recubrimiento o condición.
Revise acceso en toda la trayectoria. El canal puede librar mientras portaherramientas, tuerca o transición de cuello chocan con un hombro. Modele longitud montada y envolvente, no solo diámetro nominal.
Planificar por separado contacto radial y axial
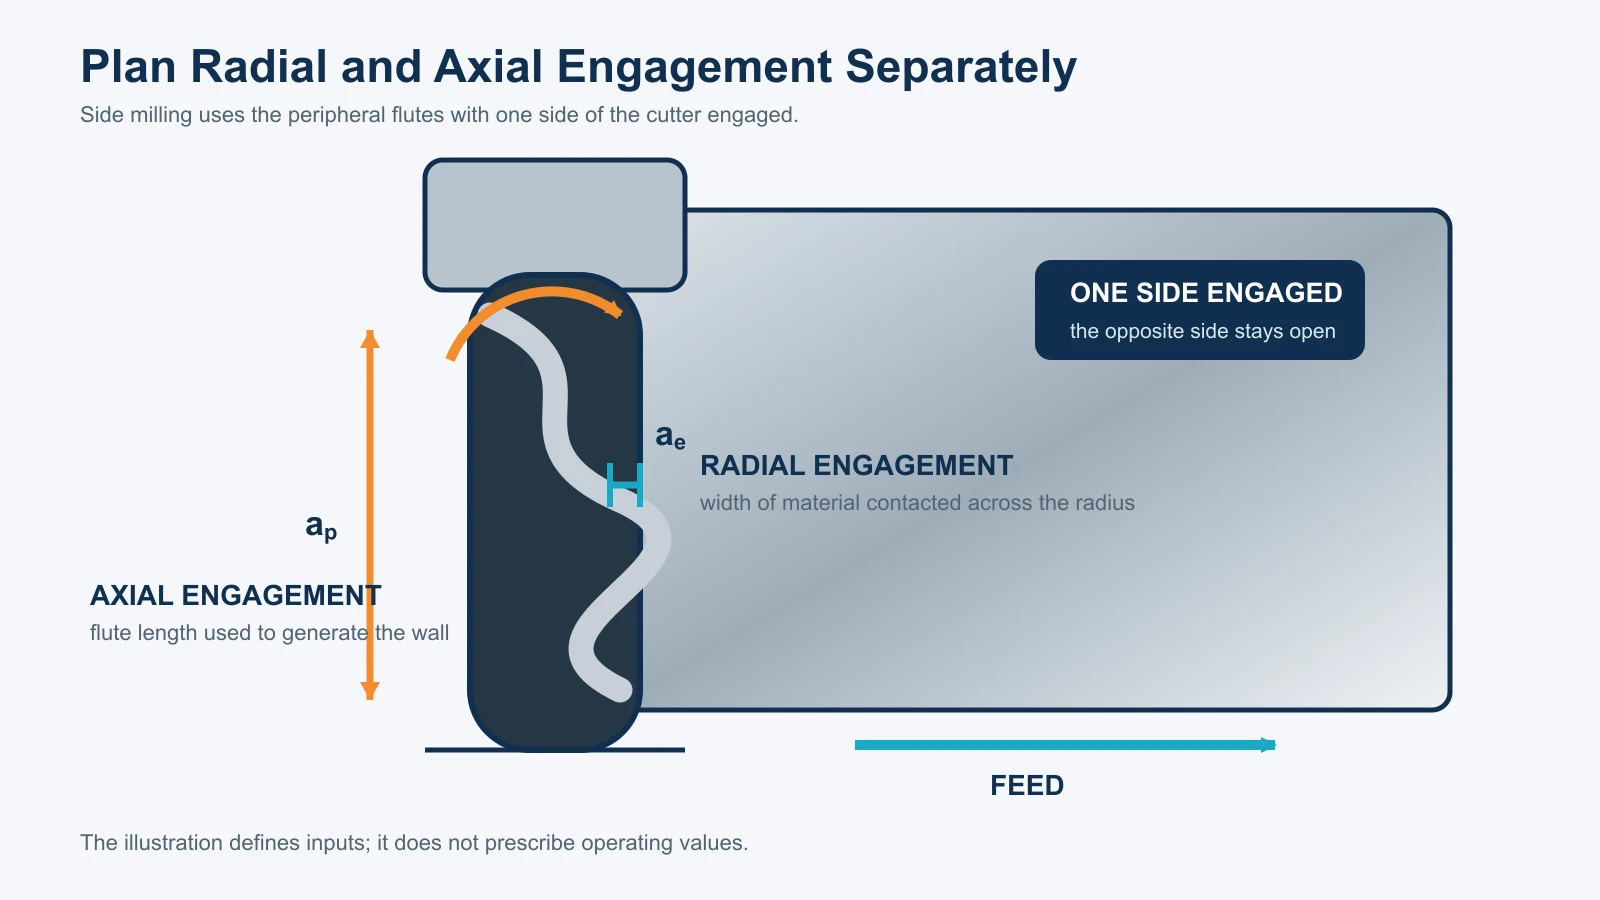
El contacto radial es el ancho de material abarcado a través del radio. El axial es la longitud de filo periférico activa a lo largo del eje. Influyen de modo distinto y deben figurar separados en la preparación.
Aumentar contacto radial cambia arco, viruta, fuerza y salida. Un corte ligero puede adelgazar viruta; ajuste solo según método exacto y límites del fabricante. Un multiplicador genérico sin conocer geometría, base de avance y definición del contacto es inseguro.
El contacto axial define la banda usada. Repetir una banda estrecha concentra desgaste mientras el resto sigue afilado. Cambiarla después encuentra transición gastado/afilado. No significa que el máximo axial sea siempre eficiente: considere juntos banda, alcance, rigidez, evacuación y límites del fabricante.
Separe desbaste y acabado si forma y material lo justifican. Un sobrematerial radial controlado uniformiza la pared. El acabado debe cortar suficiente, no solo rozar puntos altos; el valor procede del proceso cualificado, no de un mínimo universal.
Para una pared alta, elija entre pasada estable a altura completa y niveles axiales. Planifique solape y unión para evitar escalones o líneas. En una pasada final, verifique longitud cortante, evacuación y flexión en toda la altura.
Registre ambos contactos en cada prueba. Solo «profundidad de corte» es ambiguo y dificulta diagnosticar después.
Elegir deliberadamente dirección, entrada y salida
Concordancia y oposición invierten la relación entre giro y avance en el lado de corte. Cambian espesor de viruta y dirección de fuerzas. No reduzca la elección a «siempre concordancia».
En CNC rígido con holgura controlada suele considerarse concordancia para acabado, pero mandan herramienta, sujeción y máquina. En manual con holgura significativa puede arrastrar la mesa hacia la fresa. Puede requerirse oposición u otra estrategia. Cascarilla, endurecimiento, flexibilidad y dirección también influyen.
Planifique aproximación sin golpe a contacto completo. Aumente carga previsiblemente según control, herramienta y bruto. Evite pausas contra pared acabada: la fresa girando quieta puede rozar, marcar o recuperar elasticidad de otra forma. En salida, evite romper esquinas finas sin apoyo o generar rebabas fuera del plan.
Mantenga virutas fuera del corte. Recortarlas daña superficie y filos pese a avance correcto. Aire, fluido u otra evacuación aprobada deben ajustarse a material, cerramiento y proceso. No resuelva el problema exponiendo al operario o dispersando virutas cortantes.
En compensaciones confirme el lado del contorno ocupado. Un valor correcto en el lado erróneo puede eliminar la pared. Entrada, salida y activación deben tener material y holgura suficientes para ejecución previsible.
Calcular órdenes desde los datos seleccionados
Parta de velocidad y avance por diente para herramienta, material, estado y contacto exactos. Guarde fuente y revisión. Si no cubre alcance, interrupción, refrigeración o contacto reales, consulte al fabricante o cualifique un inicio conservador bajo supervisión.
En unidades imperiales, calcule el régimen del husillo así:
RPM = (SFM × 3.82) ÷ diámetro de fresa en pulgadas
Para unidades métricas:
RPM = (1000 × velocidad de corte en m/min) ÷ (π × diámetro de fresa en mm)
Calcule después el avance de mesa:
Avance de mesa = RPM × número real de labios × avance por diente
Use diámetro y labios reales. Compruebe rangos útiles de velocidad, avance, potencia y par. Si deben bajar las RPM ordenadas, recalcule avance desde las RPM alcanzables; mantenerlo cambia avance por diente.
El cálculo da una orden, no garantía. Salida, contacto radial/axial, descentramiento, rigidez y evacuación determinan aptitud. Cualquier corrección de adelgazamiento radial debe venir de modelo o calculador aprobado con definiciones acordes a la operación.
Fije una ventana inicial de vigilancia e inspección. El operario debe conocer señales esperadas, paradas controladas y prohibiciones de reinicio. Carga creciente, sonido inestable, atasco, daño visible, movimiento o riesgo de colisión exigen parar. No termine la pasada para inspeccionar después.
Simular y realizar un corte de prueba
Verifique trayectoria con conjunto real y modelo del bruto. Revise lado, compensación, sobrematerial radial, límites axiales, holgura, aproximación, salida, retiradas y abrazaderas. Confirme que parada opcional o marcha en vacío no creen una ruta insegura ni avance inválido.
Antes de contactar, confirme origen de pieza y longitud de herramienta según método controlado. Una pasada en aire revela errores grandes de lado o holgura, pero no prueba exactitud del desfase. Use verificación independiente acorde con máquina y riesgo.
El primer corte es prueba, no producción sin vigilancia. Si es posible, elija forma o material que permitan medir sin perder la pieza. Observe carga, sonido, evacuación y movimiento. Pare inmediatamente ante pico de carga, vibración creciente, bloqueo, daño, contacto o dudas de sujeción.
Después, conserve evidencia. Registre RPM y avance reales, ambos contactos, dirección, compensación, longitud, descentramiento, fluido/aire y carga. Inspeccione filos en toda circunferencia y banda axial. Un labio dañado apunta a descentramiento, daño local o carga desigual; una banda gastada a cierta altura difiere del desgaste uniforme.
No produzca solo porque la pared parece lisa. Una fresa flexionada puede dejar buen aspecto con conicidad o medida incorrecta.
Medir toda la pared, no un punto
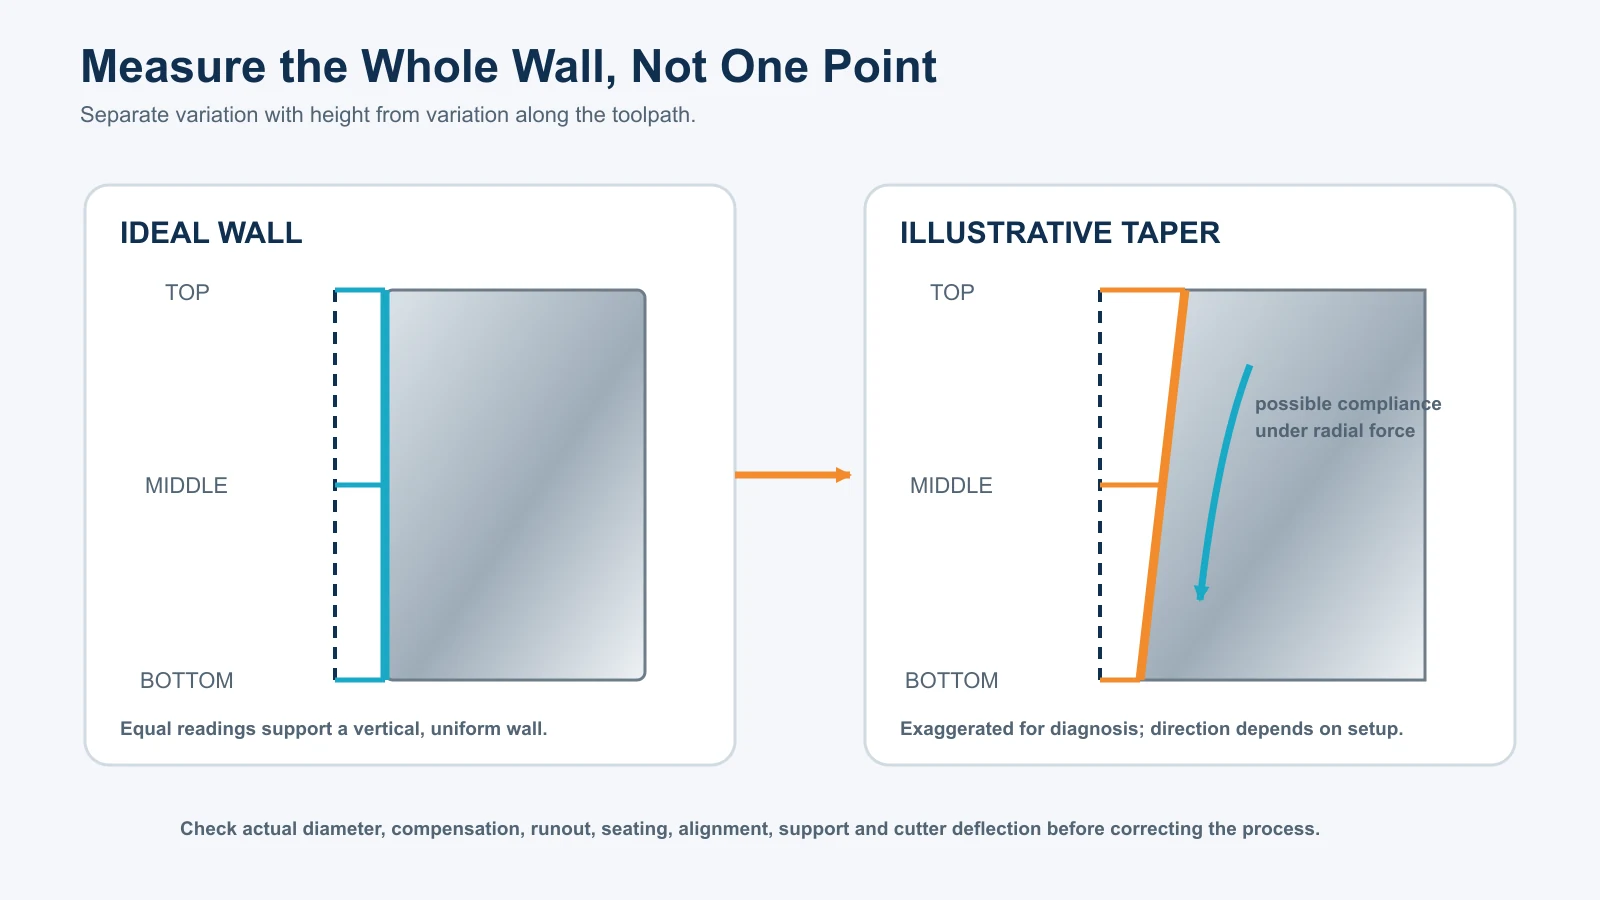
Mida según plano y método previsto. Distinga al menos variación vertical y a lo largo del recorrido.
Compruebe medida arriba y abajo del contacto. Una diferencia sistemática puede indicar flexión, movimiento, alineación, apoyo o contacto efectivo. Revise después inicio, centro y fin si longitud y tolerancia lo justifican. Variación longitudinal puede venir de ejes, asiento, calor, bruto o desgaste durante la pasada.
Compruebe perpendicularidad a la referencia indicada, no a una superficie cómoda ajena. Mida rectitud con resolución suficiente. Localice observaciones: patrón de labios, vibración, roce de salida y rebaba de esquina no se resumen en «mal acabado».
Relacione la pared con la evidencia del proceso:
- Un desfase uniforme con poca alteración de forma puede indicar compensación, diámetro real u origen.
- Variación vertical puede indicar flexión, alineación de husillo/ejes, inclinación o apoyo.
- Variación longitudinal puede indicar asiento, ejes, reparto de material, deriva térmica o desgaste.
- Un patrón al paso de los labios puede indicar descentramiento, filo dañado o carga desigual.
- Marcas onduladas con carga o sonido variables pueden indicar vibración o debilidad de la trayectoria de fuerzas.
- Rebabas o embadurnamiento locales pueden implicar filo, material, dirección, salida o roce.
Son hipótesis diagnósticas, no veredictos automáticos. Confirme cada causa independientemente antes de cambiar.
Corregir la causa correspondiente a la evidencia de la pared
Cambie una variable y conserve medidas antes/después. Si solo hay desfase uniforme, compruebe diámetro, signo de compensación y origen antes de velocidad/avance. Un parámetro no corrige fiablemente un error de introducción.
Para conicidad, establezca dirección y repetibilidad. Compruebe asiento de pieza y fijación, referencia, geometría de husillo/ejes con método aprobado, descentramiento y conjunto. Evalúe después flexión según longitud, contacto radial/axial, diámetro, apoyo y dirección. Una conicidad persistente pese a grandes cambios puede ser mecánica; una respuesta consistente al reducir fuerza puede ser flexibilidad. Ambas requieren medición.
Para vibración, inspeccione toda la trayectoria de fuerzas antes de cambios aleatorios. Busque salida excesiva, altura sin apoyo, sujeción floja/lejana, portaherramientas/descentramiento, entrada inestable, recorte y filo gastado. Si el montaje es correcto, ajuste dentro de límites y verifique geometría y filo.
Sin vibración, identifique si las marcas siguen labios, aparecen en entrada/salida o en toda la pared. Revise cada filo, evacuación y compensaciones. No pula la evidencia antes de documentarla si sirve al diagnóstico.
Para desgaste concentrado, verifique rango axial y reutilización de zona. Revise longitud, niveles y secuencia. Mover el contacto sin entender la transición gastado/afilado puede cambiar fuerza bruscamente.
Tras corregir, repita prueba e inspección espacial. Mejor sonido no valida por sí solo: pared, carga, virutas y filo deben seguir aceptables.
Liberar la operación de fresado lateral
Libere solo tras cumplir dimensión, geometría, superficie y herramienta. Registre para reconstruir: máquina, sujeción/topes; identificadores; diámetro, labios, longitudes y descentramiento; fuente/revisión; RPM y avance; contacto radial/axial; dirección, entrada/salida y compensación; evacuación; puntos de medida; ventana aceptada.
Defina recualificación: otra familia, reafilado, portaherramientas, longitud, sujeción, material o tratamiento pueden cambiar resultados, igual que choque, servicio de husillo, ajuste de eje, contacto o altura modificados. El registro debe indicar cuándo repetir prueba, sin confiar en memoria.
Defina controles de producción: cuándo medir tamaño/conicidad, qué cambios exigen parar, cómo revisar desgaste y quién aprueba compensación. El resultado útil no es una velocidad/avance genérica, sino una operación trazable donde preparación, contacto, orden, evidencia y corrección concuerdan.