










Какой диаметр сверла нужен под метчик 5/16 дюйма
Для режущих метчиков 5/16 сначала проверьте шаг. Обычные табличные значения — F для 5/16-18 UNC и I для 5/16-24 UNF при примерно 75% теоретической высоты резьбы. Это исходные ориентиры, а не универсальные требования; раскатникам нужны другие отверстия. Подтвердите рекомендацию изготовителя и допуски чертежа.
В статье рассмотрены основы метчиков и свёрл и выбор правильного сверла под метчик 5/16.
Если резьба находится в глухом отверстии, оставьте дополнительный зазор и изучите рекомендации по диаметру сверления глухого отверстия под метчик.
Содержание
Основы метчиков и свёрл
Что такое метчик?
Режущий метчик формирует внутреннюю резьбу снятием материала из готового отверстия. Раскатник вытесняет материал и требует другого предварительного диаметра. Выбирайте тип по материалу и стандарту резьбы.
Что такое диаметр сверления под метчик?
Диаметр сверления под метчик — заданный размер предварительного отверстия. Он балансирует геометрию резьбы и нагрузку резания либо требования формования; его не выбирают просто для максимально глубокого профиля.
Для режущего метчика отверстие меньше наружного диаметра резьбы, чтобы оставить материал профиля. Допустимый размер зависит от шага, допусков, материала и конструкции метчика.
Типы резьбы 5/16 и диаметры свёрл
Обзор распространённых вариантов метчика 5/16
Распространены резьбы 5/16 дюйма: 5/16-18 UNC с 18 нитками на дюйм и 5/16-24 UNF с 24 нитками. Номинальный наружный диаметр одинаков, но шаг различается, поэтому они не взаимозаменяемы.
Рекомендуемые диаметры свёрл
Для режущего метчика 5/16-18 UNC обычное табличное значение — буквенный размер F — сверло диаметром 0.2570 дюйма. Для 5/16-24 UNF метчика для резьбонарезания соответствующий ориентир — буква I — сверло 0.2720 дюйма. Эти значения соответствуют примерно 75% теоретической высоты резьбы; подтвердите спецификацию метчика.
Таблица свёрл под метчик 5/16
Обозначение метчика | Тип резьбы | Буквенное сверло | Десятичный эквивалент в дюймах |
5/16 – 18 | Крупный шаг | F | 0.2570″ |
5/16 – 24 | Мелкий | I | 0.2720″ |
Как выбрать подходящее сверло для проекта
Почему важен шаг резьбы
При одинаковом номинальном диаметре более мелкий шаг обычно требует большего отверстия под режущий метчик при сопоставимой высоте профиля. Малое отверстие увеличивает момент и риск поломки.
Выбор материала инструмента
Выбирайте отверстие по спецификации резьбы и данным изготовителя метчика для материала. Больший диаметр уменьшает высоту профиля и момент, но должен оставаться в допуске. Одна твёрдость не разрешает менять диаметр.
Метрические и буквенные/номерные сверла
Метрические свёрла не являются точными заменами буквенных. Сверло 6.5 мм меньше F, тогда как сверло 6.9 мм немного меньше I. Перед заменой проверьте реальный метрический диаметр по диапазону изготовителя метчика и требованиям готовой резьбы.
Пошаговое сверление и нарезание резьбы
Подготовка заготовки
Разметьте и закрепите заготовку. В подходящей ручной работе кернер помогает обозначить место входа сверла. При машинном сверлении используйте заданные засверливание или вход; глубокое кернение или пилот нужны не каждому инструменту.
Сверление правильного отверстия
Надёжно установите заданное сверло и выберите скорость, подачу и СОЖ по диаметру, геометрии и материалу. Используйте данные поставщика, а не условную среднюю или высокую скорость.
Сохраняйте соосность сверла с заданной осью. Выбирайте подачу и удаление стружки по сверлу и глубине; прерывистый цикл подходит и нужен не каждой конструкции.
Нарезание резьбы метчиком
Для ручного нарезания правым метчиком 5/16 используйте подходящий вороток, выровняйте по отверстию и нанесите рекомендованную смазку. Осторожно начинайте в направлении резания без чрезмерного усилия.
Соблюдайте метод изготовителя метчика. Периодический реверс подходит некоторым ручным режущим метчикам, но фиксированную схему вперёд-назад нельзя применять ко всем машинным, винтовым или формующим.
Удаление заусенцев и отделка
Уберите входные заусенцы контролируемой операцией, не повреждая резьбу и не увеличивая устье сверх чертежа. Удалите стружку разрешённым методом и проверьте резьбу и глубину.
Типичные ошибки и способы их избежать
Неправильный диаметр сверла
Сверло 1/4 дюйма имеет диаметр 0.250 дюйма, тогда как Сверло буквенного размера F имеет диаметр 0.257 дюйма. Меньшее отверстие оставляет больше материала и повышает момент. Не заменяйте им заданное сверло без согласованного процесса.
Ошибочное определение шага
Проверьте по чертежу и резьбомеру, имеет ли резьба 18 или 24 витка на дюйм. Одинаковый наружный диаметр не делает шаги совместимыми; принудительное вкручивание повреждает резьбу.
Неправильная техника сверления/нарезания
Совместите сверло и метчик с осью чертежа и надёжно закрепите деталь. Подберите смазку и режимы по инструменту и материалу. Несоосность, плохой контроль стружки и смазка вызывают повреждения.
Практические советы и профессиональный инструмент
Держите таблицу метчиков и свёрл под рукой
Используйте актуальную таблицу изготовителя и различайте режущие и формующие метчики. Например, 75% — теоретическая высота профиля, а не осевая длина свинчивания или гарантия максимальной прочности.
Храните рядом со станком таблицу изготовителя или используйте актуальную цифровую версию. Перед выбором подтвердите стандарт резьбы, тип метчика и исходные условия таблицы.
Использование калибров для свёрл
Калибр помогает определить диаметр при нечитаемой маркировке хвостовика. Это средство идентификации, а не полное измерение состояния сверла или отверстия.
Посадка в отверстие калибра F не подтверждает готовый диаметр предварительного отверстия. Проверяйте износ и биение, измеряйте отверстие по требованиям и контролируйте резьбу подходящими калибрами.
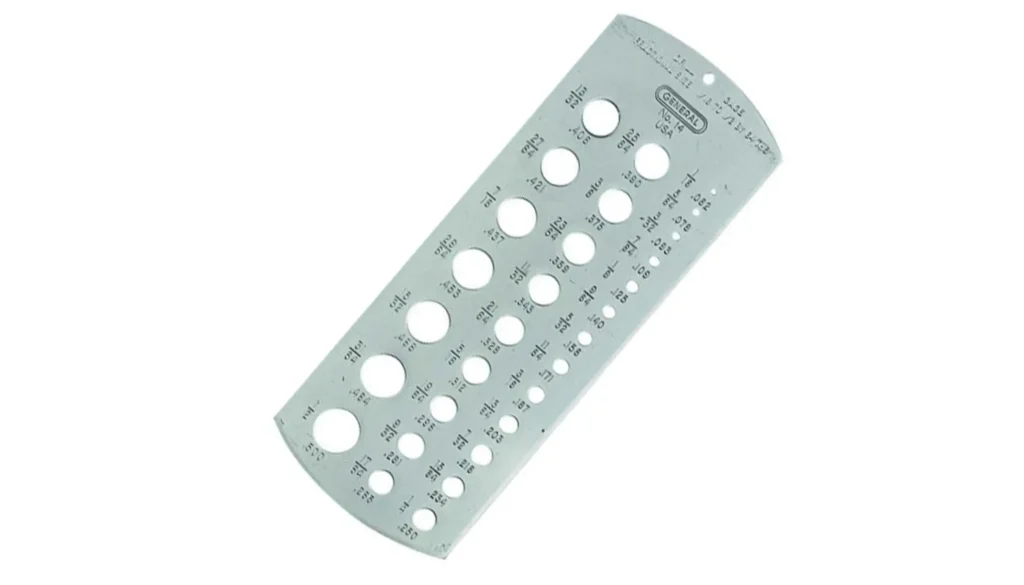
Наборы метчиков и свёрл
Дюймовые наборы часто имеют шаг 1/64 дюйма, который может быть слишком крупным для заданного диапазона. Буквенные, номерные и метрические свёрла дают дополнительные варианты; выбирайте фактический нужный диаметр.
Наличие заданного сверла F или I исключает непроверенную замену. Эти буквенные размеры остаются ориентирами для указанных условий режущего метчика, не для любой конструкции.
Заключение
В обычных таблицах режущих метчиков F служит ориентиром для 5/16-18 UNC, I — для 5/16-24 UNF. Подтвердите тип метчика, реальный размер, допуск и глубину, затем проверьте готовую резьбу.
Частые вопросы
Можно ли использовать сверло 1/4" под метчик 5/16?
Сверло 1/4 дюйма меньше обычного ориентира F для режущего метчика 5/16-18. Оно оставляет больше материала и повышает момент; используйте заданный диаметр под метчик.
Что делать, если нет свёрл F или I?
Не считайте 17/64 дюйма автоматической заменой для обеих резьб. Некоторые таблицы режущих метчиков указывают его для 5/16-18 примерно при 65% теоретической высоты вместо около 75% для F. Он не эквивалентен I для 5/16-24. Проверьте пределы и данные метчика.
Почему метчик режет неплавно?
Проверьте отверстие, метчик, соосность, материал, смазку и стружку. При неожиданном росте момента остановитесь и выясните причину; не давите силой.
На какую глубину сверлить перед метчиком?
Для глухого отверстия учитывайте длину полной резьбы, заборную часть, место стружки и вершину сверла. Глубины сверления и нарезания задавайте по чертежу и размерам инструмента; универсальной добавочной глубины нет.